
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
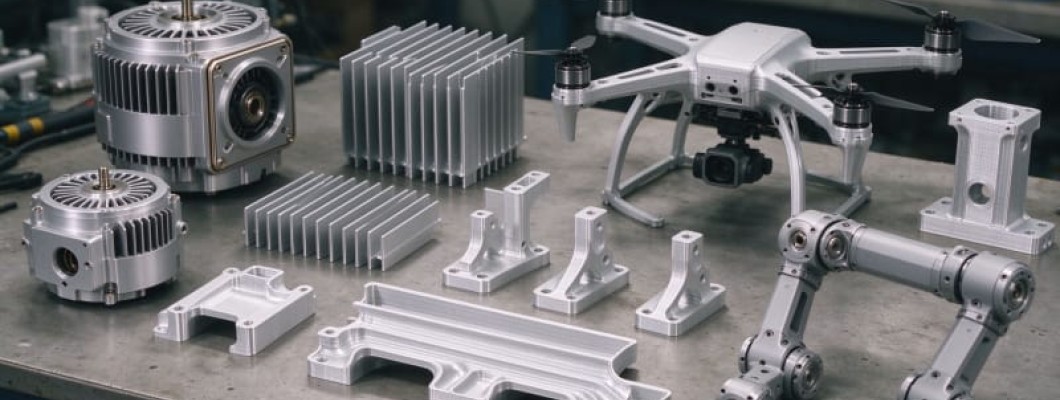
Peças de alumínio impressas para produção
Quando uma equipe precisa de um suporte, uma fixação de motor ou uma peça de fluido em dezenas e não em milhares, a Impressão 3D em Metal transforma um arquivo CAD em uma peça funcional sem molde nem longa espera de ferramental. A peça é construída camada a camada, sai densa e estável, e segue direto para o tratamento térmico e os acabamentos.
Dentro de uma máquina SLM, um laser de fibra varre uma camada fina de pó de alumínio atomizado sob uma atmosfera de argônio. A plataforma desce um passo, um recobrimento espalha pó novo, e a passada seguinte se liga metalurgicamente à camada abaixo. Como cada camada é totalmente fundida, as peças AlSi10Mg superam densidades relativas de 99,5 por cento.
Como o laser funde o pó de alumínio
A placa de construção aceita um número surpreendente de peças. Dezenas de componentes de alumínio ficam sobre apoios no espaço tridimensional, não em uma chapa plana, e um técnico os separa por eletroerosão ou ferramentas. O pó não usado é peneirado, secado e misturado com pó virgem em uma proporção documentada.
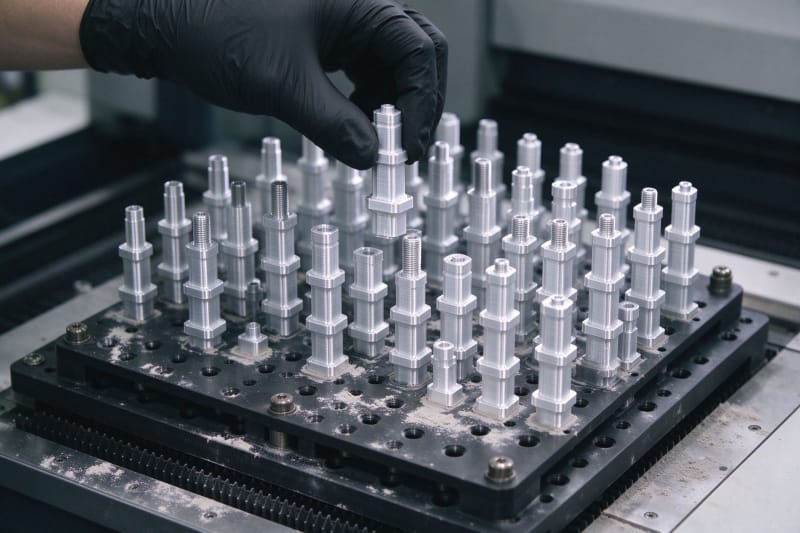
A precisão dimensional depende do processo e da orientação. Uma linha SLM bem calibrada repete camadas de 30 a 60 mícrons, e furos ou superfícies críticas são usinados após o tratamento. A tabela abaixo compara as rotas de alumínio por liga, tolerância e ferramental.
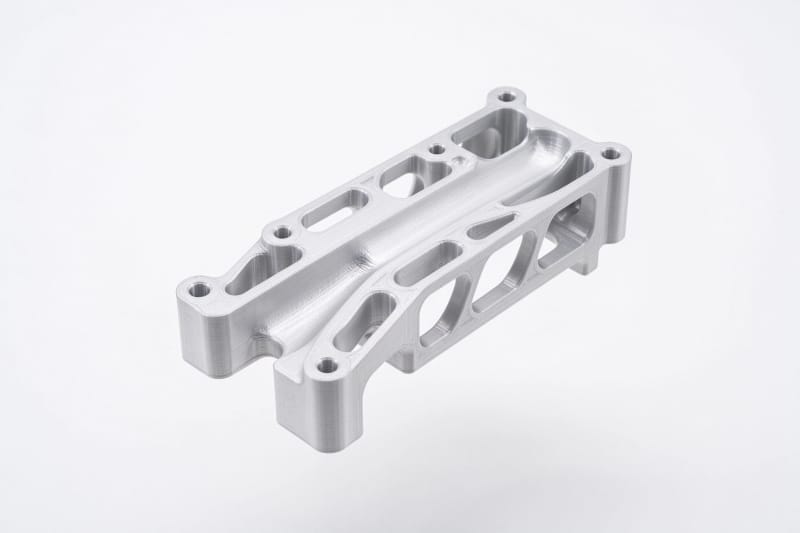
Escolher uma liga e um processo de alumínio
A biblioteca de ligas decide o que a peça pode fazer. O AlSi10Mg une boa resistência e desempenho térmico para carcaças, dissipadores e estruturas leves, enquanto o AlSi7Mg oferece um pouco mais de ductilidade e uma resposta T6 bem documentada. Cada pó é peneirado em uma faixa estreita, secado e rastreado por lote.
A Impressão 3D em Pequenos Lotes evita custos de molde e tempos de preparação longos. A tabela abaixo indica o processo, as ligas representativas, a tolerância típica e se há ferramental duro necessário.
Geometrias complexas que reduzem peso
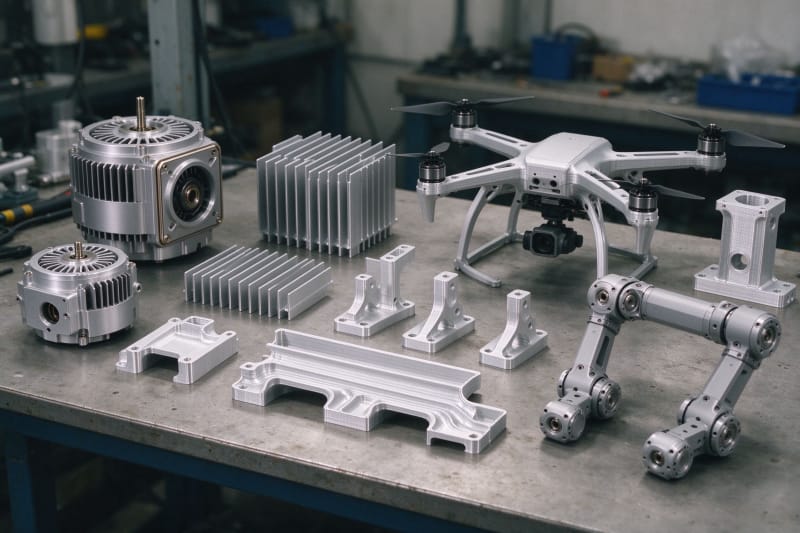
A impressão libera canais de resfriamento conformados, núcleos de treliça, suportes otimizados por topologia e coletores integrados. Um suporte impresso pode fundir várias peças parafusadas em uma única trama leve, reduzindo soldas, caminhos de vazamento e trabalho de montagem.
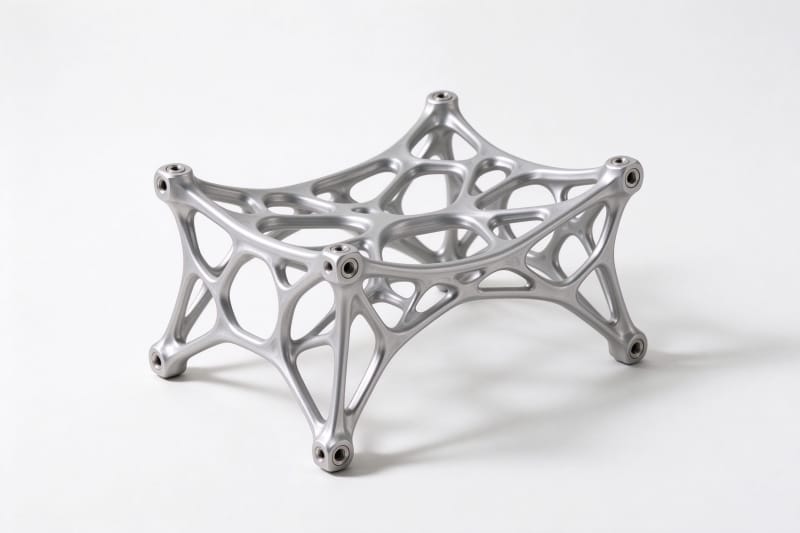
Valores mecânicos reais separam uma peça de produção de uma peça de exibição. A tabela abaixo lista o limite de escoamento, a resistência à tração e a densidade de folhas de dados publicadas. O AlSi10Mg como impresso atinge 240 a 280 MPa de escoamento, o AlSi10Mg T6 cerca de 460 MPa de tração, e o AlSi7Mg T6 de 421 a 425 MPa.
Controles de qualidade em cada etapa
A qualidade é confirmada em várias etapas. Paquímetros e braços de medição tridimensional medem as cotas críticas, microscópios inspecionam a fusão das camadas e a inspeção visual encontra marcas de apoio. Para peças sensíveis, corpos de prova de densidade e a curva de tratamento são registrados antes do envio.
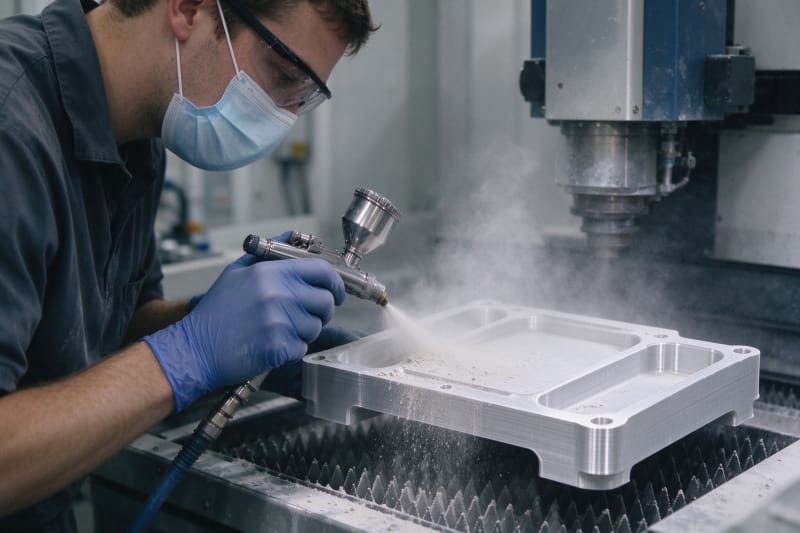
O tratamento térmico e o acabamento completam a peça. O alívio de tensões ou um ciclo T6 completo estabiliza a microestrutura, o jateamento cria uma superfície fosca uniforme e o HIP pode fechar porosidade interna quando exigido.
Prazos custos e entrega mundial
Em séries curtas a economia é previsível. Sem molde nem preparação longa, o aninhamento preenche a câmara com eficiência, e a mesma linha cobre protótipo e série em um só local. O preço por peça é maior em poucas unidades, mas cai rápido conforme o ninho enche.
Começar com a HUANYA é simples. Envie um arquivo STEP ou STL, a equipe de engenharia analisa a imprimibilidade, recomenda liga e processo, orienta a peça e devolve um orçamento transparente com tratamento T6, relatório de densidade e prazo firme. A Fábrica de Impressão 3D HUANYA atende inclusive à impressão 3d personalizada em pedidos recorrentes.


Deixar um comentário