
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
O que a impressão 3D em pó entrega
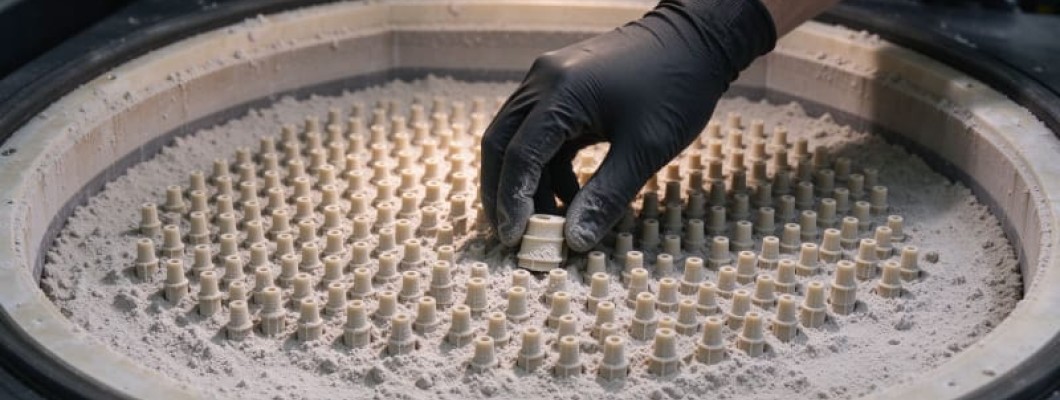
A impressão 3D em pó constrói peças espalhando uma fina camada de pó fino e fundindo-a onde um laser ou aglutinante aponta. Para um comprador que busca geometria plástica funcional ou forma metálica resistente, esta família de processos é o caminho mais direto de um arquivo CAD a uma peça portante. Os Serviços de impressão 3D que operamos mantêm lotes aninhados eficientes, abrem materiais de grau industrial e, em linha calibrada, sustentam tolerâncias para a maioria dos trabalhos de produção.
A máquina recobre um leito uniforme de pó, então um feixe de energia traça a seção da peça. A plataforma desce uma camada, uma nova camada de pó é varrida sobre a superfície, e a camada seguinte se funde com a de baixo. O pó não fundido age como suporte embutido, razão pela qual os ressaltos e canais internos saem sem material de suporte separado.
O pó plástico, geralmente nylon de poliamida PA12, é sinterizado por um laser de CO2 ou de fibra no processo de sinterização seletiva a laser (SLS). As peças saem com superfície fosca, ligeiramente granulada, e resistência quase isotrópica, pois cada camada é fundida em um leito aquecido que mantém a peça morna. Este serviço de impressão SLS é a escolha padrão para encaixes, suportes, invólucros e pequenos lotes funcionais.
Precisão e materiais confiáveis
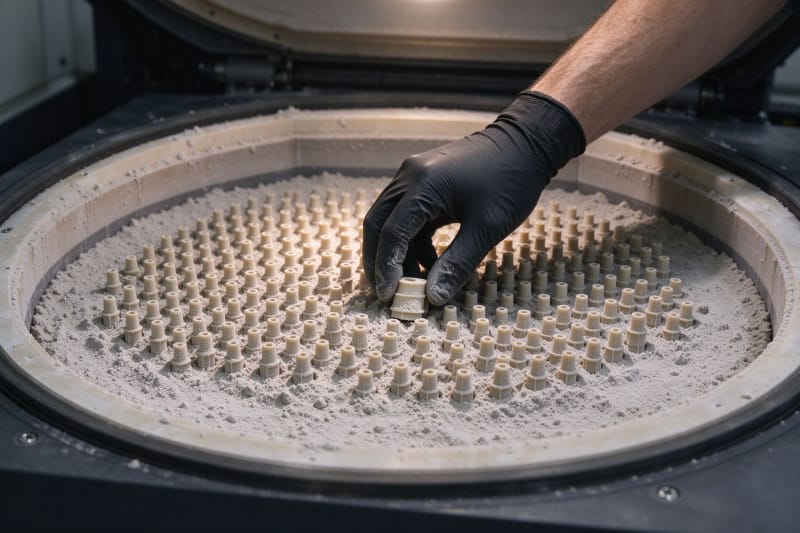
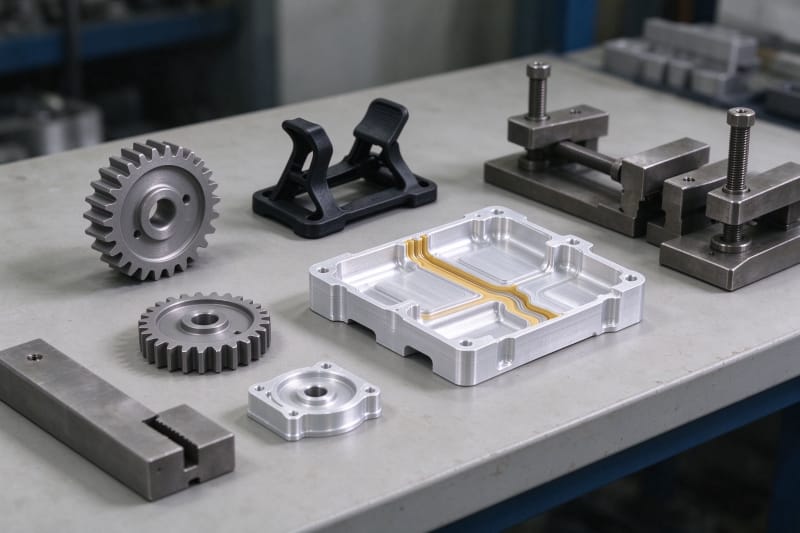
O pó metálico é totalmente fundido em vez de sinterizado na fusão seletiva a laser. Um laser de fibra funde aço inoxidável 316L, alumínio AlSi10Mg, titânio Ti6Al4V e aço ferramenta em câmara inerte de argônio. Esta Impressão 3D em Metal atinge os valores de tração e fadiga das ligas forjadas, por que a Impressão 3D Industrial recorre a ela em peças portantes de aviação, automóvel e ferramental. A tabela abaixo compara os quatro principais processos de pó.
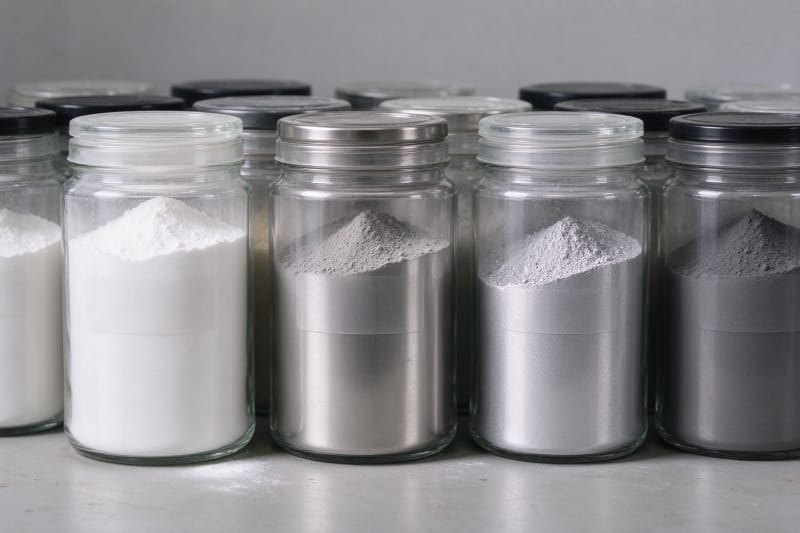
A biblioteca de pós decide o que uma peça pode suportar. O nylon PA12 oferece um plástico leve, tenaz e resistente a produtos químicos; o 316L traz a força do aço inoxidável anticorrosivo; o AlSi10Mg entrega as propriedades térmicas de um alumínio leve; o Ti6Al4V acrescenta a força do titânio com baixo peso. Cada pó é peneirado a um tamanho de partícula estreito, seco e misturado ao pó virgem antes de cada construção.
Escolher um processo de pó começa por material, tolerância e necessidade de suportes. A comparação abaixo lista processo, material representativo, tolerância dimensional e presença de suportes, para que o comprador escolha SLS, SLM, MJF ou jateamento de aglutinante antes de pedir orçamento e não após uma construção fracassada.
Geometria complexa sem suportes
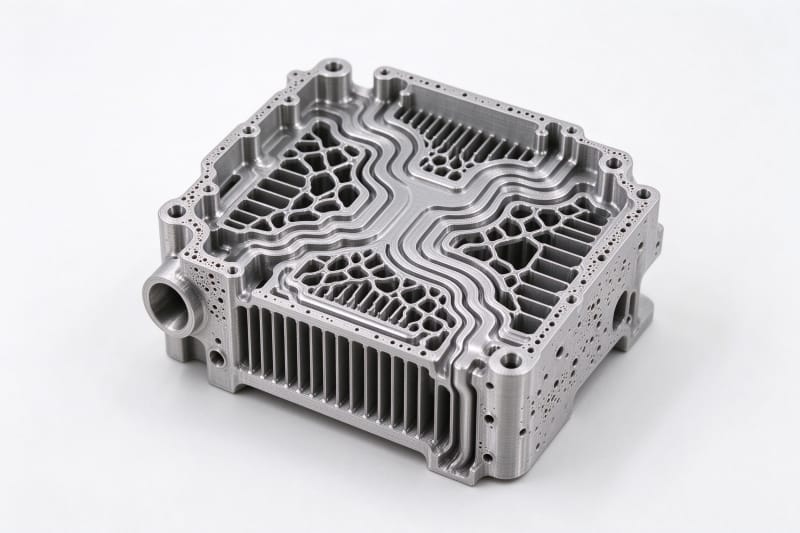
Como o pó solto sustenta cada ressalto durante a construção, os processos de pó desbloqueiam canais internos de resfriamento, estruturas treliçadas, paredes ocas e suportes inclinados que a extrusão ou a resina dificilmente imprimiriam. Um único ninho pode abrigar centenas de peças soltas no pó, desenterradas apenas após o resfriamento da caixa inteira. Essa liberdade geométrica é a razão pela qual compradores transferem invólucros complexos e manifolds de fluido da usinagem tradicional.
Os valores mecânicos separam uma peça de produção de um protótipo. A tabela abaixo lista resistência à tração e módulo dos graus de pó comuns, extraídos de fichas publicadas. O nylon PA12 fica em torno de 45 a 50 MPa, o 316L atinge 550 a 690 MPa e o Ti6Al4V se aproxima de 900 MPa, para dimensionar o projeto com números reais e não com suposições.
Pós-processamento para peças prontas
Após a construção, as peças passam por uma linha de acabamento definida. São limpas com ar ou grânulos de vidro do pó não fundido, polidas a vapor, e as peças metálicas são aliviadas de tensões ou prensadas isostaticamente a quente para liberar a tensão residual. Essa sequência transforma um bloco sinterizado rugoso em peça limpa e dimensionalmente estável, pronta para montagem ou revestimento.
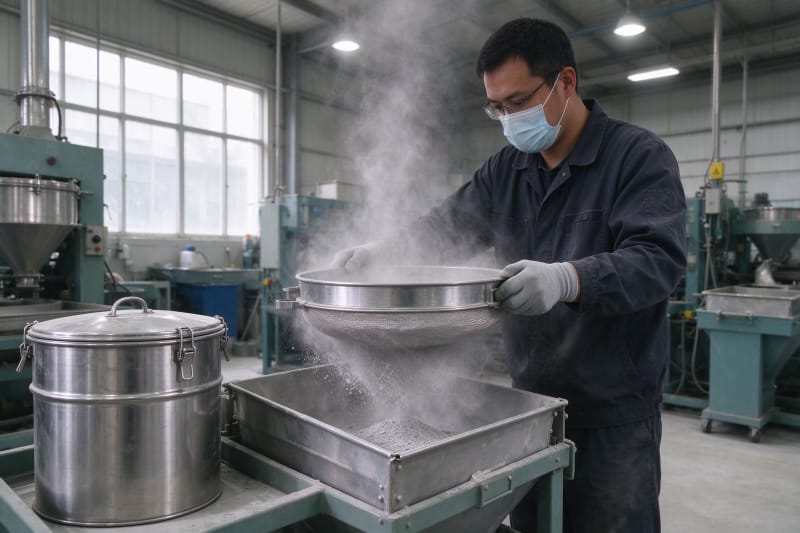
O pó não fundido durante a construção não é desperdiçado. É peneirado, seco e reintegrado ao pó virgem em proporção controlada, pois o pó reciclado excessivamente fino ou oxidado altera superfície e resistência. Cada lote é registrado, de modo que o lote, a máquina e o arquivo de construção permaneçam ligados às peças que saem dele.
Produção aninhada por lotes
Uma máquina de pó aninha as peças tridimensionalmente em todo o volume, não apenas sobre uma chapa plana. Centenas de peças plásticas ou metálicas ficam compactas em uma única caixa de construção, e o preço unitário cai à medida que o ninho se enche. Por isso as séries curtas de pó são competitivas para volumes de dez a mil peças, sem o prazo de ferramental da injeção.
A qualidade é verificada em várias estações, não apenas uma vez no fim. Paquímetros calibrados e braços de MMM medem cotas críticas, microscópios inspecionam densidade superficial e fusão de camadas, e a inspeção visual remove resíduos de pó. Peças metálicas ainda passam por checagens de densidade e, quando necessário, a curva do tratamento térmico é registrada para rastreabilidade.
Economia de séries curtas de pó
Para séries curtas, a economia do pó é previsível: sem molde, sem preparação demorada, e o aninhamento enche a câmara com eficiência. Um punhado de peças custa um pouco mais por unidade, mas algumas centenas se aproximam do custo da geometria moldada, tornando realistas as pequenas séries e o teste de mercado antes de cortar um ferramental.
Entrega mundial no prazo
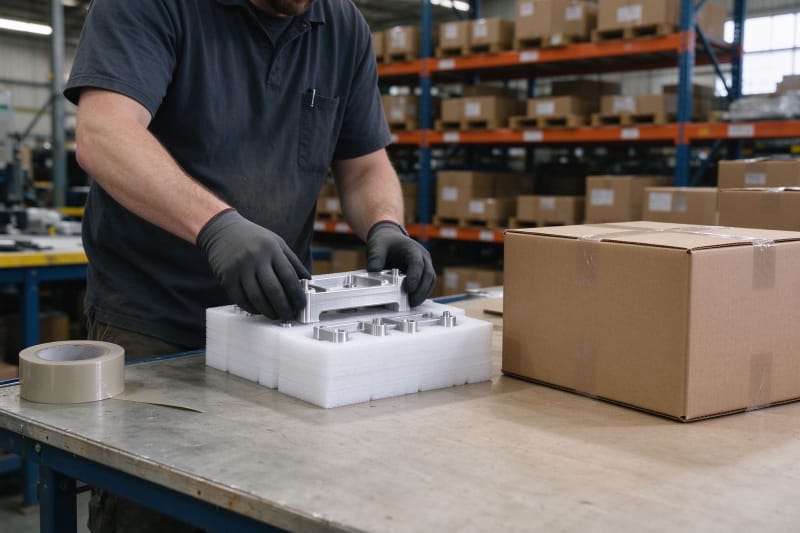
Os prazos se mantêm controlados. Um protótipo SLS plástico costuma ser enviado em três a cinco dias, uma peça SLM metálica segue um calendário fixo que inclui o tratamento térmico, e cada caixa é embalada com insertos de espuma e material amortecedor para o frete mundial. Os relatórios dimensionais e os certificados de lote do pó viajam com as peças.
Iniciar um projeto de pó com a HUANYA
Iniciar um projeto com a HUANYA é direto: envie um arquivo STEP ou STL, a equipe de engenharia revisa a imprimibilidade, recomenda o pó e o processo, orienta a peça para resistência e devolve um orçamento transparente com tolerância, tratamento térmico e data. Um protótipo, um suporte metálico ou uma pequena série servem, e a mesma linha de pó cresce com o seu volume para prototipagem e produção sob demanda.


Deixar um comentário