
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Qué significa realmente la impresión 3D por encargo
La impresión 3D por encargo no es subir un archivo y esperar que la pieza se parezca. Es entregar a unos Servicios de impresión 3D cualificados un plano, un caso de carga y una cantidad, y recibir una pieza fabricada, acabada e inspeccionada según esa especificación exacta. El comprador conserva el diseño, el proveedor conserva las máquinas, y el pedido se convierte en una tirada de producción controlada en lugar de un experimento aislado. Para los equipos B2B que buscan una impresion 3d online fiable, eso significa un puente entre un archivo CAD y una pieza montable, sin utillajes y sin cantidades mínimas que solo tienen sentido en moldeo por inyección.
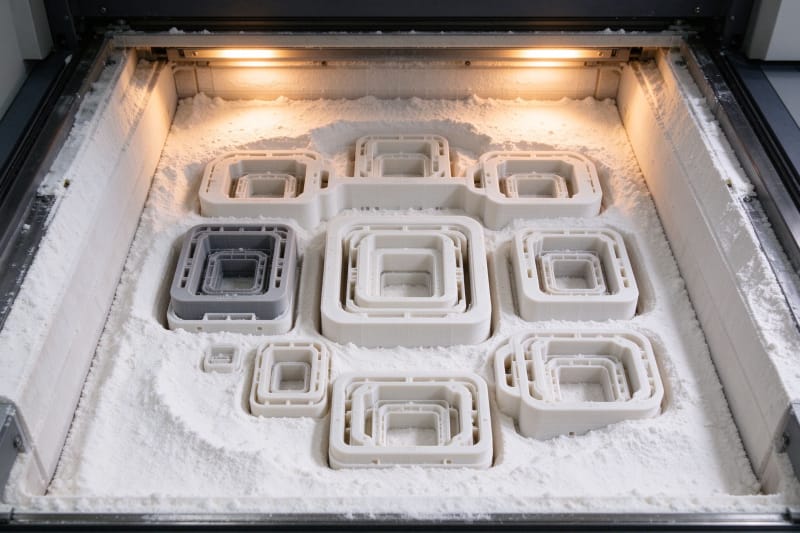
La diferencia entre una impresión de aficionado y una pieza de producción por encargo no es la impresora, sino el proceso alrededor. Una impresión de aficionado sale de la cama tal cual. Unos servicios de Impresión 3D personalizada serios revisan la geometría, eligen proceso y material para el uso real, hacen controles de primera pieza y registran la ruta para que el segundo pedido coincida con el primero. Por eso los compradores que tratan la impresión por encargo como prototipado rápido suelen obtener un prototipo, mientras que los que especifican tolerancias, superficie y cantidad obtienen una pieza que pueden montar.
Qué debe especificar el comprador antes de subir el archivo
La razón más frecuente de una decepción en una pieza por encargo no es la máquina, sino un pedido infradescrito. Un archivo solo muestra la forma, pero no cómo se carga la pieza, qué cara debe sellar, qué cota debe cumplir o si la pieza vivirá en interior o exterior. Los proveedores serios piden estos detalles antes de cotizar, porque cada respuesta cambia proceso, material, orientación y precio. La tabla siguiente lista los campos que un comprador B2B debe rellenar antes de enviar cualquier archivo, y por qué importa cada uno.
Campo a especificar | Por qué cambia el presupuesto | Acción del comprador |
Cantidad y plan de reposición | Decide anidado, proceso y precio unitario | Indicar primer lote y volumen anual esperado |
Cotas críticas y tolerancias | Decide si hace falta mecanizado CNC secundario | Marcar caras de referencia y acotaciones en el plano |
Caso de carga y entorno | Fija material, resistencia UV y química | Describir temperatura, fluidos y uso exterior |
Superficie y acabado | Tal cual, chorreado, pintado o mecanizado | Nombrar caras visibles y rugosidad requerida |
Certificados o informes | Certificados de material e informes CMM suman tiempo y coste | Listar qué documentos viajan con las piezas |
Elegir proceso y material según el caso de uso
No existe el mejor proceso de impresión 3D, solo el adecuado para el trabajo. FDM es rápido y barato para grandes modelos de concepto y carcasas poco cargadas, pero las líneas de capa y la anisotropía lo hacen mala elección para caras de sellado o soportes cargados. Los procesos SLA y de resina dan superficies lisas y detalle fino, ideales para modelos maestros, piezas cosméticas y pequeños conductos, pero las resinas técnicas deben adaptarse a temperatura y UV. SLS y MJF en nailon producen prototipos funcionales y pequeñas series con buena resistencia isotrópica, sin soportes y con anidado fácil. La fusión en lecho de polvo metálico es para piezas que deben soportar carga, aguantar calor o sustituir componentes de aleación mecanizados, con un coste y un plazo distintos.
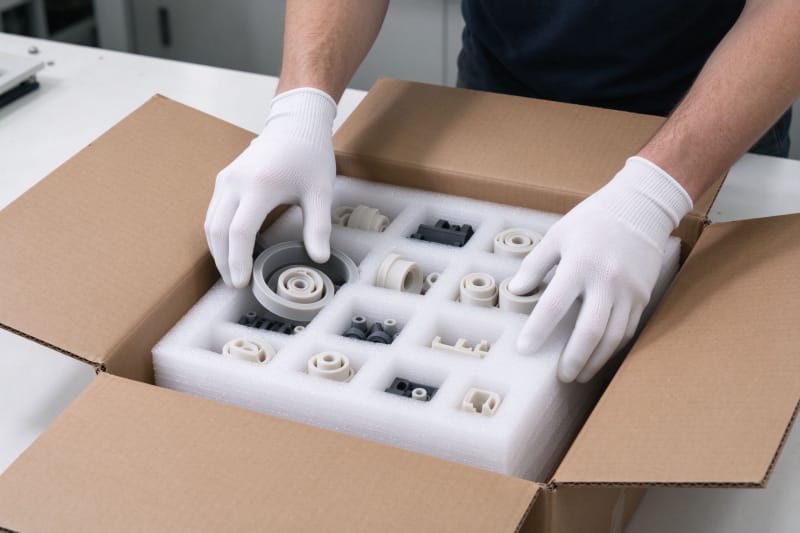
El material sigue al caso de uso, no a la preferencia. Un comprador que pide el material más fuerte suele obtener una pieza demasiado frágil, cara o difícil de acabar. Un soporte que recibe impactos puede necesitar un nailon tenaz o un polímero cargado de carbono en lugar de la resina más rígida. Una pieza que vive al sol necesita material estable a UV o un recubrimiento. Una pieza en contacto con alimentos o uso médico necesita material cualificado y un proceso controlado, no solo un nombre de polímero. Un buen proveedor recomienda por función y explica el compromiso en lugar de vender el polvo más caro.
Diseño para fabricabilidad y coste
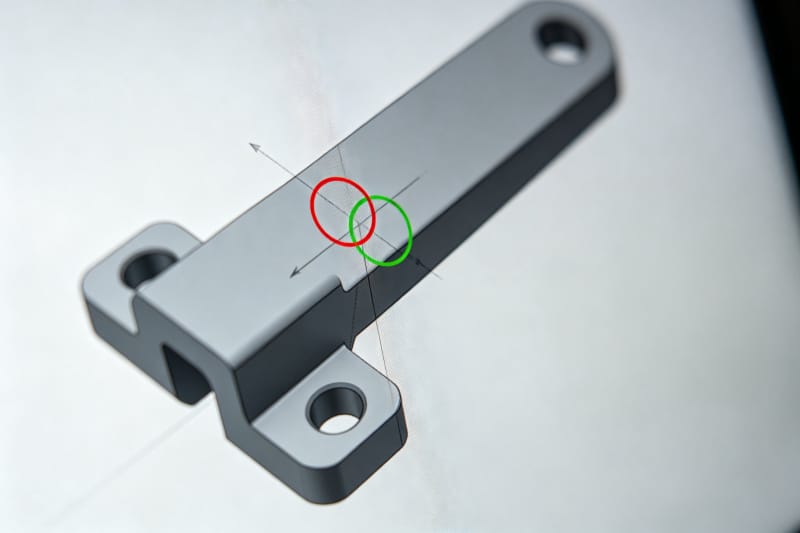
La impresión por encargo no es geometría gratuita. Cada proceso tiene límites, e ignorarlos se nota en marcas de soportes, paredes deformadas, resina atrapada o un precio que sorprende al comprador. La primera regla DFM es el espesor de pared, demasiado fina y la pieza se deforma o rompe, demasiado gruesa y desperdicia material y tiempo de máquina. La segunda es la orientación, la cara que debe ser lisa no debe apoyarse en soportes, y la cara que debe ser plana debe imprimirse plana o mecanizarse después. La tercera es drenaje y acceso, las piezas de resina necesitan agujeros de drenaje, las de polvo necesitan acceso para despolvorear, y los canales internos deben ser accesibles para limpieza e inspección.
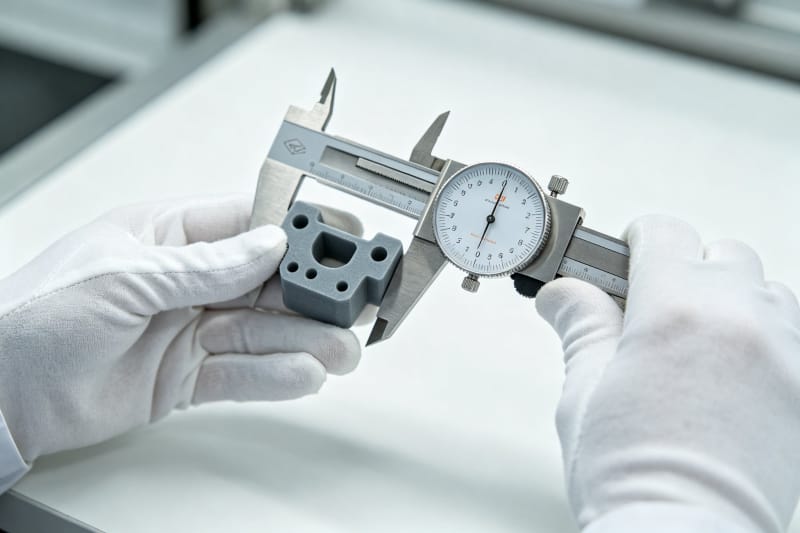
El coste en impresión por encargo viene sobre todo del volumen de construcción y del tiempo de máquina, no del peso de material. Una pieza un 20 por ciento más grande puede costar un 50 por ciento más porque ocupa más superficie de cama y obliga a menos piezas por tirada. Huecar, rellenar con celosía y anidar reducen el coste sin cambiar la función, pero deben diseñarse, no pedirse después del presupuesto. Los compradores que comparten el contexto del conjunto reciben mejor consejo DFM, porque el proveedor ve qué paredes son cosméticas, cuáles cargadas y cuáles pueden aligerarse.
La mayoría de los problemas DFM son predecibles antes de la primera capa. Una pared demasiado fina, un agujero por debajo de la resolución o una cavidad que no puede drenarse fallará del mismo modo en todas las máquinas, por lo que un proveedor serio los señala en la fase de presupuesto en lugar de descubrirlos en la cama. El comprador que recibe una nota DFM con el presupuesto, en lugar de una sorpresa después del envío, trabaja con un proveedor que trata la impresión por encargo como producción. La tabla siguiente lista los problemas DFM más comunes que envían los compradores, y cómo se corrigen antes de producción.
Problema DFM frecuente | Qué falla en producción | Corrección típica |
Pared por debajo del mínimo del proceso | Deformación, rotura, impresión fallida | Engrosar al rango cualificado o añadir nervios |
Gran cara plana no soportada | Alabeo, despegue de capas, mala planicidad | Orientar plana, añadir borde o mecanizar |
Cavidad interna cerrada | Polvo o resina atrapados, aumento de peso | Añadir agujeros de drenaje, huecar o celosía |
Agujero estrecho bajo la resolución del proceso | Agujero grande o cerrado, sin ajuste | Imprimir a menor cota y escariar, o roscar después |
Cara crítica en el lado de soportes | Marcas de soportes, superficie rugosa, retrabajo | Reorientar la pieza o planificar acabado CNC |
Puertas de calidad que debe ejecutar un taller por encargo
Una pieza por encargo solo es tan buena como los controles entre impresión y envío. Un taller serio hace controles de material a la entrada, controles dimensionales de primera pieza y registra parámetros por construcción. Para piezas funcionales puede hacer ensayos de densidad, probetas o inspección CMM en cotas críticas. Para piezas cosméticas revisa acabado superficial, color y retirada de soportes. El comprador debe saber qué controles son estándar y cuáles son de pago, porque un presupuesto que omite la inspección parece más barato hasta que llega el primer lote malo.
Aquí es donde HUANYA mantiene fuera de la caja las tres cosas que más odian los compradores B2B. Primero, estabilidad dimensional entre lotes, la sexta pieza coincide con la primera porque proceso, lote de material y ruta de inspección están bloqueados, no reinventados en cada tirada. Segundo, entrega a tiempo, las construcciones se planifican según disponibilidad real de máquinas, así que la fecha prometida es un plan, no una esperanza. Tercero, acabado posterior constante, chorreado, retirada de soportes y acabado siguen una única ruta escrita, para que la calidad superficial no derive entre pedidos. Los talleres baratos venden la impresora, HUANYA vende la ruta cualificada alrededor.
Plazos y reposiciones en pequeña serie
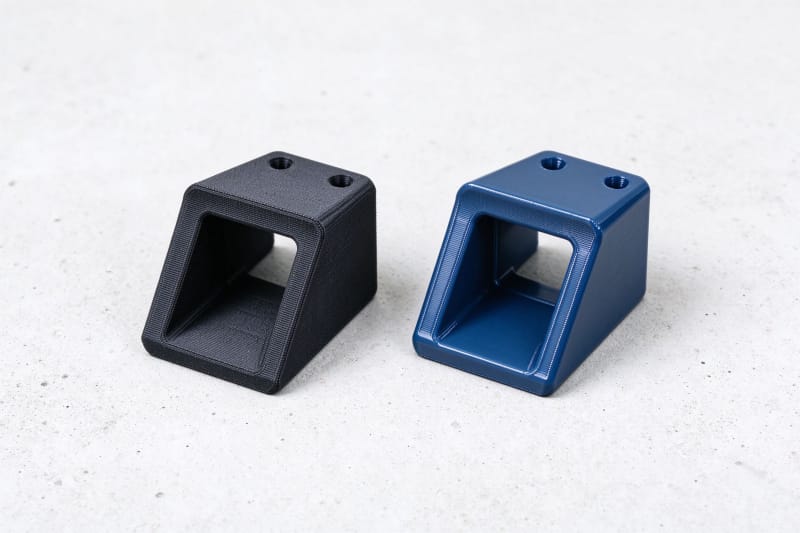
La impresión por encargo brilla en el rango de una a quinientas piezas, donde el utillaje es demasiado caro y el mecanizado demasiado lento. El plazo depende del proceso, la cantidad y el acabado posterior, no de un solo número en una web. Un pequeño modelo conceptual FDM puede enviarse en días, una pieza metálica con tratamiento térmico y CMM tarda semanas, y una serie cosmética pintada necesita tiempo de curado e inspección. Los compradores que planifican con antelación obtienen mejores precios y prioridad, porque el proveedor puede anidar piezas y agrupar tiradas. Los compradores que piden a última hora pagan por gestión urgente, no por mejores piezas.
Las reposiciones son donde la impresión por encargo demuestra su valor. El primer pedido prueba el diseño, el segundo pedido prueba al proveedor. Un comprador que vuelve seis meses después debería recibir una pieza que coincide con la primera en cota, superficie y resistencia, porque el proveedor guarda el archivo aprobado, los parámetros y el acabado posterior, y vuelve a ejecutar la misma receta. HUANYA revisa cada reposición para un mejor anidado sin cambiar la geometría, y avisa al comprador cuando un pequeño cambio de diseño reduciría el coste sin tocar la función. El lote de material se registra, el proceso se documenta, y el comprador nunca se sorprende con una pieza que parece la primera pero no encaja.
Transparencia de precios y costes ocultos
Un presupuesto por encargo debe ser legible, no misterioso. El precio unitario se construye con material, tiempo de máquina, acabado posterior, inspección y gastos generales, y un proveedor transparente lista lo incluido y lo adicional. Los costes ocultos más frecuentes son la gestión urgente, el embalaje especial, los certificados de material, los informes CMM y el retrabajo tras la primera pieza. Un presupuesto que parece barato suele omitir uno de estos conceptos, y el comprador paga después. Un presupuesto que lo lista todo parece más alto al principio, pero es el coste real de una pieza que encaja y dura.
Los compradores deben comparar presupuestos en la misma ruta, no en el mismo número. Dos proveedores que cotizan el mismo archivo pueden producir precios muy distintos porque uno incluye chorreado y el otro envía tal cual, uno hace CMM y el otro revisa a ojo, uno usa material certificado y el otro stock abierto. La comparación correcta es aleación o polímero, proceso, acabado posterior, inspección y plazo, uno al lado del otro. Una vez que las rutas coinciden, la comparación de precios es justa, y la ruta cualificada más barata suele ganar.
Pida en HUANYA
Como Empresa de impresión 3D, HUANYA le permite subir su archivo STEP o IGES, nombre la cantidad, las cotas críticas, el caso de carga y el acabado, y reciba un presupuesto que lista proceso, material, acabado posterior e inspección en lugar de un solo número desnudo. Compárelo en la misma ruta, y el socio adecuado para impresión 3D por encargo suele quedar claro desde la primera lectura.


Dejar un comentario