
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
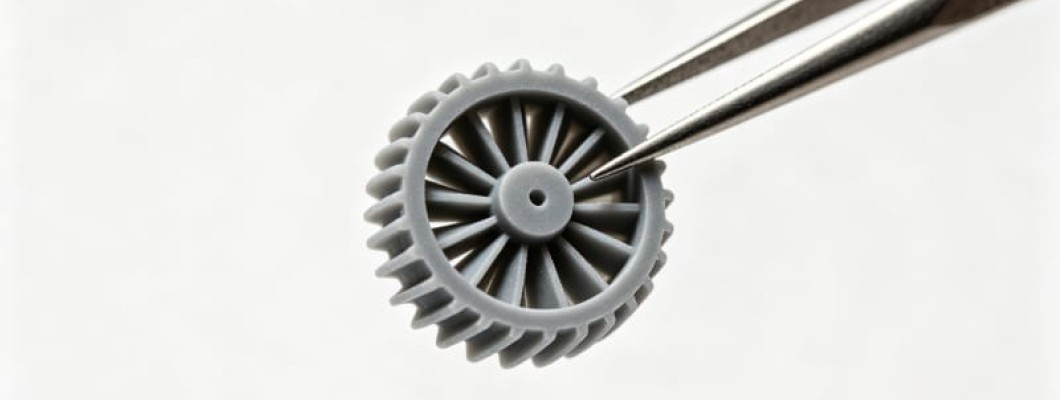
Por qué los lotes pequeños de alto detalle empiezan con la resina
Cuando un equipo de producto necesita veinte carcasas, cincuenta prototipos ópticos o cien cubiertas detalladas antes de que exista el molde, una impresora de filamento de escritorio rara vez reproduce las nervaduras finas, el letraje en relieve y los encajes a presión del diseño. Los servicios de impresión 3D especializados curan cada capa con una fuente de luz UV enfocada, con grosores de capa de entre 0,025 y 0,10 mm, de modo que las superficies curvas se mantienen lisas y los microdetalles sobreviven sin rellenar a mano líneas de capa visibles. Por eso los estudios de diseño industrial, los equipos de dispositivos médicos y las marcas de electrónica trasladan los lotes pequeños detallados de la máquina de mesa a una planta de estereolitografía controlada.
La impresión en resina no es un único proceso, sino una familia de flujos fotopoliméricos: la estereolitografía láser, la proyección digital de luz y los sistemas LCD enmascarados solidifican la resina líquida capa a capa. Para el comprador B2B, lo decisivo es el control del proceso: la intensidad lumínica, la temperatura del material y la energía de poscurado se gestionan como parámetros fijos, mientras que una máquina doméstica deriva con el calor ambiente y la antigüedad de la resina. HUANYA opera sus celdas de resina como equipos de producción registrados, con ajustes de máquina y registros de lote de material, para que la pieza cincuenta coincida con la primera.
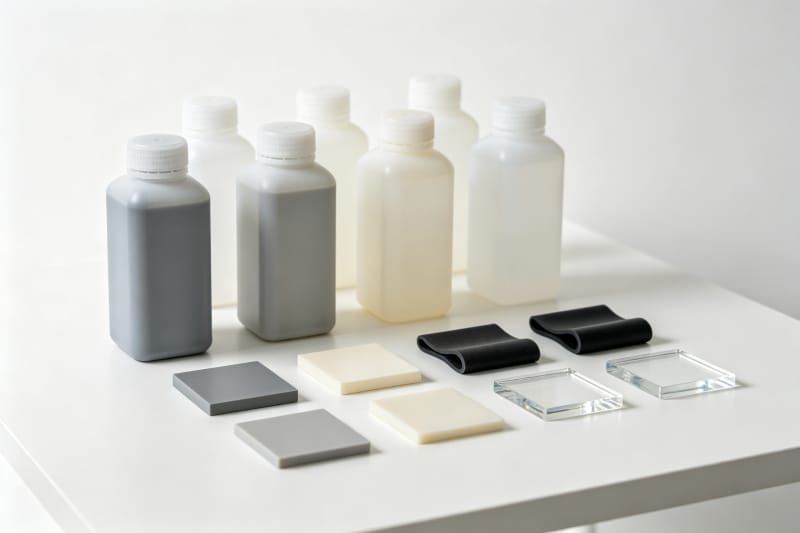
Elegir la familia de resina adecuada para la función de la pieza
La mayor ventaja de la resina impresión 3d es la variedad de materiales: una misma geometría puede producirse rígida para una maqueta, tenaz para una prueba de bisagra viva, gomosa para una empuñadura u ópticamente transparente para un guía de luz. Elegir la familia antes de cotizar evita el error clásico de exigir a una resina de exhibición que supere una prueba de caída para la que nunca fue formulada. La tabla 1 resume las familias que HUANYA mantiene en producción regular y los trabajos a los que cada una se adapta realmente.
Familia de resina | Características clave | Aplicación B2B típica |
Rígida estándar | Superficie mate lisa, detalle muy fino, fácil de acabar | Modelos conceptuales, prototipos de muestra, maestros |
Tenaz / tipo ABS | Resistente al impacto, flexión moderada, encajes y clips | Carcasas funcionales, soportes, pruebas de bisagras |
Flexible gomosa | Elástica, alta elongación, tacto suave tipo Shore | Empuñaduras, juntas, simulación de sobremolde |
Transparente clara | Tras pulido alcanza claridad óptica y baja turbidez | Lentes, guías de luz, piezas fluidicas |
Alta temperatura | Resistencia térmica elevada según la referencia | Ensayos térmicos, pruebas de herramental blando |
Calcinable con cera | Combustión limpia sin cenizas, captura filigranas | Maestros de fundición a la cera perdida, joyería |
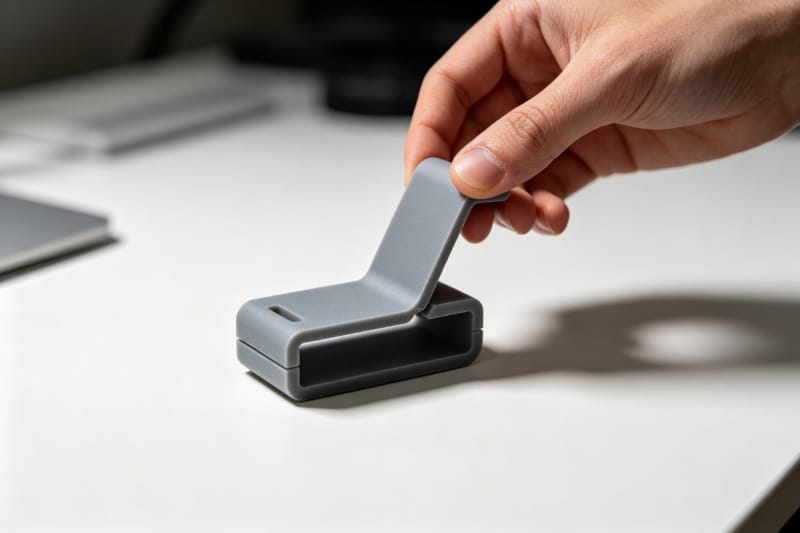
Reglas de diseño que preservan el detalle fino
El detalle fino se decide en el archivo CAD, no en la impresora. La SLA industrial mantiene grosores de capa de 0,025 a 0,10 mm, pero las paredes por debajo de unos 0,4 mm, los relieves de menos de 0,4 mm de alto o los pasadores menores de medio milímetro pueden deformarse en el proceso o simplemente desaparecer. Diseñar según los valores de referencia de la tabla 2 es la vía más rápida para mantener una Impresión 3D en pequeñas cantidades dentro de tolerancia sin ciclos repetidos de rediseño.
Parámetro de diseño | Valor de referencia SLA típico |
Grosor de capa | 0,025–0,10 mm |
Pared mínima apoyada | 0,4–0,6 mm |
Pared mínima sin apoyo / vano libre | 0,8–1,0 mm |
Detalle más pequeño en relieve o hundido | 0,10–0,20 mm |
Altura mínima de texto en relieve | unos 0,4 mm |
Holgura para ajustes móviles | 0,2–0,3 mm |
Agujeros de drenaje en piezas huecas | 3,0–4,5 mm en los puntos bajos |
Tolerancia dimensional típica | ±0,1–0,2 mm por cada 100 mm |
La orientación merece tanta atención como el grosor de pared. Las superficies inclinadas lejos de la plataforma de construcción dejan muchas menos marcas de soporte, y las láminas largas y finas imprimen más rectas en ángulo que en vertical. Los ingenieros de aplicación de HUANYA revisan la orientación de cada archivo, porque diez minutos de reorientación eliminan marcas que una hora de pulido no logra ocultar del todo.
Las piezas huecas necesitan una vía de escape. Una cubierta cerrada atrapa resina líquida en su interior y puede agrietarse durante el poscurado térmico; por eso los modelos huecos necesitan agujeros de drenaje de al menos 3,0–4,5 mm en sus puntos bajos. Las piezas transparentes, en particular, requieren un vaciado completo para evitar un interior turbio. El esquema de drenaje y ventilación forma parte de la revisión del archivo, no es un descubrimiento tardío en el taller.
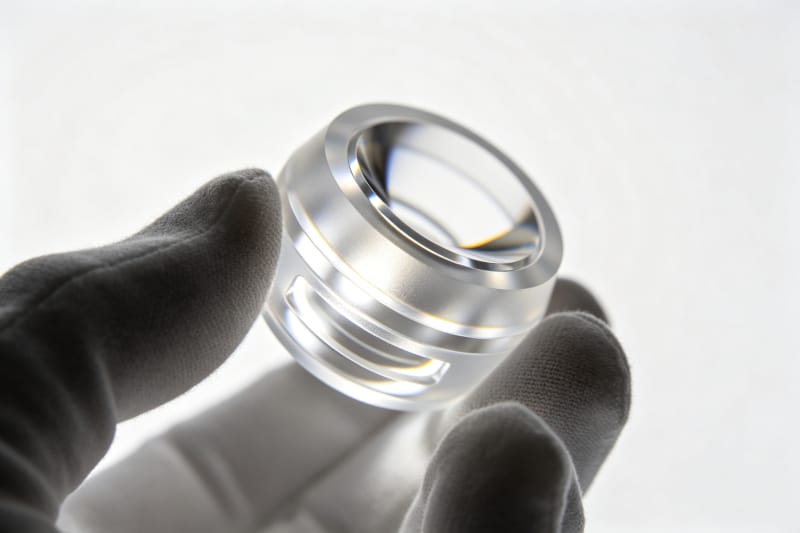
De un maestro único a un lote pequeño repetible
Un maestro impecable demuestra la geometría; cincuenta piezas idénticas demuestran el proceso. Entre lotes, las piezas de resina son sensibles al tiempo de lavado, a la frescura del disolvente y a la energía de poscurado UV, por lo que una producción repetible emplea ciclos de lavado fijos, cámaras de curado calibradas y la misma estrategia de orientación y soportes en cada copia. Una vez fijados estos elementos, el color, la rigidez y las dimensiones se mantienen dentro de la misma ventana estrecha de un lote a otro.
HUANYA trata los pedidos de resina en lote reducido como mini tiradas de producción: la disposición en plataforma, el conjunto de soportes y la ruta de acabado se bloquean tras el primer artículo aprobado y se reutilizan en cada lote posterior. Quien vuelve a pedir meses después recibe piezas fabricadas con los mismos parámetros documentados, que es lo que permite al prototipo de resina pasar a producción puente mientras se mecaniza el molde de acero.
Rutas de posproceso para un acabado de nivel productivo
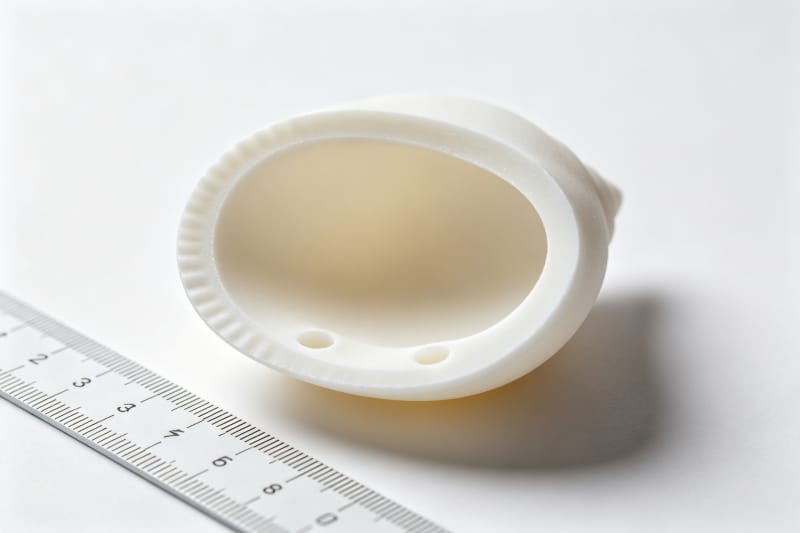
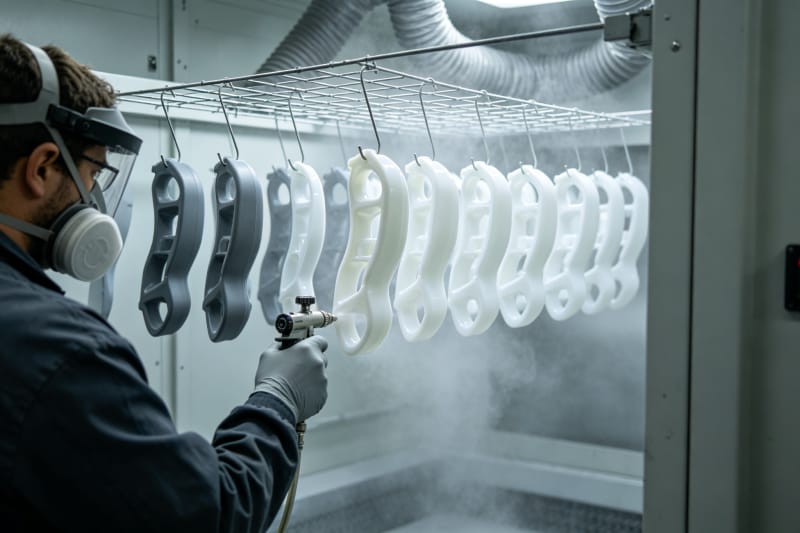
Las piezas SLA crudas salen de la máquina con muñones de soporte mates y una fina capa superficial sin curar. El acabado estándar retira los soportes, nivela los puntos de contacto y aplica un poscurado UV controlado; a partir de ahí puede elegirse un mate granallado, imprimación y pintura, recubrimiento soft-touch o un pulido en varias etapas que convierte la resina clara en un acabado transparente de grado óptico.
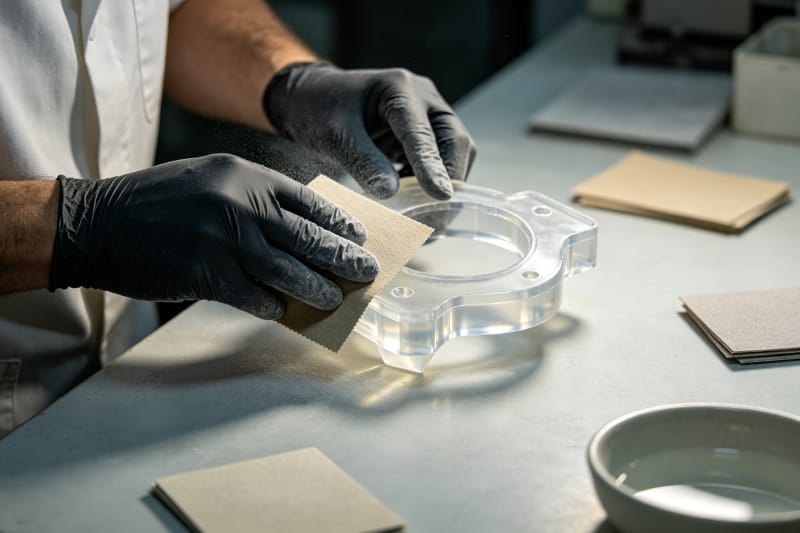
Las piezas claras y ópticas son el caso más difícil: el pulido sigue una secuencia fija de granos y los guías de luz necesitan un recocido de alivio de tensiones antes de pulir, o la tensión interna aparece como una ligera neblina. HUANYA aplica la misma ruta de acabado a cada pieza de un pedido, para que los compradores no encuentren diferencias de calidad de acabado entre lotes, uno de los problemas más habituales con proveedores poco estructurados.
Qué determina el precio y el plazo de los pedidos de resina
El precio de la resina depende de cuatro palancas: la referencia del material, el volumen y la altura Z de la pieza, la mano de obra de soportes y limpieza, y el nivel de acabado. Las piezas altas que construyen lento en Z y las piezas impresas macizas cuestan mucho más que la misma geometría aligerada o anidada con eficiencia; orientar y vaciar un modelo antes de subirlo ahorra a menudo más que cualquier código de descuento.
El plazo lo marca sobre todo la cadena de lavado, curado y acabado, no la propia impresión. Un lote de veinte piezas suele caber en una sola plataforma industrial y construirse de noche; el lavado, el curado UV, el acabado y la inspección siguen después un calendario fijo. HUANYA indica una fecha de envío concreta en cada pedido y la protege con capacidad de máquina en paralelo, para que los clientes no sufran retrasos por una única impresora de escritorio sobrecargada.
Inspección y documentación que el comprador debe exigir
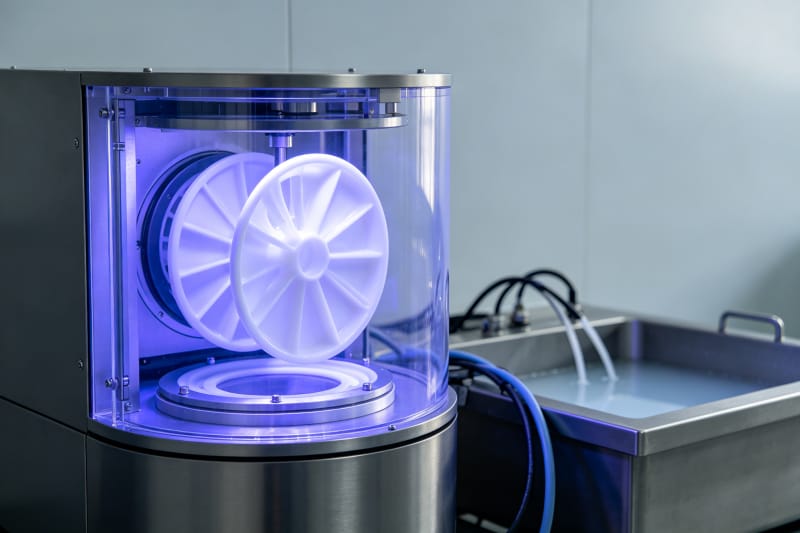
Las promesas de alto detalle no valen nada sin medición. Las cotas críticas deben comprobarse con calibradores calibrados, un comparador de alturas o un comparador óptico, y los informes de primera pieza deben listar valor nominal, valor medido y tolerancia de cada característica crítica. En los conjuntos, los montajes de prueba sobre pasadores y agujeros emparejados detectan problemas de holgura antes de enviar un lote.
La documentación de material importa a los compradores regulados: la referencia de resina, el número de lote, los ajustes de poscurado y la ruta de acabado deben ser trazables. HUANYA entrega registros de inspección y certificados de material bajo petición y mantiene la precisión dimensional estable en toda la tirada, para que los clientes nunca vean la inestabilidad dimensional que aparece cuando los ajustes derivan entre máquinas.
Por qué los equipos de producto se quedan con HUANYA en resina
Un socio de resina fiable combina capacidad de detalle fino con disciplina de producción: el fotopolímero adecuado para cada función, una revisión de fabricabilidad antes de la primera capa, parámetros de proceso bloqueados en todo el lote y un acabado consistente respaldado por medición. HUANYA aporta esa combinación a las impresiones 3d personalizadas en resina y polímero para lotes reducidos, de un maestro único a la producción puente de bajo volumen. Envíe un archivo y recibirá una revisión de fabricabilidad, un presupuesto transparente y piezas que coinciden con la muestra aprobada, lote tras lote.


Dejar un comentario