
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Por qué el titanio exige un proceso aditivo especializado
El titanio no se deja en manos de un taller generalista, por eso los equipos de ingeniería eligen una Impresión 3D de metal especializada para sus programas más exigentes. El Ti-6Al-4V combina una densidad de unos 4,43 g/cm³ con una resistencia cercana al acero con apenas el 56% de su masa, y mantiene su resistencia a la corrosión tanto en una estructura aeroespacial en altitud como en el entorno salino del cuerpo humano. Esa ventaja solo se materializa cuando fusión, atmósfera inerte y tratamiento térmico los controlan especialistas en la aleación.
La fusión sobre lecho de polvo construye el titanio capa a capa dentro de una cámara inerta estrictamente controlada, porque el titanio fundido reacciona con agresividad frente al oxígeno, el nitrógeno y el hidrógeno. Un servicio especialista controla a la vez la química del polvo, la pureza del gas y los parámetros de construcción para que la pieza no se vuelva frágil por elementos intersticiales absorbidos. La diferencia entre una impresión metálica de aficionado y una pieza de titanio de producción está en los certificados de polvo y los registros de gas, rara vez a simple vista.
Aleaciones de titanio y procesos aditivos en resumen
Dos rutas sobre lecho de polvo dominan el titanio, y unos Servicios de impresión 3D competentes recomiendan la ruta que encaja con la pieza en lugar de la máquina que tengan disponible. El láser (SLM/DMLS) trabaja por lo general con capas de 30–60 µm para detalles finos y paredes delgadas, mientras que la fusión por haz de electrones (EBM) construye en una cámara caliente con capas de 50–100 µm y menores tensiones residuales para implantes más grandes.
Aleación / proceso | Características clave | Función típica |
Ti-6Al-4V (Grado 5), SLM/DMLS | Densidad ≈4,43 g/cm³; densidad relativa ≥99,5% tras HIP; resistencia ≈950 MPa | Soportes estructurales, piezas aeroespaciales ligeras cargadas |
Ti-6Al-4V ELI (Grado 23), SLM | Intersticiales extra bajos; mayor ductilidad y tenacidad; alineado con ASTM F3001 | Implantes quirúrgicos, dispositivos médicos a medida |
Titanio comercialmente puro (Grados 1–4), SLM/EBM | Más blando, excelente resistencia a la corrosión, fácil pasivación | Estructuras porosas, dental y maxilofacial |
Ti-6Al-4V, EBM | Cámara caliente, menores tensiones residuales, capas 50–100 µm | Implantes grandes, piezas con baja tensión residual |
Qué necesitan realmente los programas aeroespaciales
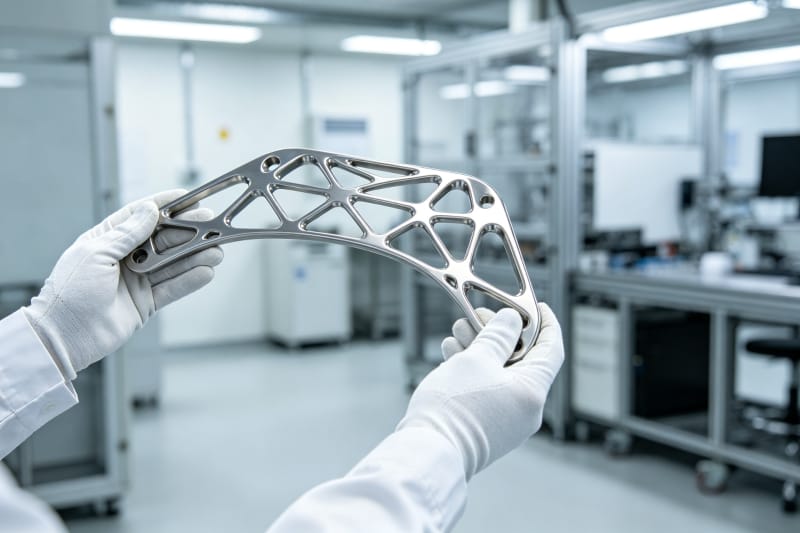
El sector aeroespacial imprime titanio para reducir masa y consolidar conjuntos. Un soporte optimizado por topología soporta la misma carga que su predecesor mecanizado o soldado y recorta drásticamente el desperdicio de material, ya que el mecanizado CNC suele convertir en viruta la mayor parte de un costoso tocho de titanio. La aditiva fusiona además varios elementos en una sola pieza monolítica, eliminando las uniones que primero se agrietan por fatiga bajo carga cíclica.
Para que eso supere la cualificación, una Impresión 3D industrial seria debe entregar más que la pieza: probetas testigo construidas en la misma cámara, trazabilidad del lote de polvo y registros de tratamiento térmico. Los clientes aeroespaciales deben demostrar a los auditores cómo se fabricó cada componente, y un proveedor incapaz de vincular una pieza terminada con un lote concreto genera riesgo mucho antes del primer vuelo. En HUANYA esta documentación forma parte del producto.
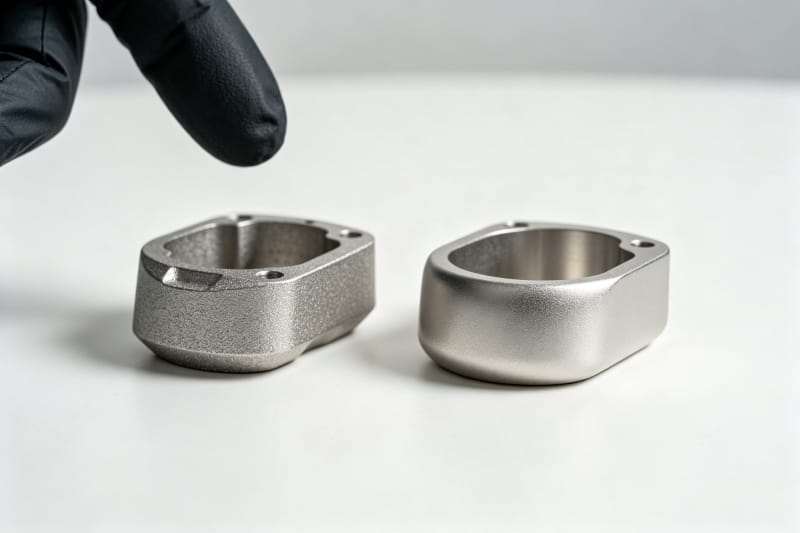
Implantes médicos donde la biocompatibilidad no se negocia
El titanio médico cambia el nivel de exigencia porque la pieza termina dentro de un paciente. El Ti-6Al-4V ELI de intersticiales extra bajos y el titanio comercialmente puro se eligen por su biocompatibilidad y su trayectoria contrastada según la ASTM F3001 para implantes quirúrgicos ELI fabricados de forma aditiva, dentro de las exigencias de un sistema de calidad ISO 13485. Los implantes a medida, las guías de taladrado y las estructuras dentales dependen de esa química controlada.
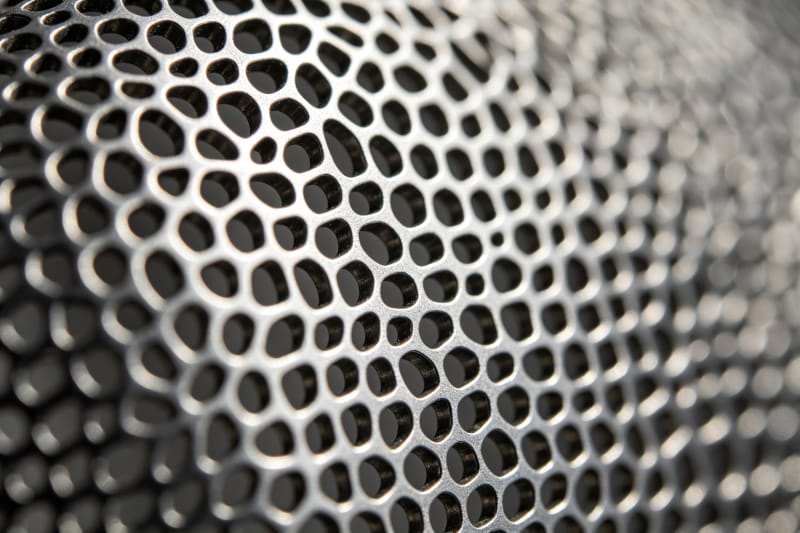
La ventaja médica exclusiva de la aditiva es la porosidad controlada. Una celosía con poros interconectados en el rango de 300–700 µm favorece que el hueso crezca dentro del implante (osteointegración), algo que una superficie maciza mecanizada no ofrece. HUANYA define los puntales y poros a partir del escáner del paciente y luego acaba las superficies de contacto para que el dispositivo sea acogedor para el hueso por dentro y liso frente al tejido blando.
Como los implantes y las piezas críticas no se cualifican por su aspecto, conviene exigir un paquete de evidencias definido antes de la liberación. La tabla siguiente recoge los documentos y mediciones que HUANYA suministra de serie para piezas metálicas reguladas, de modo que las decisiones de calidad descansen en valores ensayados y no en promesas del proveedor.
Evidencia | Qué confirma | Por qué importa |
Certificado de lote de polvo y trazabilidad | Química (Al/V, O/N/H) según ASTM F2924 / F3001 | Cada pieza se rastrea hasta un lote verificado |
Informe de densidad / porosidad | Densidad relativa típicamente ≥99,5%, antes/después de HIP | La porosidad oculta es el principal riesgo de fallo en titanio cargado |
Probetas mecánicas testigo | Límite/rotura ≈860–950 MPa, construidas con las piezas | Los valores de diseño parten de propiedades ensayadas, no supuestas |
Controles AS9100 / ISO 13485 | Rutas, control de cambios y registros conservados | Los clientes regulados necesitan un sistema auditable |
Informe superficial y dimensional | En bruto Ra ≈6–10 µm; mecanizado Ra ≈0,8–1,6 µm | Las superficies de acoplamiento e implante cumplen plano e higiene |
Reglas de diseño que hacen fabricables las piezas de titanio
La alta tensión residual del titanio hace que las decisiones de diseño previas a la carga determinen si la pieza sobrevive a la construcción. Los ingenieros de HUANYA revisan voladizos, añaden soportes no críticos y orientan la pieza para que el calor se disipe de forma uniforme; los ángulos autosoportados cercanos a 45° reducen las marcas de soporte, mientras que un voladizo aceptable en plástico a menudo se deforma o agrieta en titanio. Detectar estos puntos en una revisión DFM es mucho más barato que desechar una cámara de polvo de grado médico.
El espesor de pared, el diseño de celosía y el tratamiento térmico se planifican juntos. El titanio en bruto arrastra tensiones residuales que se alivian, y en las piezas cargadas la compactación isostática en caliente (HIP) cierra los vacíos internos hasta alcanzar el objetivo de ≥99,5% de densidad. Diseñar refuerzos en lugar de secciones macizas ahorra un polvo caro y reduce la distorsión, por eso HUANYA asesora sobre la geometría antes de cotizar.
Postproceso y precisión en las superficies críticas de ajuste
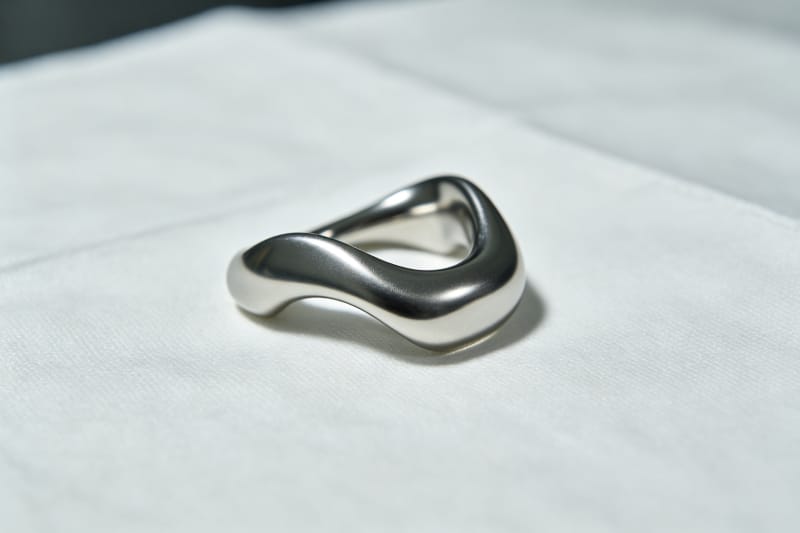
Una superficie de titanio recién impresa rara vez es la superficie final. El SLM en bruto se sitúa en torno a Ra 6–10 µm, aceptable para zonas de celosía sin contacto, pero no para un alojamiento de rodamiento o un cono de implante. HUANYA mecaniza solo las caras críticas hasta Ra 0,8–1,6 µm, repasa los puntos de soporte y pasiva o electropule las piezas médicas, para que la precisión se pague justo donde el plano la exige.
Este acabado dirigido también asegura que los clientes nunca vean cotas inestables ni una precisión dispar entre unidades. Cada dimensión de acoplamiento se mide frente al plano, los resultados de primera pieza quedan registrados y la misma ruta se repite en cada lote siguiente. Un implante o soporte que encaja en el prototipo debe encajar igual en la pieza número cincuenta.
Plazo, trazabilidad y coherencia entre lotes
Los programas de titanio se mueven en ventanas de cualificación ajustadas, así que el plazo se planifica, no se adivina. HUANYA programa impresión, alivio de tensiones, HIP, mecanizado de precisión e inspección como una sola ruta encadenada y comunica desde el principio una fecha realista, separando el plazo estándar de cualquier opción urgente en lugar de prometer una fecha imposible que se retrasa tras el pedido.
La misma disciplina protege los pedidos repetidos. HUANYA bloquea el juego de parámetros aprobado, la especificación de polvo y el estándar de acabado, de modo que los clientes no sufren entregas retrasadas ni una calidad superficial que cambia de un lote a otro. Cuando un comprador aeroespacial o médico vuelve meses después para otra serie, las piezas coinciden con la primera pieza aprobada.
Un socio del titanio que domina toda la cadena
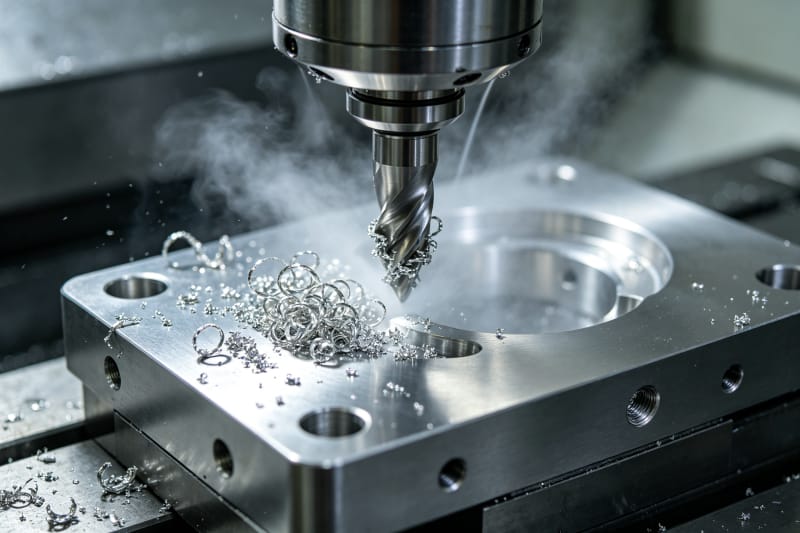
El titanio aeroespacial y médico es una cadena: polvo certificado, fusión controlada, alivio de tensión e HIP, mecanizado CNC dirigido y un paquete de evidencias documentado. La Fábrica de impresión 3D de HUANYA reúne esa cadena bajo un mismo techo para que los soportes a medida y los implantes personalizados lleguen con cotas estables, a tiempo y coherentes lote tras lote. Envíe su archivo STEP e indíquenos la aplicación y la certificación necesaria; le devolvemos un presupuesto transparente, una revisión DFM y piezas de titanio dignas de confianza en servicio.


Dejar un comentario