
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
プロトタイプ向け3Dプリントとは何か
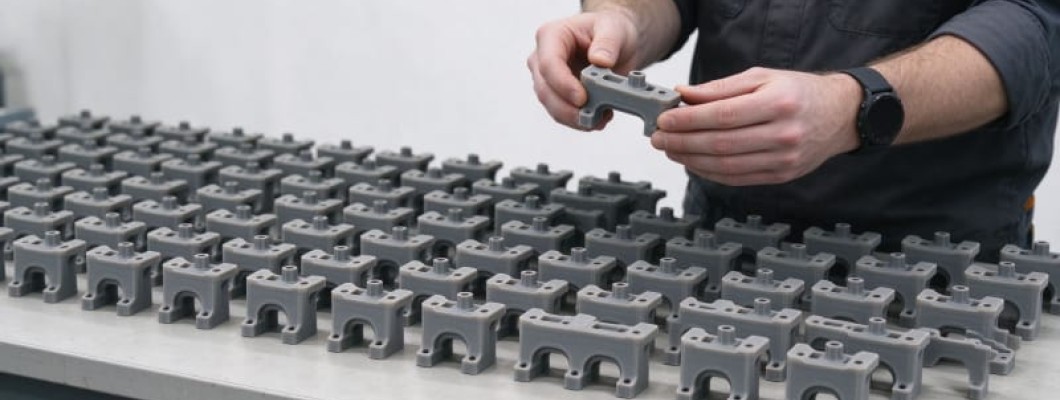
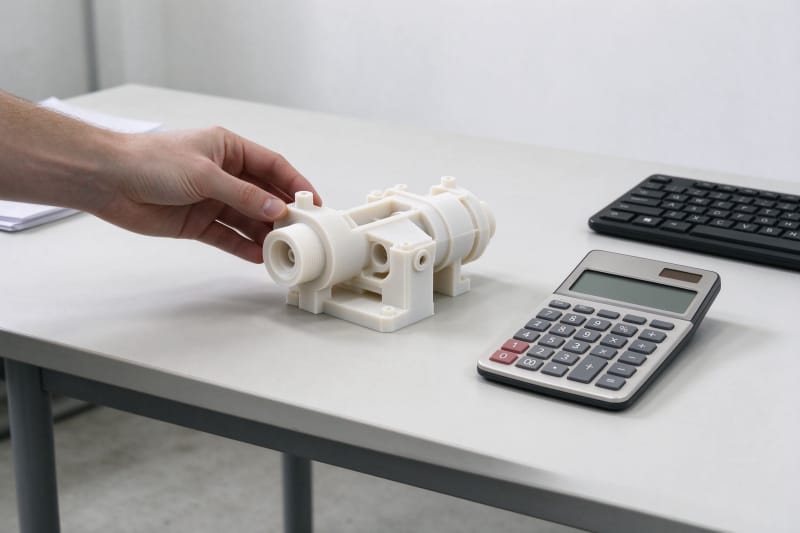
プロトタイプ向けの3Dプリントとは、CADモデルを数時間から数日で実体のある部品に仕上げ、金型を起こすずっと前に、エンジニアが設計を手に取り、試し、問い直せるようにする手法です。画面上のモデルだけを根拠に高額な金型に踏み切るのではなく、3d プリント 依頼によって実際の物体を作り、その挙動を観察し、得られた学びを次の版に活かします。
この手法は、不確実性が最も高く判断のコストが最も低い、製品開発の冒頭に位置します。スケッチは一部の問いに答え、レンダリングはさらに数問に答えますが、部品がアセンブリにどう収まるか、手にどう馴染むか、荷重にどう反応するかまでは示せません。プリントされた試作は、これらの問いに直接答え、しかも従来の機械加工の待ち時間なしで済みます。
試作品と量産部品を分けて考えることには意味があります。試作品は学ぶために作られ、数千個に向けて規定するのではなく、評価に足りる別の素材、緩めた公差、許容できる表面仕上げを使うことがあります。量産部品は、確定した図面、認証済み素材、初回から最終ロットまで同じ結果で繰り返すために作られます。この二つの目的を混同すると、多くのプロジェクトが時間と費用を失います。
技術 | 代表的な素材 | 標準的なリードタイム | 相対的な1個あたりコスト | 適した用途 |
FDM | PLA, ABS, PETG, TPU | 1~3日 | 低 | 初期のコンセプトモデル、大型筐体、冶具 |
SLA / DLP | 光造形レジン | 1~4日 | 低~中 | 高精細な形状モデル、滑らかな筐体、マスターパターン |
SLS | PA12, PA11, TPUナイロン | 3~6日 | 中 | 高強度な機能部品、活ヒンジ、スナップフィット |
MJF | PA12, PA11 | 3~6日 | 中 | 再現性のある機能ナイロン部品、小ロット |
PolyJet | 硬質・ゴムライクレジン | 2~5日 | 中~高 | 二色成形の再現、多素材のエルゴモデル |
反復の速度が結果を変える理由
製品設計は直線ではなく循環です。チームは部品を設計し、作り、試し、磨き上げます。発売前にこの循環を完了できる回数が、製品の成熟度を大きく左右します。3d プリント 出力 サービスは各周を数週間から数日に縮めるため、かつて金型での修正1回にかかった時間で5回ないし10回の反復をこなし、最初の案を受け入れるのではなく、より強い答えにたどり着けます。
経済性は早めの行動を後押しします。部品がファイルにしか存在しないうちは些細な変更も、金型が作られ、部品が成形され、製品が顧客に届くと、段階的に高くつきます。広く使われる相対コスト指数は、設計段階の変更を1単位とし、後の段階ごとに約1桁ずつ上がると示します。プロトタイピングは、まだ1単位で済むうちに問題を見つけます。
同じ効果はリードタイムにも表れます。従来の機械加工による試作は一般に1週間から3週間、初回の射出成形部品は金型を待つため多くの場合4週間から8週間を要する一方、プリントされた試作は方式により1日から6日で届きます。発売前の毎週に市場価値があるとき、この差は単なる利便性ではなく、製品を出せるか機会を逃すかの分かれ目です。
製品チームが使うプロトタイプの段階
チームは通常、試作段階のはしごを上っていきます。コンセプトまたは形状試作は、形状・スケール・人間工学に焦点を当て、製品が正しく見え、正しく手に収まるかを確かめ、多くは滑らかなレジンや低コストのプラスチックで作ります。嵌合試作は、部品同士の組み立て、クリアランス、界面を検査します。機能試作はさらに進み、機構、スナップフィット、荷重を試せるよう、量産に十分近い素材と方式を使います。
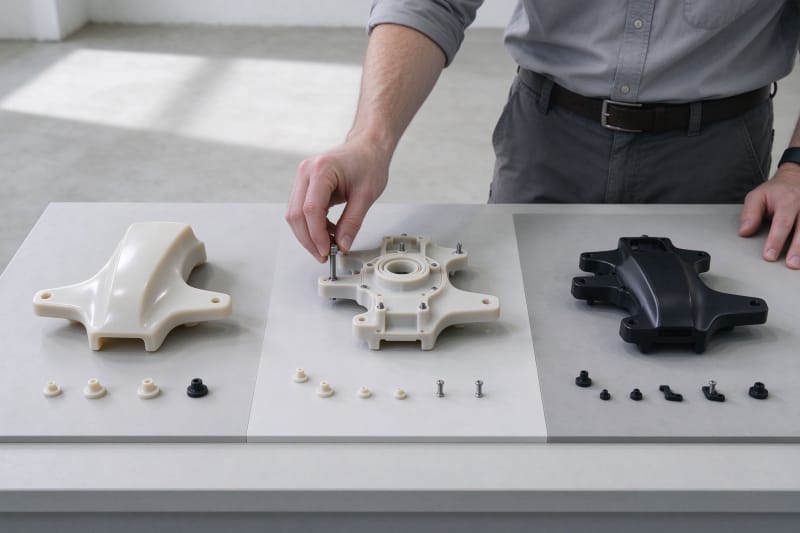
段階ごとに成功の尺度は異なるため、毎回作り込みすぎるのは無駄です。嵌合の問いに答えられない美しいコンセプトモデルはほとんど何も証明せず、開いている問いが色やスタイルだけなら、頑丈な機能試作は不要です。規律ある進め方は、問いを名指しし、それに答えられる最も安い試作段階を選び、量産グレードの素材は最後のエンジニアリング周まで取っておくことです。カスタム3Dプリントは必要な分だけに使うのが賢明です。
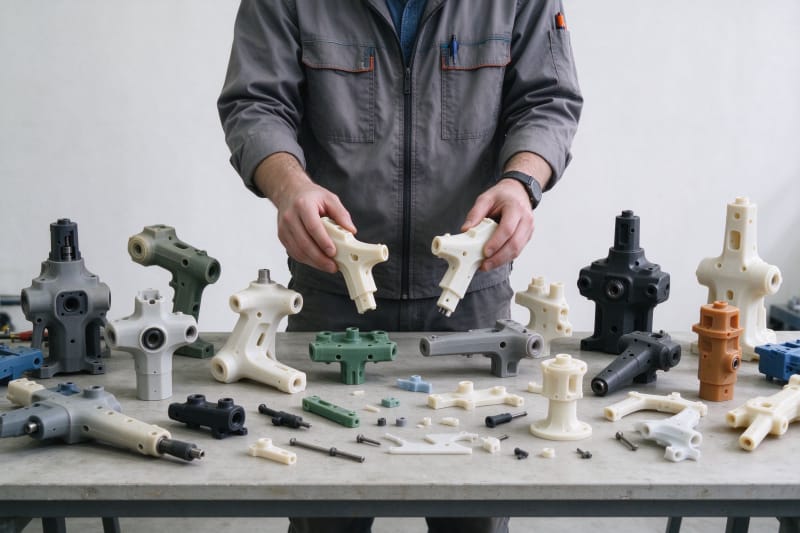
試作素材 | 主な特徴 | 代表的な試作用途 |
PLA | 硬く、印刷しやすく、低コスト | 初期の形状モデル、人間工学確認 |
ABS | 強靭、耐衝撃、加工可能 | 機能筐体、軽い仕上げが必要な部品 |
PETG | 丈夫、やや柔軟、耐薬品 | スナップフィット、ガード、汎用機能部品 |
ナイロンPA12 | 強靭、耐疲労・耐摩耗 | 活ヒンジ、ブラケット、荷重部品 |
光造形レジン | 非常に高い精細度、滑らかな表面 | ビジュアルモデル、マスター、微細フィーチャー |
TPU | ゴムライク、柔軟 | シール、グリップ、二色成形のシミュレーション |
設計課題に合わせて技術を選ぶ
技術は設計の問いに従うべきで、その逆ではありません。FDMは、目に見える積層線が気にならない大型の初期筐体や粗い形状モデルにとって経済的な選択です。微細なディテールと滑らかな表面が目的ならSLAまたはDLPが優り、部品がしなり、スナップし、荷重を支え、繰り返しの扱いに耐える必要があるならSLSまたはMJFが正解です。
素材を試験に合わせることも重要です。脆いレジンで評価したスナップフィットは誤った理由で壊れ、多孔質な素材で試したシール面は量産を反映しません。HUANYAのエンジニアは各モデルを確認し、試作品が本当の問いに答えられるよう、工程、素材、積層方向を提案し、試験結果が量産設計に引き継がれて誤解を招かないようにします。
最初のプリントから検証済み設計へ
プリントが最後の工程とは限りません。部品は洗浄され、サポート材が取り除かれ、表面はサンディング、研磨、塗装、金属めっき、接着を経て、狙いの見た目と機能に届きます。タップ穴、インサート、ソフトタッチのグリップ、組み立て済みの複数パーツ筐体もすべて提供でき、試作品が目的の製品のように見えて振る舞うため、関係者のレビュー、撮影、クラウドファンディングに欠かせません。
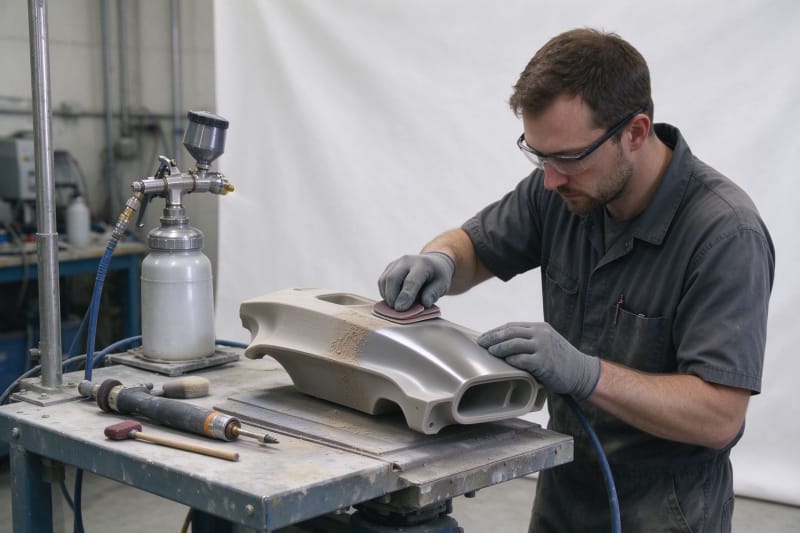
企業の購買担当者は常に三つの不安を挙げ、それぞれは約束ではなく工程の問題です。反復を通じた寸法と精度の安定は、校正済みの装置、定義された工程パラメータ、測定された初品によって管理されます。期限内の納品は、現実的な計画、透明なキャパシティ、確定した出荷日から生まれます。仕上げの一貫性は、文書化された後処理基準と各ロットの検査によってもたらされます。3d プリント 外注先であるHUANYAは、不安定な寸法、納期遅れ、仕上げの不統一を、工程が防ぐべき欠陥として扱います。
迅速なプロトタイプの費用面
迅速なプロトタイプは、伝統的な開発で最大のコストである金型を回避します。設計・製作・修正すべき金型がないため、プリント試作のコストは、固定された先行投資ではなく、主に部品の体積、積層高さ、機械時間、素材、仕上げで決まります。そのため単品や数回の反復でも手頃で、版の間で設計を変えても金型の手直しコストは発生しません。機械加工が高くつく複雑な形状ほど、経済性の恩恵を受けます。
検証済みプロトタイプから生産へ
設計が検証されると、同じデジタルの糸がそのまま前に続きます。実証済みの形状は、最終金型が整う間に小ロット生産やブリッジ生産へ移り、試作時に設定したエンジニアリングデータ、素材選択、工程設定は、振り出しに戻ることなく一貫します。チームは初期の市場需要を賄い、包装と組み立てを検証し、大量生産にコミットする前に立ち上がりのリスクを下げ、成功した試作と出荷可能な製品の溝を埋められます。
次のプロトタイプをHUANYAで始める
新製品がレンダリングの段階で止まっているなら、速い試作が前に進む最短の道です。CADモデルをアップロードすれば、HUANYAのチームが課題に合った工程、素材、仕上げを提案し、明確な見積もりと確定した納品日を提示します。最初のコンセプトモデルから最後の機能試作まで、目的は変わりません。チームが速く学び、自信を持って決め、伝統的な開発の遅れなしに生産へ到達できるようにすることです。


コメントを書く