
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
迅速製造とは何か
3Dプリントによる迅速製造とは、金型や生産ラインの準備を待たず、デジタルファイルから最終用途の部品を直接生産することです。かつて3Dプリントは販売されない試作モデルの作成に使われることが多かったものの、現在では同じ機械が実際の製品に組み込まれる部品を生産しています。部品はエンジニアリングポリマーまたは金属から層ごとに造形され、形状はそのプロセスが形成できる範囲でのみ制約されます。産業バイヤーにとって、この産業用3Dプリントは設計ファイルを数日で販売可能な在庫に変え、同じデジタルレシピを保存して次のロットも同一に仕上げます。
迅速プロトタイピングと迅速製造の違いは機械ではなく、部品に求められる水準にあります。試作品はアイデアを検証するために存在し、材料や表面、寿命が最終製品と異なっても許容されます。一方、製造された部品は販売企業のブランドを背負うため、再注文のたびに同じ図面、材料仕様、機械性能、仕上げを満たさなければなりません。だからこそ生産は固定された機械パラメータ、認定材料、定められた後処理、文書化された検査で管理されます。試作から製造への移行は、つまり発注量だけでなくプロセスの規律の変更なのです。
企業がこの方法を選ぶのは、従来の金型が課すコストと遅れを取り除くからです。射出成形やダイカストの金型は数週間と多額の費用を要し、設計が凍結され量が多い場合にしか正当化されません。積層造形には金型が不要なので、需要を確認する前に部品を発売し、鋼材を無駄にせず設計を見直し、小規模や地域の市場を経済的に対応できます。バイヤーは製品発売と量産の間を埋めるため、そうでなければ廃れてしまうスペアパーツを作るため、従来プロセスでは不可能な複雑な部品を造るために利用します。
プロセス | 代表的な材料 | 部品の形成 | 製造での適した用途 |
SLS | PA12, PA11, TPU, 充填ナイロン | レーザーがサポートなしでポリマーを焼結 | 機能ナイロン部品、ヒンジ、ブラケット |
MJF | PA12, PA11, TPU | 溶融剤と赤外線エネルギーを粉末床に適用 | 繰り返しの詳細なポリマーロット、高い生産性 |
SLM / DMLS | Ti6Al4V, 316L, AlSi10Mg, Inconel | レーザーが金属粉末を層ごとに完全溶融 | 航空・医療向け金属の最終部品 |
SLA / DLP | 光硬化性樹脂 | UV光が液状樹脂を硬化させて詳細部品に | 詳細な筐体やマスターモデル |
バインダージェット | 金属、砂 | バインダーが粉末を結合し炉で焼結 | 後処理を伴うより大量の金属部品 |
量産品質の積層プロセス
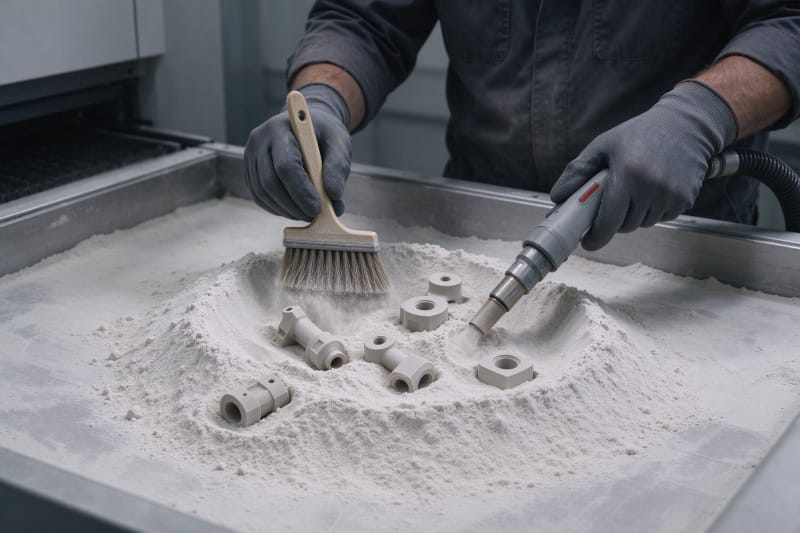
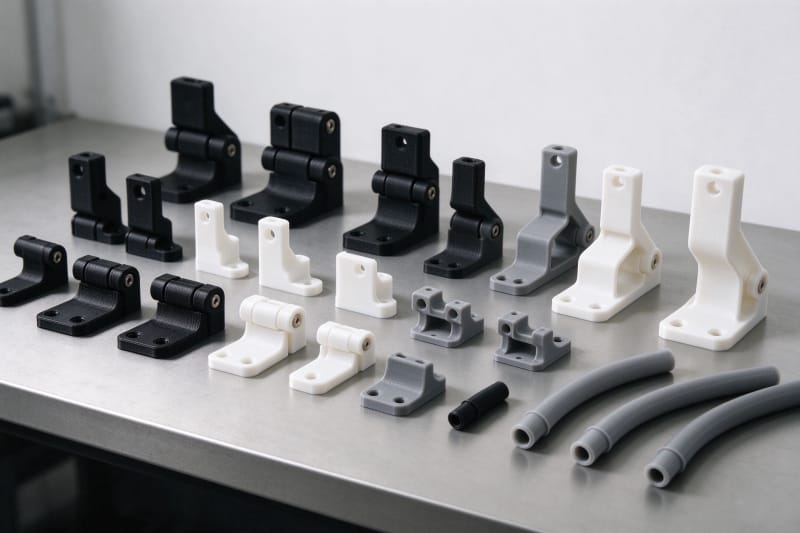
最終用途のポリマー部品では、粉末床溶融が主力であり、選択的レーザー焼結とマルチジェットフュージョンが先頭に立ちます。SLSはレーザーでナイロン粉末を層ごとに焼結し、MJFは溶融剤を塗布して赤外線エネルギーを加え、どちらも印刷されたサポートなしで緩い粉末に囲まれた部品を造形します。結果として、ヒンジやブラケット、ダクト、筐体に適した、ほぼ等方性の挙動を持つ丈夫なナイロン部品が得られます。未使用の粉末が部品を取り囲むため、1回の造形に多くの部品を詰め込め、この3D 小ロット製造では単価を競争力ある水準にできます。
最終部品が金属でなければならない場合、レーザー粉末床溶融はチタンやステンレス、アルミニウム、ニッケル合金の粉末を完全に緻密な部品に溶かします。ファイバーレーザーが各断面をなぞり、新しい層を前の層に溶着するため、完成した部品は造形方向で鍛造材と同等かそれ以上の機械的性質を持ちます。金属部品は造形プレートに付いたまま機械から出て、応力除去、サポート除去、通常は重要面のCNC加工を経ます。これが航空機のブラケット、医療用インプラント、コンフォーマル冷却の金型、軽量なモータースポーツ部品の背後にある方法です。
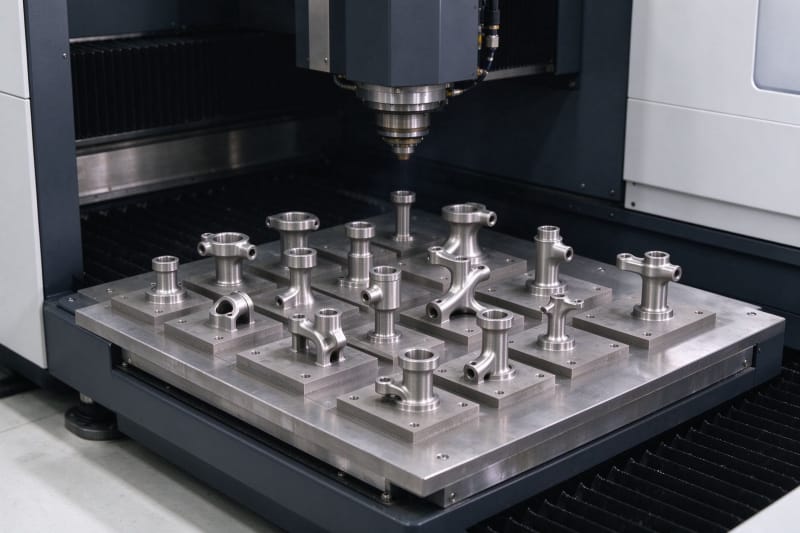
光造形とデジタルライトプロセッシングは、高詳細な筐体やマスターモデル、長期の荷重や熱より表面品質が重要な部品にとって依然価値があります。バインダージェットは別のアプローチで、金属や砂の粉末にバインダーを噴射し、その後炉で焼結または浸透させるため、追加工程が許容されるならより多い量に適します。プロセスの選択は、常に一つの技術に頼るのではなく、材料、形状、予想される荷重、表面を部品に合わせることです。有能なサプライヤーは複数のプロセスを運用し、合うものを推奨します。
最終部品のための材料
エンジニアリングナイロンは、丈夫で疲労に耐え、繰り返しの曲げを許容するため、ポリマー生産を支配しています。PA12は機能的ブラケットやスナップフィット、ダクトの既定の選択であり、PA11はより高い柔軟性と耐衝撃性を提供し、ガラスやカーボン充填のグレードは治具や構造部品に剛性を加えます。熱可塑性ポリウレタンは、シールやローラー、保護ストッパーのように弾性とグリップが必要な場所で使われます。各材料はデータシートで認定され、同じ粉末仕様が在庫に保たれて、再注文も最初のものと同じように振る舞います。
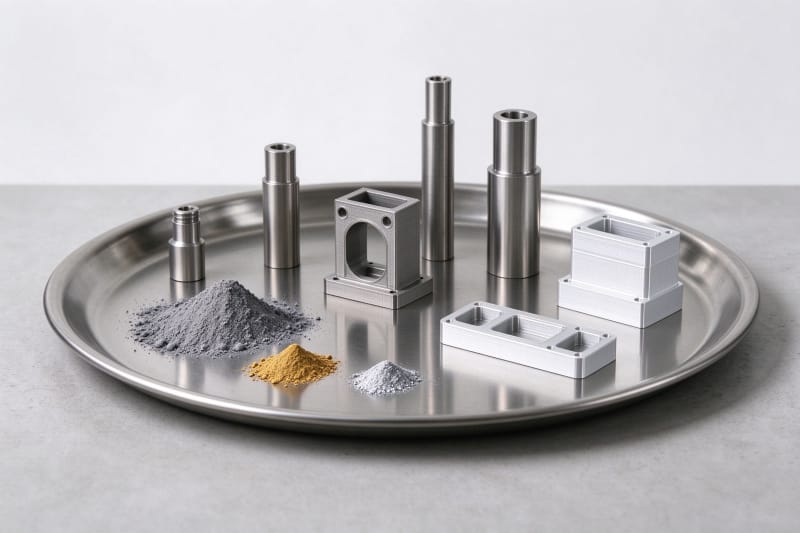
金属生産は、航空、医療、自動車のサプライチェーンで使われるのと同じ合金に支えられています。Ti6Al4Vは並外れた強度重量比と耐食性を提供し、ステンレス316Lは耐食性の流体部品や医療部品に使われ、AlSi10Mgは軽く熱伝導性が高く、Inconel 718は高温で強度を保ちます。コバルトクロムとマルエージング鋼は医療と金型を担います。これらの材料は粉末証明書と完全なトレーサビリティとともに届き、バイヤーが重要部品の構成を証明できるようにします。
材料 | 種類 | 主な特性 | 代表的な最終部品 |
PA12 | ポリマー, SLS / MJF | 丈夫、耐薬品、良好な疲労特性 | ヒンジ、ブラケット、ダクト、筐体 |
PA11 | ポリマー, SLS | 柔軟、耐衝撃、バイオベース | 保護具、スポーツ、ウェアラブル部品 |
PA12 CF / ガラス充填 | 強化ポリマー | 高い剛性と軽量 | 治具、工具、構造ブラケット |
Ti6Al4V | 金属, SLM | 高い強度重量比、耐食性 | 航空ブラケット、医療用インプラント |
316L | 金属, SLM | 耐食性、溶接性 | 流体部品、継手、医療部品 |
AlSi10Mg | アルミニウム, SLM | 軽量、良好な熱伝導 | 熱交換器、モータースポーツ部品 |
積層造形のための設計
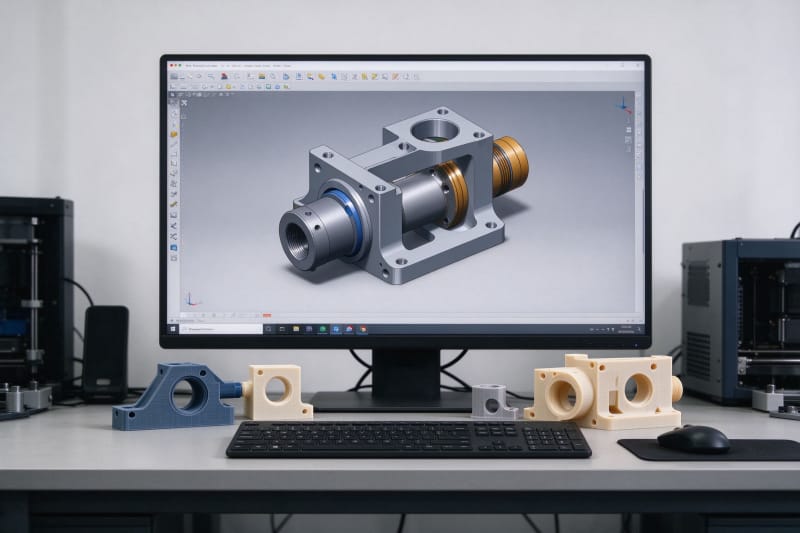
量産規模での積層造形のための設計は、この方法がコストに見合う場面です。鋳造や機械加工では不可能な形状に部品を成形できるからです。多数のボルト締結部品からなるアセンブリは、一つの印刷部品に統合でき、継ぎ手やシール、固定具、組立の手間を排除します。ラティス構造と管理された肉厚は強度を保ちながら重量を減らし、内部流路は一つのブロック内に流体や空気、冷媒を通せます。これらの機能は一度設計すれば追加コストなしに各ロットで再現されますが、形状がプロセスとその限界を踏まえて開発される場合に限ります。
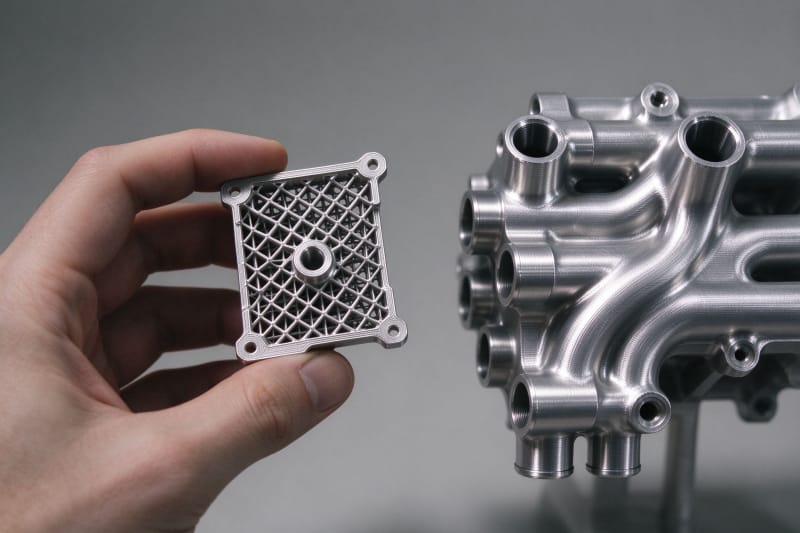
繰り返し可能な生産はそれでも設計ルールに従い、無視すると反ったり、故障したり、検査できない部品が生まれます。最小肉厚、未溶融粉末の排出孔、自己支持可能なオーバーハング角、可動ジョイントのクリアランスを尊重しなければなりません。造形の向きは仕上げ、強度、サポート痕に影響するため、ロットごとに決めるのではなく生産向けに固定されます。多くの部品をネストするとコストは下がりますが、高密度の詰め込みは一貫した熱と粉末の流れの余地を残す必要があります。設計段階でこれらのルールを固定すると、安価なサプライヤーが届ける寸法の驚きを避けられます。
品質管理と認証
信頼できる印刷は、各造形を前のものと同じにするプロセス管理に依存します。機械は固定パラメータで認定され、環境条件は監視され、統計的工程管理は主要寸法を経時的に追跡して、顧客に届く前にドリフトを検出します。各造形は機械、材料ロット、パラメータ、作業者とともに記録され、入荷粉末は検査され、金属では多くの場合ユニークなロットで追跡されます。この文書化こそ、数か月後に作られた部品が最初の品物と一致することを可能にし、試作工房と製造パートナーの違いです。
ここでHUANYAは、B2Bバイヤーが恐れる3つの問題を各製造注文から除外します。第一に、ロットと改訂をまたぐ寸法の安定性です。重要寸法は固定された同じプロセスと仕上げルートで保たれ、再注文が最初の品物と一致します。第二に、時間通りの納品です。造形枠、後処理、検査は実際の能力に基づいて計画され、約束日は希望ではなく計画になります。第三に、一貫した仕上げです。サンドブラスト、染色、研磨、サポート除去は一つの書面基準に従い、表面品質がぶれません。3Dプリント会社として、HUANYAの体制は寸法が変わる、遅れる、仕上がりが異なる部品を防ぎます。
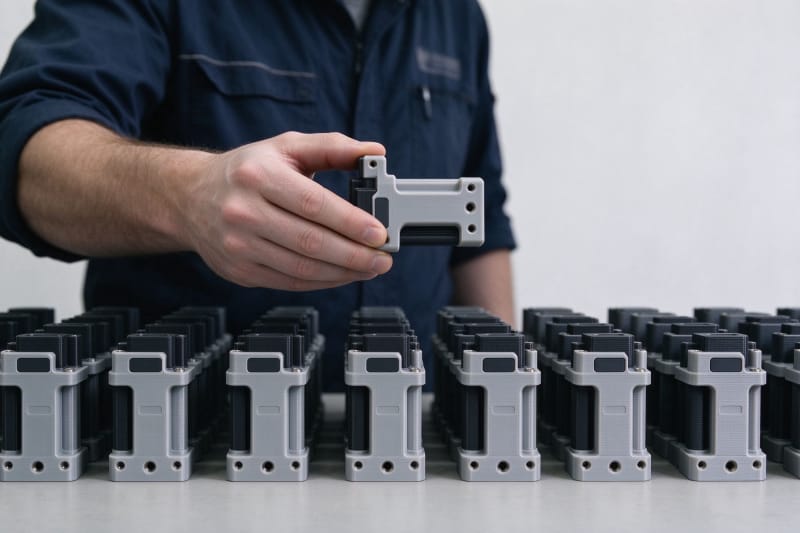
コストと納期
積層造形には金型コストがなく準備も少ないため、最初の部品は最初の成形や鋳造部品よりかなり安く、一方で単価はほぼ一定に保たれます。射出成形は金型代金を支払った後の多い量でのみ部品あたりで安くなり、交差点は部品のサイズ、形状、材料に依存します。積層コストは主に造形高さ、機械時間、材料、仕上げで動くため、非構造的な体積をくり抜き、高さを減らし、向きを最適化すると見積もりをかなり下げられます。透明な3Dプリント工場は各段階を明記し、従来金型との均衡点がどこにあるかをバイヤーに伝えます。
デジタル在庫と繰り返し生産
この技術を採用する最も強い理由の一つは、それが作るデジタル在庫です。何千もの部品を生産して何年も倉庫に保管する代わりに、企業は認定ファイルを保存し、需要が現れたときに小さなロットを注文します。長く製造中止になった製品のスペアパーツは、金型を保管せずにオンデマンドで作成でき、地域の倉庫は在庫を世界中に送る代わりに現地で印刷できます。同じファイル、造形向き、検査計画が10回目の注文を最初と同一にします。これは動きの遅い在庫をオンデマンドのサービスに変え、保管部品に縛られた資本を解放します。
HUANYAとの連携
迅速製造は、金型や遅れ、推測なしにデジタル設計を認定された最終在庫に変え、単一ロットから繰り返し可能なサプライラインへと拡張します。適切なサプライヤーは、プロセス、材料、仕上げを社内で担い、各造形を文書化し、再現性と時間厳守を譲れないものとする工場です。HUANYAは、自動車、航空、医療、電子機器、消費財の産業バイヤーと、最初の生産部品から繰り返しの認定ロットまで協働します。CADファイルと必要数量を送れば、明確な見積もり、現実的な納期、毎回図面を満たす部品を受け取れます。


コメントを書く