
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
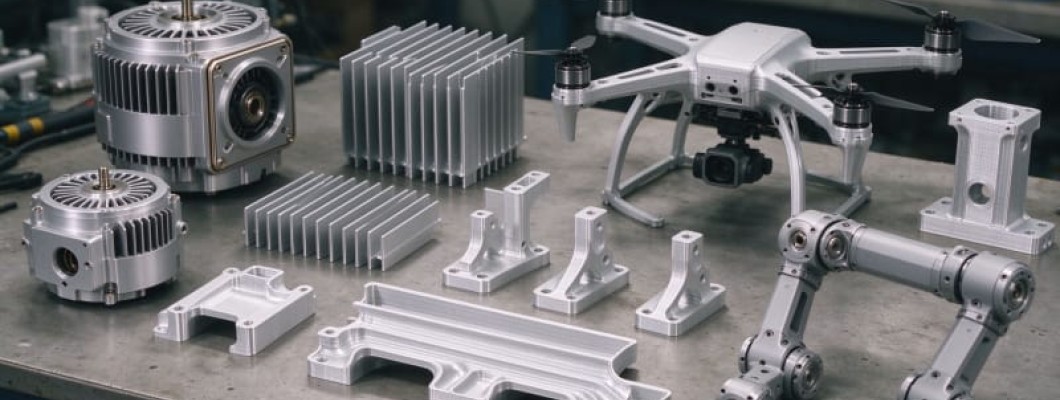
生産向けに造形されたアルミ部品
ブラケット、モーターマウント、流体部品を数千個ではなく数十個単位で必要なとき、金属3Dプリントは金型や長い治具の列なしにCADファイルを機能する金属部品へ変えます。部品は一層ずつ造形され、高密度で寸法が安定した状態で出て、熱処理と仕上げへ進みます。
SLM機の内部では、ファイバーレーザーがアルゴン雰囲気の中でアトマイズされたアルミ粉の薄層をなぞります。プラットフォームが一層分下がり、リコーターが新粉を広げ、次の走査が下層と金属的に結合します。各層が完全に溶けるため、AlSi10Mg部品は相対密度99.5パーセントを超えます。
レーザーがアルミ粉を溶かす仕組み
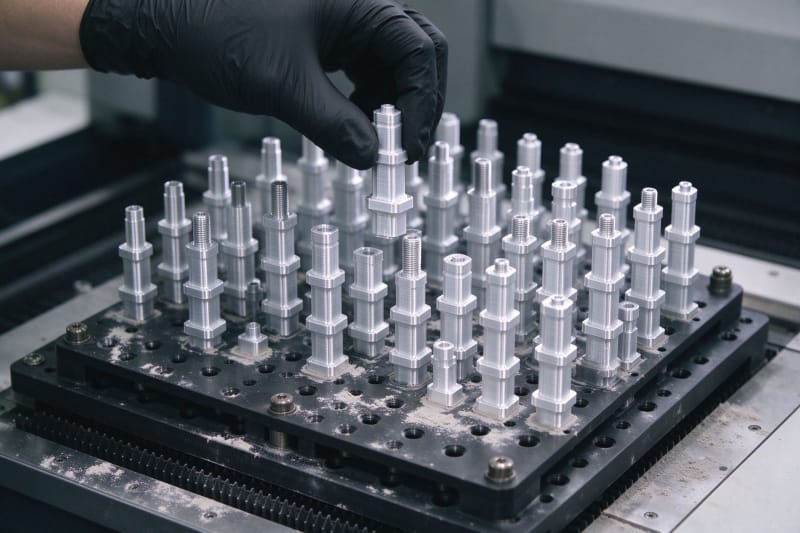
造形プレートには驚くほど多くの部品が載ります。数十個のアルミ部品が平らな板ではなく三次元空間にサポートで立ち、技術者がワイヤー放電や工具で切り離します。使われなかった粉はふるいにかけ、乾燥し、記録された比率で新粉と混合します。
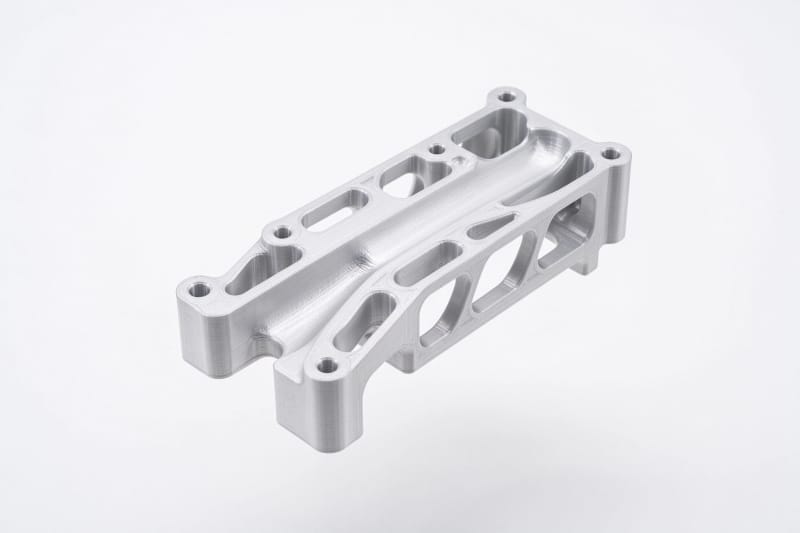
寸法精度は工法と向きによって決まります。よく調整されたSLMラインは30から60ミクロンの層を繰り返し、図面が求める穴や合わせ面は熱処理後に機械加工します。下の表は合金、公差、治具でアルミの各工法を比較しています。
アルミ合金と工法の選び方
合金のラインナップが部品の可能性を決めます。AlSi10Mgは高い強度と放熱性能を備え、筐体、ヒートシンク、軽量構造に適し、AlSi7Mgはもう少し延性がありT6の応答がよく記録されています。各粉末は狭い粒度範囲にふるわれ、乾燥し、ロット単位で追跡します。
小ロット3Dプリントは金型費と長い段取りを避けます。下の表は工法、代表的な合金、標準的な公差、硬い治具が必要かを示しています。
軽量化を実現する複雑形状
造形は conformal cooling、格子コア、トポロジー最適化ブラケット、一体型マニホールドを可能にします。一つの造形ブラケットが複数のボルト止め部品を一つの軽い網目へ統合し、溶接、漏れ経路、組立工数を減らします。
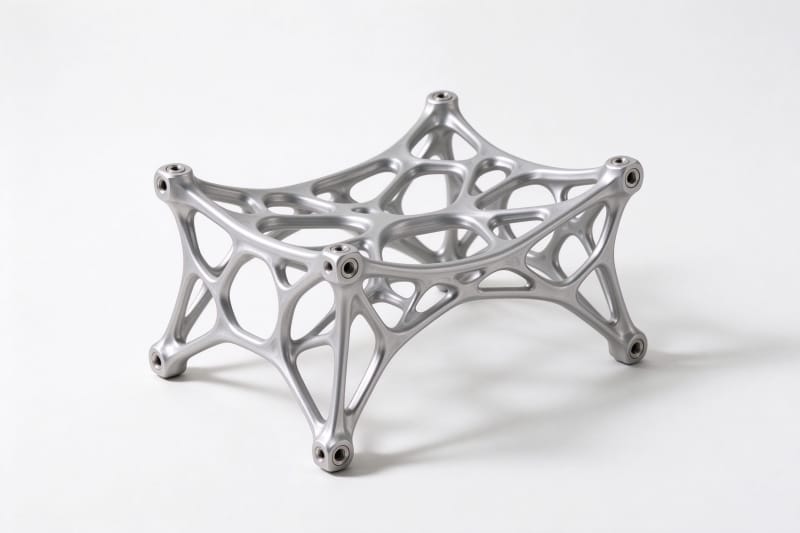
本物の機械的数値が量産部品と展示物を分けます。下の表は公開データシートの降伏点、引張強度、密度を載せています。造形ままのAlSi10Mgは降伏240から280MPa、T6のAlSi10Mgは引張約460MPa、T6のAlSi7Mgは421から425MPaに達します。
各工程での品質チェック
品質は最後の一回ではなく複数の工程で確認します。校正済みのノギスや三次元測定アームが重要寸法を測り、顕微鏡が層の溶着を調べ、目視検査がサポート跡を見つけます。安全上重要な部品では密度試験片と熱処理カーブを出荷前に記録します。
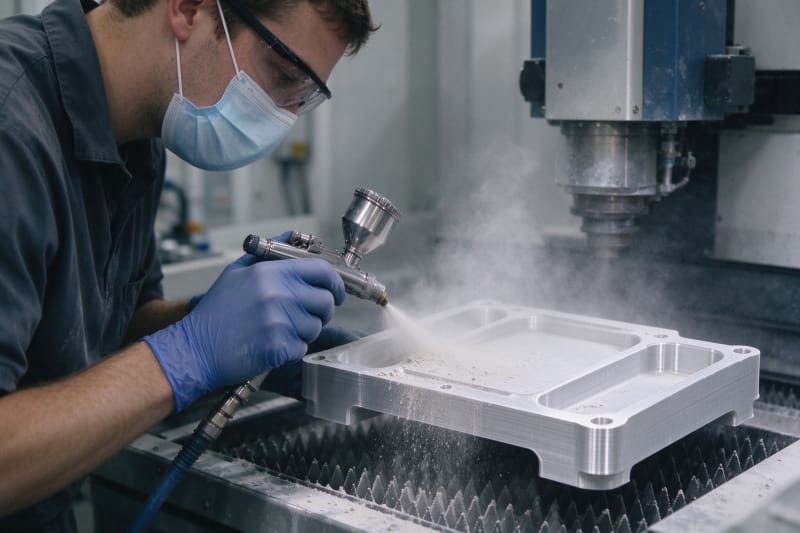
熱処理と仕上げが部品を完成させます。応力除去や完全なT6サイクルが組織を安定させ、サンドブラストが均一なマット面を作り、必要ならHIPが内部の空隙をふさぎます。優れた設計はニアネットシェイプで造形し、重要な穴と面だけ加工します。
納期 コスト 世界への配送
短いシリーズではコストが予測しやすくなります。金型も長い段取りもなく、ネスティングがチャンバーを効率的に満たし、同じラインが試作と量産を一箇所で支えます。数個では単価が高いですが、ネストが埋まると速く下がります。
HUANYAとの開始は簡単です。STEPまたはSTLファイルを送り、エンジニアチームが造形性を確認し、合金と工法を提案し、強度と公差に合わせて向きを決め、T6熱処理、密度レポート、確定納期を含む透明な見積もりを返します。カスタム3Dプリントに対応する3Dプリント工場として、最初の試作から反復注文まで同じラインで対応します。


コメントを書く