
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
金属3Dプリントが届けるもの
金属 3d プリントは、高出力レーザーで金属粉末を一層ずつ溶融することでCADファイルから直接、高密度で機能的な金属部品を造形します。この工程は粉末床溶融またはSLMと呼ばれます。樹脂印刷と違い、完成部品は本物のステンレス鋼、チタン、アルミニウム、ニッケル合金であり、適切な熱処理後の機械的特性は展伸材に近くなります。信頼できる3d プリント サービスは、粉末の取り扱い、サポート戦略、応力除去、検査を一つの管理された工程として進めます。随形冷却管、軽量格子、統合アセンブリといった複雑形状が金型なしで製造可能になります。
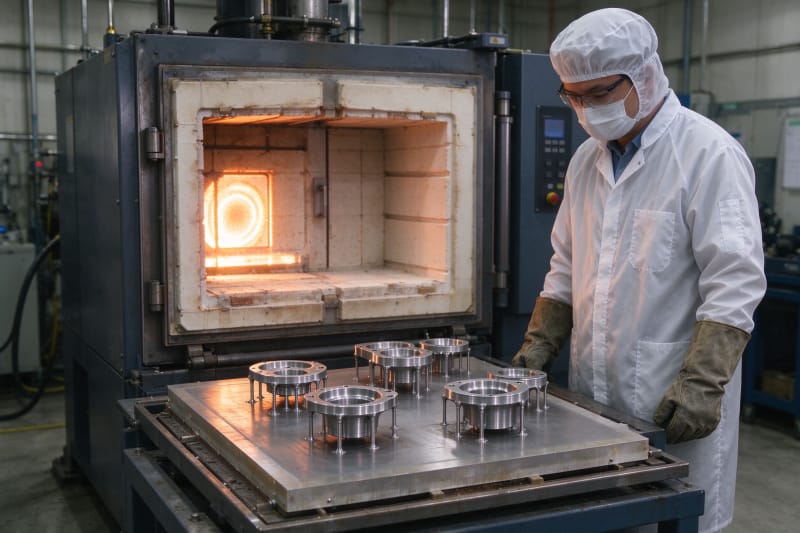
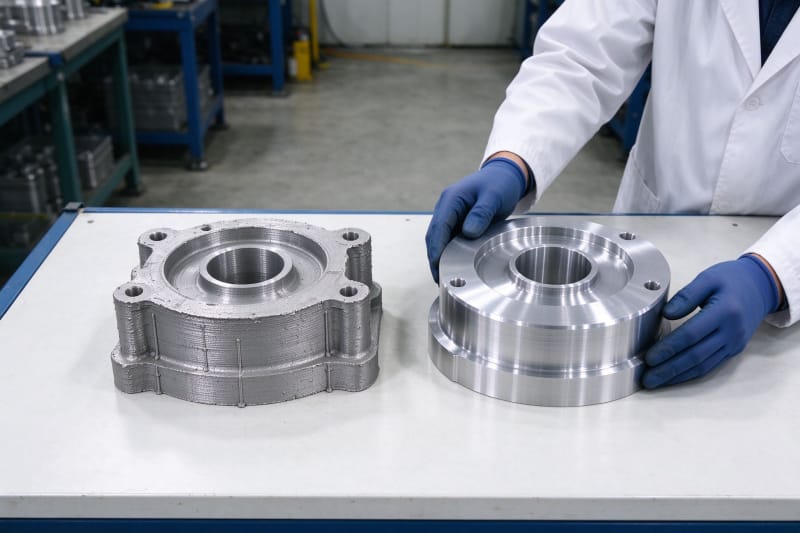
レーザーが止まった時点で部品が完成しているわけではありません。部品が固定されたビルドプレートは取り外し前に応力除去焼鈍され、サポートは切断または機械加工で除去され、重要面は厳しい公差を保持するため通常CNC仕上げが必要です。真剣なサプライヤーは第一層の前にこれらの段取りを計画します。十分な取代のない部品は切り離した瞬間に歪むからです。この全工程を理解するチームは量産対応の部品を手にします。
付加金属が従来工法に勝つとき
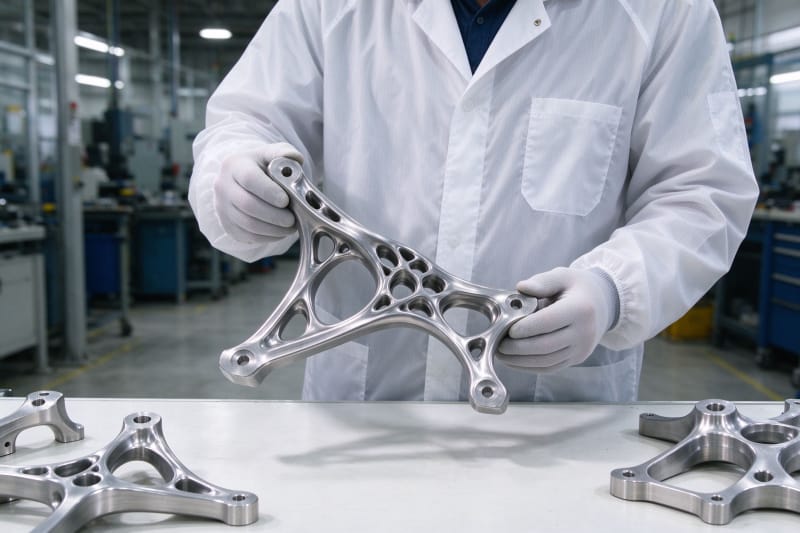
金属積層造形はCNC加工や鋳造の万能な代替ではなく、良いサプライヤーはその点を率直に伝えます。機械加工不可能な内部流路、剛性を失わず質量を削減するトポロジー最適化ブラケット、複数の溶接部品を一つに統合する部品など、形状が本当に複雑な場合に強みを発揮します。鋳造金型が正当化できない少量生産でも有利です。単純な角柱部品や大量生産ではCNCの方が速く安価です。以下の表は一般的な金属積層合金と代表的な用途をまとめています。
合金 | 主な特徴 | 代表的なB2B用途 |
ステンレス316L | 耐食性良好、延性あり | マニホールド、治具、化学産業 |
ステンレス17-4PH | 析出硬化、高強度 | 金型、ブラケット、機械部品 |
チタンTi6Al4V | 高い強度重量比、生体適合 | 航空ブラケット、医療インプラント、モータースポーツ |
アルミAlSi10Mg | 軽量、熱伝導良好 | 熱交換器、筐体、冷却部品 |
インコネル718 | 耐高温、耐食 | タービン部品、エンジン部品、金型 |
コバルトクロムCoCr | 耐摩耗、生体適合 | 医療インプラント、歯科、摩耗部品 |
適切な金属合金の選び方
合金は慣れではなく使用条件に従うべきです。316Lは汎用耐食部品の標準で造形と加工が容易である一方、17-4PHは時効硬化後にはるかに高い強度を持ち構造用ブラケットや金型に適します。Ti6Al4Vは航空と医療での卓越した強度重量比のために選ばれますが、より高価で加工が難しくなります。AlSi10Mgは軽量・熱管理部品に使われ、インコネル718は高温で強度を保つ必要がある部品に限られます。耐えられない用途に最も安い印刷可能合金を選ぶのは最も多く、かつ回避できる失敗です。
材料認証は合金名と同じくらい重要です。航空、医療、規制対象の産業用途では、購入者には粉末ロットのトレーサビリティ、化学成分証明書、そして多くの場合、部品と一緒に造形される試験片が必要です。3Dプリント会社として実績あるHUANYAは、どの証明書が標準でどれが有料かを明示し、監査人が記録を求めたときに購入者が困らないようにします。
金属積層部品の設計ルール
金属印刷には熱応力による厳しい形状限界があり、無視すると反り、割れ、造形失敗につながります。第一のルールは壁厚で、合金の最小値を下回るフィーチャーは造形できないか歪みます。第二はサポートで、金属ではオーバーハングを支えるだけでなく、各層が溶融・冷却される際の大きな熱力に対して部品を固定する役割があります。第三は積層方向で、重要面はサポートから離して配置すべきです。金属3DプリントはCNC図面をそのまま移した部品ではなく、積層向けに設計された部品に報います。
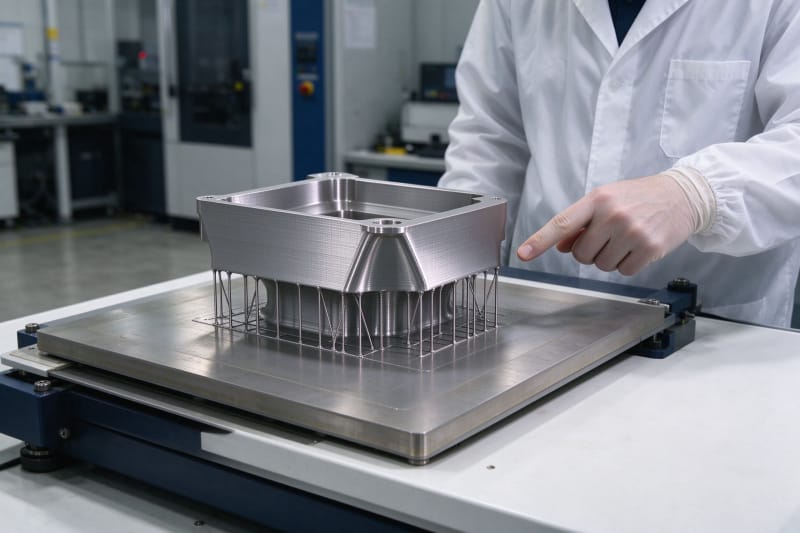
オーバーハングと内部流路には具体的な計画が必要です。ほとんどの合金は約45度まではサポートなしで印刷できますが、それより浅い角度には跡が残り除去が必要な支持構造が要ります。随形冷却管や内部空洞には排出と粉末除去のポイントが必要で、閉じ込められた粉末は重量を増やし検査もできません。一定以下の直径の穴は閉じたり大きくなったりするため、厳しい穴は小さめに印刷し後からリーマやタップ加工することが多いです。これらの取代を事前に加える設計者は、嵌まる部品を得ます。
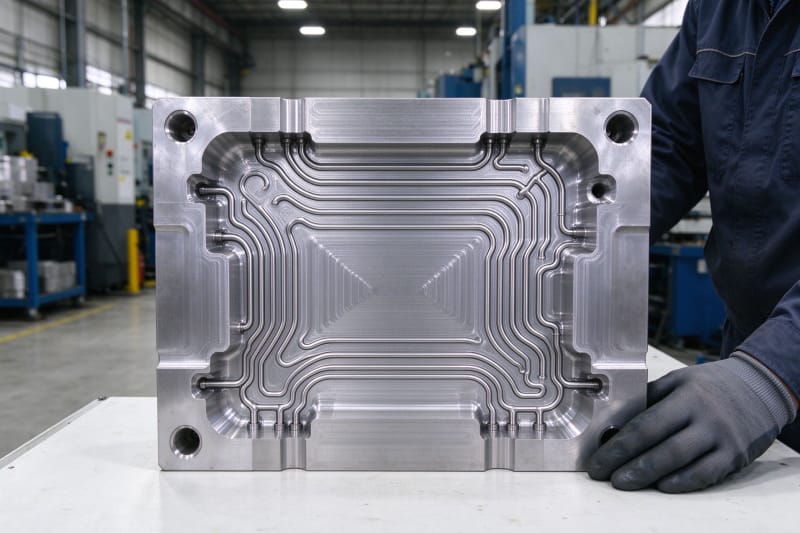
金属積層の失敗の多くはビルドプレート上ではなく見積審査時に予測できます。薄すぎる壁、支えのない巨大な断面、密閉空洞、サポートに埋もれた重要面は、機械メーカーに関係なく同じように失敗するため、有能なサプライヤーは価格を出す前にDFMレポートでこれらの問題を指摘します。以下の表は一般的な金属積層工程の主要なDFMガイドラインをまとめたものです。
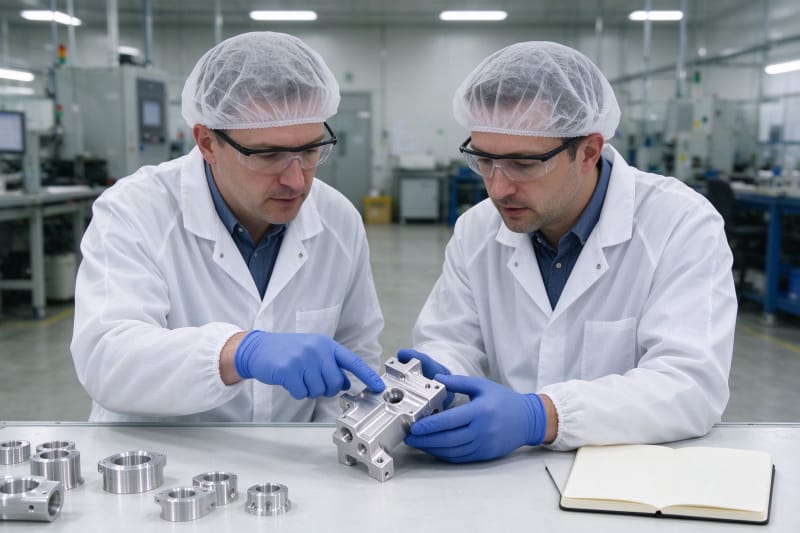
設計フィーチャー | 標準的な目安 | 推奨事項 |
最小壁厚 | 合金により約0.4〜1.0mm | 構造壁は1.0mm以上を使用 |
サポート不要オーバーハング角 | 多くの合金で約45度 | 再設計または除去可能なサポート追加 |
最小穴径 | 約0.5〜1.0mmが安定 | 厳しい穴は小さく印刷し後加工 |
サポート要件 | オーバーハング下と固定面に必要 | 除去と仕上げのアクセスを確保 |
内部流路 | 粉末除去と排出が必要 | 除去可能な栓または開放端を追加 |
印刷後の表面粗さ | 通常粗く約6〜12マイクロメートルRa | 重要シール面は加工または研磨 |
後加工と品質ゲート
金属部品の印刷直後の表面は粗く、シール面、軸受面、化粧面には適さないため、後加工は工程の一部です。標準工程にはプレート上での応力除去、サポート除去、溶体化焼鈍や時効硬化などの熱処理、基準面と重要フィーチャーのCNC加工、均一な仕上げのビーズブラストが含まれます。機能部品は内部ポロシティを閉じる熱間等方圧加圧、研磨、コーティングが必要な場合があります。購入者はどの面が重要でどの仕上げが必要かを定義すべきです。
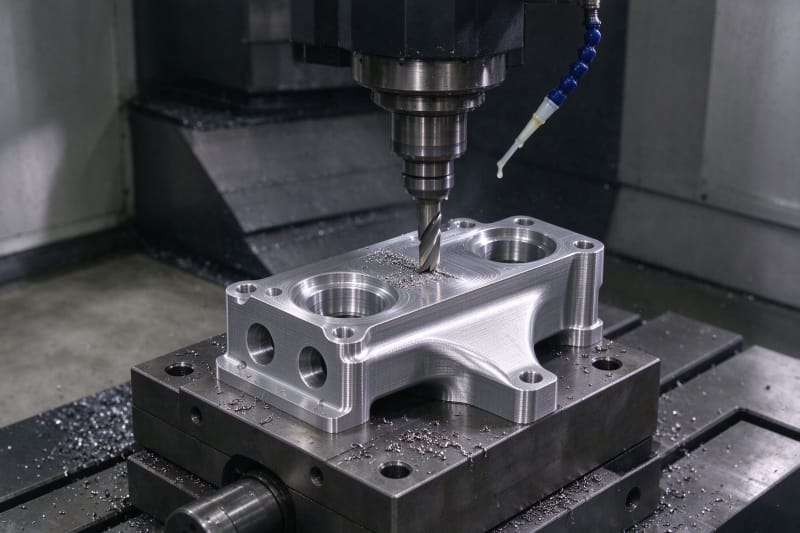
ここでHUANYAはB2B購入者が恐れる三つの問題をすべての注文から排除します。第一に、バッチと改訂をまたぐ寸法安定性で、重要寸法は応力除去後の機械加工で保持され、同じ固定済み工程が再利用されます。第二に、納期厳守で、造形枠、熱処理、機械加工が実際の能力に基づき一緒に計画されます。第三に、一貫した仕上げで、ブラストと研磨が一つの文書化された基準に従います。安価な店はレーザー時間を売り、HUANYAは認定済み部品を届けます。
コスト要因とリードタイム
金属3D印刷のコストは部品中の粉末重量ではなく、主に造形体積と機械時間で決まります。大きいまたは高い部品は高価な機械能力を何時間も占有し、密なサポートは材料と除去時間を追加します。その他の大きなコストは、特にチタンとインコネルの粉末価格、熱処理とHIPサイクル、CNC仕上げ、検査、認証です。非構造体積の中空化、サポート削減のための積層方向最適化、アセンブリ統合はコストを大幅に下げられますが、これらの判断は設計段階のものです。
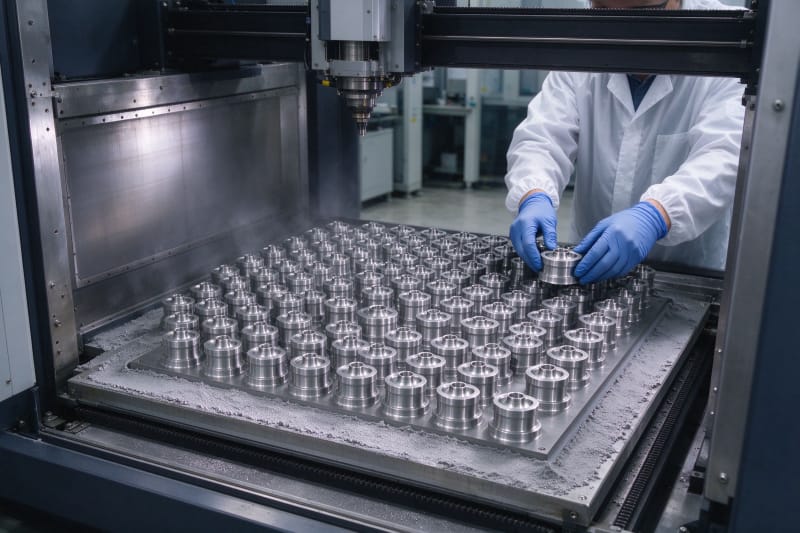
金属部品のリードタイムは樹脂印刷より長く、工程に複数の連続段階が含まれるためです。造形自体は高さにより1日から数日かかり、その後に応力除去、サポート除去、熱処理、CNC加工、検査が続くため、標準的な認定部品は1週間を優に超えます。厳しい締切のある購入者は見積段階で日付を共有すべきです。サプライヤーは積層方向を最適化できますが、一度始まった熱処理を短縮はできないからです。
試作から認証済み量産へ
金属積層造形は、工程が管理・文書化されていれば単一の試作品から反復可能な量産へと拡張できます。最初の部品は形状を証明し、再注文はサプライヤーを証明します。本格的な生産には、固定パラメータ、粉末トレーサビリティ、熱処理記録、全造形で同一の検査計画が必要です。HUANYAは承認済み形状を変えずに、ネスティング改善やサポート削減のため各改訂を確認し、機能に影響しない小さな設計変更でコストが下がる場合には購入者に伝えます。
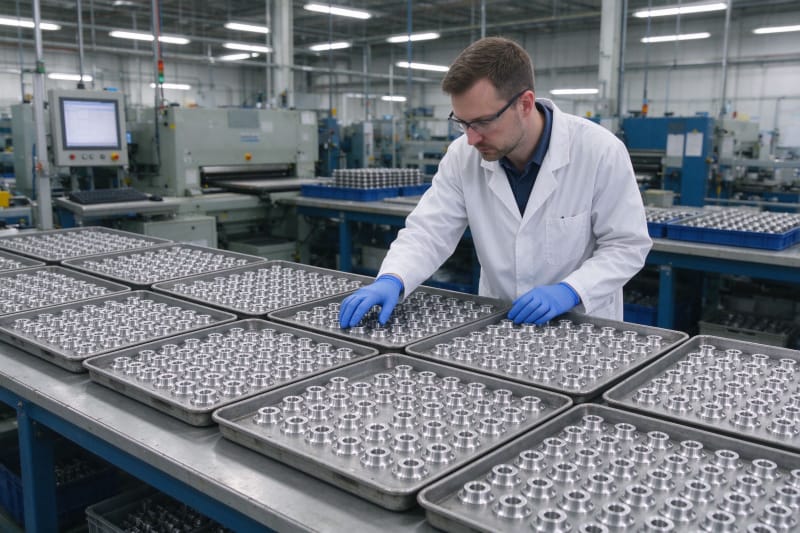
サプライヤーを比較する購入者は、表示された印刷価格ではなく全工程を比較すべきです。同じファイルの二つの見積もりは、一方が熱処理とCNC仕上げを含み他方が印刷ままで出荷する、一方が材料証明書と密度レポートを提供し他方が何も出さないなど、大きく異なる場合があります。公正な比較は合金、工程、熱処理、加工、検査、認証、リードタイムを並べてカバーします。工程が一致すれば、最も安い認定済みサプライヤーが明確な選択です。
HUANYAで金属部品を始める
STEPまたはIGESファイルをHUANYAにアップロードし、合金、使用条件、重要寸法、必要な仕上げ、認証ニーズを指定すると、一つの裸の数字ではなく造形、熱処理、加工、検査を記載した見積もりを受け取れます。同じ完全な工程で比較すれば、金属 3d プリントの正しいパートナーは最初の読み取りで明らかになります。


コメントを書く