銅3Dプリントが重要な理由
銅3Dプリントサービスは、CADモデルを金型や最小数量なしに高密度の銅部品へ変えます。粉末床溶融が純銅、CuCrZr、GRCop-42を層ごとに積み上げるため、1つの注文で単品プロトタイプも同一ヒートシンクフィンのロットもまかなえます。償却する金型がない分、同じ形状が初品から量産へとスムーズに移行します。
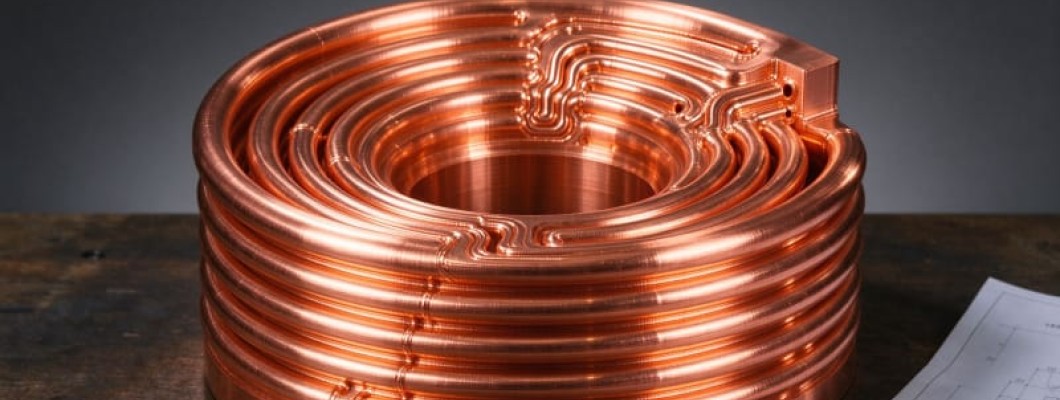
価値は熱と電気が流れる場所で際立ちます。水冷式誘導コイル、パワーエレクトロニクスの放熱器、モーター巻線端子、コンフォーマル冷却インサートは銅の導電性に依存します。プリントなら内部冷却流路や中空構造も作れ、ろう付けも切削も到達できません。こうした導電性部品の量産には金属3Dプリントが欠かせません。
銅は赤外レーザー光を反射するため難しい金属です。1064nmのファイバーレーザーでは純銅にエネルギーを結合しにくく、生産ラインでは粉末がよく吸収する緑色や青色レーザー、電子ビームが使われます。この吸収を制御することで、高密度で漏れのない銅部品が可能になります。
印刷可能な銅合金の選び方
合金選びが強度・導電率・コストのバランスを決めます。析出硬化型のCuCrZrは導電率を約80% IACSに保ちながら高温に耐え、NASAが燃焼室向けに開発したGRCop-42はクロムとニオブを加えて耐クリープ性を持ち、純銅は最大の電気性能を発揮します。
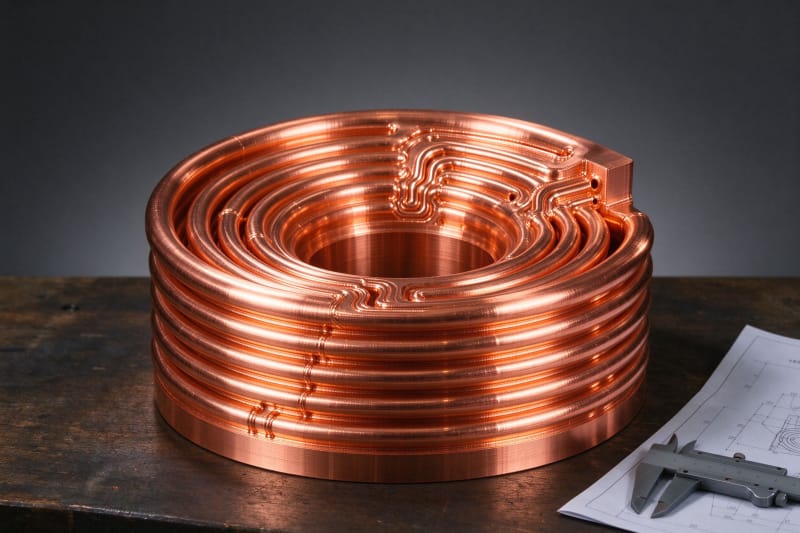
用途は誘導加熱、パワーエレクトロニクス、電動モーター、航空宇宙に広がります。内部水冷流路を持つプリント銅コイルは大電流でも冷たく保たれ、コンフォーマル熱交換器はコンパクトな体積で表面積を倍にできます。こうした部品で金属 3d プリントがろう付け組立品を単一の堅牢部品に置き換えます。
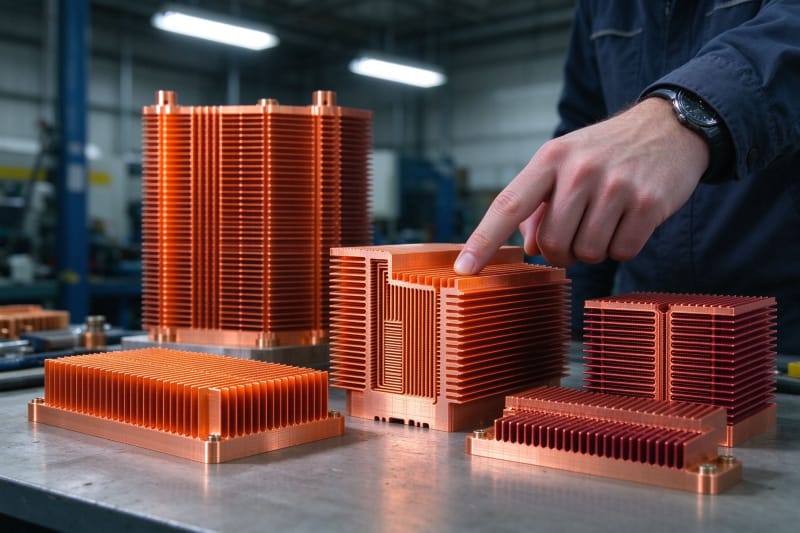
銅プリントの価格は部品重量、造形高さ、サポート体積、後処理に左右され、形状だけでは決まりません。小さなコイルは200~600ドル、大きく仕上げの多い部品は2000ドルを超えることもあります。価格を抑える最善策はサポートが少なく密に詰められる設計です。
銅合金 | 導電率 %IACS | 熱伝導率 W/mK | 用途 |
Pure Copper (printed) | 85-100 | 380-400 | Conductors, coils |
CuCrZr (C18150) | 75-85 | 320-360 | High-strength heat sinks |
GRCop-42 (Cu-4Cr-2Nb) | ~90 | ~370 | Combustion chambers |
CuSn10 (bronze) | 10-13 | 50-60 | Wear parts, bearings |
出典:NASA GRCop-42データシート、銅合金規格(IACS)、公開粉末データ(2026)
銅の粉末床溶融の仕組み
各造形は粉末床向けに準備された水密モデルから始まります。リコータが薄い層を敷き、高出力の緑色レーザーや電子ビームが不活性雰囲気で断面を溶融し、密度の高い部品になるまで数千層を繰り返します。銅は0.02~0.05mmの薄い層で印刷されます。
下の表は、プリント銅グレードを電気導電率、熱伝導率、用途で比較したものです。産業用3Dプリントは密度を99パーセント超に保ち、それが導電率を維持します。多孔質だと電子が散乱して抵抗が上がります。2つ目の表は生産方式を密度、セットアップ、価格で比較します。
方式 | 密度 | セットアップ | 1-10個 価格 | 100+個 価格 | 納期 |
LPBF green laser | >99.5% | Low | $200-600 | $60-180 | 5-10 days |
EBM | >99.8% | Low | $250-700 | $70-200 | 1-2 weeks |
Binder jet + sinter | ~97-99% | Medium | $150-450 | $45-120 | 2-3 weeks |
CNC machining | solid | Medium | $100-300 | $20-80 | 1-3 weeks |
出典:公開されている銅3Dプリントサービスの代表的な見積(2026)
導電率と密度の目安
表面仕上げは形状と同じくらい重要です。生の銅は段差や焼結粉末の粒子が見えるため、機能部品は応力除去、接触面の丁寧な切削、シール面が必要な箇所の研磨を受けます。文書化された後処理工程が表面の一貫性を注文ごとに保ちます。
銅の設計ルールは樹脂より厳格です。壁厚は0.5mm以上、オーバーハングは40度以上、部品間は0.5mm以上空けます。内部冷却流路は直径1mm以上にし、鋭い角を避けて粉末をきれいに除去できるようにします。
銅部品の設計ルール
プリント銅は切削やろう付けチューブ組立品と競合します。切削は高価な銅バーを大きく無駄にし、内部冷却流路を作れません。ろう付けは漏れやすい弱点を作ります。プリントは必要な場所にだけ材料を追加し接合部をなくすため、ハイブリッド工程はニアネットで造形します。
品質は校正された計測器で検証されます。密度はアルキメデス法や断面で確認し、電気導電率は渦電流式や四探針で測定します。安全上重要な部品はCT検査が、表面検査では見逃す内部ポロシティを検出します。
後処理と品質管理
数量で判断は変わります。同一部品が少ない場合や複雑な形状では、プリントが最も速く柔軟です。非常に大量の単純形状では従来工法が単価で勝つ可能性がありますが、高価な金型と長い納期が前提です。小中量では3Dプリント会社の選択がカギになります。
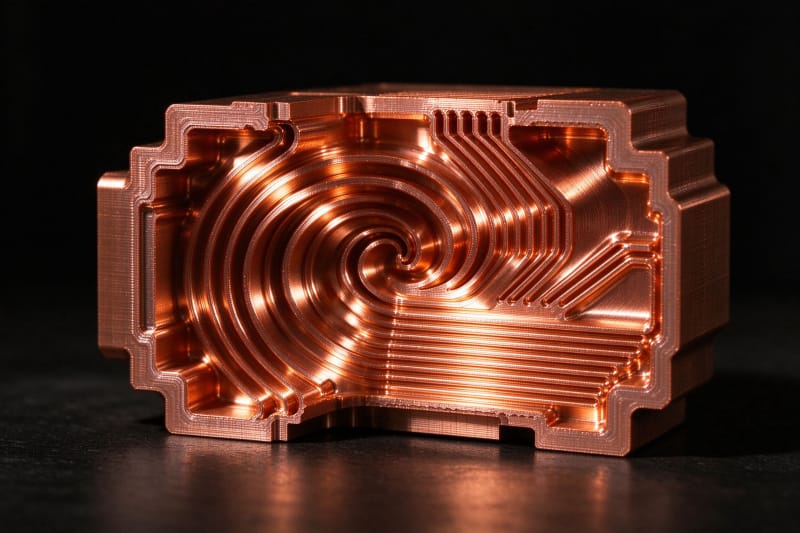
銅プリントと切削の比較
銅部品は過酷な使用で真価を発揮します。プリントコイルはろう付け接合なしで熱サイクルに耐え、コンフォーマル放熱器は小さな筐体から熱を逃がし、燃焼室ライナーは極端な温度に耐えます。粉末と雰囲気を管理するパートナーが再現性のある密度と導電率を届けます。
HUANYAで銅を注文する
実績ある3Dプリント会社を選ぶことが全てを変え、HUANYAでの開始は簡単です。STEPまたはSTLモデルを送り、即時の透明な見積を受け取り、銅合金と仕上げを選ぶと、エンジニアチームが造形性を確認し、重要寸法を検証し、信頼できる国際物流で世界中へ発送します。試作か小ロットから始め、同じ形状を金型交換なしで量産へ拡大できます。

 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어


コメントを書く