
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
FDM 3Dプリント工場は、CADファイルを型なしで機能するプラスチック部品へ変えます。チームが治具や取付具、少量の筐体を数日で必要とするとき、校正済みマシンの生産ラインは実際に使える部品を納品します。
量産対応の生産ライン
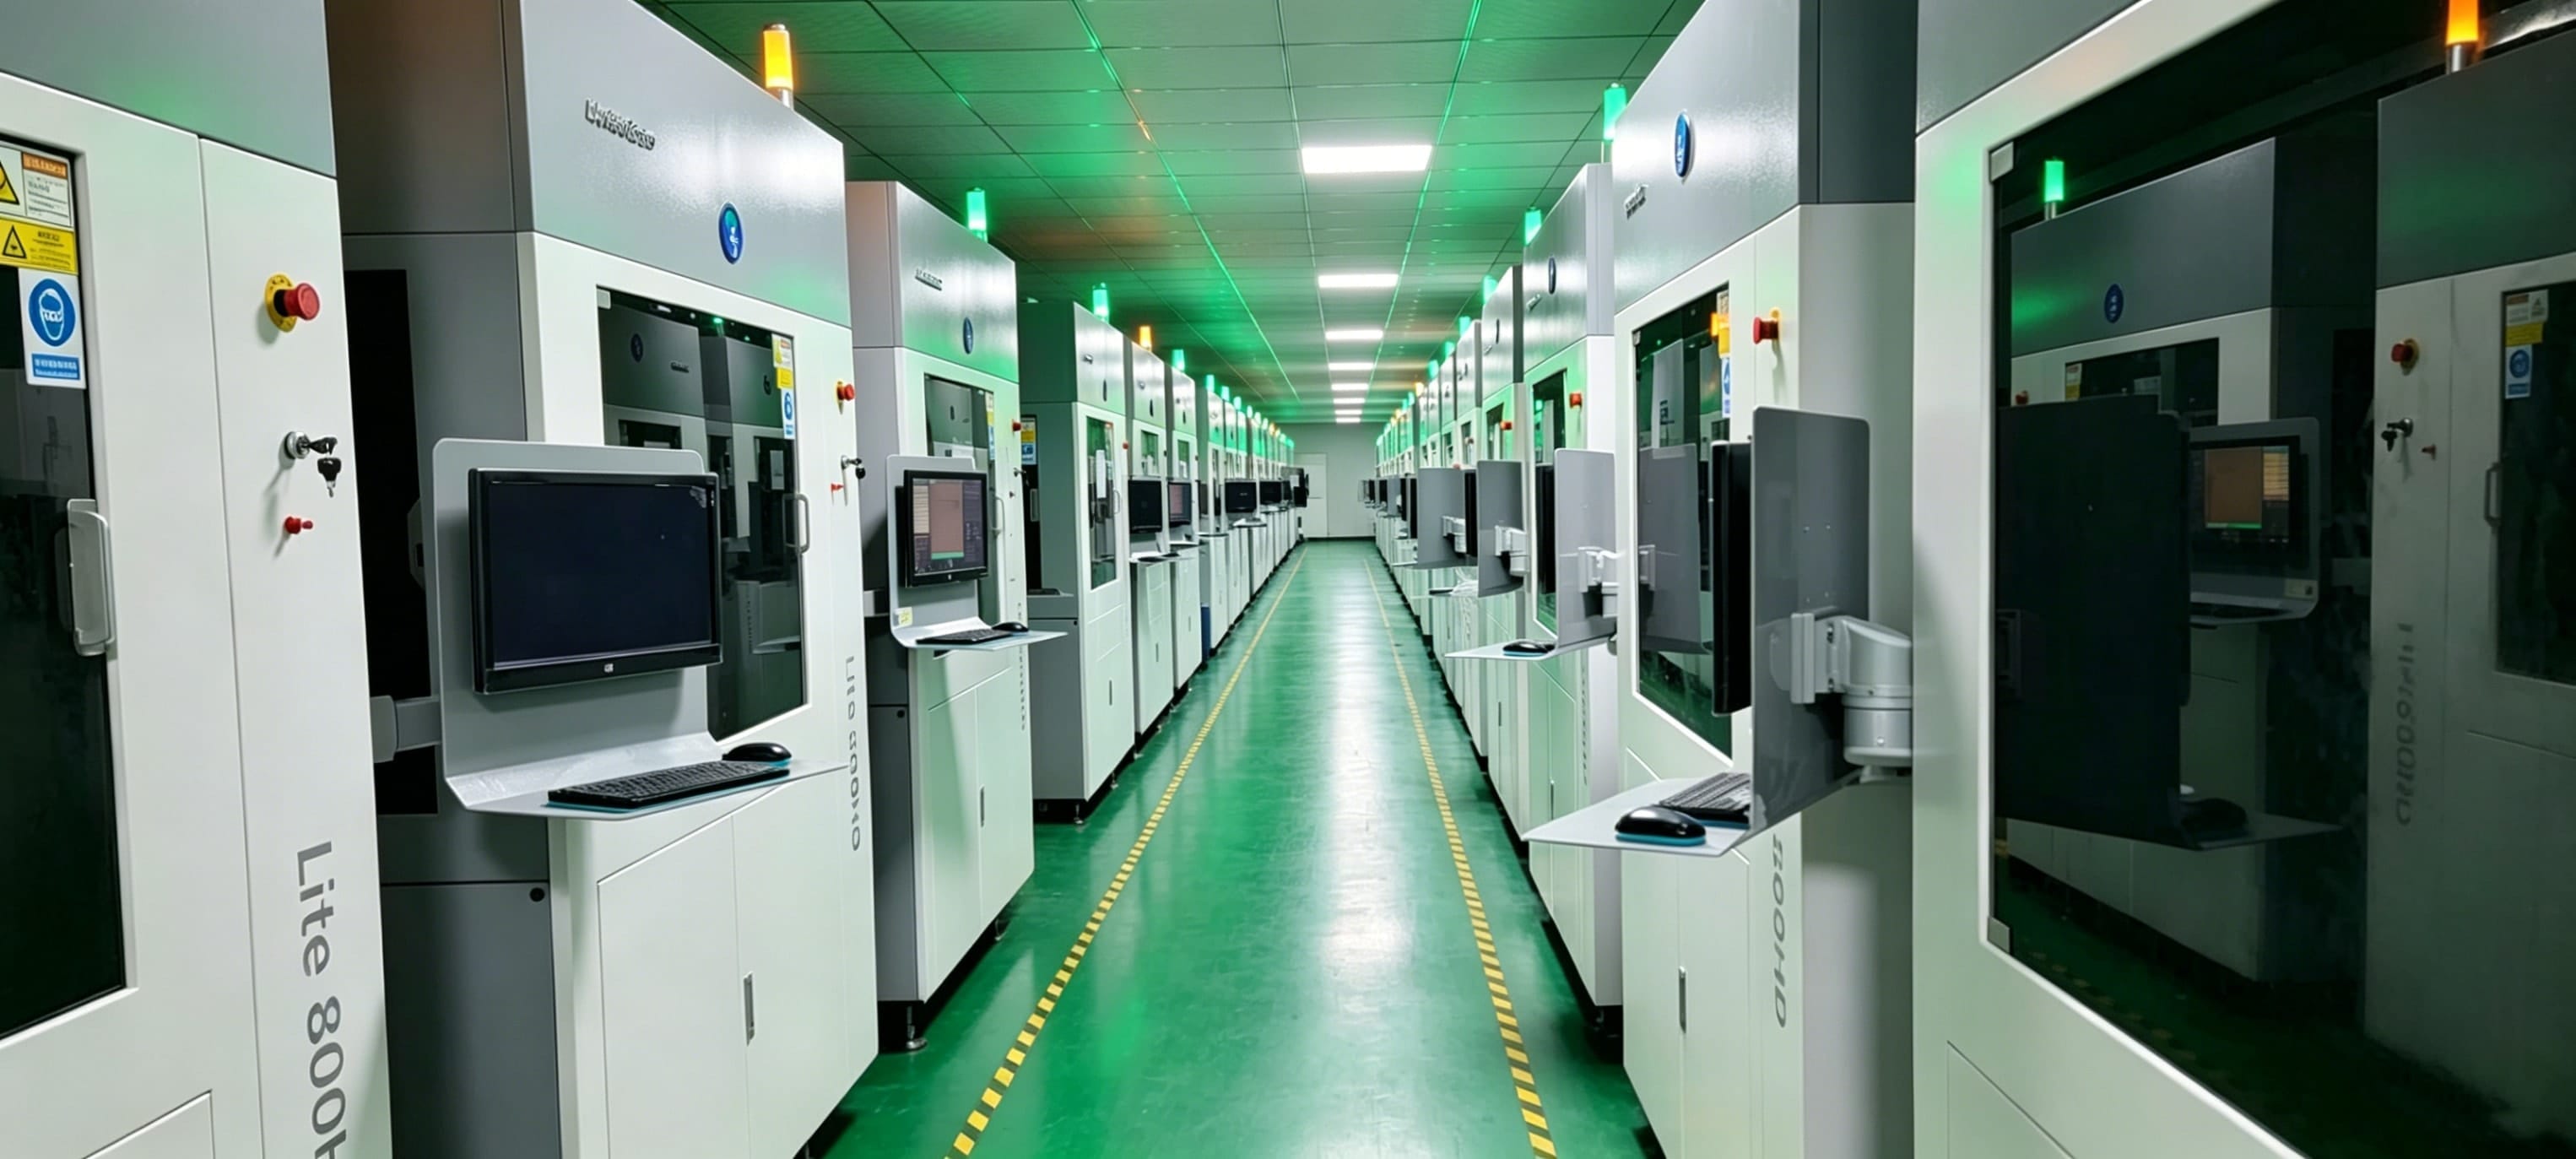
工場フロアでは、密閉型の産業用FDMプリンタが列をなして24時間稼働します。大型システムは約914×609×914ミリメートルの造形領域を備え、1台で多くの部品をネスティングしたり、フルスケールの治具を1回の造形で作り上げます。
家庭用セットアップと違い、生産ラインは給材、造形、仕上げを分離します。フィラメントは温調ラックで乾燥・保管され、各スプールはロット単位で追跡され、毎回ノズル新品と清掃済みプレートを確認します。その規律が産業用3Dプリントを信頼できるものにします。 材料のリストが各部品の可能性を決めます。PLAは迅速な試作に、PETGは耐薬品性に、ABSは強靱さに、Nylonは高強度に、PCは耐熱に適します。
材料とプロセス管理
下の表は一般的なFDM材料を引張強さ、伸び、耐熱温度で比較し、見積もり前に正しいフィラメントを選べるようにします。
材料 | 引張強さ (MPa) | 伸び (%) | HDT (C) | 代表的な用途 |
PLA | 50-65 | 3-8 | 50-55 | 試作、外観モデル |
PETG | 45-55 | 10-25 | 70-75 | 耐薬品部品 |
ABS | 30-45 | 5-25 | 90-100 | 丈夫な機能部品 |
Nylon (PA12) | 60-80 | 20-300 | 140-160 | 高強度部品 |
PC | 60-72 | 50-120 | 135-140 | 耐熱部品 |
出典: FabFlow 材料選定と Fused Materials フィラメントデータ (2026)
層高が速度と仕上がりのバランスを決めます。生産部品は通常0.12〜0.33ミリメートルの層で造形され、調整されたラインは寸法公差を約±0.25ミリメートルまたは±0.3パーセント(大きい方)に保ちます。重要な穴と合わせ面は造形後に機械加工し、3Dプリントサービスが図面公差を満たします。
品質検査と実コスト
品質は複数の工程で確認します。ノギスと測定アームが重要寸法を測り、技術者が層の融着とサポート痕を検査し、各ロットが密度と表面の記録を保持します。治具は繰り返し使うため、工場は部品を生んだ全パラメータを文書化します。
コストは数量が上がるまでFDMが有利です。型がなく、一般的なABSブラケットは生産設定で1個約14ドルで造形でき、一方8,000ドルの射出成形型プラス約65セント/個は、およそ1,000個を超えてから初めて勝ります。治具や短いシリーズには、3Dプリント会社としての印刷価格がリスクの低い数字です。
数量 | FDM 合計 (USD) | 射出成形 合計 (USD) | 安い選択肢 |
100 | 1,400 | 8,065 | FDM |
500 | 6,750 | 8,325 | FDM |
1,000 | 13,000 | 8,650 | 射出成形 |
5,000 | 60,000 | 11,250 | 射出成形 |
出典: 3D Printing Room の FDM 対 射出成形 コスト調査、60mm ABS ブラケット (2026)
HUANYAは乾燥、造形、仕上げ、検査を同一拠点に持つ専用のFDM 3Dプリント工場を運営します。STEPまたはSTLファイルを送れば、エンジニアチームが材料、公差、確定納期を提示します。最初の試作から反復する少量生産まで対応します。


コメントを書く