
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
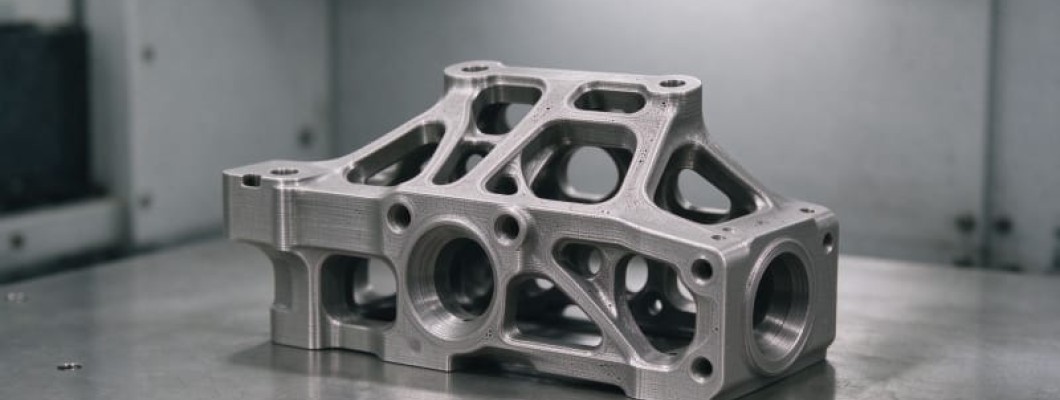
金属焼結3Dプリントは、造形・脱脂・焼結を通じて金属粉末を高密度で使える部品に変えます。内部チャンネル付きのステンレスや工具鋼を図面が求める時、この道筋は機械加工では届かない形状を実現します。
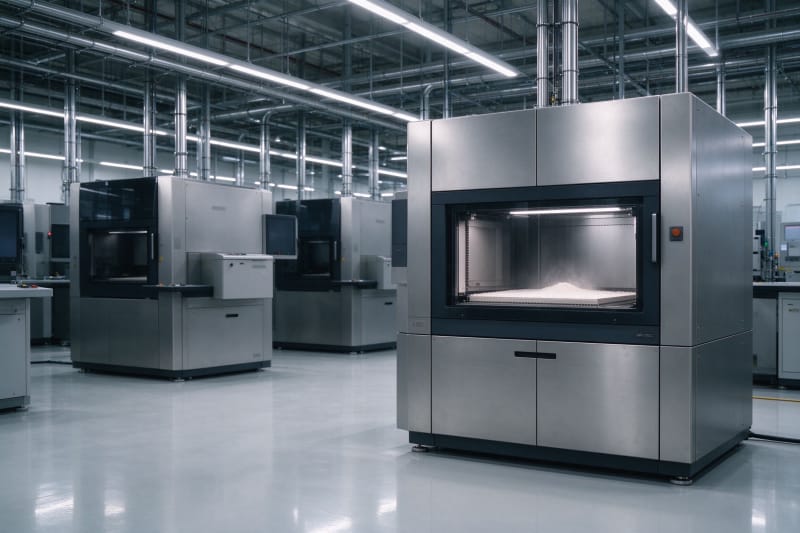
金属部品をつくる焼結の道筋
工程はまず粉末をグリーン部品に結着し、次にバインダーを除去して炉内で約1300〜1400℃に焼結します。制御された収縮がほとんどの気孔を閉じ、寸法は予測どおり動くため、設計者はそれを織り込めます。
焼結は、部品が緩い粉末の中にあるため、印刷サポートなしでほぼ垂直のオーバーハングを支えます。内部チャンネルや切削に割高な格子コアが開け、産業用3Dプリントを遅らせるサポート除去工程も省きます。
焼結材料とその特性
ステンレスの2グレードが多くの案件をカバーします。17-4PHは時効後高い強度に達し、316Lは耐食性と延性を備えます。下表はASTM法で測定した焼結特性を示します。
材料 | 焼結密度 (% TD) | 引張強さ (MPa) | 降伏強さ (MPa) | 伸び (%) | 硬さ |
17-4PH (H900) | ~98 | ~1310 | ~1170 | ~6 | HRC 38-42 |
17-4PH (焼結のまま) | ~98 | ~1050 | ~660 | ~4 | - |
316L (ExOne) | 96-99 | 450-580 | 140-220 | 40-55 | 67-71 HRB |
316L (カーディフ) | ~92 | - | - | - | 140 HV |
出典: Inn 3D Studio / Desktop Metal、ExOne データ (PMC)、カーディフ大学研究 (2026)
寸法管理はバインダー量、充填、炉のプロファイルに依存します。安定したラインはグリーン密度と保持時間を追跡して公差を守り、焼結後の機械加工で最も細かい嵌合を仕上げます。
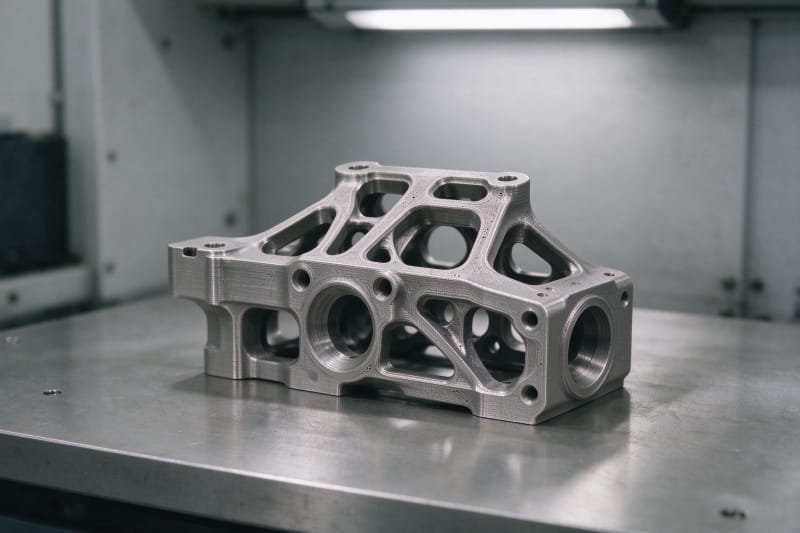
スケールでの量産
工場が量産部品へ採用を進めるにつれ、金属焼結への需要は高まっています。下表は金属3Dプリント市場の成長と方向性を示します。
年 | 市場規模 (USD) | 成長メモ |
2025 | 117.1億 | 基準年 |
2026 | 147.6億 | 前年比+26% |
2030 | 369.4億 | CAGR 約25.8% |
出典: Research and Markets, Metal 3D Printing Market Report 2026
本当の利点はより単純な経済性です。取り除くサポートがなく、密封容器で粉末を再利用できるため、ロット見積は予測可能になり、短いシリーズは金属3Dプリントの代行が期待するより早く機械加工のコストに並びます。
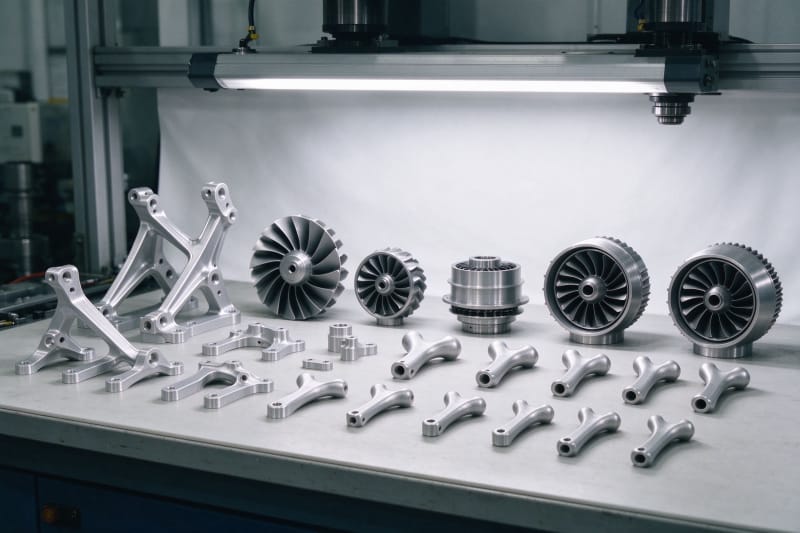
HUANYAは粉末保管、造形、脱脂、焼結、検査を一拠点に持つ工業用金属焼結ラインを運営します。STEPファイルを送れば、エンジニアチームが合金、焼結密度、確定納期を確認します。


コメントを書く