
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
SLAプリントが重要な理由
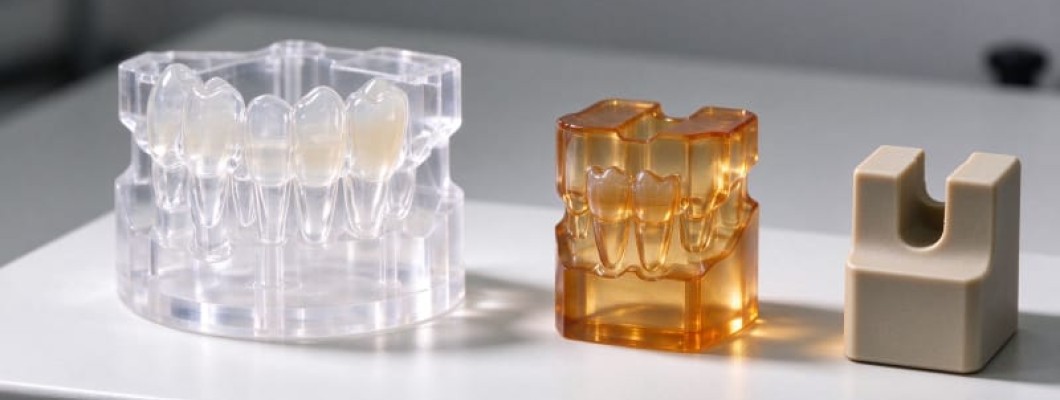
SLAプリントサービスは、CADモデルを金型や最小数量なしに滑らかな高解像度パーツへ変えます。溶融フィラメントを押し出す代わりに、SLAは液体フォトポリマーをレーザーやLCDマスクで層ごとに硬化させます。そのため、1つの注文で単品プロトタイプも同一歯科モデルのロットもまかなえます。償却する金型がない分、同じ形状が初品から量産へスムーズに移行します。
利点は表面に出ます。フィラメント印刷が積層ラインを残すのに対し、光造形は25~100ミクロンの積層ピッチを保ち、射出成形に近いほぼ平滑な仕上がりを作ります。微細なディテール、鋭いエッジ、小さな文字が研磨なしで残るため、最も要求の高いモデルがまずここへ送られます。
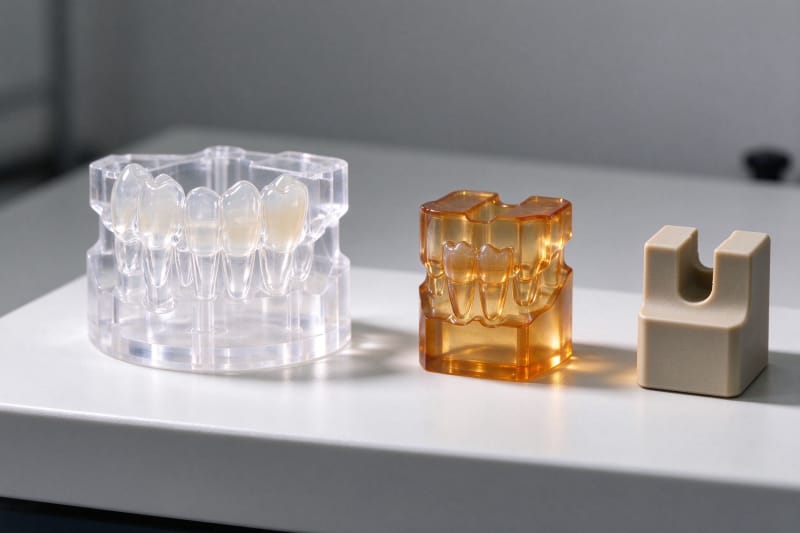
用途は歯科、宝飾、消費財、治具に広がります。外科用ガイド、鋳造用宝飾マスター、流れ可視化用の透明ハウジング、コンフォーマル治具はすべてSLAの精度に依存します。設計が正確で見栄えも必要なとき、こうした部品は手仕上げを一定の造形に置き換えます。
SLA樹脂グレードの選び方
樹脂はグレードごとに挙動が異なるため、3d プリント 代行サービスは用途ごとに整理します。標準樹脂は速く印刷できコンセプトモデルに向き、エンジニアリング樹脂は機能部品向けの靭性と耐熱性を加え、歯科樹脂は生体適合の認証を持ち、透明樹脂は光学透明に磨けます。選択が強度・耐熱・仕上がりを決めます。
日常の可視化には、グレーの標準樹脂が低コストで鋭いエッジを出します。繰り返しの取り扱いに耐える部品には、tough 1500クラスのエンジニアリング樹脂が初期世代よりはるかに高い破壊靭性を提供します。皮膚に触れたり滅菌が必要な部品には、認証済みの歯科・医療グレードのみを使うべきで、この判断が工程全体を左右します。
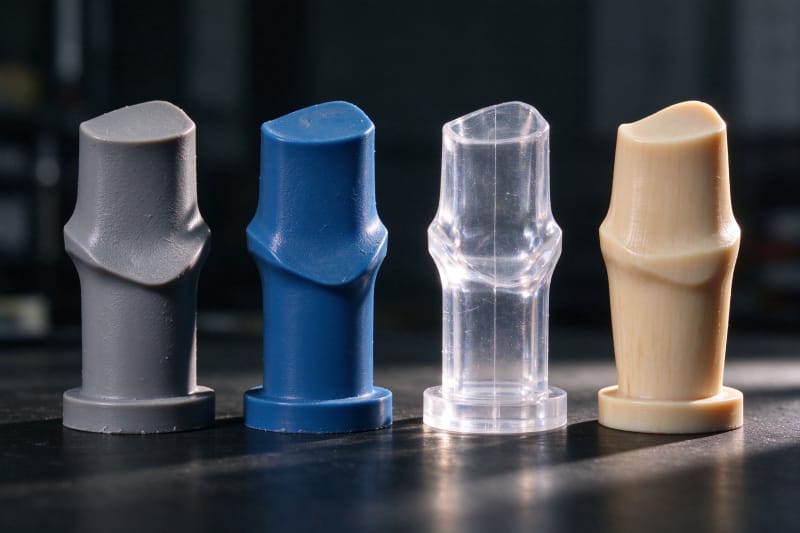
材料費と印刷速度が単価を決めます。フォトポリマーは通常1リットルあたり約30~150ドルで、細かい層ほど時間がかかるため、25ミクロン造形は100ミクロンより高くなります。下の表は一般的なグレードを積層ピッチと用途で比較し、2つ目の表は方式を公差と表面で比較したものです。
樹脂グレード | 積層ピッチ | 主要特性 | 用途 |
Standard Resin | 25–100 µm | Balanced strength, fast print | Concept models, visual prototypes |
Engineering Resin | 25–100 µm | High toughness, heat resistance | Functional parts, jigs, fixtures |
Dental LT Clear | 50–100 µm | Biocompatible, ISO 13485 | Surgical guides, splints |
BioMed / Clear Resin | 25–100 µm | USP Class VI, sterilizable | Medical, transparent optics |
出典:Formlabsマテリアルライブラリ、Proto3000 SLA樹脂データシート(2026)
SLAとMSLAの仕組み
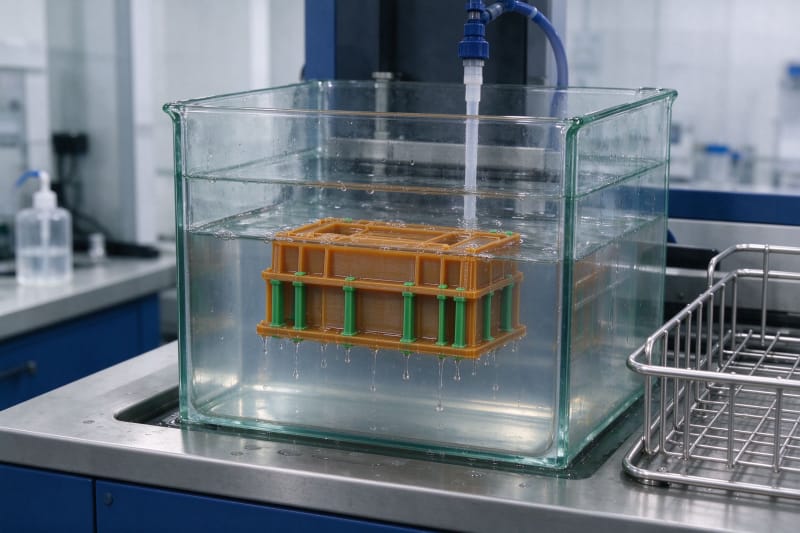
SLAは液状樹脂のバットで動作します。リコータが薄い層をならし、レーザーが断面を描くかLCDスクリーンがマスク越しに投影し、光が当たった部分の樹脂が硬化します。数千層の後、造形プラットフォームが上がり、未硬化樹脂を除去するため溶剤で洗浄し、完全な強度になるまでUV光で硬化させます。
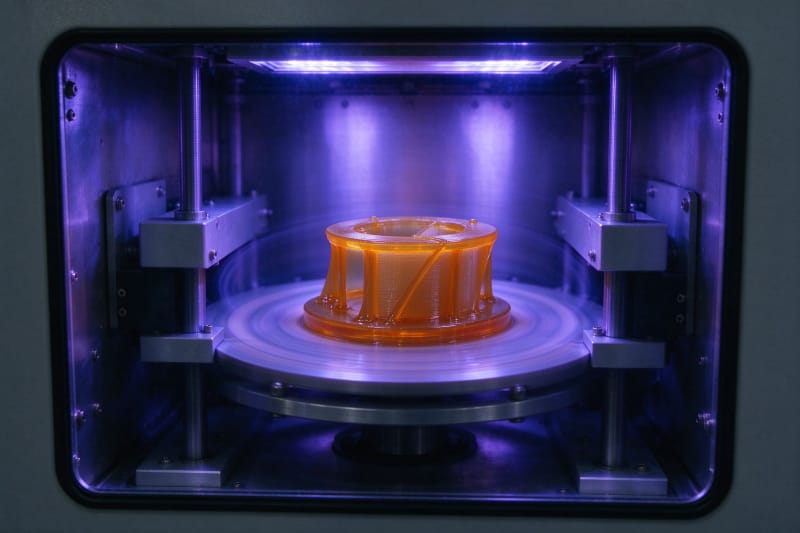
下の表はSLAと他のデスクトップ方式を公差・積層ピッチ・表面で比較したものです。光造形は最も細かいディテールを出し、DLP・MSLA・FDMは精度を速度や価格と引き換えにします。正しい選択は、滑らかな表面、低コスト、動作プロトタイプの高速反復のどれを優先するかによります。
方式 | 公差 | 積層ピッチ | 表面Ra | コスト帯 | 用途 |
SLA (laser) | ±0.05–0.1 mm | 25–100 µm | 1–3 µm | $$ | High detail and accuracy |
DLP (projector) | ±0.10 mm | 50 µm | 0.5–2.0 µm | $$ | Batch small parts fast |
MSLA / LCD | ±0.05–0.1 mm | 25–100 µm | ~2–5 µm | $ | Low cost, screen ~2000 h |
FDM | ±0.1–0.3 mm | 100–300 µm | Layer lines | $ | Low cost, low detail |
出典:MakerStage 2026比較、Xometry・SOVOL技術ガイド(2026)
解像度と寸法の目安
精度はSLAの持ち味です。しっかり校正された機械は寸法公差を約±0.1mmに保ち、フィーチャー精度は0.05~0.1mm、積層は25ミクロンまで対応します。歯科モデルの独立した研究では、印刷表面の大部分がデジタルモデルから約100ミクロン以内に収まると報告されています。
寸法安定性は造形方向と樹脂の収縮に依存します。長く細い形状は、精度が最も良いXY平面に重要な寸法が来るよう向きを決めます。樹脂は硬化時にわずかに収縮するため、成熟したサービスはこのずれをソフトウェアで補正し、校正済み測定で結果を確認してから出荷します。
SLA部品の設計ルール
SLAの設計ルールは寛容ですが限界があります。最小壁厚は約0.5~0.8mm、オーバーハングが約45度を超える箇所にはサポートを付け、未硬化樹脂が抜けるよう密閉体積はドレーンします。造形中に溶着しないよう、パーツ間には小さな隙間を残します。
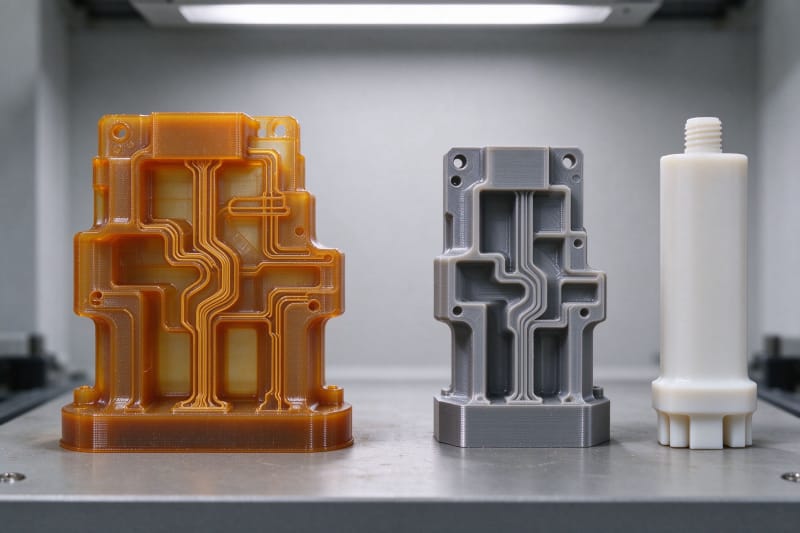
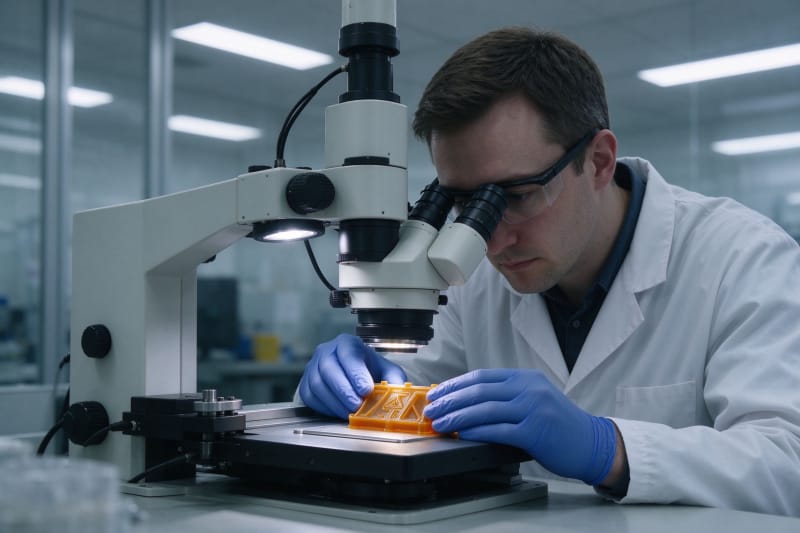
品質は校正済み計測器で検証されます。ノギスとマイクロメータが重要寸法を確認し、顕微鏡が表面とエッジの鋭さを検査し、歯科・医療部品ではロットが樹脂と硬化時間を記録します。文書化された検査工程がパーツを注文ごとに一定に保ちます。
後処理と仕上げ
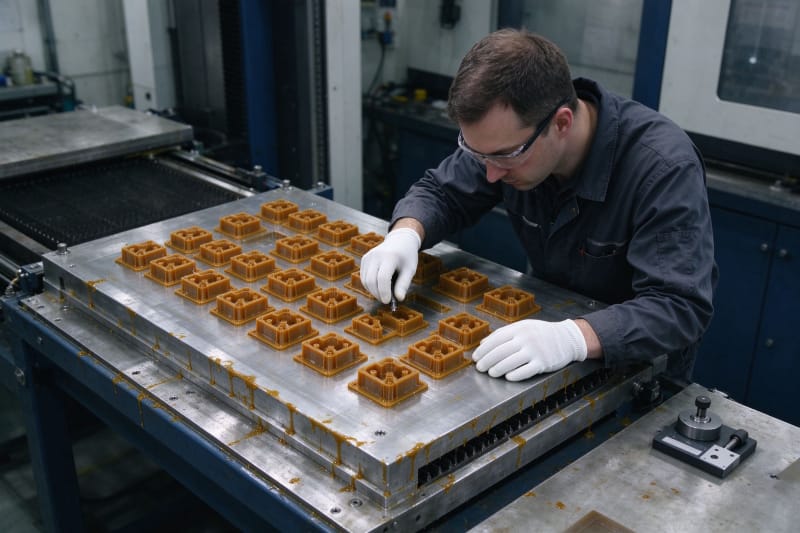
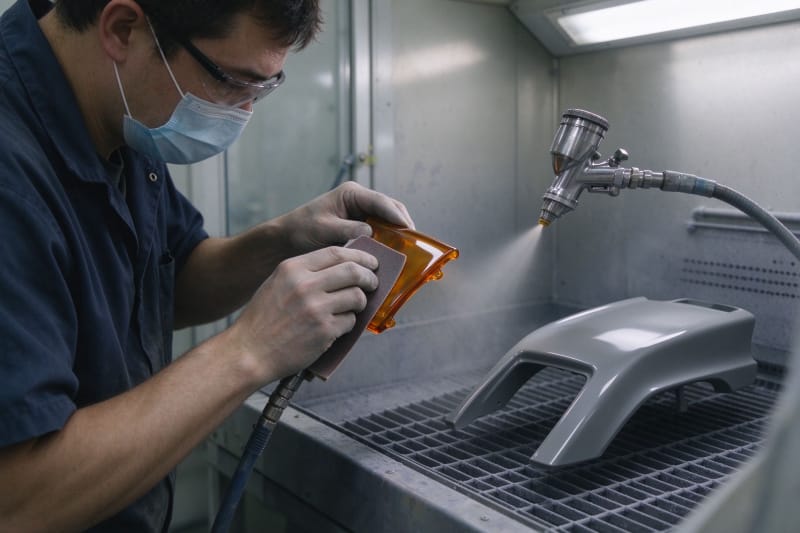
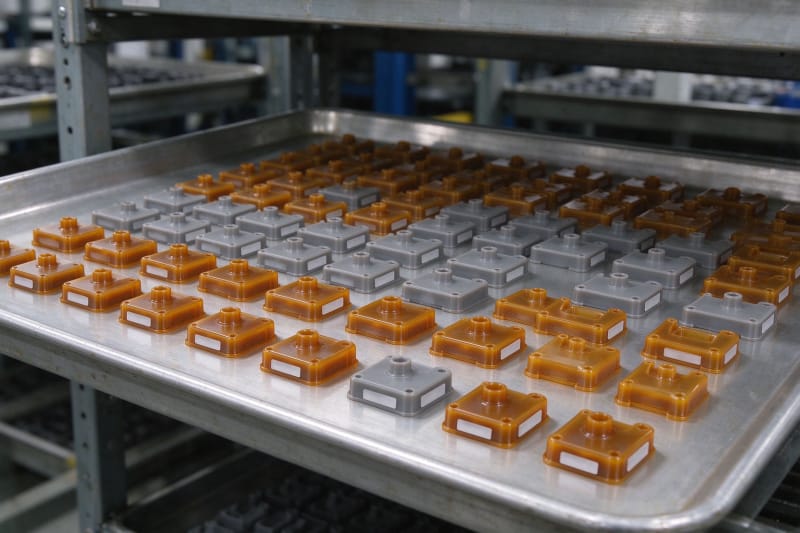
仕上げ工程は生のグリーンパーツを納品可能な製品に変えます。洗浄後、カッターでサポートを除去し、UVで硬化させ、シール面や外観面が重要な箇所を研磨し、必要に応じて塗装・メッキ・染色します。鋳造用樹脂はきれいに燃え尽き、金属用の空洞を残します。
SLAと他方式の比較
数量で判断は変わりますが、SLAは小中ロットで競争力を保ちます。同一部品が少ない場合や複雑な形状では印刷が最速の道であり、単純形状の非常に大量では金型後の射出成形が有利です。樹脂と硬化を管理するパートナーが再現性のあるディテールと寸法精度を届けます。
HUANYAでSLAを注文する
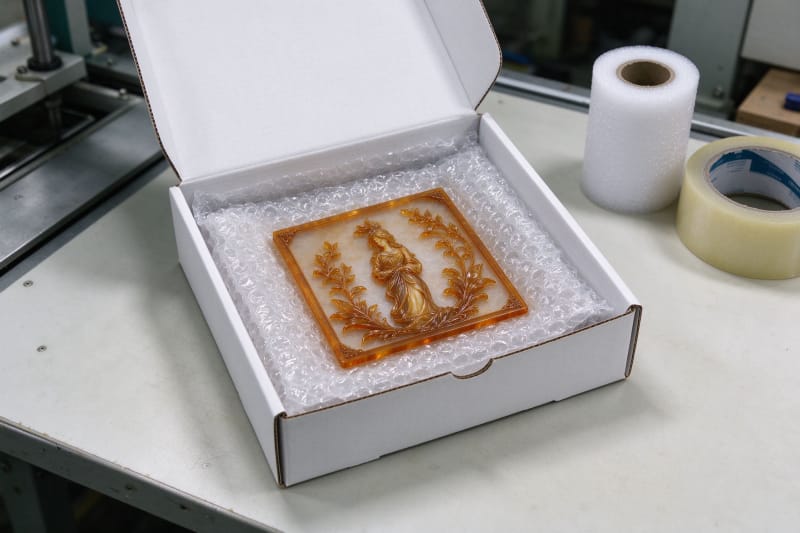
実績あるオンデマンド3Dプリント体制と3Dモデルプリントの精度がすべてを変え、HUANYAでの開始は簡単です。STEPまたはSTLファイルを送り、即時の透明な見積を受け取り、樹脂グレードと積層ピッチを選ぶと、エンジニアチームが造形性を確認し、重要寸法を検証し、信頼できる物流で世界中へ発送します。カスタム3Dプリントのサンプルか小ロットから始め、金型交換なしで同じ形状を量産へ拡大できます。


コメントを書く