
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
O que a impressão 3D de metal entrega
A Impressão 3D em Metal constrói componentes metálicos densos e funcionais diretamente de um arquivo CAD ao fundir pó metálico camada por camada com um laser de alta potência, um processo chamado fusão em leito de pó ou SLM. Diferente da impressão em plástico, a peça final é de verdadeiro aço inoxidável, titânio, alumínio ou liga de níquel, com propriedades mecânicas próximas ao material forjado após o tratamento térmico adequado. Os Serviços de impressão 3D qualificados gerenciam o pó, a estratégia de suportes, o alívio de tensões e a inspeção como uma rota controlada. Geometrias complexas como canais conformados, estruturas treliçadas leves e conjuntos consolidados passam a ser fabricáveis sem ferramental.
As peças não estão prontas quando o laser para. A placa de construção com as peças fixadas deve passar por alívio de tensões antes da remoção, os suportes são cortados ou usinados, e as superfícies críticas geralmente precisam de acabamento CNC para manter tolerâncias apertadas. Um fornecedor sério planeja essas etapas antes da primeira camada, porque uma peça sem margem suficiente pode distorcer no momento do corte. As equipes que entendem essa rota completa obtêm componentes prontos para produção.
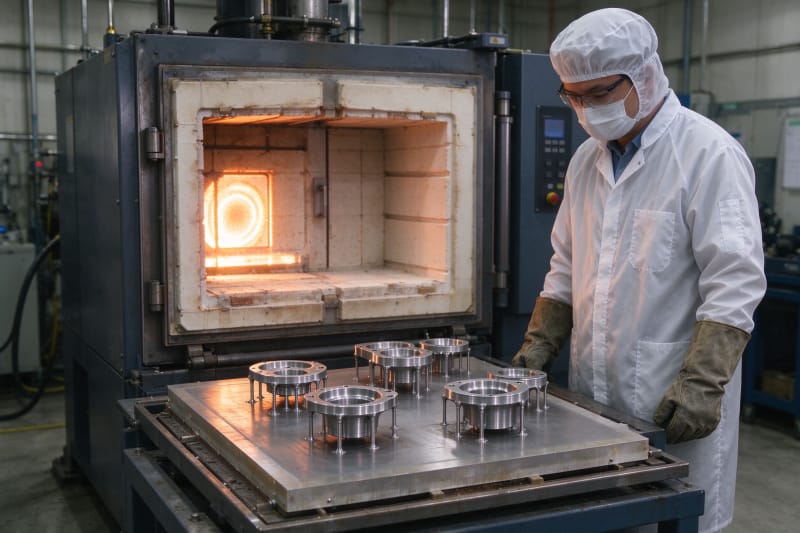
Quando o metal aditivo supera métodos convencionais
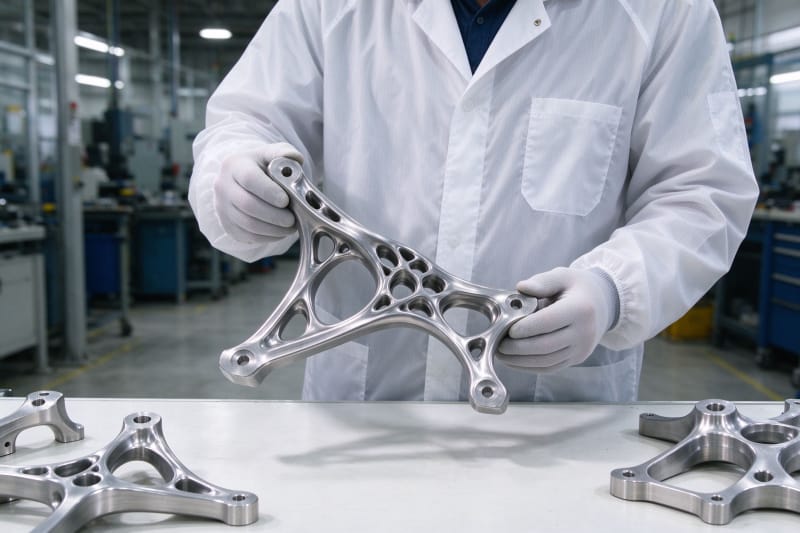
A manufatura aditiva metálica não substitui universalmente a usinagem CNC nem a fundição, e um bom fornecedor reconhece isso. Ela vence quando a geometria é realmente complexa, como canais internos impossíveis de usinar, suportes otimizados por topologia que removem massa sem perder rigidez, ou peças que consolidam vários componentes soldados em um. Também vence para volumes baixos onde o ferramental de fundição não se justifica. Para peças prismáticas simples e grandes volumes, o CNC segue mais rápido e barato. A tabela abaixo compara as ligas aditivas metálicas comuns e suas aplicações típicas.
Liga | Características chave | Aplicações B2B típicas |
Aço inoxidável 316L | Boa resistência corrosão, dúctil | Manifolds, dispositivos, indústria química |
Aço inoxidável 17-4PH | Alta resistência após endurecimento | Ferramentas, suportes, componentes mecânicos |
Titânio Ti6Al4V | Alta relação resistência peso, biocompatível | Suportes aeroespaciais, implantes, automobilismo |
Alumínio AlSi10Mg | Leve, boa condutividade térmica | Trocadores de calor, carcaças, resfriamento |
Inconel 718 | Resistência a alta temperatura e corrosão | Peças de turbina, componentes de motor, ferramentas |
Cobalto cromo CoCr | Resistente ao desgaste, biocompatível | Implantes médicos, odontológico, peças de desgaste |
Escolher a liga metálica certa
A liga deve seguir os requisitos de serviço, não a familiaridade. O 316L é o padrão para peças gerais resistentes à corrosão e é fácil de imprimir e usinar, enquanto o 17-4PH oferece resistência bem maior após envelhecimento e atende suportes estruturais e ferramentas. O Ti6Al4V é escolhido por sua excepcional relação resistência peso em aeroespacial e médico, mas é mais caro e exigente. O AlSi10Mg atende peças leves e térmicas, e o Inconel 718 fica reservado a componentes que devem manter resistência em alta temperatura. Escolher a liga imprimível mais barata para um caso que não suporta é o erro mais comum e evitável.
A certificação do material importa tanto quanto o nome da liga. Para trabalhos aeroespaciais, médicos e industriais regulamentados, os compradores precisam de rastreabilidade de lotes de pó, certificados de composição química e muitas vezes corpos de prova construídos junto com a peça. Uma empresa de impressão 3d séria ou uma Fábrica de Impressão 3D informa quais certificados são padrão e quais são cobrados, para que o comprador não seja surpreendido após a construção quando um auditor pedir os registros.
Regras de projeto para peças aditivas metálicas
A impressão metálica tem limites geométricos rigorosos causados por tensão térmica, e ignorá-los causa empenamento, trincas ou falha de construção. A primeira regra é a espessura de parede, recursos abaixo do mínimo da liga podem não construir ou distorcer. A segunda são os suportes, que em metal não apenas sustentam balanços mas ancoram a peça contra as enormes forças térmicas geradas ao fundir e resfriar cada camada. A terceira é a orientação, as superfícies críticas devem ficar longe dos suportes. A Impressão 3D em Metal premia peças projetadas para aditivo em vez de peças simplesmente retiradas de um desenho CNC.
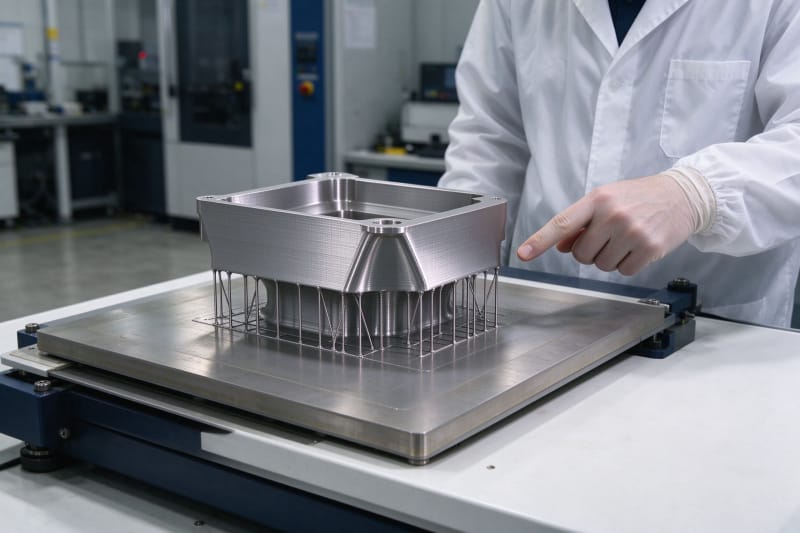
Balanços e canais internos precisam de planejamento específico. A maioria das ligas imprime até cerca de 45 graus sem suportes, mas ângulos mais rasos exigem estruturas que deixam marcas e precisam de remoção. Canais conformados e cavidades internas precisam de pontos de drenagem e remoção de pó, porque o pó preso adiciona peso e não pode ser inspecionado. Furos abaixo de certo diâmetro podem fechar ou imprimir grandes, então furos justos costumam ser impressos menores e depois alargados ou roscados. Projetistas que adicionam essas margens antecipadamente obtêm peças que encaixam.
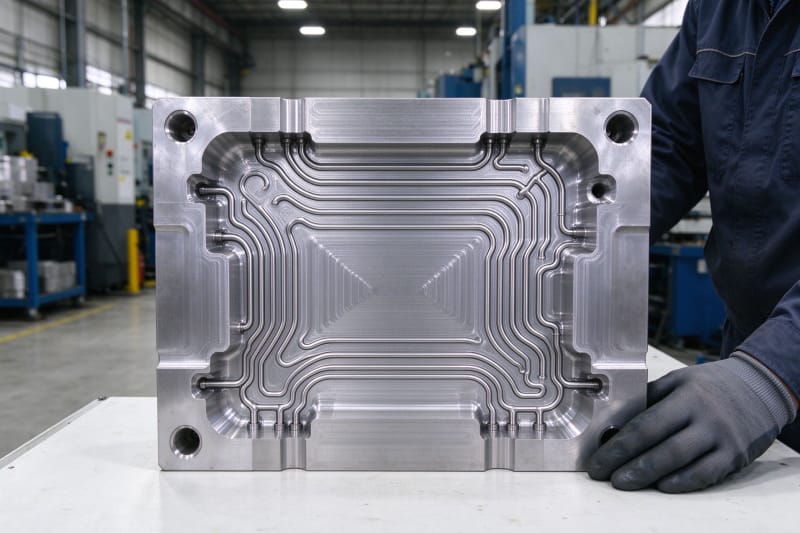
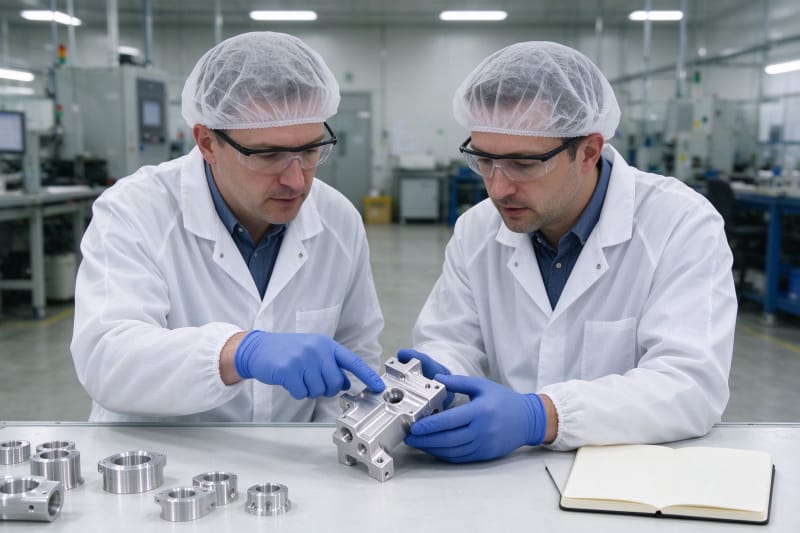
A maioria das falhas aditivas metálicas é previsível durante a análise do orçamento, não na placa. Uma parede fina demais, uma seção maciça sem suporte, uma cavidade selada ou uma face crítica enterrada em suportes falhará da mesma forma independentemente da marca da máquina, por isso um fornecedor competente sinaliza esses problemas com um relatório DFM antes de informar um preço. A tabela abaixo resume as principais diretrizes DFM para processos aditivos metálicos comuns.
Recurso de projeto | Diretriz típica | Recomendação |
Espessura mínima de parede | Aproximadamente 0,4 a 1,0 mm conforme liga | Usar 1,0 mm ou mais em paredes estruturais |
Ângulo de balanço sem suporte | Cerca de 45 graus para maioria das ligas | Reprojetar ou adicionar suportes removíveis |
Diâmetro mínimo de furo | Cerca de 0,5 a 1,0 mm confiável | Imprimir furos justos menores e usinar depois |
Necessidade de suportes | Sob balanços e em faces de ancoragem | Permitir acesso para remoção e acabamento |
Canais internos | Precisam de remoção de pó e drenagem | Adicionar tampões removíveis ou extremidades abertas |
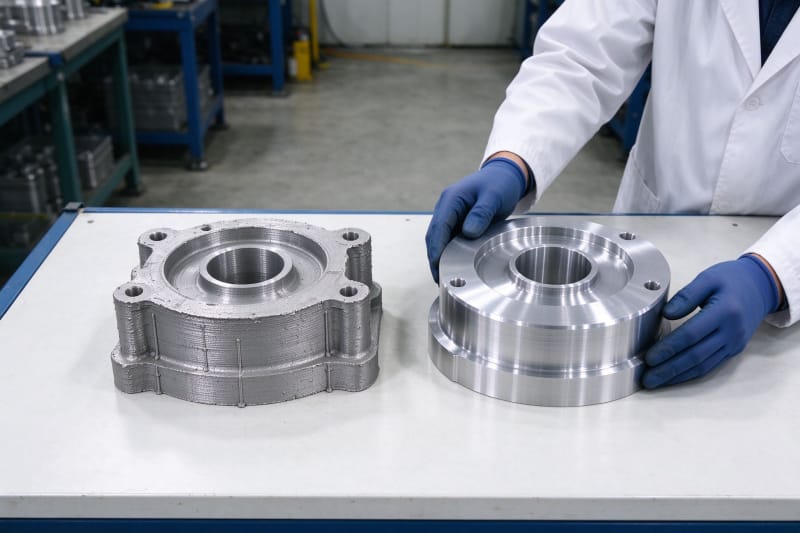
Acabamento como impresso | Normalmente rugoso, cerca de 6 a 12 micrômetros Ra | Usinar ou polir faces de vedação críticas |
Pós processos e controles de qualidade
A superfície recém impressa de uma peça metálica é rugosa e não serve para faces de vedação, mancal ou estéticas, por isso o pós processo faz parte do processo. As rotas padrão incluem alívio de tensões ainda na placa, remoção de suportes, tratamento térmico como recozimento de solução ou envelhecimento, usinagem CNC de referências e recursos críticos, e jateamento para acabamento uniforme. Peças funcionais podem precisar de prensagem isostática a quente para fechar porosidade interna, polimento ou revestimento. Os compradores devem definir quais superfícies importam e qual acabamento precisam.
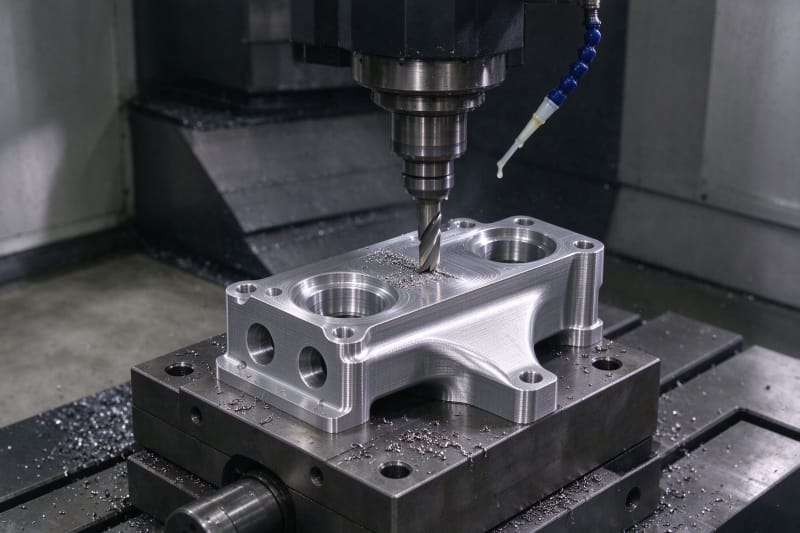
É aqui que a HUANYA mantém os três problemas que compradores B2B temem fora de cada pedido. Primeiro, estabilidade dimensional entre lotes e revisões, as cotas críticas são mantidas por usinagem após alívio de tensões e a mesma rota bloqueada é reutilizada. Segundo, entrega no prazo, os slots de construção, tratamentos térmicos e usinagem são programados juntos conforme capacidade real. Terceiro, acabamento consistente, o jateamento e polimento seguem uma única norma escrita. Oficinas baratas vendem tempo de laser, a HUANYA entrega peças qualificadas.
Fatores de custo e prazos
O custo da impressão metálica 3D é movido principalmente pelo volume de construção e tempo de máquina, não pelo peso de pó na peça. Uma peça grande ou alta ocupa capacidade de máquina cara por muitas horas, e suportes densos adicionam material e tempo de remoção. Outros custos importantes são o preço do pó, especialmente titânio e Inconel, os ciclos de tratamento térmico e prensagem, a usinagem CNC, a inspeção e certificação. Ahuecar volumes não estruturais, otimizar a orientação para reduzir suportes e consolidar conjuntos pode baixar bastante o custo, mas essas decisões pertencem à fase de projeto.
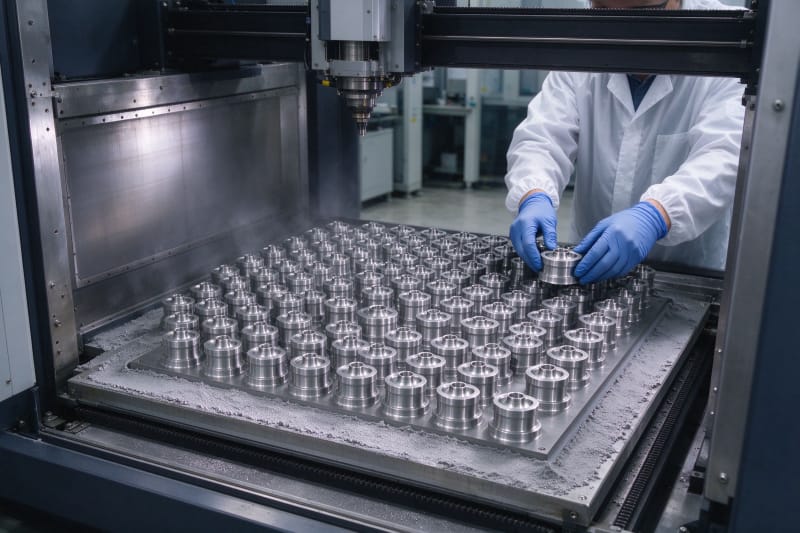
Os prazos das peças metálicas são mais longos que a impressão plástica porque a rota inclui várias etapas sequenciais. A construção pode levar de um a vários dias conforme a altura, seguida de alívio de tensões, remoção de suportes, tratamento térmico, usinagem CNC e inspeção, então uma peça qualificada típica passa bem de uma semana. Compradores com prazos apertados devem compartilhar a data no orçamento, porque um fornecedor pode otimizar a orientação, mas não pode comprimir o tratamento térmico depois de iniciado.
Do protótipo à produção certificada
A manufatura aditiva metálica escala de um único protótipo para uma produção em série repetível quando o processo é controlado e documentado. A primeira peça prova a geometria, os pedidos repetidos provam o fornecedor, e a produção séria exige parâmetros bloqueados, rastreabilidade do pó, registros de tratamento térmico e planos de inspeção idênticos em todas as construções. A HUANYA analisa cada revisão para melhor aninhamento ou redução de suportes sem mudar a geometria aprovada, e avisa compradores quando uma pequena mudança de projeto baixaria o custo sem afetar a função.
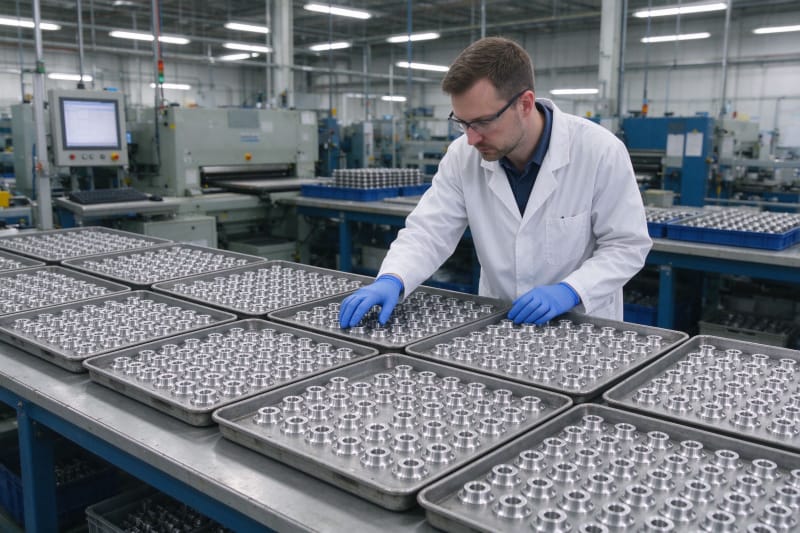
Compradores que comparam fornecedores devem comparar a rota completa, não o preço de impressão em destaque. Dois orçamentos para o mesmo arquivo podem diferir bastante porque um inclui tratamento térmico e acabamento CNC enquanto o outro envia como impresso, um fornece certificados de material e relatórios de densidade enquanto o outro não oferece nada. A comparação justa cobre liga, processo, tratamento térmico, usinagem, inspeção, certificação e prazo lado a lado. Quando as rotas coincidem, o fornecedor qualificado mais barato é a escolha óbvia.
Inicie sua peça metálica com HUANYA
Envie seu arquivo STEP ou IGES para HUANYA, especifique a liga, condições de serviço, cotas críticas, acabamento necessário e necessidades de certificação, e receba um orçamento listando construção, tratamento térmico, usinagem e inspeção em vez de um número vazio. Compare na mesma rota completa, e o parceiro certo para Impressão 3D em Metal fica claro já na primeira leitura.


Deixar um comentário