
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
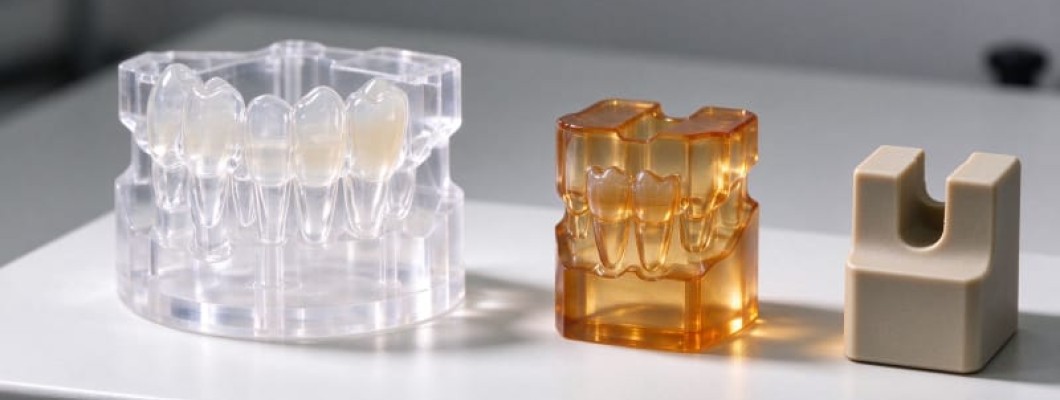
Por que a impressão SLA importa
Um serviço de impressão 3d resina transforma um modelo CAD em uma peça lisa e de alta resolução, sem moldes nem quantidade mínima. Em vez de extrudar filamento fundido, o SLA cura fotopolímero líquido camada a camada com laser ou máscara LCD, então um único pedido cobre um protótipo ou um lote de modelos odontológicos idênticos. Sem ferramental a amortizar, a mesma geometria passa com limpeza da primeira peça à série.
A vantagem aparece na superfície. Onde a impressão por filamento deixa linhas de camada, a estereolitografia mantém camadas de 25 a 100 µm e produz um acabamento quase liso, próximo à injeção. Detalhes finos, bordas nítidas e textos pequenos sobrevivem sem lixar, por isso os modelos mais exigentes chegam aqui primeiro.
As aplicações cobrem odontologia, joalheria, bens de consumo e ferramentaria. Uma guia cirúrgica, um mestre de joalheria para fundição, um invólucro transparente de visualização de fluxo e uma ferramenta conforme dependem da precisão do SLA. Quando um projeto precisa ser preciso e apresentável, essas peças substituem o acabamento manual por uma construção consistente.
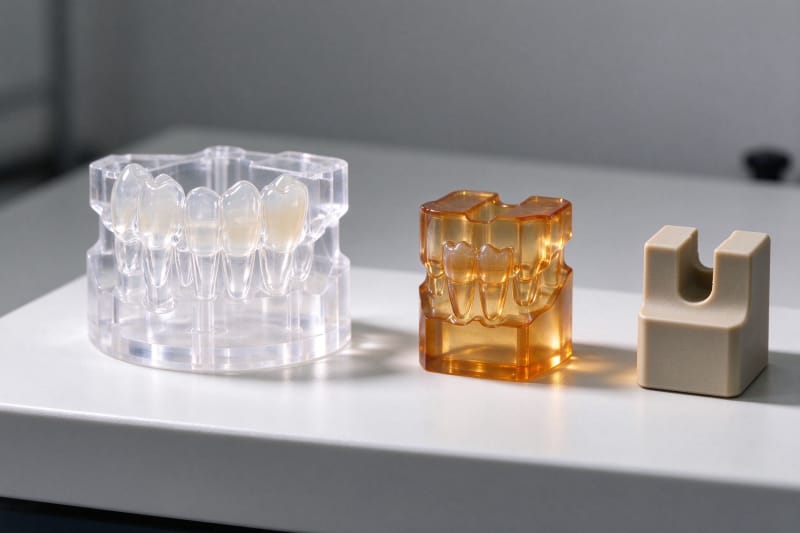
Escolher um grau de resina SLA
Nem toda resina se comporta igual, então uma fábrica de impressão 3D organiza seus graus por uso. As resinas padrão imprimem rápido e ficam boas para modelos conceituais; os graus de engenharia somam tenacidade e resistência térmica para peças funcionais; as resinas odontológicas trazem aprovações de biocompatibilidade; as transparentes polim até a transparência ótica. A escolha decide resistência, limite térmico e aparência final.
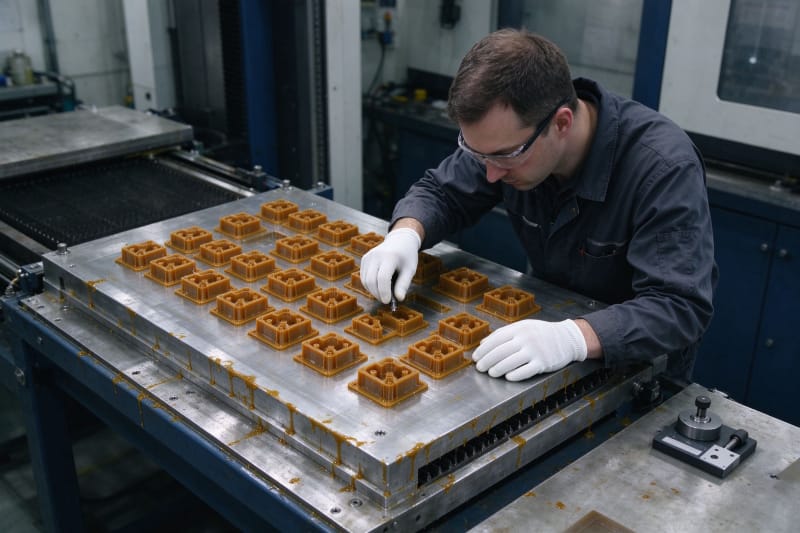
Para visualização diária, uma resina cinza padrão dá bordas nítidas a baixo custo. Para peças manipuladas sem parar, um grau de engenharia como a classe tough 1500 oferece tenacidade à fratura bem maior que as primeiras gerações. Quando uma peça toca a pele ou precisa ser esterilizada, só vale um grau odontológico ou médico certificado, e essa decisão molda todo o fluxo.
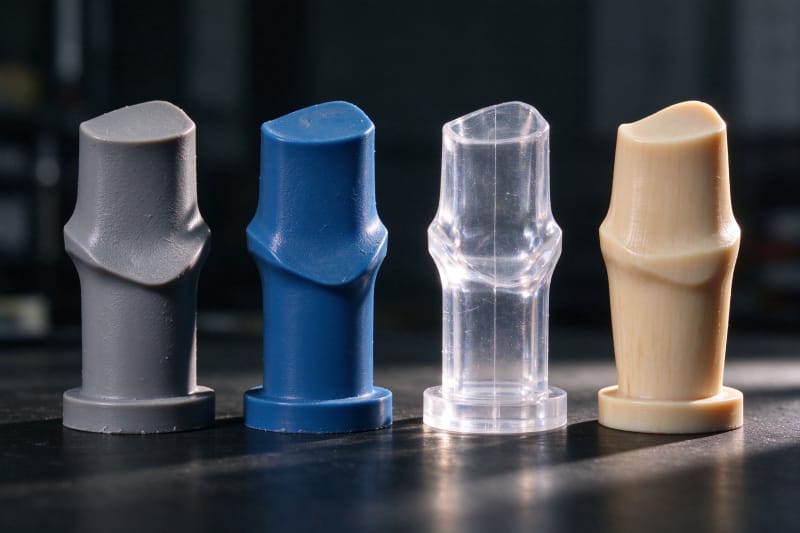
O custo por litro e a velocidade de impressão definem o preço unitário. Os fotopolímeros custam de 30 a 150 dólares por litro, e camadas mais finas levam mais tempo, então um edifício de 25 µm custa mais que um de 100 µm. A tabela abaixo compara os graus comuns por altura de camada e uso, e a segunda compara processos por tolerância e superfície.
Grau de resina | Altura de camada | Propriedade-chave | Uso |
Standard Resin | 25–100 µm | Balanced strength, fast print | Concept models, visual prototypes |
Engineering Resin | 25–100 µm | High toughness, heat resistance | Functional parts, jigs, fixtures |
Dental LT Clear | 50–100 µm | Biocompatible, ISO 13485 | Surgical guides, splints |
BioMed / Clear Resin | 25–100 µm | USP Class VI, sterilizable | Medical, transparent optics |
Fonte: biblioteca de materiais Formlabs e fichas de resina SLA da Proto3000 (2026)
Como funcionam SLA e MSLA
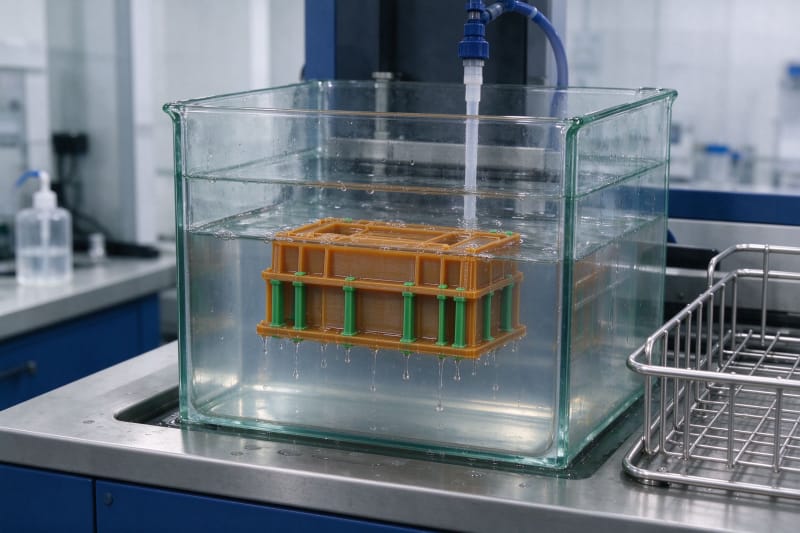
O SLA trabalha em uma cuba de resina líquida. Um raspador nivela uma camada fina, um laser traça a seção ou uma tela LCD a projeta através de uma máscara, e a resina cura onde a luz incide. Após milhares de camadas, a plataforma sobe, a peça é lavada em solvente para remover a resina não curada e curada sob luz UV até a resistência plena.
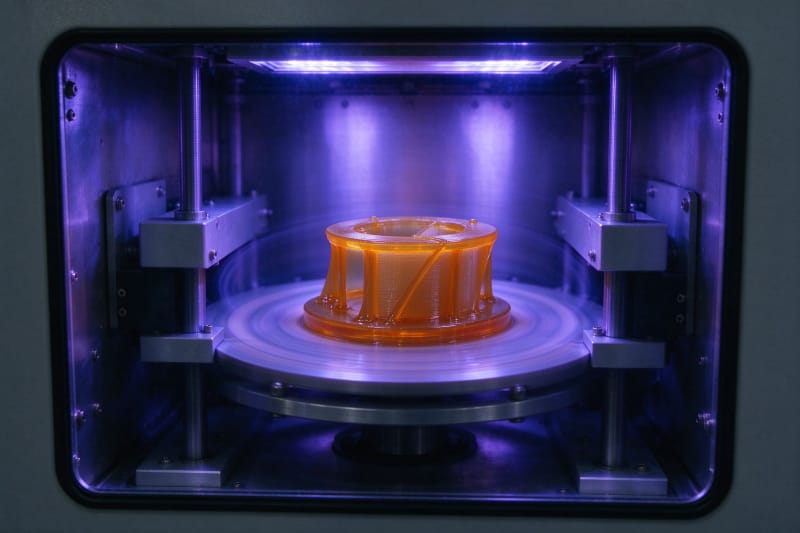
A tabela abaixo compara o SLA com outros processos de mesa por tolerância, altura de camada e superfície. A estereolitografia dá os detalhes mais finos, enquanto DLP, MSLA e FDM trocam precisão por velocidade ou preço. A escolha certa depende de priorizar superfície lisa, baixo custo ou iteração rápida de um protótipo.
Processo | Tolerância | Altura de camada | Acabamento Ra | Nível de custo | Uso |
SLA (laser) | ±0.05–0.1 mm | 25–100 µm | 1–3 µm | $$ | High detail and accuracy |
DLP (projector) | ±0.10 mm | 50 µm | 0.5–2.0 µm | $$ | Batch small parts fast |
MSLA / LCD | ±0.05–0.1 mm | 25–100 µm | ~2–5 µm | $ | Low cost, screen ~2000 h |
FDM | ±0.1–0.3 mm | 100–300 µm | Layer lines | $ | Low cost, low detail |
Fonte: comparativos MakerStage 2026 e guias técnicos Xometry e SOVOL (2026)
Referências de resolução e dimensão
A precisão é a marca do SLA. Máquinas bem calibradas mantêm tolerâncias dimensionais perto de mais/menos 0,1 mm, e a precisão dos recursos fica em 0,05 a 0,1 mm, com camadas de até 25 µm. Estudos independentes em modelos odontológicos relatam que a maior parte da superfície impressa cai a cerca de 100 µm do modelo digital.
A estabilidade dimensional depende da orientação e da contração da resina. Formas longas e finas devem ser orientadas para que as cotas críticas fiquem no plano XY, onde a precisão é melhor. As resinas encolhem um pouco ao curar, então um serviço maduro compensa esse deslocamento no software e confirma o resultado com medição calibrada.
Regras de projeto para peças SLA
As regras de projeto do SLA são generosas, mas limitadas. Mantenha paredes mínimas de cerca de 0,5 a 0,8 mm, adicione suportes onde os balanços passarem de cerca de 45 graus e drene volumes fechados para a resina não curada escapar. Deixe um pequeno vão entre peças para evitar que se fundam no edifício.
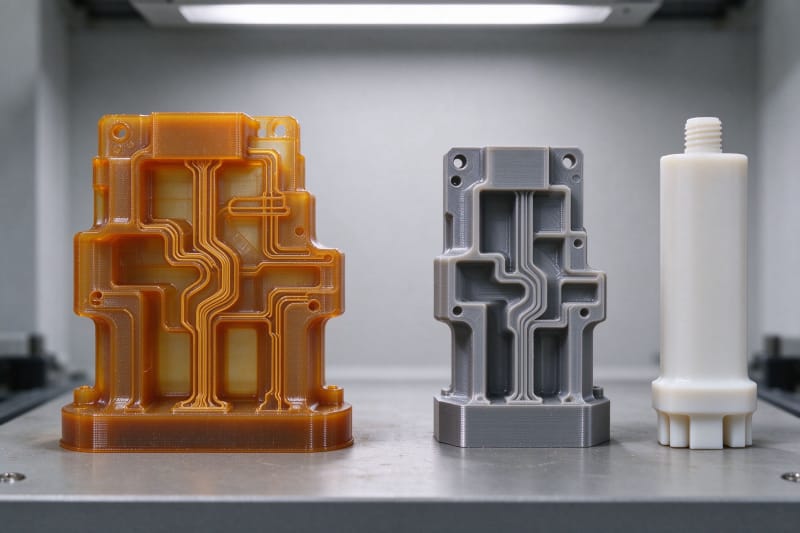
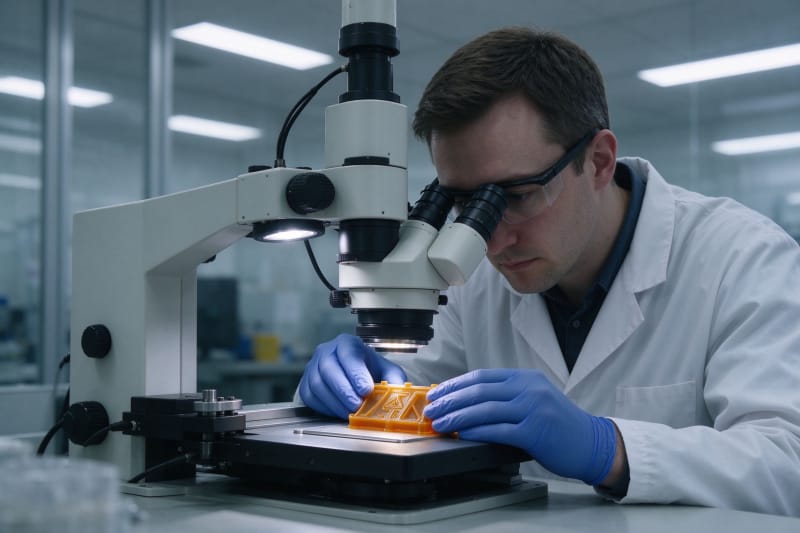
A qualidade é verificada com instrumentos calibrados. Paquímetros e micrômetros conferem as cotas críticas, um microscópio inspeciona a superfície e a nitidez das bordas, e para peças odontológicas ou médicas o lote registra a resina e o tempo de cura. Uma cadeia de inspeção documentada mantém as peças consistentes.
Pós-processamento e acabamento
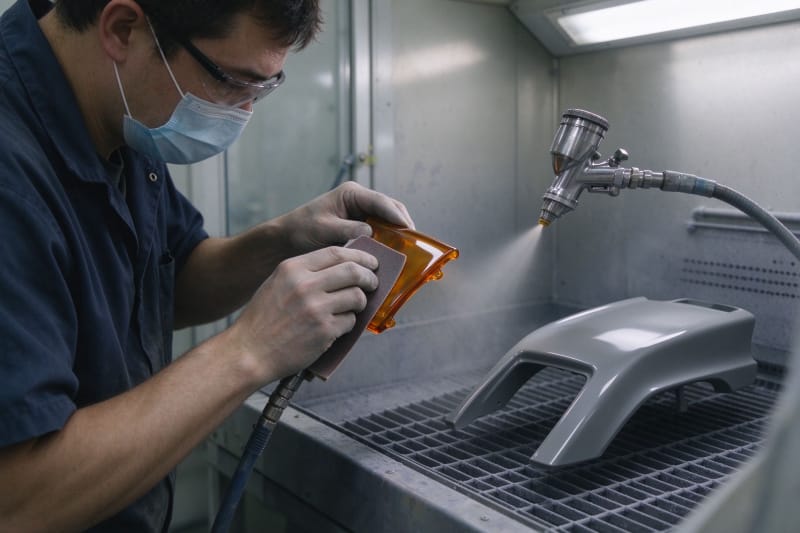
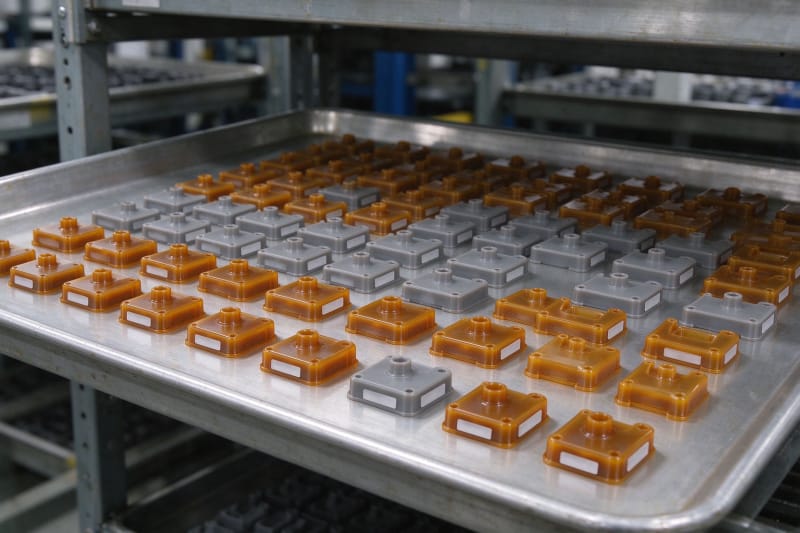
A cadeia de acabamento transforma uma peça verde bruta em produto entregável. Após a lavagem, os suportes são removidos com alicates, a peça é curada sob UV, polida onde as superfícies de vedação ou cosméticas importam e opcionalmente pintada, metalizada ou tingida. Para fundição, uma resina de fundição queima limpa e deixa uma cavidade para o metal.
SLA frente a outras tecnologias
O volume muda o cálculo, e o SLA continua competitivo para lotes pequenos e médios. Para poucas peças idênticas ou geometrias complexas, a impressão é a via mais rápida, enquanto quantidades muito grandes de formas simples favorecem a injeção após o ferramental. Parceiros que controlam a resina e a cura entregam detalhe e precisão repetíveis.
Pedir SLA com a HUANYA
Escolher um serviço de impressão 3D personalizada com experiência muda tudo, e começar com a HUANYA é direto. Envie um arquivo STEP ou STL, receba um orçamento instantâneo e transparente, escolha o grau de resina e a altura de camada, e a equipe de engenharia revisa a imprimibilidade, confirma as cotas críticas e envia para o mundo. Comece com um modelo de impressão de modelos 3D ou um lote pequeno e escale sem retrabalhar o ferramental.


Deixar um comentário