
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Um comprador industrial no Brasil ou em Portugal que escolhe entre SLA e SLS quer menos uma "melhor tecnologia" e mais um resultado previsível para a sua aplicação. A SLA produz as superfícies mais lisas, a SLS produz as peças mais funcionais. A escolha depende do que a peça fará, de como será testada e do seu orçamento. A HUANYA opera os dois processos, então nossos engenheiros comparam amostras reais em vez de fichas técnicas.
A SLA, ou estereolitografia, funciona como uma máquina de fotocura de alta precisão. Um laser UV traça cada seção dentro de um tanque de resina líquida, e o material endurece exatamente onde o feixe passa. Camada por camada, a peça lisa emerge do reservatório. Como o ponto do laser é fino e as camadas delgadas, a SLA entrega bordas nítidas e detalhes difíceis de alcançar com sistemas em pó.
A SLS toma o caminho oposto. Em vez de resina líquida, usa pó fino de nylon espalhado na câmara de construção, e um laser funde as partículas em pontos selecionados. O pó não fundido permanece no lugar durante a construção e serve de suporte natural, então as peças podem ser aninhadas livremente no leito. Essa única diferença reorganiza toda a lógica de custo e projeto.
A precisão é a primeira pergunta. Um serviço de SLA típico trabalha camadas de 25 a 100 micrômetros com tolerâncias de mais ou menos 0,1 a 0,2 milímetro. A SLS constrói camadas mais grossas, de 80 a 120 micrômetros, e mantém tolerâncias perto de mais ou menos 0,3 milímetro. Ambas são repetíveis, mas a SLA vence quando a peça precisa encaixar em outro componente.
Processo | Espessura de camada típica | Tolerância típica | Rugosidade |
SLA | 25–100 µm | ±0,1–0,2 mm | Ra 0,2–0,5 µm |
SLS | 80–120 µm | ±0,3 mm | Ra 10–16 µm |
O acabamento segue o mesmo padrão. Uma peça de resina sai com brilho quase de injeção, o que faz da SLA a escolha natural para modelos-mestre, moldes de silicone e maquetes de apresentação. Uma peça de nylon sinterizado tem textura fosca, levemente granulada, com aparência e toque de peça funcional. Para produtos que serão pintados ou mostrados ao cliente final, a SLA economiza horas de lixamento.
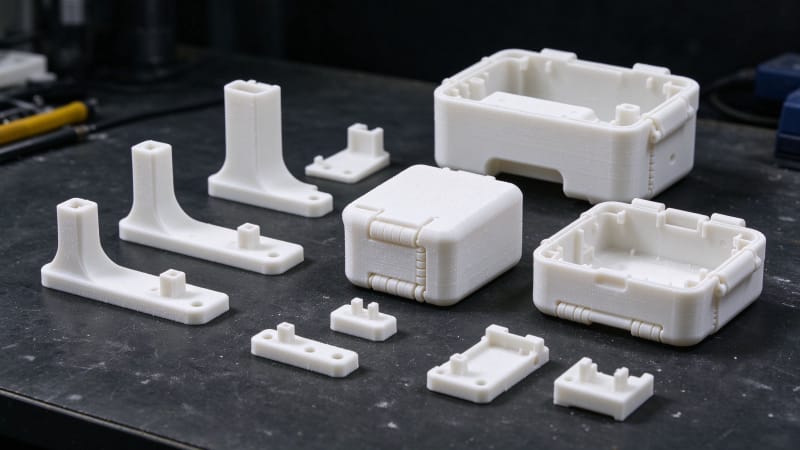
Os materiais decidem a história mecânica. Fotopolímeros padrão entregam resistência à tração de cerca de 30 a 60 MPa, mas permanecem frágeis sob impacto. O nylon PA12 da SLS atinge tipicamente 45 a 50 MPa e, mais importante, absorve impactos e flexiona sem trincar. Se o protótipo será solto, preso ou usado como dobradiça, a SLS é a aposta mais segura.
Material | Resistência à tração | Comportamento ao impacto | Temperatura de flexão |
Resina SLA padrão | ~30–60 MPa | Frágil, baixo alongamento | ~55–65 °C |
Nylon SLS PA12 | ~45–50 MPa | Dúctil, alto alongamento | ~100–130 °C |
Os suportes são a variável oculta. Toda peça de resina precisa de suportes, que depois são removidos à mão, com lixamento dos pontos de contato antes do cura final. A SLS não precisa de suportes, porque o leito de pó sustenta cada forma. Essa diferença explica por que a Impressão 3D em Pequenos Lotes caminha naturalmente para a sinterização quando o volume cresce.
O custo por peça segue uma curva cruzada. Para um protótipo visual único, a SLA costuma sair mais barata, porque o tempo de máquina e o volume de resina são pequenos. Acima de algumas peças, a SLS divide seu volume de construção entre peças aninhadas e o preço unitário cai rápido. As faixas abaixo são referências típicas da HUANYA para um invólucro de cerca de 100 por 60 por 40 milímetros.
Quantidade | SLA por peça (USD) | SLS por peça (USD) |
1–5 pçs | 20–80 | 50–150 |
10–50 pçs | 12–40 | 18–60 |
100+ pçs | 8–25 | 10–30 |
O pós-processamento também tem ritmos diferentes. A resina é lavada, retirada dos suportes e curada com luz UV antes do envio, um fluxo adequado a protótipos em 24 a 72 horas. As peças de SLS são limpas do pó e podem seguir direto para tingimento, alisamento a vapor ou montagem. Ao comparar SLA ou SLS, a etapa de acabamento decide muitas vezes mais do que a ficha técnica.
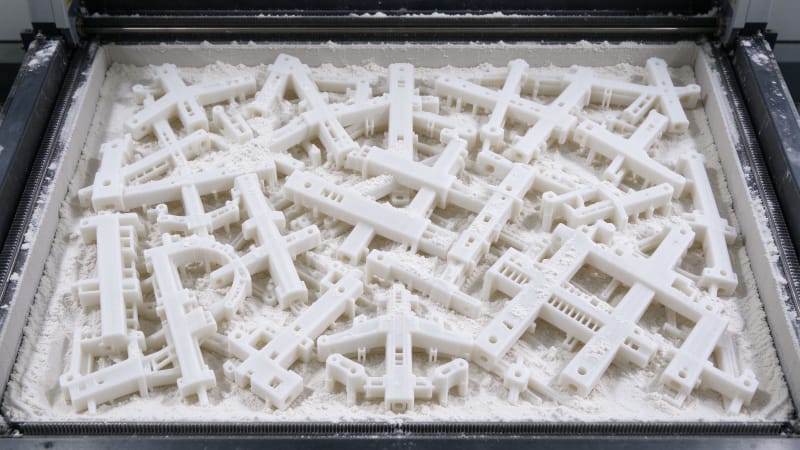
As aplicações se distribuem com clareza. A SLA domina protótipos visuais de alto detalhe, carcaças de aparelhos auditivos, padrões de joalheria e modelos de fundição. A SLS domina suportes funcionais, invólucros de encaixe, dobradiças vivas, dutos e a Impressão 3D Sob Demanda até algumas centenas de peças. Quando o mesmo projeto é preciso nas duas formas, a HUANYA imprime um mestre SLA para aprovação e depois muda para SLS nas peças testadas.
A escolha também depende do seu plano de produção. Para uma validação única antes do ferramental, a SLA é o caminho mais rápido até uma amostra perfeita. Para 30 a 300 peças funcionais sem trabalho de suporte, a SLS é a rota mais econômica. Muitos clientes HUANYA usam uma estratégia em duas etapas: SLA para a forma, SLS para a função.
A HUANYA opera linhas SLA e SLS dedicadas em uma fábrica controlada, com máquinas calibradas e lotes de material documentados. Cada pedido passa por revisão DfM que detecta suportes, espessuras de parede e orientação antes de imprimir. Nosso motor de cotação mostra as duas opções na mesma tela sempre que um arquivo pode ser produzido por ambas as vias.
Envie seu STEP ou STL à HUANYA e peça uma cotação dupla, uma para SLA e outra para SLS na mesma peça. Você verá precisão, prazo e preço lado a lado, e nossos engenheiros acrescentarão uma recomendação com base no que a peça precisa suportar. Essa comparação sobre sua geometria real supera qualquer artigo genérico sobre Serviços de impressão 3D.


Deixar um comentário