
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
31 ago
Por qué los presupuestos de impresión 3D metálica varían tanto
Pida el mismo soporte metálico a cinco proveedores distintos y podría recibir cinco presupuestos que difieren en un factor de tres o más. Esto no indica necesariamente que alguien cobre de más: refleja que el precio de la Impresión 3D de metal se construye a partir de una pila de variables que cada proveedor pondera de forma distinta—material en polvo, tiempo de ocupación de máquina, volumen de soportes, eficiencia de anidado, alcance del post-procesado, nivel de inspección y asignación de gastos generales. Quien solo compara la cifra final sin entender estos componentes se arriesga a pagar de más por servicios innecesarios o, peor aún, a elegir un presupuesto que omite en silencio pasos críticos como el alivio de tensiones o la inspección de porosidad. En HUANYA, cada presupuesto de Servicios de impresión 3D está desglosado para que vea exactamente qué impulsa el coste.
El primer paso para leer un presupuesto con criterio es reconocer que las piezas SLM y DMLS no se tarifican como componentes mecanizados o moldeados por inyección. No existe amortización de utillaje, pero las tarifas horarias de máquina son altas porque las impresoras metálicas industriales suponen inversiones de 500.000 a 2 millones de dólares, consumen argón o nitrógeno y dependen de operadores cualificados. Por tanto, el coste de una pieza está dominado por el tiempo de construcción y el material, no solo por su complejidad geométrica—un hecho contraintuitivo que sorprende a muchos compradores primerizos. Las siguientes secciones desglosan cada capa de coste en secuencia.
Coste del material cómo el polvo metálico determina el precio
El polvo metálico es la línea de coste más visible y también la más incomprendida. El polvo utilizado en SLM no es polvo metálico ordinario: debe atomizarse con gas en esferas casi perfectas de entre 15 y 53 micrómetros, con contenido de oxígeno controlado y distribución de tamaño de partícula definida para garantizar un extendido uniforme de las capas y una fusión completa. El polvo de titanio de grado aeroespacial, por ejemplo, puede costar entre cuatro y ocho veces más por kilogramo que el polvo de acero inoxidable porque el titanio es reactivo durante la atomización. La tabla siguiente muestra los rangos de precio de mercado habituales para los polvos SLM más comunes; las calidades certificadas con certificados de material de fábrica conllevan una prima del 20-40%.
Material | Precio del polvo (USD/kg) | Densidad (g/cm³) | Prima grado certificado |
|---|---|---|---|
Acero inoxidable 316L | $30 - $60 | 7.98 | +20-30% |
Aluminio AlSi10Mg | $50 - $100 | 2.68 | +20-35% |
Titanio Ti6Al4V | $200 - $400 | 4.43 | +25-40% |
Inconel 718 | $150 - $300 | 8.19 | +25-40% |
Cobalto-cromo CoCr | $150 - $250 | 8.30 | +20-35% |
Lo que importa para el precio de su pieza no es solo el precio del polvo, sino el consumo efectivo de material: volumen de la pieza por densidad, más las estructuras de soporte, más un factor de pérdida de proceso. El polvo no fundido de la cámara de construcción se tamiza y reutiliza normalmente—HUANYA mantiene una trazabilidad estricta de las mezclas—pero la primera carga de un lote nuevo, obligatoria para trabajos médicos y aeroespaciales, conlleva un cargo mínimo que los compradores de bajo volumen deben anticipar. Ahuecar una pieza voluminosa o convertir zonas macizas en estructuras reticulares puede reducir el consumo de material entre un 40-70%, por lo que la revisión DfAM es una de las formas más rápidas de reducir el precio sin sacrificar función.
Volumen de pieza y tiempo de construcción economía de horas-máquina
Tras el material, el tiempo de máquina es el segundo pilar del presupuesto. Una impresora SLM construye capa a capa, típicamente a 20-60 micrómetros por capa, y el láser escanea cada sección transversal a velocidades de 800-2000 mm/s. Esto significa que el tiempo de construcción depende principalmente de la altura Z de la pieza (número de capas) y del área total escaneada por capa, no de su caja envolvente externa. Dos piezas con dimensiones exteriores idénticas pueden tener tiempos de impresión radicalmente distintos: un bloque macizo puede tardar el doble que una versión ligera optimizada por topología del mismo envolvente. Las tarifas SLM industriales suelen oscilar entre 30 y 80 dólares por hora, de modo que una construcción de 30 horas conlleva 900-2.400 dólares en coste de máquina antes de material y mano de obra.
La eficiencia de anidado es la palanca que menos aprovecha el comprador para reducir el coste por pieza. Como toda la cámara funciona el mismo tiempo contenga una pieza o cuarenta, llenar la placa disponible con varias copias—o combinar varias piezas distintas en una misma construcción—reparte el tiempo fijo de máquina entre más unidades. Por eso precisamente el presupuesto por lotes premia a los clientes que planifican: una pieza que ocupa el 10% de la placa paga el 100% de la preparación, mientras que un lote que llena el 80% de la placa puede costar solo 2-3 veces más en total. Al solicitar presupuestos, pregunte siempre cómo anida piezas el proveedor.
Estructuras de soporte y orientación factores de coste ocultos
Toda superficie en voladizo por debajo de aproximadamente 45 grados requiere soportes impresos en SLM metálico, y esos soportes no son gratuitos: consumen polvo, amplían el tiempo de escaneo y, sobre todo, deben retirarse manualmente tras la impresión. Una pieza mal orientada con soportes extensos puede añadir un 30-50% de mano de obra de post-procesado frente a la misma geometría optimizada para ángulos autosoportados. La retirada de soportes en metal también es más difícil que en polímero: son metal sinterizado que debe fresarse, amolarse o cortarse por hilo EDM, y las marcas de contacto en superficies estéticas pueden requerir acabado adicional. La decisión de orientación afecta por tanto a tres líneas de coste simultáneamente.
Los ingenieros de proceso experimentados evalúan múltiples orientaciones antes de presupuestar, equilibrando la calidad superficial de las caras críticas frente al volumen de soportes y la altura de construcción. En HUANYA, la optimización de orientación está incluida en cada presupuesto en lugar de facturarse como un servicio de ingeniería separado, porque corregir una mala orientación una vez iniciada la construcción significa desechar una costosa pieza metálica. Los compradores pueden ayudar señalando qué superficies son estéticas, cuáles son caras de contacto funcionales y cuáles toleran marcas de soporte. Esta información permite colocar los soportes en caras no críticas y reduce de forma medible el coste final.
Post-procesado la variable que define el precio final
Una pieza metálica recién impresa rara vez es una pieza terminada. La cadena estándar de post-procesado incluye eliminación de polvo, tratamiento térmico de alivio de tensiones (realizado con la pieza aún en la placa para evitar distorsión), retirada de soportes, corte de la placa mediante electroerosión por hilo o sierra de cinta, tratamiento térmico secundario como envejecimiento por solución o HIP, granallado, mecanizado CNC de acabado en elementos de tolerancia estrecha y tratamientos superficiales opcionales como anodizado, pasivado o pulido. Cada paso añade coste, y la brecha entre un presupuesto de «solo impresión» y uno de «pieza lista para instalar» puede alcanzar el 40-150% del propio precio de impresión.
Paso de post-procesado | Propósito | Impacto de coste relativo | Plazo añadido |
|---|---|---|---|
Recocido de alivio | Evitar distorsión tras el corte | Bajo (5-10%) | 0.5-1 día |
Retirada soportes y corte | Separar de la placa | Medio (10-20%) | 0.5-1 día |
Granallado / arenado | Superficie mate uniforme | Bajo (3-8%) | 0.5 día |
HIP (prensado isostático) | Cerrar porosidad interna | Alto (20-40%) | 2-4 días |
Mecanizado CNC de acabado | Tolerancias estrictas y caras | Medio-Alto (15-50%) | 1-3 días |
Pulido / recubrimiento / anodizado | Acabado estético/corrosión | Medio (10-30%) | 1-3 días |
El principio de control de costes es simple: especifique exactamente lo que la pieza necesita, no un «mejor acabado» genérico. Un prototipo funcional evaluado por forma y ajuste puede requerir solo alivio de tensiones, corte y granallado—añadir mecanizado de precisión o pulido espejo despilfarra presupuesto. A la inversa, un componente médico o aeroespacial de grado producción que prescinda del HIP para ahorrar puede fallar las pruebas de certificación, algo mucho más caro. Los ingenieros de HUANYA asignan cada paso de post-procesado a la aplicación real de la pieza, para que nunca pague operaciones innecesarias ni omita las necesarias.
Costes de inspección de calidad y certificación
La inspección es donde los presupuestos baratos suelen ocultar sus ahorros—y sus riesgos. La inspección visual básica y las comprobaciones dimensionales por muestreo están incluidas en cualquier presupuesto serio, pero las piezas metálicas funcionales suelen requerir más: informes dimensionales completos de una máquina de medición por coordenadas (CMM), tomografía CT para detectar porosidad interna, ensayos mecánicos de probeles testigo, certificados de material (EN 10204 3.1) o informes de primera pieza (FAI). La inspección CT de una sola pieza compleja puede costar 100-400 dólares; la trazabilidad de material certificado añade documentación y archivo del lote de polvo.
La pregunta clave a cualquier proveedor es qué inspecciones están incluidas en el precio de la Impresión 3D de metal presupuestado y cuáles se facturan aparte. Un presupuesto un 20% más barato puede simplemente excluir el informe dimensional, dejando que usted descubra fallos de tolerancia en el montaje. HUANYA proporciona un paquete de inspección estándar—visual, muestreo dimensional y certificado de material—en cada pedido, con servicios opcionales CMM, CT y FAI claramente desglosados. Para compradores B2B cuyas piezas entran en cadenas de suministro reguladas, esta transparencia no es un lujo.
Efecto de volumen lógica de precio unitario de una a cincuenta piezas
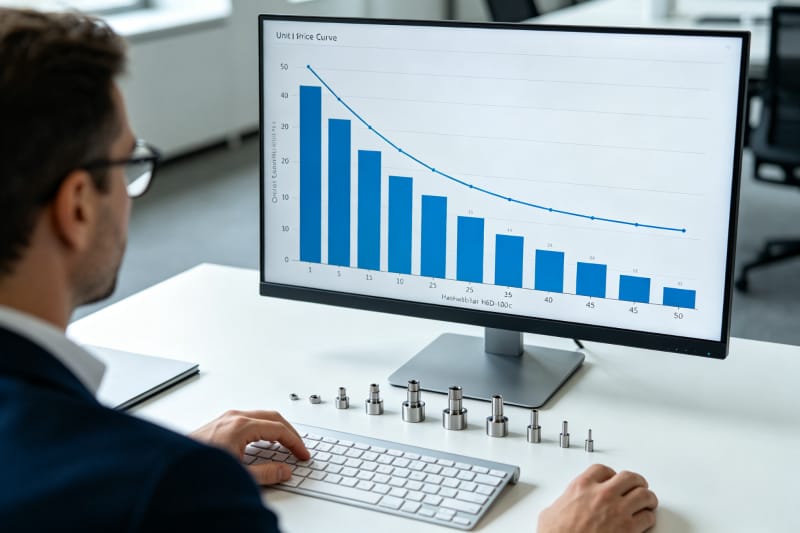
La impresión 3D metálica no tiene utillaje duro, por lo que su economía de volumen difiere fundamentalmente de la fundición inyectada o la fundición. De una a diez piezas, el precio unitario cae pronunciadamente porque la preparación de la construcción, el procesado del archivo y las cargas del horno de tratamiento térmico son costes fijos compartidos por el lote; llenar la placa amplía este efecto. De diez a cincuenta piezas, el precio unitario sigue bajando pero de forma más gradual al saturarse el anidado y requerirse construcciones adicionales. Por encima de unas cincuenta a cien piezas de una pieza pequeña, la fundición metálica o el CNC a partir de barra pueden resultar más baratos por unidad—un punto de cruce que un proveedor honesto debería señalar.
La implicación práctica para compras es que pedir un prototipo cada vez es el patrón de compra más caro posible. Cuando el cronograma del proyecto lo permite, consolidar iteraciones de diseño en una sola construcción por lotes, o combinar varios números de pieza distintos en un solo pedido, captura la parte más pronunciada de la curva de descuento por volumen. Cuando HUANYA prepara impresiones 3d precios para varios escenarios de cantidad, modelizamos los puntos de ruptura del precio unitario uno junto a otro para que el comprador elija la cantidad acorde a su plan de validación y presupuesto, en lugar de descubrir tras tres pedidos sueltos que una construcción agrupada habría costado un 40-60% menos.
Cómo obtener un presupuesto rentable de HUANYA
Un presupuesto preciso y competitivo comienza con un paquete de información completo: un archivo STEP o STL limpio, el material objetivo, cantidades, tolerancias críticas y superficies estéticas, expectativas de post-procesado y requisitos de certificación. Con estos datos, HUANYA devuelve en horas un presupuesto detallado como Empresa de impresión 3D—material, tiempo de construcción, post-procesado e inspección listados por separado, con sugerencias DfAM que pueden reducir el coste antes de que comience la producción. Nunca encontrará inestabilidad en la precisión dimensional, retrasos en la entrega ni calidad de post-procesado inconsistente, porque cada trabajo sigue una ruta de proceso estandarizada con controles en proceso. Suba su archivo hoy y vea exactamente lo que deberían costar sus piezas metálicas, sin partidas ocultas.


Dejar un comentario