
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
28 ago
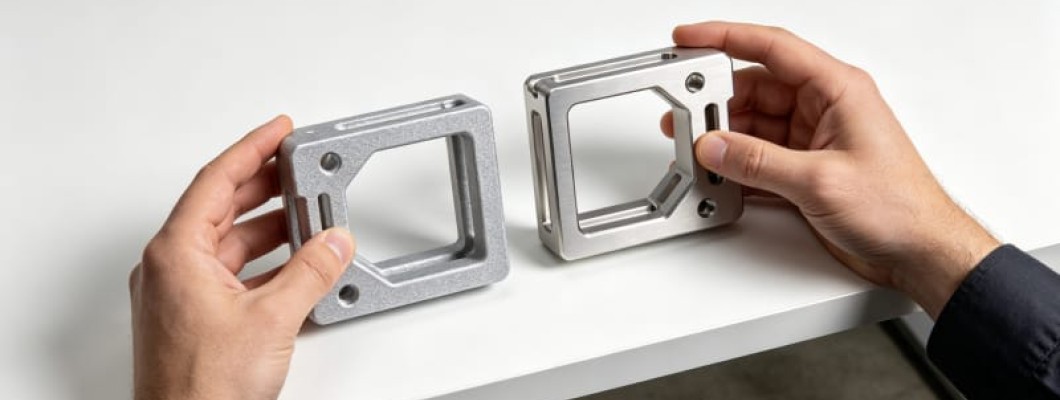
Por qué la elección no es una simple alternativa
Cuando los ingenieros se enfrentan a un prototipo funcional metálico, la pregunta más común es: impresión 3D o mecanizado CNC? Esta pregunta asume falsamente que ambos procesos son alternativas mutuamente excluyentes. En realidad, la fabricación aditiva metálica (SLM/DMLS) y el fresado CNC siguen curvas económicas fundamentalmente diferentes en libertad de diseño, aprovechamiento de material, plazo y coste unitario. Elegir el proceso equivocado desperdicia presupuesto y puede producir un prototipo incapaz de validar la intención de diseño. En HUANYA operamos tanto impresión 3D metálica como mecanizado CNC de precisión y recomendamos la combinación óptima.
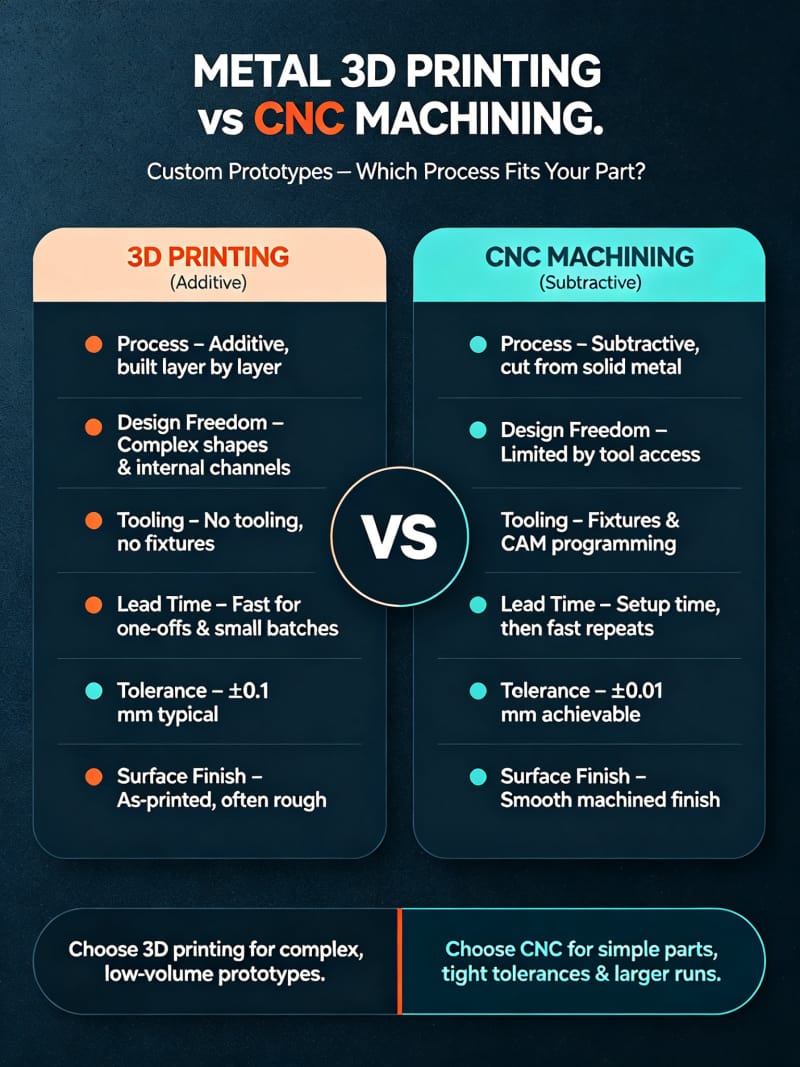
El primer paso para entender la diferencia es reconocer que sus lógicas de fabricación son fundamentalmente distintas. El mecanizado CNC parte de un bloque sólido y elimina material con herramientas de corte—un proceso sustractivo que destaca en geometrías simples de alta precisión pero no puede alcanzar cavidades internas, canales de refrigeración conformados o estructuras reticulares ligeras sin soldadura multicomponente. La Impresión 3D de metal parte de polvo metálico fundido capa por capa con láser—un proceso aditivo con libertad geométrica casi ilimitada pero mayor rugosidad superficial y menor precisión límite.
Complejidad geométrica la ventaja estructural del aditivo
La ventaja más insustituible de la impresión 3D metálica es la libertad geométrica. Los canales de refrigeración conformados siguen el contorno de la cavidad del molde para una disipación uniforme, reduciendo los ciclos de moldeo por inyección entre un 20-40%; los soportes optimizados por topología logran una reducción de peso del 30-60% manteniendo rigidez; las estructuras reticulares internas proporcionan amortiguación personalizable inalcanzable para las herramientas CNC. En aeronáutica e implantes médicos, estas estructuras complejas han pasado del laboratorio a la producción. Si su prototipo necesita validar este tipo de geometría innovadora, el CNC no puede proporcionar un prototipo equivalente.
Pero la complejidad geométrica no es un factor de decisión en todos los escenarios. Para piezas de bloque simples, bridas, placas de montaje o ejes regulares, el mecanizado CNC sigue siendo superior en precisión, calidad superficial y consistencia de material a menor coste. El equipo de ingeniería de HUANYA evalúa cada archivo 3D según el índice de complejidad—proporción de voladizos, accesibilidad de cavidades, tamaño mínimo de característica y requisitos de ensamblaje—antes de recomendar un proceso. Para piezas híbridas con zonas complejas y superficies de acoplamiento de precisión, recomendamos impresión 3D de casi forma neta seguida de acabado CNC de características críticas.
Propiedades de materiales densidad resistencia y anisotropía
Las propiedades mecánicas de las piezas metálicas impresas en 3D han sido durante mucho tiempo la principal preocupación de los ingenieros. El SLM moderno utiliza láser de fibra de alta potencia para fundir polvo metálico bajo gas inerte; los parámetros optimizados alcanzan densidades superiores al 99,5%, con resistencias a tracción y límite elásticas cercanas o en algunas direcciones superiores a las normas de forja. Para acero inoxidable 316L, las piezas SLM alcanzan típicamente 550-650 MPa de tracción, 400-500 MPa de límite elástico y 25-40% de alargamiento, solapándose ampliamente con el rango de barras ASTM A276. Sin embargo, las piezas impresas presentan cierta anisotropía—el alargamiento y la resistencia a fatiga en el eje Z son típicamente un 10-15% inferiores al plano XY.
La ventaja de material del CNC es que utiliza palanquillas forjadas o laminadas con historial termomecánico completo, propiedades isótropas y trazabilidad basada en normas maduras. Para piezas críticas en fatiga, portantes o que requieren certificación aeronáutica y médica, el CNC a partir de barra certificada puede citar directamente los datos de las normas de materiales, mientras que las piezas impresas requieren validación de proceso adicional y ensayos de probetas. La tabla siguiente compara las propiedades mecánicas típicas de ambos procesos.
Material | Proceso | Tracción (MPa) | Límite (MPa) | Alarg. (%) | Densidad |
|---|---|---|---|---|---|
316L | SLM | 550-650 | 400-500 | 25-40 | >99.5% |
316L | CNC forjado | 515-690 | 205-310 | 30-60 | 100% |
AlSi10Mg | SLM | 300-420 | 200-280 | 3-10 | >99.5% |
6061-T6 | CNC forjado | 310 | 276 | 12-17 | 100% |
Ti6Al4V | SLM | 900-1100 | 800-1000 | 6-14 | >99.5% |
Ti6Al4V | CNC forjado | 895-1000 | 825-900 | 10-15 | 100% |
Precisión y acabado superficial la brecha real
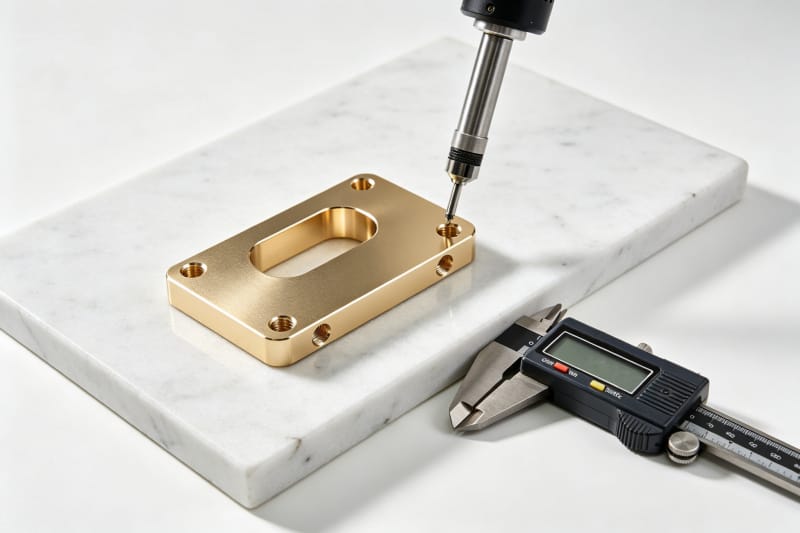
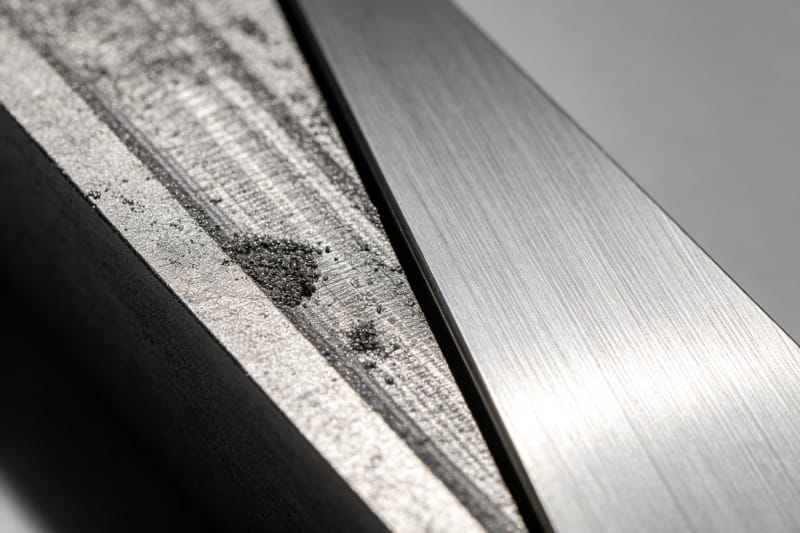
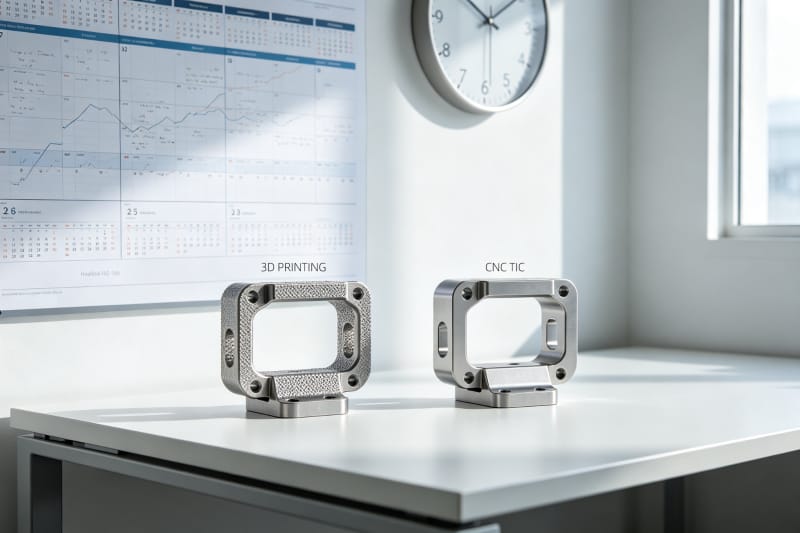
El mecanizado CNC sigue siendo el patrón oro para la precisión dimensional metálica. Los centros de 3 ejes de precisión alcanzan consistentemente ±0,01 a ±0,05 mm; el mecanizado simultáneo de 5 ejes mantiene precisión similar en superficies complejas. El acabado superficial alcanza Ra 0,8-1,6 μm tras fresado fino y por debajo de Ra 0,2 tras rectificado o pulido. La rugosidad de la impresión 3D metálica tal como sale es típicamente Ra 6-12 μm para SLM, con líneas de capa visibles; la precisión dimensional es generalmente ±0,05 a ±0,1 mm, requiriendo acabado CNC secundario para superficies de ajuste IT6 o más estrictas.
Esto no significa que las piezas impresas no puedan servir para validación funcional de precisión. Dejando 0,3-0,5 mm de excedente de mecanizado en las superficies de acoplamiento críticas y realizando fresado final CNC tras la impresión, se obtiene simultáneamente libertad geométrica aditiva y precisión superficial CNC. El flujo de fabricación híbrida de HUANYA hace exactamente esto: SLM imprime piezas casi netas, sigue el tratamiento térmico de alivio, y un centro de 5 ejes termina todas las superficies de acoplamiento, roscas y caras de sellado en una sola sujeción. Las dimensiones críticas alcanzan ±0,02 mm y Ra 0,8 μm.
Plazo y estructura de costes comparados
El plazo es la dimensión más prácticamente significativa. El CNC requiere programación, preparación de amarre, selección de herramientas y enrutamiento multioperación, típicamente 5-10 días laborables para piezas complejas; los utillajes personalizados o la programación de 5 ejes pueden extenderlo más de dos semanas. La impresión 3D metálica elimina la programación de trayectorias y la preparación de utillajes—una vez procesado el archivo comienza la impresión, con piezas simples en 3-5 días y complejas en 7-10 días. Sin embargo, la tarifa horaria de la impresión 3D supera a la del CNC.
El cruce de costes ocurre en dos variables: complejidad geométrica y tamaño de lote. Para geometrías simples, el CNC es más económico tanto en pieza única como en pequeño lote. Para geometrías complejas, el coste de la impresión 3D no escala linealmente con la complejidad, mientras que el coste CNC sube bruscamente. En lote, la impresión 3D sin utillaje tiene un coste unitario estable de 1 a 10 piezas; los costes de programación y amarre del CNC se amortiguan con el volumen. La tabla siguiente resume ambos procesos.
Criterio | Impresión SLM metal | Mecanizado CNC |
|---|---|---|
Plazo típico | 3-10 días | 5-15 días |
Precisión dimensional | ±0.05-0.1 mm | ±0.01-0.05 mm |
Rugosidad Ra | 6-12 μm (bruto) | 0.8-1.6 μm (fresado) |
Tamaño máximo | Cámara (~280mm) | Recorrido (metros) |
Aprovechamiento | 90-97% (polvo reciclable) | 30-70% (virutas) |
Canales internos | Soportado nativamente | No en una pieza |
Utillaje | Ninguno | Programación y amarre |
Lote adecuado | 1-50 ud | 1-1000+ ud |
Post-procesamiento y valor del proceso híbrido
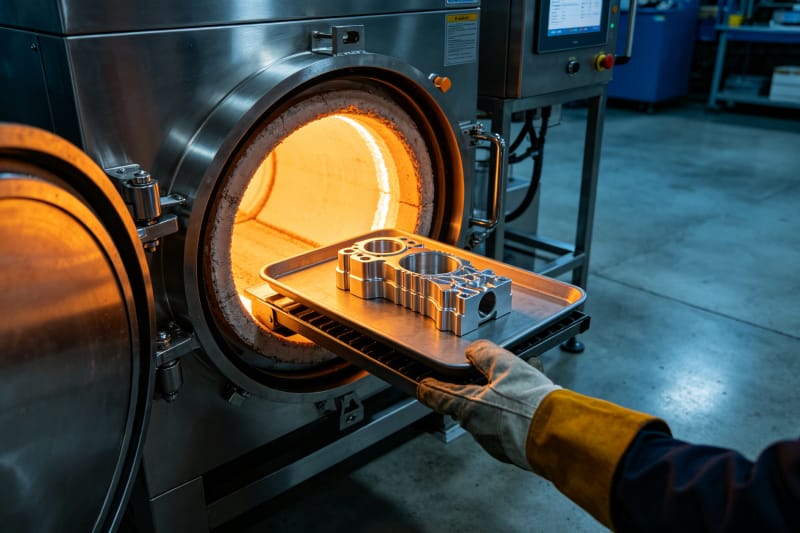
Las piezas metálicas impresas en 3D rara vez son utilizables directamente de la impresora. El post-procesamiento estándar incluye: eliminación de polvo, recocido de alivio, eliminación de soportes, tratamiento térmico, granallado, mecanizado CNC de superficies de acoplamiento y tratamiento superficial. Cada paso afecta al rendimiento final. El alivio de tensiones previene la deformación en mecanizado; la compactación isostática en caliente reduce la porosidad interna por debajo del 0,1%, mejorando significativamente la vida a fatiga. Saltarse cualquier paso puede causar un rendimiento deficiente en prueba.
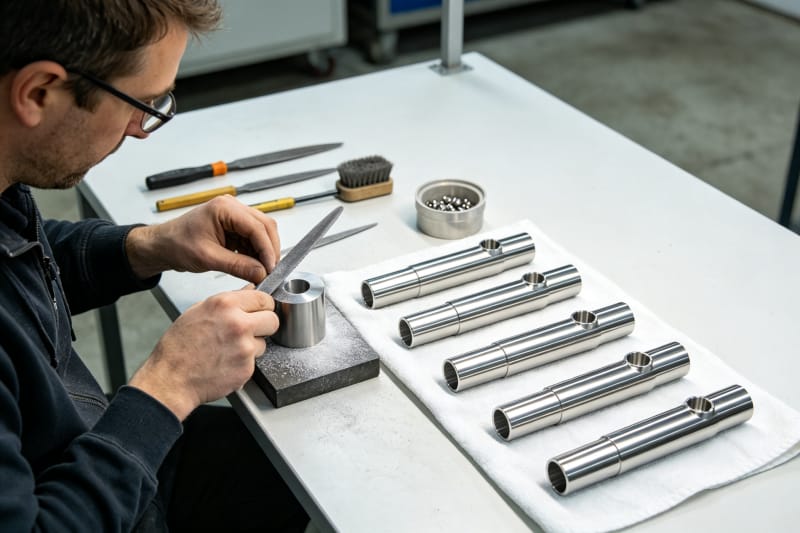
Las piezas CNC requieren un post-procesamiento más simple: desbarbado, anodizado o chapado. Pero el CNC no puede superar las limitaciones geométricas del diseño. El valor real de los procesos híbridos es aprovechar las fortalezas de cada tecnología—impresión 3D para estructuras internas y contornos complejos, CNC para superficies de acoplamiento de precisión. En HUANYA completamos la impresión SLM, tratamiento térmico, acabado CNC de 5 ejes y tratamiento superficial en una sola Fábrica de impresión 3D.
Estrategia de selección para bajo volumen
Cuando los proyectos pasan de prototipo a producción de bajo volumen (10-500 piezas), la lógica económica cambia. La impresión 3D sin inversión en utillaje en el rango de 1-50 piezas con coste unitario estable es ideal para producción puente de validación de mercado. Por encima de 50 piezas, los costes de programación y amarre del CNC se amortiguan, la gama de aleaciones disponibles se amplía y el coste unitario baja gradualmente frente a la impresión 3D. Si la producción final será fundición o forja, la producción puente con impresión 3D evita utillajes duros costosos.
Un escenario común implica piezas con zonas complejas y simples—por ejemplo, un inserto de molde con canales de refrigeración conformados cuyas caras de montaje necesitan rectificado de precisión. La solución óptima es híbrida: impresión 3D de la sección de canales, mecanizado CNC de las caras de montaje. HUANYA soporta esta fabricación híbrida integral: el cliente proporciona un archivo 3D y nosotros gestionamos la división del proceso, impresión, tratamiento térmico, mecanizado y control de calidad, entregando una pieza lista para instalar.
Capacidad de doble proceso de HUANYA
El criterio más crítico al elegir un proveedor de prototipos metálicos no es qué equipos posee, sino si puede recomendar el proceso correcto para su pieza específica. HUANYA opera sistemas SLM industriales y centros de mecanizado CNC de precisión, cubriendo acero inoxidable, aluminio, titanio y acero para herramientas. No tenemos problemas de inestabilidad dimensional, retrasos en entrega o calidad inconsistente de post-procesamiento. Suba su archivo 3D y nuestro equipo de ingeniería devolverá recomendaciones de proceso, plazo y presupuesto en horas.


Dejar un comentario