
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
SLA frente a FDM empieza por lo que la pieza debe hacer
La pregunta SLA frente a FDM no trata de qué tecnología es mejor en abstracto, sino de cuál coincide con el trabajo que debe cumplir la pieza. La estereolitografía gana cuando dominan el detalle fino, las superficies lisas y las pequeñas geometrías precisas, mientras que el FDM de filamento es la opción más sólida para piezas funcionales resistentes, grandes o económicas. Elegir antes de definir función, entorno y acabado lleva a pagar una resolución innecesaria o a recibir una pieza demasiado rugosa para su propósito.
En HUANYA la selección del proceso es una decisión de ingeniería, no una opción comercial por defecto. Al recibir el archivo revisamos cotas críticas, caras de acoplamiento, cargas previstas, temperatura de trabajo, requisitos estéticos y cantidad, y recomendamos SLA, FDM o una combinación, como una versión funcional FDM junto a una maqueta estética SLA. El proceso sigue a la pieza, y no al revés.
Cómo construye realmente cada proceso una pieza
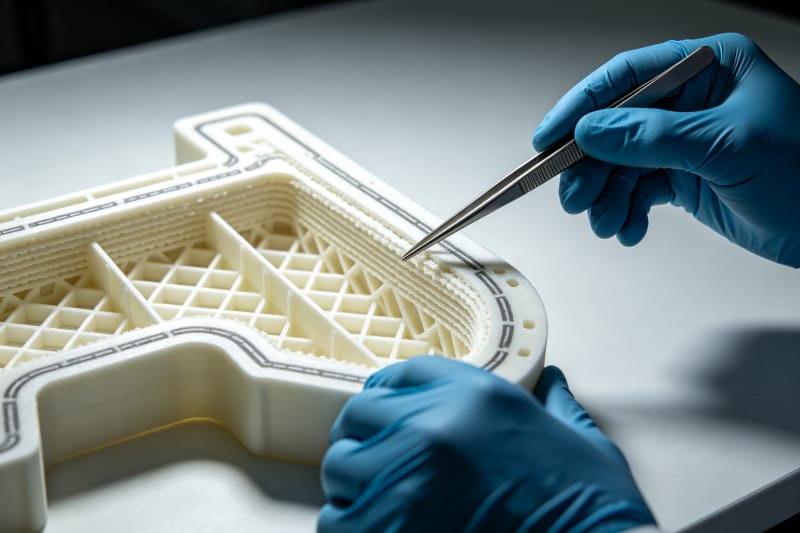
El FDM extruye un filamento termoplástico fundido a través de una boquilla caliente, depositando hilo tras hilo sobre la plataforma; el SLA cura resina fotopolimera líquida capa por capa con luz UV. Esa única diferencia explica casi todo lo demás: la pieza termoplástica hereda líneas de capa visibles y una resistencia dependiente de la dirección, mientras que la pieza de resina obtiene una superficie lisa y detalles muy finos, pero requiere lavado, retirada de soportes y un post-curado UV controlado. La tabla 1 compara los parámetros que los compradores realmente preguntan, y los Servicios de impresión 3D serios los conocen al detalle; todas las tolerancias son rangos típicos del sector cuyo valor alcanzable depende de geometría, material y post-proceso y se confirma en la revisión DFM.
Atributo | FDM | SLA |
Principio de construcción | Boquilla caliente que extruye filamento termoplástico fundido capa a capa | Luz UV que cura resina fotopolimera líquida capa a capa |
Altura de capa típica | 0,10–0,30 mm con boquilla habitual de 0,4 mm | 0,025–0,10 mm |
Tolerancia típica* | ±0,5% con suelo de ±0,5 mm | ±0,1% con suelo de ±0,1 mm |
Espesor mínimo de pared | aprox. 0,8–1,2 mm | aprox. 0,4–0,6 mm |
Detalle práctico más pequeño | limitado por la boquilla, unos 0,4–0,8 mm | detalle fino en torno a 0,2–0,3 mm |
Familias de materiales | Termoplásticos PLA, ABS, ASA, PETG, PC, nailon, TPU | Fotopolímeros rígidos, tenaces, flexibles, transparentes y calcinables |
Superficie recién impresa | Líneas de capa visibles, resistencia anisótropa | Superficie lisa con pocos escalones; requiere post-curado UV |
Marca de soportes | Soportes extraíbles, marcas de contacto mayores | Puntos pequeños, lijado ligero |
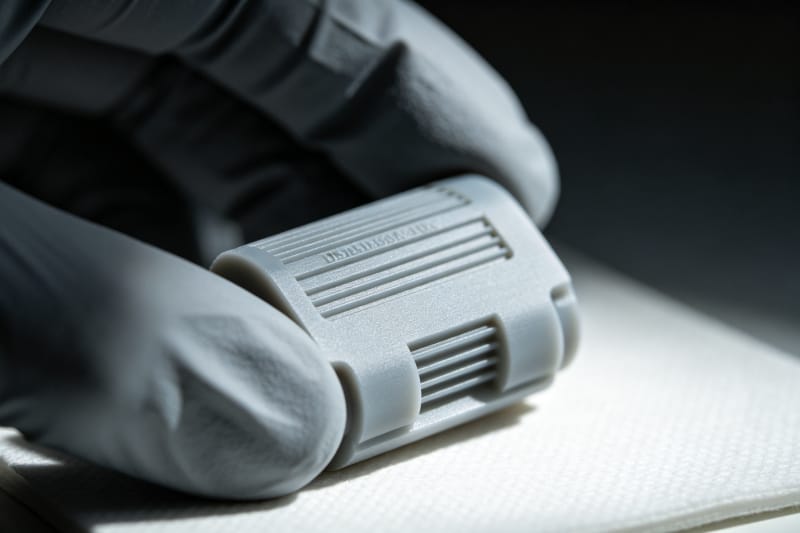
Acabado superficial y detalle fino: donde manda el SLA
Cuando un prototipo se muestra a inversores, sirve como modelo ergonómico, se pinta para una feria o se convierte en modelo maestro para vaciado al vacío en silicona, el SLA parte con ventaja clara. Sus capas finas reproducen nervios, textos, logotipos, texturas y radios pequeños que una boquilla FDM redondearía o convertiría en escalones. La superficie SLA recién impresa necesita mucho menos masillado y lijado antes de pintar, lo que acorta la ruta de acabado estético y conserva la forma pensada por el diseñador.
El SLA también es la opción natural para piezas transparentes y transmisoras de luz. Las resinas claras pueden pulirse hasta convertirse en guías de luz, lentes, demostradores de flujo y carcasas que dejan ver los componentes internos. Las resinas flexibles y calcinables extienden esa ventaja de detalle a piezas táctiles y modelos de fundición a la cera perdida. Cuando el brief lo dominan la apariencia, los microdetalles o las curvas suaves, el SLA elimina trabajo en lugar de crearlo.
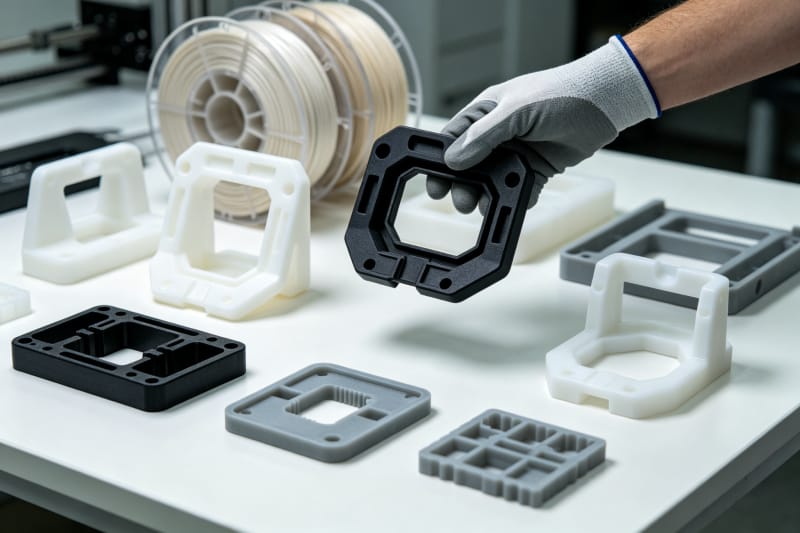
Resistencia, materiales y entorno: donde manda el FDM
Para piezas que deben cargar peso, encajar a presión, resistir calor o sobrevivir a la intemperie, la Impresión 3D industrial por FDM cuenta con una gama mucho más amplia de termoplásticos técnicos. El ABS y el ASA resisten impacto y rayos UV, el PETG equilibra tenacidad y facilidad, el PC ofrece resistencia térmica, el nailon aporta desgaste y fatiga, y el TPU aporta elasticidad. Son polímeros reales de producción, no solo materiales de apariencia; por eso útiles, plantillas, soportes y carcasas suelen decantarse por FDM.
En FDM la dirección importa: la unión entre capas es más débil que el material a lo largo de la extrusión, así que las paredes portantes deben orientarse para que las fuerzas discurran dentro de las capas o a través de un relleno denso. HUANYA define número de paredes, densidad de relleno, dirección de las líneas y perímetros según la aplicación, y añade radios en las concentraciones de tensión. Con los ajustes correctos, una pieza FDM funciona como componente operativo y no como modelo estático.
El FDM también escala de forma más económica a grandes dimensiones y volúmenes voluminosos, porque el filamento cuesta menos por kilo que los fotopolímeros y las máquinas grandes funcionan sin el límite de la cubeta de resina. El SLA sigue siendo preferible cuando esa misma pieza grande necesita una piel perfectamente lisa; entonces algunos compradores reparten la decisión: FDM para la versión estructural y SLA para el maestro estético. La tabla 2 convierte estas compensaciones en un mapa de selección rápido.
Requisito del proyecto | Recomendado | Por qué |
Carcasas grandes, útiles y comprobaciones funcionales de bajo coste | FDM | Termoplástico económico, gran volumen de construcción, buena tenacidad |
Calor, UV exterior, impacto o exposición química | FDM (ABS / ASA / PC / nailon) | Los termoplásticos técnicos se ajustan al entorno |
Detalle fino, geometrías pequeñas, maestros texturizados | SLA | La alta resolución reproduce geometrías diminutas con suavidad |
Piezas claras, transmisoras de luz o tipo lente | SLA | Las resinas transparentes se pulen hasta claridad casi óptica |
Maestro para vaciado al vacío en silicona | SLA | La superficie lisa captura texturas finas |
Flexión repetida, encajes o bisagras vivas | FDM (PETG / TPU / tipo PP) | La resina estándar es más quebradiza salvo grado tenaz |
Modelos estéticos y ergonómicos | SLA | La superficie lisa recién hecha reduce el acabado |
Coste, velocidad y tamaño en pedidos reales
En una pieza pequeña comparable el SLA suele parecerse en precio, pero la economía diverge al crecer volumen y tamaño: el material FDM es más barato, las máquinas trabajan en paralelo sin vigilancia y las piezas voluminosas cuestan mucho menos en filamento que en resina. El SLA, en cambio, gasta su presupuesto donde crea valor —resolución y calidad superficial— y resulta más rentable en piezas pequeñas y detalladas que en grandes carcasas vacías. Una impresora 3d industrial bien gestionada presenta ambas vías cuando la elección está realmente igualada.
Las expectativas de precisión siguen la misma lógica: quien necesita un agujero de ±0,1 mm o una rosca fina se apoya en SLA o en un mecanizado secundario; quien necesita un soporte de ±0,5 mm llega antes y más barato con FDM. La inestabilidad dimensional entre lotes, la frustración que hace arriesgado pedir al extranjero, no ocurre en HUANYA: calibración en calendario fijo, lotes de material trazables y medición de cotas críticas antes del envío.
Un post-proceso que se mantiene consistente
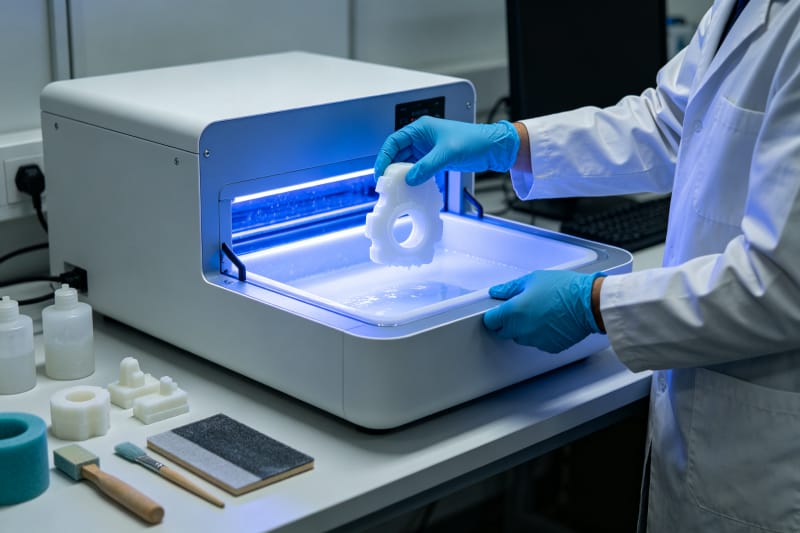
Un servicio profesional de resina impresión 3d sabe que una pieza SLA no termina al acabar la construcción: hay que lavar la resina residual, retirar los soportes con control, post-curar en UV para alcanzar las propiedades finales y luego lijar, pulir o pintar según especificación. El FDM sigue otra ruta —retirar soportes, granallado o lijado para suavizar líneas, alisado por vapor opcional, imprimación y pintura. Elegir el proceso a tiempo permite planificar la ruta de acabado y su coste.
La variación de acabado entre lotes es uno de los tres problemas que los clientes de HUANYA simplemente no encuentran. Ajustes documentados —tiempo de curado, secuencia de granos de lija, espesor de pintura y fórmula de color— mantienen idéntico a la vista un maestro SLA y sus reposiciones, y conservan en las piezas FDM la misma rugosidad este mes o el próximo. Lo correcto en la primera pieza aprobada es lo que reproduce cada unidad posterior.
Plazo y fiabilidad de las reposiciones
Ambos procesos son rápidos frente a la fabricación con utillajes, pero reparten el tiempo de distinto modo. El FDM necesita poca preparación y las máquinas en paralelo absorben rápido la cantidad; el SLA añade fases de lavado y post-curado que hay que programar. HUANYA cotiza por separado tiempo de producción y de envío, reserva capacidad de máquina al confirmar el pedido y programa según la fecha real de recogida del transportista, para que colas silenciosas o subcontrataciones de última hora nunca retrasen la entrega sin aviso.
En las reposiciones HUANYA guarda el expediente completo —proceso, orientación, grado de material, parámetros, receta de acabado y resultados de inspección— vinculado al cliente. Una pieza SLA o FDM repetida coincide así con el primer lote en dimensiones y aspecto, y los equipos de diseño pueden mezclar procesos entre revisiones sin perder trazabilidad. Unas reposiciones fiables eliminan tener que recalificar al proveedor en cada compra.
Elegir con HUANYA
Envíe su modelo y dígale a HUANYA cómo se usará, cargará, terminará y pedirá la pieza; recomendamos SLA para detalle y superficies lisas, FDM para piezas funcionales resistentes, grandes o económicas, o un plan híbrido cuando el proyecto necesite ambos. Recibe un presupuesto revisado por un ingeniero, tolerancias realistas, acabado consistente y un plazo confirmado, de modo que el proceso elegido sea el que su pieza realmente necesita.


Dejar un comentario