
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Qué aspecto tiene la subextrusión y por qué importa
La subextrusión es el defecto silencioso que mata piezas por lo demás correctas: la impresora deposita menos plástico del que pide el corte, los caminos se afinan, se abren huecos entre líneas vecinas, y las paredes dejan de ser sólidas. A simple vista un soporte pequeño aún puede parecer «impreso», pero las líneas de capa se ven dispersas y fibrosas, y un golpecito con el dedo suena hueco y metálico en vez de sólido. En impresion en 3d, la subextrusión es la causa más frecuente de que una pieza FDM de dimensiones aparentemente perfectas falle aun así su función.
Para el comprador de producción, el interés no es cosmético. Una pared rellena solo al 70% conserva quizá 60–70% de la resistencia esperada, y los casquillos roscados ceden, los ajustes a presión resbalan y las carcasas se agrietan donde no debían. En los Servicios de impresión 3D serios, donde la resistencia nace casi por completo de la unión entre esos caminos, el material que falta no es una queja de superficie — sino estructural. Por eso una fabricación seria no trata el síntoma tras imprimir; lo previene antes de la primera capa.
Las principales causas mecánicas de la subextrusión
La mayoría de las subextrusiones remiten a una lista corta de fallos en el recorrido de extrusión. Una boquilla parcialmente obstruida corta el flujo de material fundido; un engranaje arrastrador desgastado tritura el filamento en lugar de empujarlo; una retracción demasiado pequeña o una polea de presión suelta deja girar el engranaje en vacío. Cada una deja una huella distinta en la pieza, y un operador experimentado lee esas huellas en lugar de relanzar a ciegas. La tabla de abajo empareja la causa típica con su signo visible y el control que HUANYA aplica en cada fabricación.
Causa | Signo visible típico | Control HUANYA en cada tirada |
Boquilla parcialmente obstruida | Caminos finos y ondulados a mitad de impresión | Limpieza programada y recambio de boquilla |
Engranaje arrastrador desgastado | Subextrusión aleatoria, virutas de filamento en el engranaje | Registro de inspección y recambio por máquina |
Temperatura de fusión incorrecta/baja | Líneas frías y mal unidas | Perfiles por material fijados por pieza |
Diámetro incoherente o carrete enredado | Secciones finas repentinas tras cambiar de carrete | Comprobación de filamento antes de cada trabajo |
Filamento húmedo | Pinganilleos, silbidos y burbujas sobre el camino | Secadero con registro de humedad |
Calibración de flujo/pasos desajustada | Paredes sistemáticamente finas en todas las piezas | Calibración periódica del multiplicador de flujo |
Causas de material y entorno
La mecánica explica la mitad del problema; el estado del material explica la otra. Los filamentos higroscópicos — nailon, PETG, TPU — absorben humedad ambiental incluso en bolsa cerrada una vez abierta, y esa agua se convierte en vapor dentro de la cámara de fusión. El resultado: chasquidos audibles, gotas de filamento sin soporte, y caminos que parecen «escupitajos» en vez de suaves. Una pieza impresa en húmedo parece subextruida y débil, aunque la máquina esté perfectamente ajustada.
El entorno también cuenta. Una corriente de aire fría bajo un pórtico abierto enfría el fundido antes de que se una, y una semana húmeda de verano en una sala sin climatización hace en horas lo que un secadero evita. En una línea de impresion 3d online profesional, no son sorpresas: son comprobaciones programadas, registradas antes de arrancar la máquina, como una granja de impresión que seca el material y anota la temperatura ambiente por turno en vez de esperar que el taller esté seco. La pla impresion 3d, por ejemplo, exige un secado mucho menor que el nailon, pero ese umbral debe medirse, no suponerse.
Cómo la subextrusión cambia la pieza: resistencia, superficie y coste
La primera víctima es la resistencia. El ancho del camino da la sección a la pared; si la impresora deposita el 80% del ancho planeado, el área efectiva de la pared cae, y las cargas de tracción y flexión se concentran en los pocos puentes unidos que quedan. Los encajes a presión y bisagras vivas diseñados para doblarse miles de ciclos se rompen a la primera. El margen de ingeniería que el comprador dimensionó en CAD desaparece en silencio.
La segunda víctima son la superficie y la dimensión. Los huecos entre caminos dejan ver la retícula de relleno, así que una pieza que debía parecer terminada parece porosa; las paredes finas significan un ajuste a presión que nunca aprieta y un roscado que se pela. Luego llega el tercer coste: las horas del comprador. Un lote de soportes visualmente imperfectos se rechaza, se vuelve a cotizar y se reimprime, y el proyecto paga dos veces — una por la tirada mala, otra por la semana que costó.
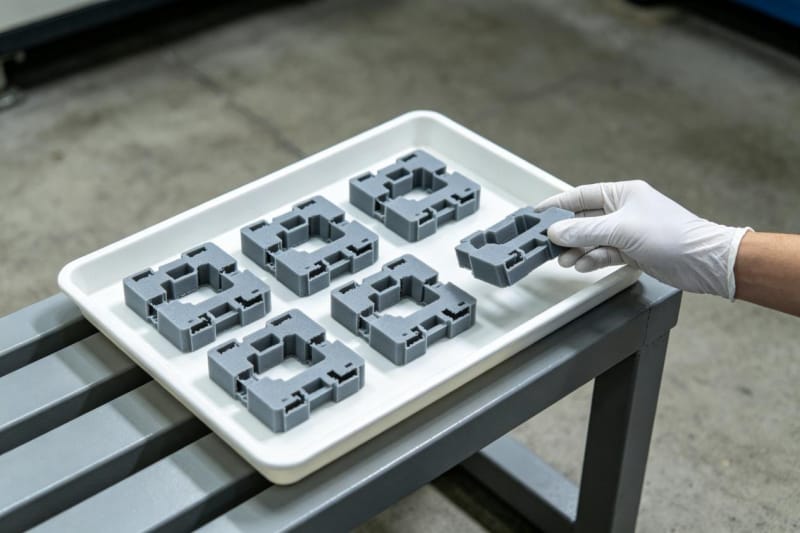
La tabla 2 empareja cada huella visible con lo que realmente hace a la pieza, y en qué punto de control de HUANYA se detecta. Los valores son observaciones de ingeniería típicas, confirmadas en la impresión real, no leyes universales.
Huella en la pieza | Consecuencia mecánica | Detectado en HUANYA |
Huecos visibles entre caminos | Menor sección de pared, mayor permeabilidad al gas | Inspección visual de primera pieza |
Paredes finas y onduladas | Ajustes y roscas pierden sujeción | Medición dimensional de agujeros clave |
Burbujas / chasquidos en superficie | Concentración de tensión, grieta temprana | Registro de secado pre-trabajo |
Capas delaminadas | Resistencia transversal casi nula, se separa bajo carga | Prueba de adhesión antes de liberar |
Sonido hueco «metálico» | Relleno interno sin unir, pieza sobre-cualificada | Corte de muestra si se pide |
Cómo una línea de producción lo previene antes de la primera capa
La prevención empieza mucho antes de cortar. Cada lote de material que entra en HUANYA pasa por un secado dimensionado para ese polímero, y el estado seco se registra en lugar de darse por supuesto. Los engranajes, boquillas y poleas de presión están en un plan de mantenimiento atado a las horas de máquina, de modo que una pieza desgastada se sustituye en calendario, no después de haber arruinado en silencio una serie de geometrías del cliente.
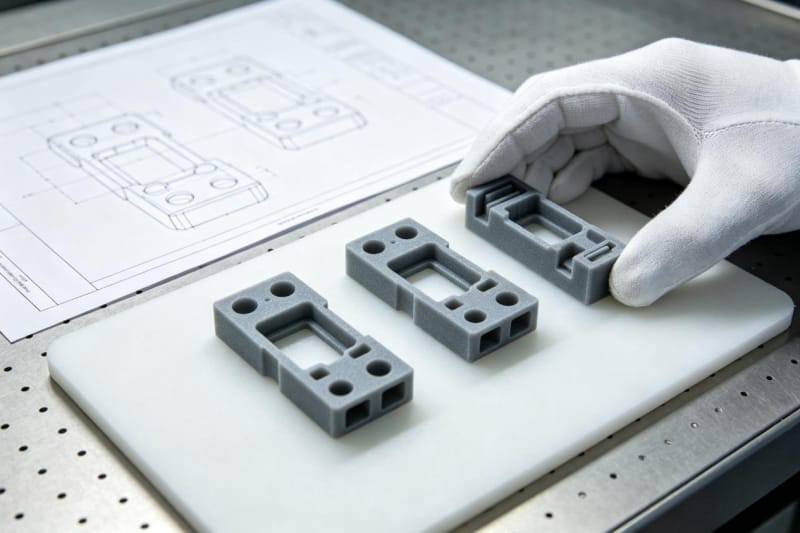
El perfil de cortadora se bloquea por pieza aprobada: banda de temperatura, multiplicador de flujo, retracción y número de paredes no dependen de lo que el operador recuerde. Una revisión DFM antes de producción marca las paredes finas, vanos largos y voladizos con los que la máquina va a luchar, y el comprador recibe notas — no sorpresas. Cuando el primer camino toca la cama, las variables conocidas de subextrusión ya están cerradas.
Cómo se detecta durante y después de la tirada
Incluso un perfil bloqueado necesita ojos. Las tiradas de producción corren bajo monitorización en vivo: una máquina que deja de extruir lanza una alarma en vez de producir tranquilamente veinte copias huecas del mismo soporte. Al terminar el trabajo, la primera pieza se compara con el maestro aprobado, y los agujeros críticos y la envolvente general se miden — no se miran por encima.
Las capas rechazadas nunca llegan al comprador. Los clientes de HUANYA reciben piezas cuya densidad de pared, aspecto y dimensiones pasan el mismo control en cada tirada; si una muestra muestra caminos finos o burbujas en superficie, esa tirada se pone en cuarentena y se reimprime, nunca «se envía tal cual». Esa es la diferencia entre un servicio real y un taller que espera que el trabajo del fin de semana saliera bien.
Qué significa para el comprador que repite pedidos
La subextrusión tiene el mal hábito de aparecer en el segundo lote, no en el primero. La muestra salió de una boquilla nueva y un carrete seco; tres meses después, una repetición en una máquina cansada y un almacén húmedo produce en silencio copias más débiles y rugosas. Los compradores que solo revisaron la primera pieza no lo notan hasta que un ajuste falla en campo. HUANYA mantiene los mismos parámetros, el mismo secado y la misma inspección en cada reorden, para que el mes seis coincida con el mes uno.
Los pedidos repetidos es donde se descubren los proveedores descuidados. Un proveedor que se salta el secado previo, reutiliza una boquilla sin mantenimiento o envía tiradas sin inspección mantendrá las fechas pero degradará la pieza en silencio — y el comprador se entera por una reclamación de garantía, no por un presupuesto. HUANYA planifica contra el estado real de la máquina y registra cada lote, para que retrasos de entrega y desviación de calidad no aparezcan después de la fecha prometida.
Cómo HUANYA mantiene la subextrusión fuera de sus piezas
La subextrusión es previsible, medible y evitable: secar el material, calibrar el recorrido, bloquear el perfil, vigilar la tirada e inspeccionar el resultado. Suba su CAD a HUANYA, indique función y cantidad, y reciba piezas con paredes totalmente rellenas, dimensiones que aguantan y repeticiones que coinciden con la primera muestra — como deben ser las piezas FDM industriales.


Dejar un comentario