
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
لماذا تهم طباعة SLA
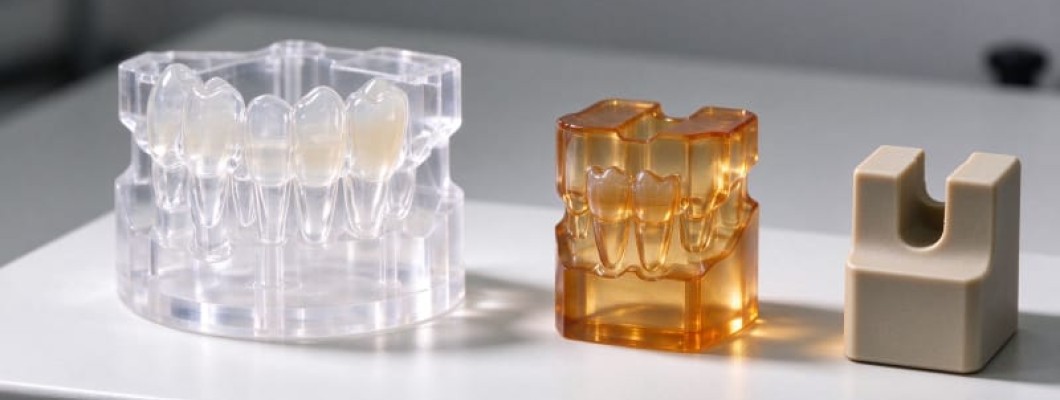
تحوّل خدمة طباعة SLA ثلاثية الأبعاد نموذجًا بتصميم CAD إلى جزء أملس وعالي الدقة دون قوالب أو حد أدنى للكمية. بدلاً من بثق خيط مصهور، يعالج SLA بوليمرًا ضوئيًا سائلًا طبقة بعد أخرى بليزر أو قناع LCD، فيغطي الطلب الواحد نموذجًا أوليًا أو دفعة من نماذج الأسنان المتطابقة. وبما أنه لا توجد أدوات تُستهلك، تنتقل الهندسة نفسها بسلاسة من القطعة الأولى إلى السلسلة.
تظهر الميزة على السطح. حيث يترك الطبع بالخيوط خطوط طبقات ظاهرة، تحافظ الطباعة بالستيريوليثوغرافيا على طبقات من 25 إلى 100 ميكرون وتنتج سطحًا شبه أملس قريبًا من الحقن. التفاصيل الدقيقة والحواف الحادة والنصوص الصغيرة تنجو دون صنفرة، ولهذا تُرسل النماذج الأكثر تطلبًا هنا أولاً.
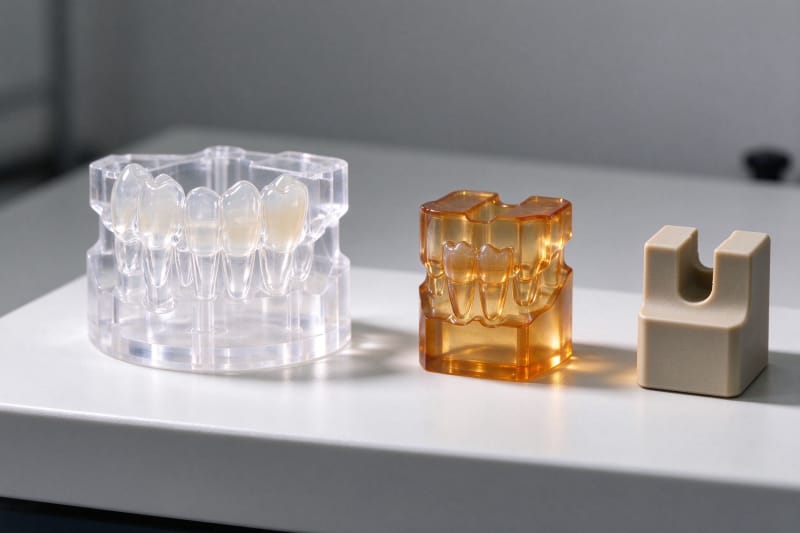
تشمل التطبيقات طب الأسنان والمجوهرات والسلع الاستهلاكية والأدوات. يعتمد دليل جراحي، وقالب مجوهرات للصب، وغلاف شفاف لمراقبة التدفق، وأداة تثبيت مطابقة، جميعها على دقة SLA. عندما يحتاج التصميم إلى دقة ومظهر جيد معًا، تحل هذه القطع محل التشطيب اليدوي ببناء ثابت.
اختيار درجة راتنج SLA
لا تتصرف جميع الراتنجات بالطريقة نفسها، لذا يرتب مصنع الطباعة ثلاثية الأبعاد درجاته حسب الاستخدام. تطبع الراتنجات القياسية بسرعة وتظهر جيدًا للنماذج المفاهيمية؛ وتضيف درجات الهندسة صلابة ومقاومة حرارية للأجزاء الوظيفية؛ وتحمل درجات الأسنان اعتمادات التوافق الحيوي؛ وتُصقل الراتنجات الشفافة إلى شفافية بصرية. يحدد الاختيار القوة وحدّ درجة الحرارة والمظهر النهائي.
للتصور اليومي، يعطي الراتنج القياسي الرمادي حوافًا حادة بتكلفة منخفضة. للأجزاء التي تتحمل المناولة المتكررة، تقدم درجة هندسية مثل فئة tough 1500 صلابة كسر أعلى بكثير من الأجيال الأولى. عندما يلامس جزء الجلد أو يحتاج إلى تعقيم، يجب استخدام درجة سنّية أو طبية معتمدة فقط، وهذا القرار يشكل سير العمل كله.
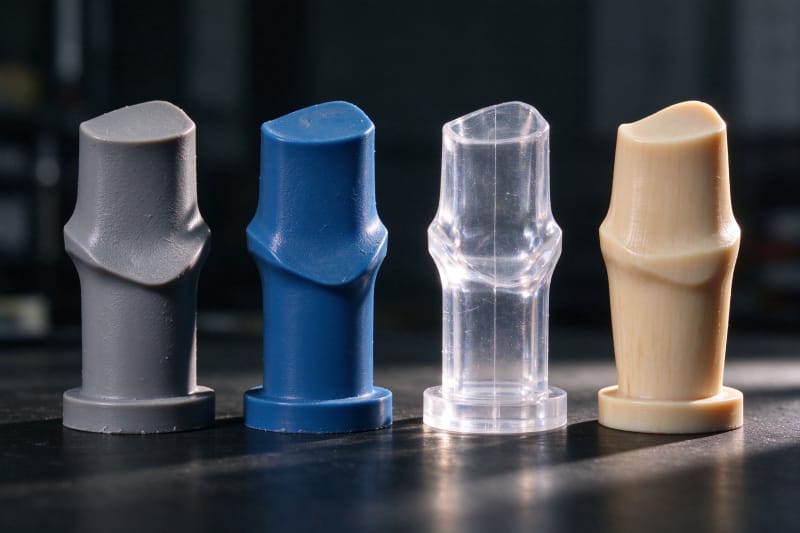
تكلفة المادة وسرعة الطباعة تحددان سعر القطعة. تكلف البوليمرات الضوئية عادة من نحو 30 إلى 150 دولارًا للتر، وتستغرق الطبقات الأدق وقتًا أطول، لذا يكلف بناء 25 ميكرون أكثر من بناء 100 ميكرون. يقارن الجدول أدناه الدرجات الشائعة على ارتفاع الطبقة والاستخدام، ويقارن الثاني التقنيات على التسامح والسطح. وتظل الطباعة ثلاثية الأبعاد حسب الطلب خيارًا مرنًا للتوسع.
درجة الراتنج | ارتفاع الطبقة | الخاصية الرئيسية | الاستخدام |
Standard Resin | 25–100 µm | Balanced strength, fast print | Concept models, visual prototypes |
Engineering Resin | 25–100 µm | High toughness, heat resistance | Functional parts, jigs, fixtures |
Dental LT Clear | 50–100 µm | Biocompatible, ISO 13485 | Surgical guides, splints |
BioMed / Clear Resin | 25–100 µm | USP Class VI, sterilizable | Medical, transparent optics |
المصدر: مكتبة مواد Formlabs وبيانات راتنج SLA من Proto3000 (2026)
كيف يعملان SLA وMSLA
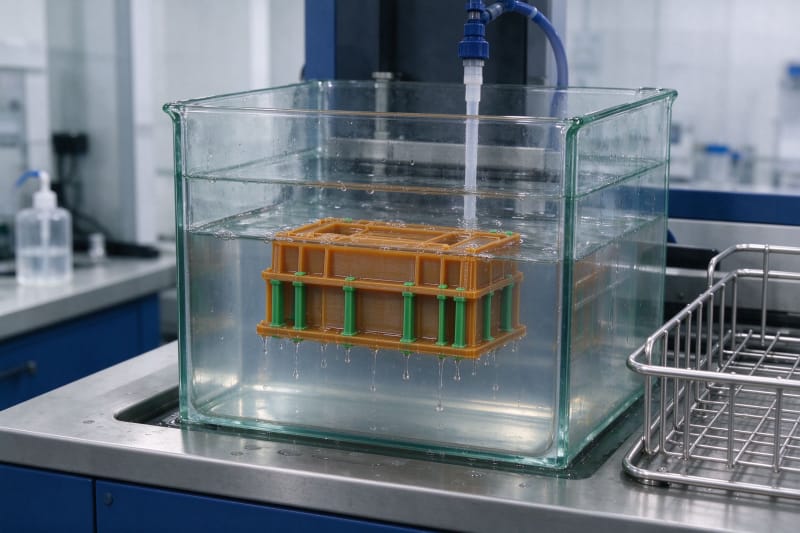
يعمل SLA في حوض من الراتنج السائل. يوزع الماسح طبقة رقيقة، ثم يرسم ليزر المقطع أو يعرضه شاشة LCD عبر قناع، فيتصلب الراتنج حيث يضرب الضوء. بعد آلاف الطبقات ترتفع المنصة، تُغسل القطعة في مذيب لإزالة الراتنج غير المتصلب، ثم تُعالج تحت الأشعة فوق البنفسجية حتى القوة الكاملة.
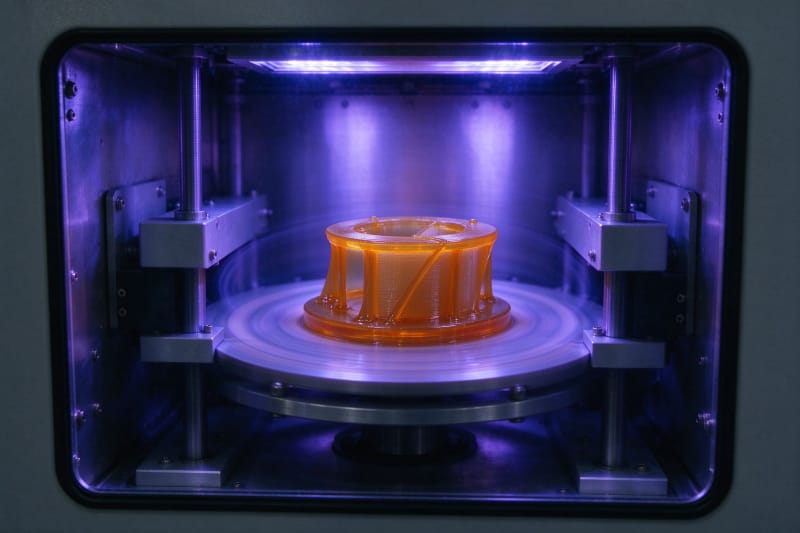
يقارن الجدول أدناه SLA بالتقنيات المكتبية الأخرى على التسامح وارتفاع الطبقة والسطح. تقدم الستيريوليثوغرافيا أدق التفاصيل، بينما تقايض DLP وMSLA وFDM الدقة بالسرعة أو السعر. يعتمد الاختيار على الأولوية: سطح أملس، أو تكلفة منخفضة، أو تكرار سريع لنموذج يعمل.
التقنية | التسامح | ارتفاع الطبقة | خشونة السطح Ra | مستوى التكلفة | الاستخدام |
SLA (laser) | ±0.05–0.1 mm | 25–100 µm | 1–3 µm | $$ | High detail and accuracy |
DLP (projector) | ±0.10 mm | 50 µm | 0.5–2.0 µm | $$ | Batch small parts fast |
MSLA / LCD | ±0.05–0.1 mm | 25–100 µm | ~2–5 µm | $ | Low cost, screen ~2000 h |
FDM | ±0.1–0.3 mm | 100–300 µm | Layer lines | $ | Low cost, low detail |
المصدر: مقارنات MakerStage 2026 وأدلة Xometry وSOVOL التقنية (2026)
مراجع الدقة والأبعاد
الدقة تصنع سمعة SLA. تحافظ الآلات المعايرة جيدًا على تسامحات أبعاد قريبة من زائد/ناقص 0.1 مم، وتدور دقة المعالم حول 0.05 إلى 0.1 مم، مع طبقات حتى 25 ميكرون. تقارير دراسات مستقلة على نماذج الأسنان أن معظم السطح المطبوع يقع ضمن نحو 100 ميكرون من النموذج الرقمي.
يعتمد الاستقرار البعدي على الاتجاه وانكماش الراتنج. يجب توجيه الأشكال الطويلة الرفيعة بحيث تقع الأبعاد الحرجة في مستوى XY حيث الدقة أفضل. تنكمش الراتنجات قليلاً عند المعالجة، لذا يعوّض المصنع الناضج هذا الإزاحة في البرنامج ويؤكد النتيجة بقياس معاير قبل التسليم.
قواعد تصميم أجزاء SLA
قواعد تصميم SLA سخية لكنها محدودة. أبقِ الجدران الدنيا نحو 0.5 إلى 0.8 مم، وأضف دعامات حيث تتجاوز البروزات نحو 45 درجة، وصرف الأحجام المغلقة كي يخرج الراتنج غير المتصلب. اترك فجوة صغيرة بين القطع لمنع التحامها أثناء البناء.
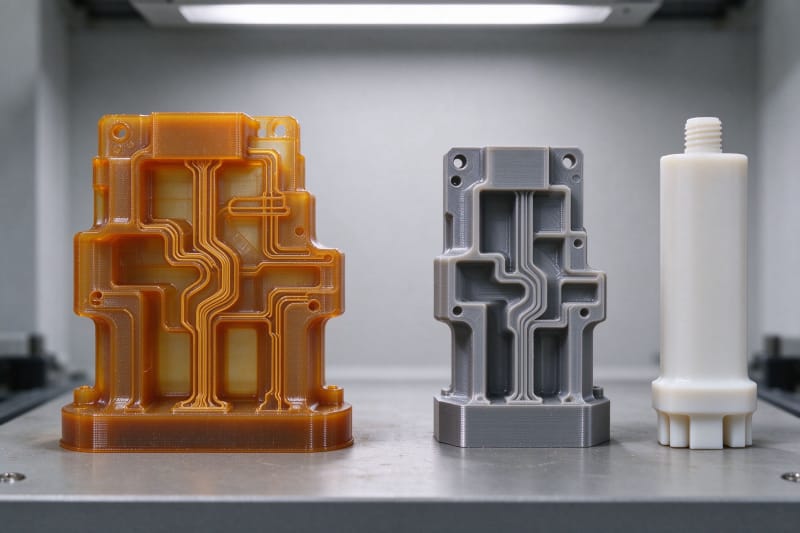
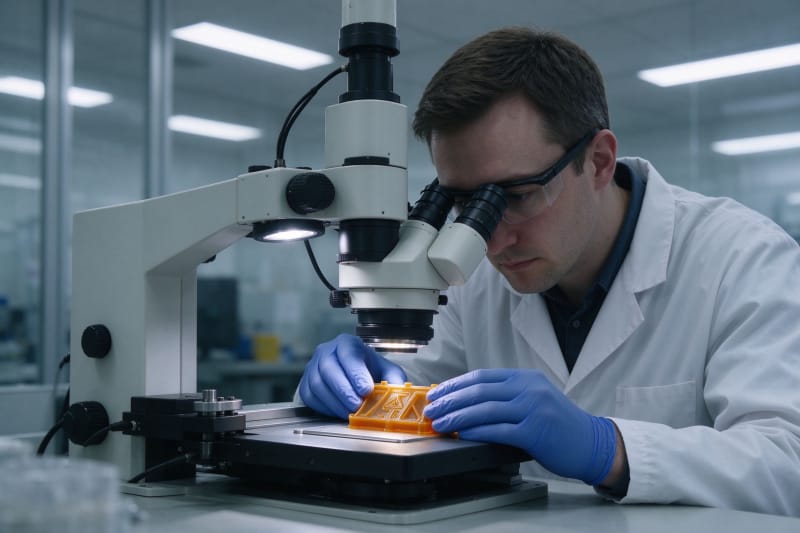
تُتحقق الجودة بأدوات قياس معايرة. تفحص القدمات والميكرومترات الأبعاد الحرجة، ويشرف مجهر على السطح وحدّة الحواف، وللأجزاء السنية أو الطبية يحفظ سجل الدفعة دفعة الراتنج ووقت المعالجة. سلسلة فحص موثقة تحافظ على ثبات القطع من طلب لآخر.
المعالجة اللاحقة والتشطيب
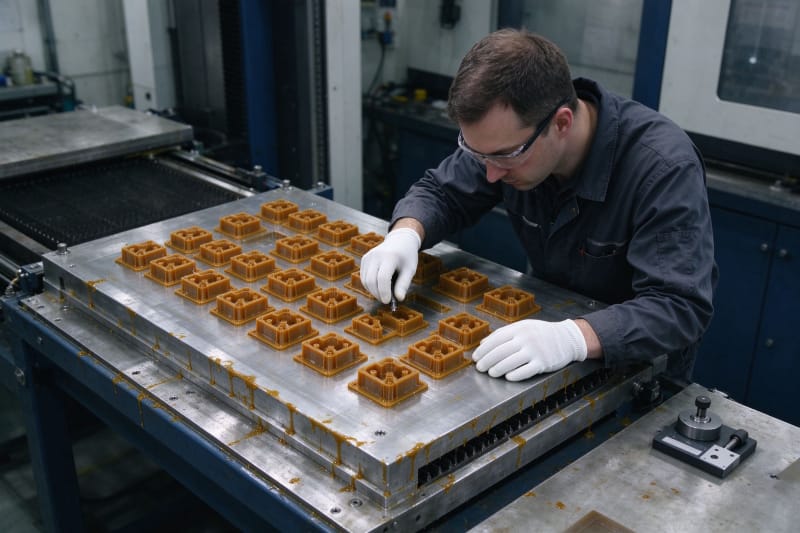
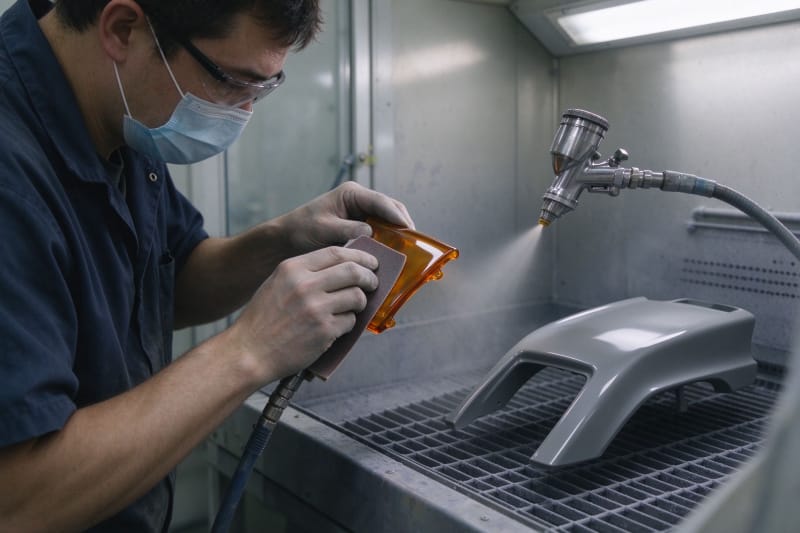
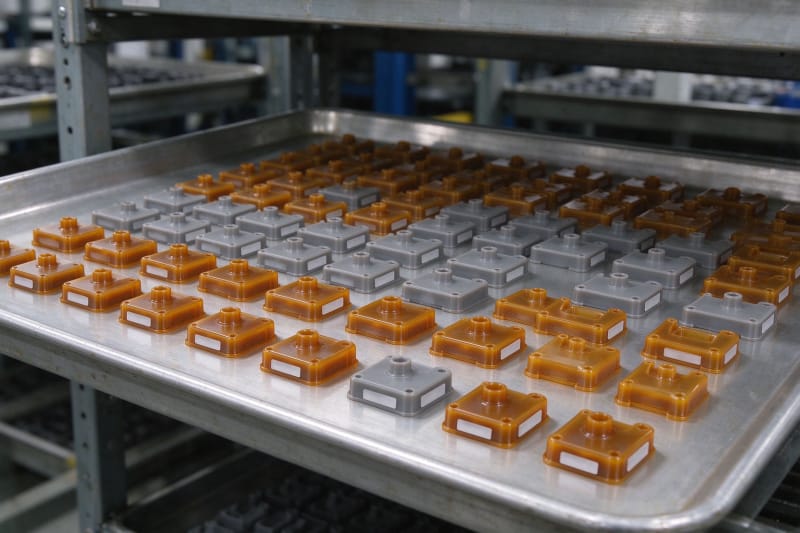
تحوّل سلسلة التشطيب قطعة خام غير معالجة إلى منتج قابل للتسليم. بعد الغسل، تُزال الدعامات بالكماشات، ثم تُعالج القطعة تحت الأشعة فوق البنفسجية، وتُصقل حيث تهم أسطح الإغلاق أو التجميل، وتُدهن أو تطلى أو تصبغ اختياريًا. للصب، يحترق راتنج الصب نظيفًا ويترك تجويفًا للمعدن.
SLA مقابل التقنيات الأخرى
يغيّر الحجم الحساب، ويبقى SLA منافسًا للدفعات الصغيرة والمتوسطة. لعدد قليل من القطع المتطابقة أو هندسات معقدة، تكون الطباعة أسرع طريق، بينما تفضل الكميات الكبيرة جدًا من الأشكال البسيطة الحقن بعد الأدوات. الشركاء الذين يتحكمون بالراتنج والمعالجة يسلّمون تفاصيل ودقة قابلين للتكرار. شركة طباعة ثلاثية الأبعاد موثوقة تضبط الراتنج والمعالجة لكل دفعة.
اطلب SLA مع HUANYA
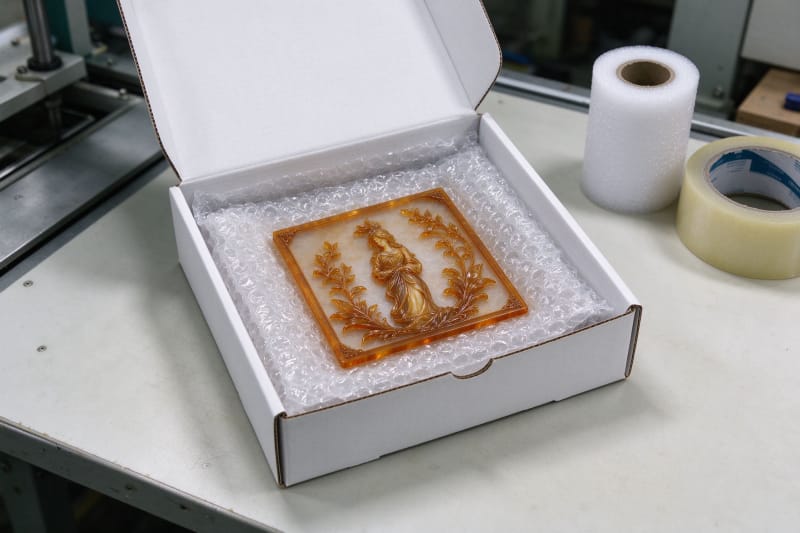
الطباعة ثلاثية الأبعاد عند الطلب تبدأ بنموذج بسيط، والبدء مع HUANYA مباشر. أرسل ملف STEP أو STL، واحصل على عرض سعر فوري وشفاف، واختر درجة الراتنج وارتفاع الطبقة، ويراجع فريق الهندسة قابلية الطباعة، ويؤكد الأبعاد الحرجة، ويشحن عالميًا. ابدأ بعينة طباعة مجسمات 3d أو دفعة صغيرة ووسّع الهندسة نفسها دون تغيير الأدوات.


اترك تعليقًا