
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
ما الذي تقدمه الطباعة المعدنية ثلاثية الأبعاد
تبني الطباعة ثلاثية الأبعاد للمعادن مكونات معدنية كثيفة ووظيفية مباشرة من ملف CAD عبر صهر مسحوق المعدن طبقة تلو الأخرى بليزر عالي القدرة، وهي عملية تعرف باسم الصهر في قاعدة المسحوق. وخلافا للطباعة البلاستيكية، يكون الجزء النهائي من الفولاذ المقاوم للصدأ الحقيقي أو التيتانيوم أو الألمنيوم أو سبيكة النيكل، بخصائص ميكانيكية قريبة من المادة المشكولة بعد المعالجة الحرارية الصحيحة. وتدير خدمات الطباعة ثلاثية الأبعاد المؤهلة التعامل مع المسحوق واستراتيجية الدعائم والمعالجة والفحص كمسار واحد مضبوط. فالهندسات المعقدة مثل القنوات المطابقة والهياكل الشبكية خفيفة الوزن والتجميعات المدمجة تصبح قابلة للتصنيع دون عدد.
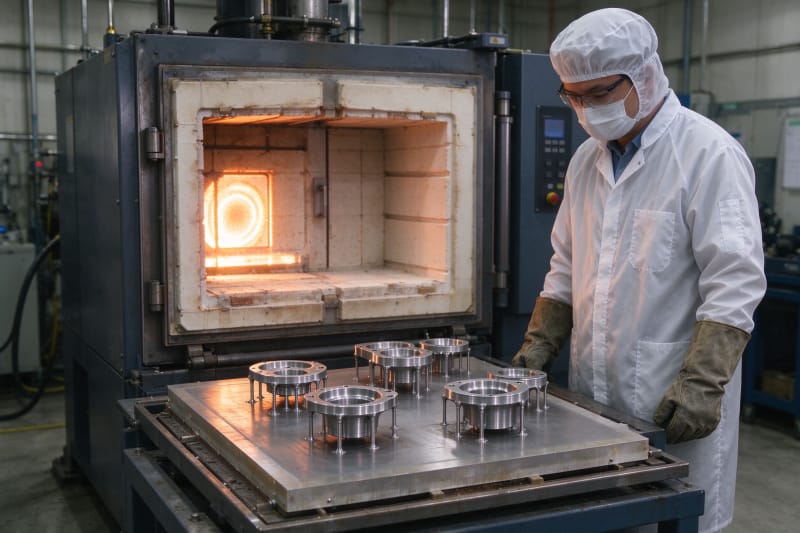
الأجزاء لا تكتمل فور توقف الليزر. يجب معالجة لوحة البناء المثبتة عليها الأجزاء حراريا لتخفيف الإجهاد قبل الإزالة، ثم تقطع الدعائم أو تشغل آليا، وتحتاج الأسطح الحرجة عادة إلى تشطيب CNC للحفاظ على التفاوتات الضيقة. والمورد الجاد يخطط لهذه الخطوات قبل الطبقة الأولى، لأن الجزء المطبوع دون بدل كاف قد يتشوه لحظة فصله. والفرق التي تفهم هذا المسار الكامل تحصل على مكونات جاهزة للإنتاج.
متى يتفوق المعدن المضاف على الطرق التقليدية
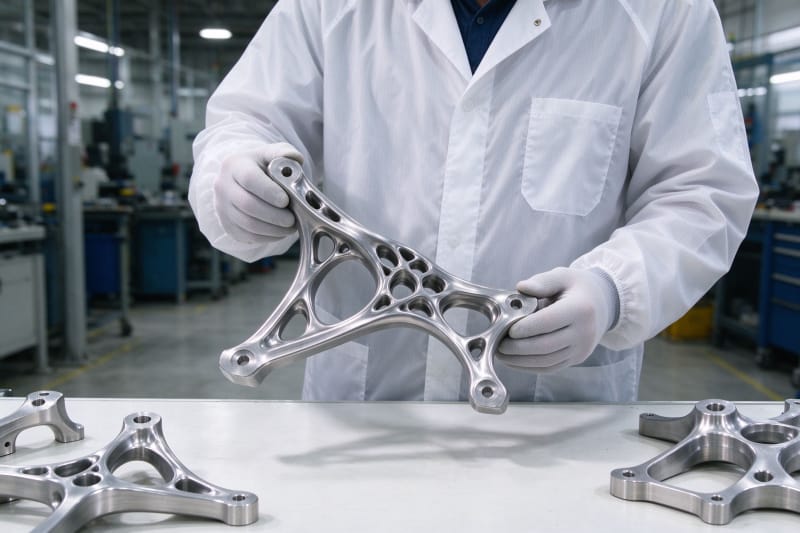
التصنيع المضاف المعدني ليس بديلا شاملا عن التشغيل CNC أو السبك، والمورد الجيد يصرح بذلك. فهو ينتصر عندما تكون الهندسة معقدة فعلا، مثل القنوات الداخلية المستحيل تشغيلها، أو الدعائم المحسّمة طوبولوجيا التي تزيل الكتلة دون فقدان الصلابة، أو الأجزاء التي تدمج عدة مكونات ملحومة في جزء واحد. وينتصر أيضا للكميات المنخفضة حيث لا يبرر عدد السبك. أما الأجزاء المنشورية البسيطة والإنتاج عالي الحجم، فيبقى CNC أسرع وأرخص. ويقارن الجدول أدناه سبائك المضافة المعدنية الشائعة وتطبيقاتها النموذجية.
السبيكة | الخصائص الرئيسية | تطبيقات الأعمال النموذجية |
فولاذ 316L | مقاومة جيدة للتآكل، مطيل | مشعبات، تجهيزات، صناعة كيميائية |
فولاذ 17-4PH | صلابة عالية بعد التقسية | عدد، دعائم، مكونات ميكانيكية |
تيتانيوم Ti6Al4V | نسبة صلابة إلى وزن عالية، متوافق حيويا | دعائم طيران، غرسات طبية، سباقات |
ألمنيوم AlSi10Mg | خفيف، توصيل حراري جيد | مبادلات حرارية، أغلفة، مكونات تبريد |
إنكونيل 718 | مقاومة للحرارة العالية والتآكل | أجزاء توربين، مكونات محرك، عدد |
كوبالت كروم CoCr | مقاوم للتآكل، متوافق حيويا | غرسات طبية، أسنان، أجزاء تآكل |
اختيار السبيكة المعدنية المناسبة
يجب أن تتبع السبيكة متطلبات الخدمة وليس الألفة. فـ316L هو الافتراضي للأجزاء العامة المقاومة للتآكل وسهل الطباعة والتشغيل، بينما يقدم 17-4PH صلابة أعلى بكثير بعد التقسية بالشيخوخة ويناسب الدعائم الإنشائية والعدد. ويُختار Ti6Al4V لنسبة صلابته إلى وزنه الاستثنائية في الطيران والطب، لكنه أغلى وأصعب في المعالجة. ويخدم AlSi10Mg الأجزاء خفيفة الوزن والحرارية، ويُحجز Inconel 718 للمكونات التي يجب أن تحافظ على صلابتها عند الحرارة العالية. واختيار أرخص سبيكة قابلة للطباعة لحالة لا تتحملها هو الخطأ الأكثر شيوعا وتجنبا.
توثيق المواد مهم بقدر اسم السبيكة. ففي أعمال الطيران والطب والصناعة الخاضعة للتنظيم، يحتاج المشترون إلى تتبع دفعات المسحوق وشهادات التركيب الكيميائي وغالبا عينات شد تُبنى مع الجزء. شركة طباعة ثلاثية الأبعاد جادة أو مصنع الطباعة ثلاثية الأبعاد موثوق يحدد الشهادات القياسية وتلك المدفوعة، حتى لا يتفاجأ المشتري بعد البناء عندما يطلب مدقق الحسابات السجلات.
قواعد تصميم الأجزاء المعدنية المضافة
للطباعة المعدنية حدود هندسية صارمة يدفعها الإجهاد الحراري، وتجاهلها يسبب الالتواء أو التشقق أو فشل البناء. القاعدة الأولى هي سماكة الجدار، فالميزات دون الحد الأدنى للسبيكة قد لا تُبنى أو تتشوه. والثانية هي الدعائم، التي لا تدعم في المعدن البروزات فحسب بل تثبت الجزء ضد القوى الحرارية الهائلة الناتجة عن صهر كل طبقة وتبريدها. والثالثة هي الاتجاه، فالأسطح الحرجة يجب أن توضع بعيدا عن الدعائم. والطباعة المعدنية تكافئ الأجزاء المصممة للإضافة بدل الأجزاء المنقولة ببساطة من رسم CNC.
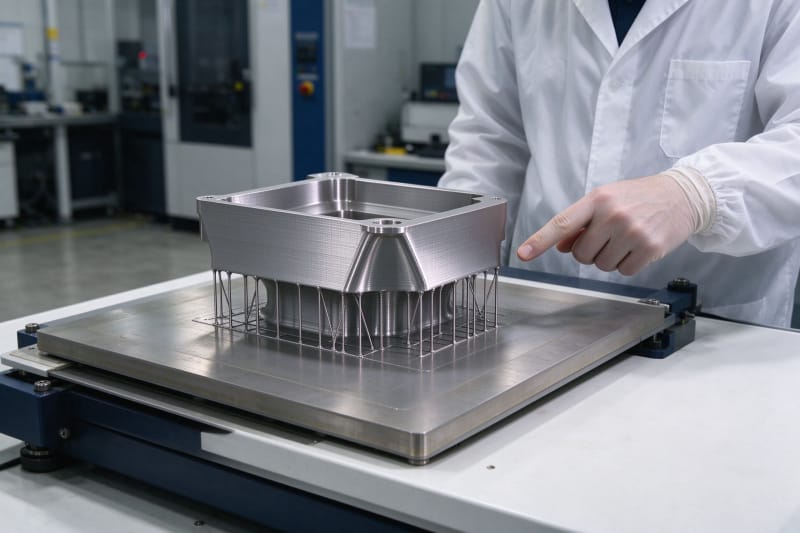
تحتاج البروزات والقنوات الداخلية إلى تخطيط محدد. فمعظم السبائك تطبع حتى زاوية 45 درجة تقريبا دون دعائم، لكن الزوايا الأقل تتطلب هياكل دعم تترك علامات وتحتاج إزالة. وقنوات التبريد المطابقة والتجاويف الداخلية تحتاج نقاط تصريف وإزالة مسحوق، لأن المسحوق المحبوس يضيف وزنا ولا يمكن فحصه. والثقوب دون قطر معين قد تنغلق أو تطبع بأكبر من الحجم، لذا تُطبع الثقوب الضيقة أصغر ثم تُثقب بعد. والمصممون الذين يضيفون هذه البدلات مقدما يحصلون على أجزاء ملائمة.
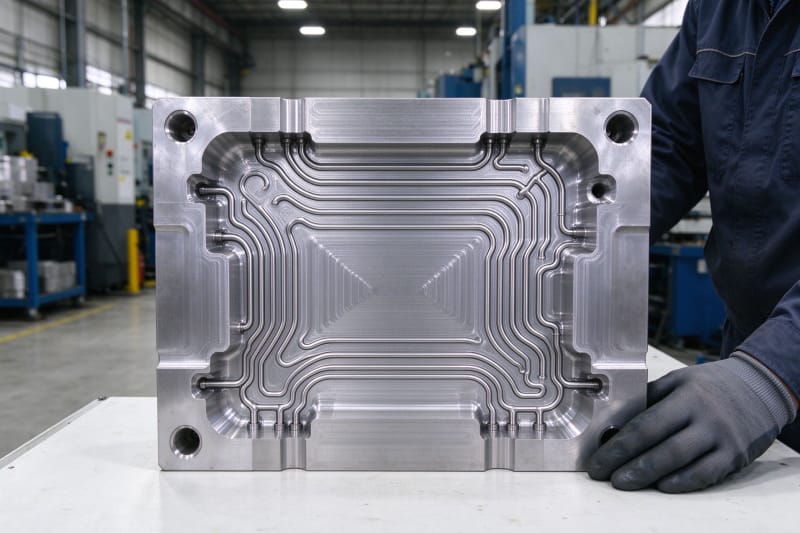
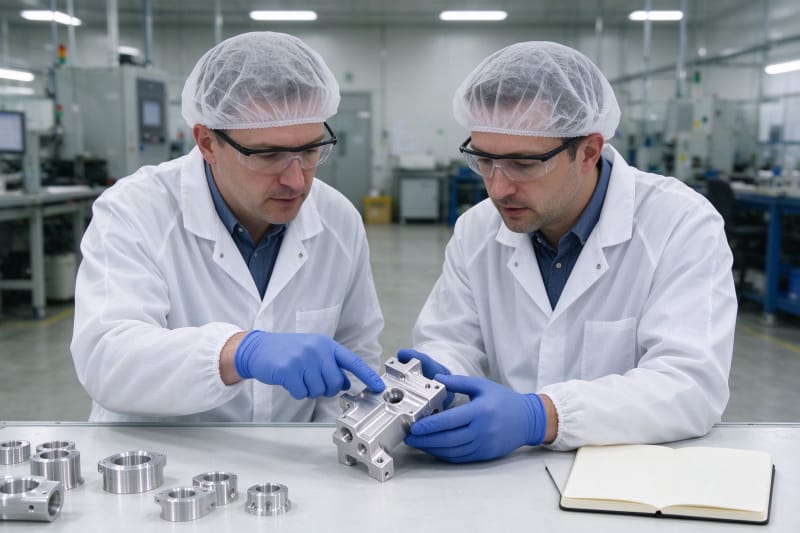
معظم إخفاقات الإضافة المعدنية يمكن التنبؤ بها أثناء مراجعة عرض السعر، لا على لوحة البناء. فجدار رقيق جدا أو مقطع ضخم غير مدعوم أو تجويف مغلق أو سطح حرق مدفون في الدعائم سيفشل بالطريقة نفسها بغض النظر عن علامة الماكينة، لذا يشير المورد المقتدر إلى هذه المشكلات بتقرير DFM قبل تسعير السعر. ويوجز الجدول أدناه إرشادات DFM الرئيسية لعمليات الإضافة المعدنية الشائعة.
ميزة التصميم | الإرشاد النموذجي | التوصية |
أدنى سماكة جدار | حوالي 0,4 إلى 1,0 مم حسب السبيكة | استخدم 1,0 مم أو أكثر للجدران الإنشائية |
زاوية بروز دون دعم | حوالي 45 درجة لمعظم السبائك | أعد التصميم أو أضف دعائم قابلة للإزالة |
أدنى قطر ثقب | حوالي 0,5 إلى 1,0 مم موثوق | اطبع الثقوب الضيقة أصغر ثم اشغلها بعد |
متطلبات الدعم | تحت البروزات وعلى أوجه التثبيت | وفّر وصولا للإزالة والتشطيب |
القنوات الداخلية | تحتاج إزالة مسحوق وتصريف | أضف سدادات قابلة للإزالة أو نهايات مفتوحة |
تشطيب السطح كما طُبع | عادة خشن، حوالي 6 إلى 12 ميكرومتر Ra | اشغل أو اصقل أوجه الإحكام الحرجة |
المعالجة اللاحقة وبوابات الجودة
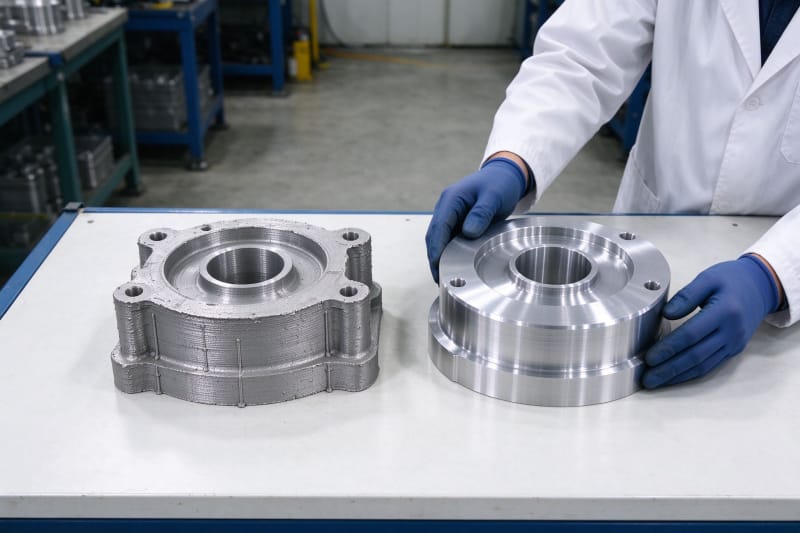
سطح الجزء المعدني كما طُبع خشن وغير مناسب لأوجه الإحكام أو المحامل أو التجميل، لذا فإن المعالجة اللاحقة جزء من العملية. وتشمل المسارات القياسية تخفيف الإجهاد وهي على اللوحة، وإزالة الدعائم، والمعالجة الحرارية، وتشغيل CNC للأسطح المرجعية والميزات الحرجة، والقذف بالخرز لتشطيب موحد. وقد تحتاج الأجزاء الوظيفية إلى الكبس المتساوي الضغط الساخن لإغلاق المسامية الداخلية أو التلميع أو الطلاء. ويجب أن يحدد المشترون الأسطح المهمة والتشطيب المطلوب، لأن كل خطوة تضيف مهلة وتكلفة لكنها ضرورية لمكون الإنتاج.
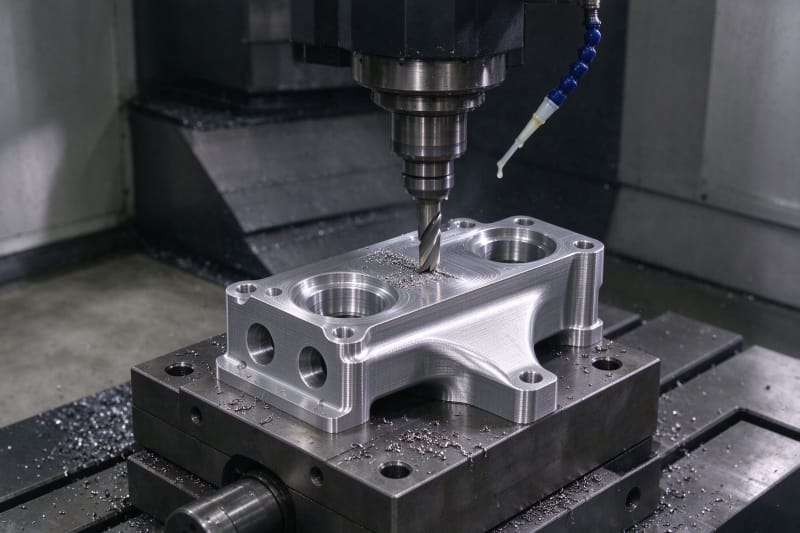
هنا تبقي HUANYA المشكلات الثلاثة التي يخشاها مشترو الأعمال خارج كل طلب. أولا، استقرار الأبعاد عبر الدفعات والتنقيحات، تُحفظ الأبعاد الحرجة بالتشغيل بعد تخفيف الإجهاد ويُعاد استخدام المسار المقفل نفسه. ثانيا، التسليم في الوقت، تُجدول فتحات البناء والمعالجة الحرارية والتشغيل معا وفق سعة حقيقية. ثالثا، اتساق التشطيب، يتبع القذف وإزالة الدعائم والتلميع معيارا مكتوبا واحدا. المتاجر الرخيصة تبيع وقت الليزر، HUANYA تقدم أجزاء مؤهلة.
محركات التكلفة والمهل الزمنية
تقود تكلفة الطباعة المعدنية ثلاثية الأبعاد بشكل أساسي حجم البناء ووقت الماكينة، لا وزن المسحوق في الجزء. فالجزء الكبير أو الطويل يشغل سعة ماكينة باهظة لساعات كثيرة، وتضيف هياكل الدعم الكثيفة مادة ووقت إزالة. ومن التكاليف الكبيرة الأخرى سعر المسحوق، خاصة التيتانيوم والإنكونيل، ودورات المعالجة الحرارية والكبس، وتشغيل CNC، والفحص والتوثيق. ويمكن لتجويف الأحجام غير الإنشائية وتحسين الاتجاه لتقليل الدعائم ودمج التجميعات خفض التكلفة جوهريا، لكن هذه القرارات تخص مرحلة التصميم.
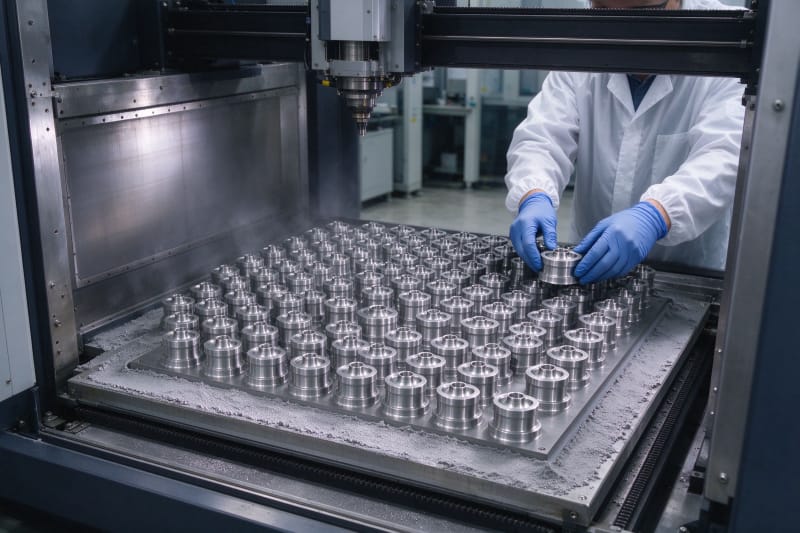
المهل الزمنية للأجزاء المعدنية أطول من الطباعة البلاستيكية لأن المسار يشمل عدة مراحل متتابعة. فقد يستغرق البناء نفسه يوما إلى عدة أيام حسب الارتفاع، يتبعه تخفيف الإجهاد وإزالة الدعائم والمعالجة الحرارية وتشغيل CNC والفحص، لذا يتجاوز الجزء المؤهل النموذجي أسبوعا بكثير. ويجب على المشترين ذوي المواعيد النهائية الصعبة مشاركة التاريخ عند عرض السعر، لأن المورد قد يحسن الاتجاه، لكن لا يمكنه ضغط المعالجة الحرارية بمجرد بدئها.
من النموذج الأولي إلى الإنتاج المعتمد
يتوسع التصنيع المضاف المعدني من نموذج أولي مفرد إلى إنتاج متسلسل قابل للتكرار عندما تُضبط العملية وتُوثق. فالجزء الأول يثبت الهندسة، والطلبات المتكررة تثبت المورد، والإنتاج الجاد يتطلب معاملات مقفلة وتتبع المسحوق وسجلات المعالجة الحرارية وخطط فحص تبقى متطابقة عبر البناءات. وتراجع HUANYA كل تنقيح بحثا عن تداخل أفضل أو تقليل دعائم دون تغيير الهندسة المعتمدة، وتخبر المشترين عندما يخفض تغيير تصميمي صغير التكلفة دون المساس بالوظيفة.
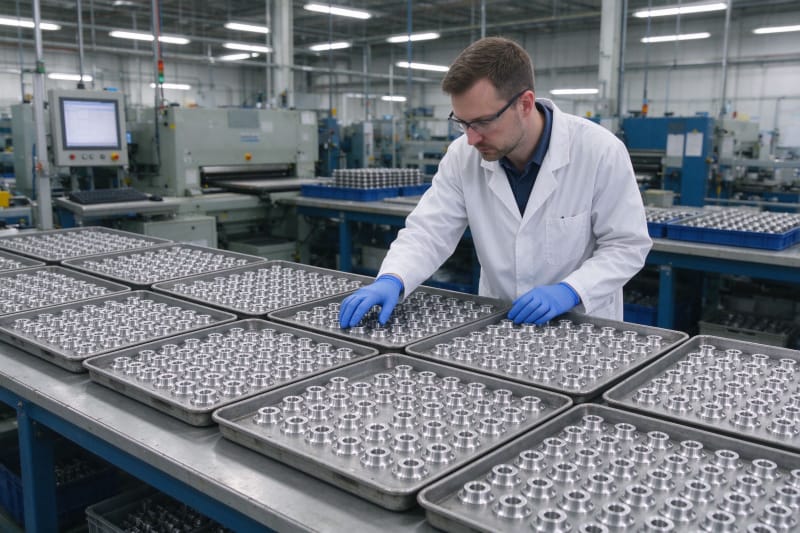
يجب على المشترين الذين يقارنون الموردين مقارنة المسار الكامل، لا سعر الطباعة الرئيسي. فعرضان لنفس الملف يمكن أن يختلفا كثيرا لأن أحدهما يشمل المعالجة الحرارية وتشطيب CNC بينما يشحن الآخر كما طُبع، وأحدهما يقدم شهادات المواد وتقارير الكثافة بينما لا يقدم الآخر شيئا. والمقارنة العادلة تغطي السبيكة والعملية والمعالجة الحرارية والتشغيل والفحص والتوثيق والمهلة جنبا إلى جنب. وبمجرد تطابق المسارات، يصبح أرخص مورد مؤهل خيارا واضحا.
ابدأ جزأك المعدني مع HUANYA
ارفع ملف STEP أو IGES إلى HUANYA، وحدد السبيكة وظروف الخدمة والأبعاد الحرجة والتشطيب المطلوب وأي احتياجات توثيق، واحصل على عرض سعر يسرد البناء والمعالجة الحرارية والتشغيل والفحص بدلا من رقم مجرد. قارنه على نفس المسار الكامل، ويصبح الشريك المناسب للطباعة ثلاثية الأبعاد للمعادن واضحا منذ القراءة الأولى.


اترك تعليقًا