
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
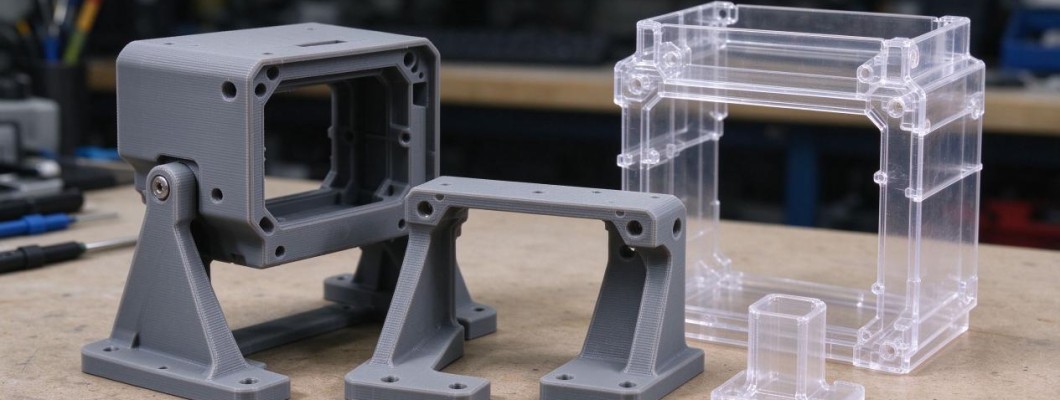
Cuando un comprador en España o Latinoamérica compara FDM y SLA, la pregunta correcta no es cuál es más nueva, sino cuál entrega la pieza que su ensayo necesita. FDM construye piezas resistentes en termoplásticos de ingeniería; SLA produce geometrías finas y lisas en resina fotopolimérica. Cada uno tiene su territorio, marcado por precisión, resistencia, acabado y presupuesto.
El FDM, o modelado por deposición fundida, alimenta una boquilla caliente con filamento termoplástico. La boquilla deposita plástico fundido en líneas finas, capa a capa, sobre una cama caliente. Como el material es un plástico de ingeniería real, las piezas soportan impactos, calor y montajes repetidos. Por eso la mayoría de pedidos de una impresora 3d industrial en HUANYA son soportes funcionales, plantillas y carcasas, no piezas de exhibición.
La SLA toma otro camino. Un láser UV cura resina líquida en secciones precisas y la pieza crece fuera del tanque con superficies lisas y afiladas. La SLA no iguala la tenacidad del ABS o el nylon, pero gana en detalle: roscas finas, esquinas vivas y microformas que el FDM redondearía. Para validación visual y comprobación de ajuste, la SLA es la opción clásica.
La precisión separa ambos procesos con claridad. Un servicio FDM típico mantiene tolerancias de más o menos 0,3 a 0,5 milímetros, con capas de 100 a 300 micrómetros. La SLA trabaja capas de 25 a 100 micrómetros y tolerancias cerca de más o menos 0,1 a 0,2 milímetros. Si la pieza debe asentarse en un componente complementario, la SLA da la respuesta más ajustada.
Proceso | Altura de capa típica | Tolerancia típica | Rugosidad |
FDM | 100–300 µm | ±0,3–0,5 mm | Ra 20–60 µm (líneas de capa) |
SLA | 25–100 µm | ±0,1–0,2 mm | Ra 0,2–0,5 µm (pulible) |
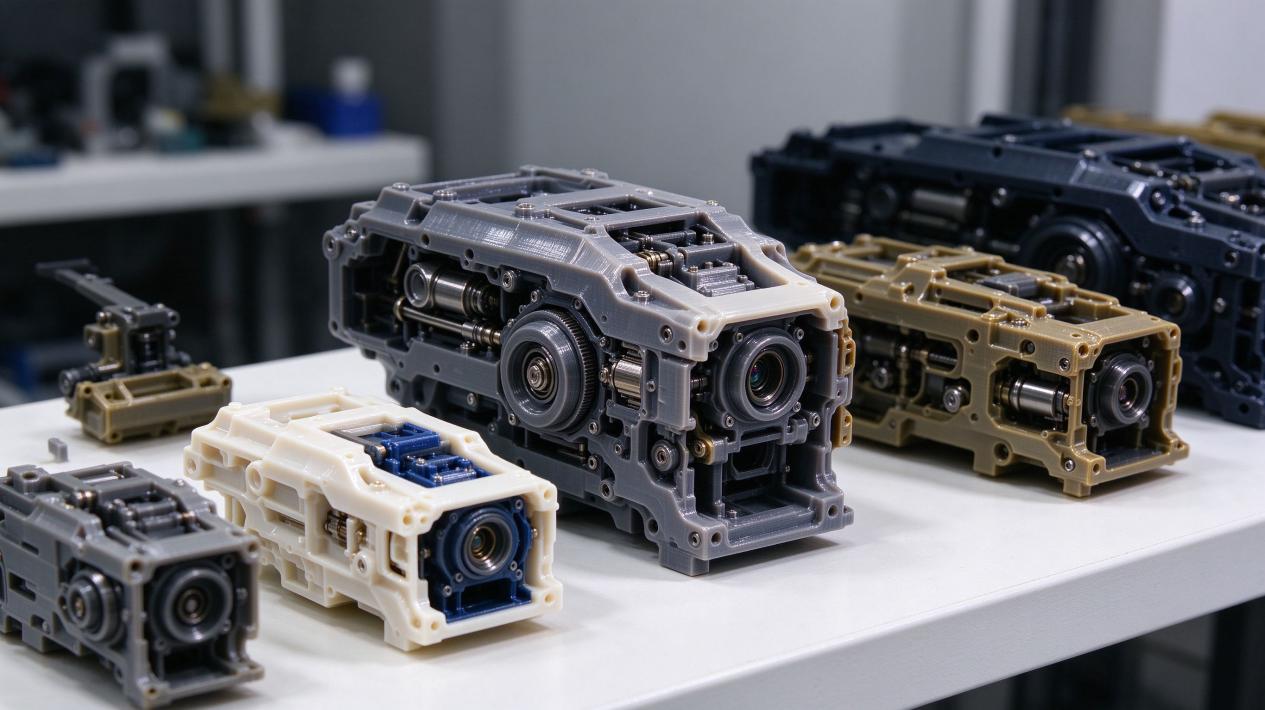
El acabado muestra la mayor diferencia visual. Las piezas FDM presentan líneas de capa visibles y necesitan lijado, masilla o alisado por vapor antes de verse listas. Las piezas SLA salen con superficie lisa y ligeramente brillante, pulible hasta casi calidad de inyección. Cuando el cliente juzgará la pieza a simple vista, esa diferencia pesa más que cualquier ficha técnica.
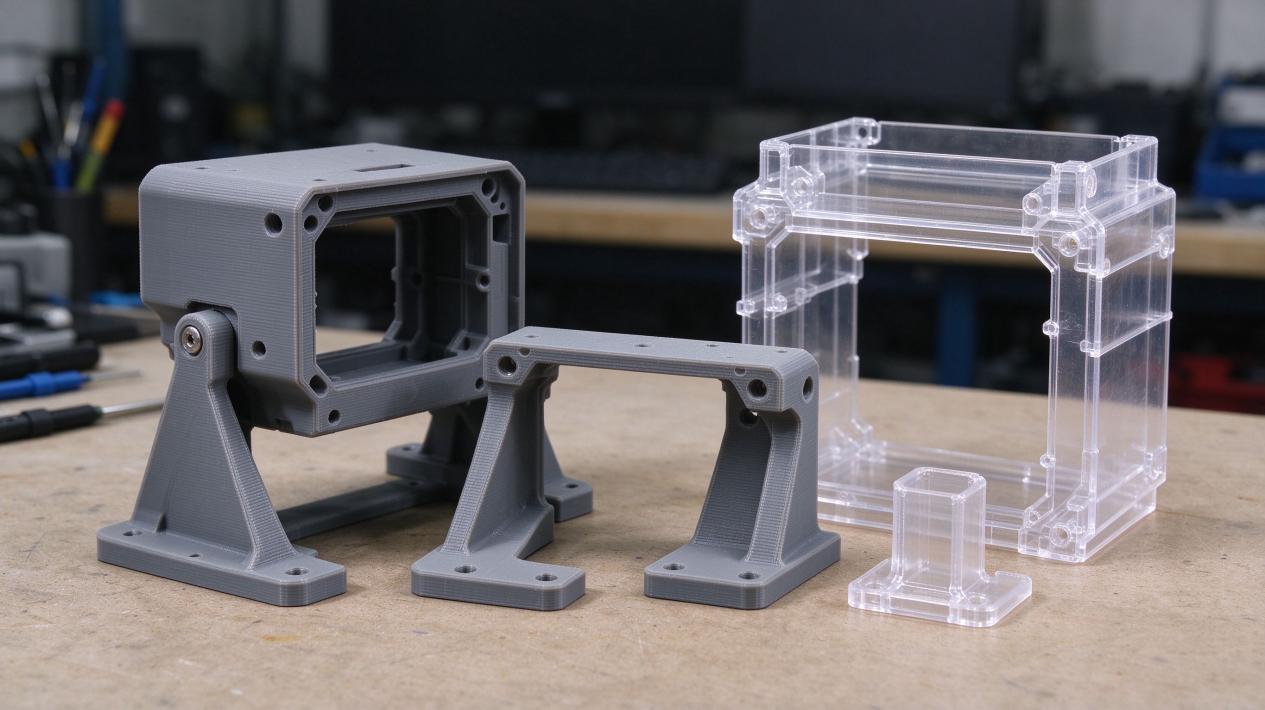
Los materiales cuentan la historia mecánica. El FDM usa ABS, PLA, PETG, PC y TPU, termoplásticos reales con datos conocidos. El PLA alcanza unos 40 a 60 MPa de tracción, el ABS 35 a 45 MPa, y ambos son dúctiles para pruebas funcionales. Las resinas SLA estándar entregan 30 a 60 MPa pero siguen frágiles ante impactos, por lo que sirven más para validar forma que para trabajo bajo carga.
Material | Resistencia a tracción | Comportamiento al impacto | Uso típico |
FDM PLA | ~40–60 MPa | Dúctil, rígido | Plantillas, carcasas |
FDM ABS | ~35–45 MPa | Dúctil, resistente a impactos | Soportes funcionales |
Resina SLA estándar | ~30–60 MPa | Frágil, baja elongación | Modelos visuales, ajustes |
El costo sigue curvas distintas. Para una iteración única, el FDM suele ser lo más barato porque filamento, tiempo de máquina y preparación cuestan poco. La SLA suma costo de resina, lavado y curado, lo que eleva el precio unitario a cambio de más detalle. Los rangos siguientes son referencias típicas de HUANYA para una carcasa pequeña de unos 80 por 50 por 30 milímetros.
Cantidad | FDM por pieza (USD) | SLA por pieza (USD) |
1–5 pzas | 5–30 | 15–60 |
10–50 pzas | 4–18 | 10–35 |
100+ pzas | 3–12 | 8–20 |
La resistencia vuelve a inclinar la balanza. Las piezas FDM con alto relleno se comportan como termoplásticos moldeados y soportan cargas reales, por eso se usan en bancos de prueba y plantillas de operación. Las piezas SLA son excelentes en cota pero débiles en secciones finas y bajo cargas puntuales. La regla en HUANYA es simple: si la pieza soporta, elija FDM; si se observa, elija SLA.
Soportes y postprocesado difieren en flujo. El FDM imprime voladizos con soportes removibles y solo requiere una limpieza rápida para la mayoría de piezas funcionales. La SLA exige soportes en casi todo voladizo, más lavado con alcohol y curado UV, así que la línea de acabado es más larga. Al comparar FDM o SLA, suele ser el plazo total, no la velocidad de impresión, lo que decide.
La elección correcta depende de su etapa de validación. Los modelos conceptuales y los controles de ajuste se benefician del detalle SLA, sobre todo cuando se mostrarán al cliente. Las pruebas funcionales, ensambles y series cortas se benefician de la robustez y del menor costo unitario del FDM. Muchos clientes HUANYA combinan ambos: master SLA aprobado, piezas FDM en servicio.
HUANYA opera líneas FDM y SLA calibradas en una fábrica controlada, y ambas opciones se cotizan desde el mismo equipo de ingeniería. Antes de imprimir, la revisión DfM verifica espesores de pared, orientación y estrategia de soportes, evitando fallos y cargos ocultos de acabado. El motor de cotización muestra FDM y SLA lado a lado siempre que su archivo pueda producirse de ambas maneras.
Suba su STEP o STL a HUANYA y pida una cotización doble, una para FDM y otra para SLA sobre la misma pieza. Verá precisión, resistencia, plazo y precio juntos, más una recomendación de ingenieros que operan ambas máquinas a diario. Esa comparación sobre su geometría real es la vía más rápida para decidir entre FDM o SLA y comparar impresiones 3d precios con datos concretos.


Dejar un comentario