 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
月曜の朝に設計者が修正済みのCADファイルを開き、金曜に審査会が開かれる。その間に、多くの外注先が的外れな答えを返す問いが残る。この部品のどの版を実際に作る価値があるのか、四日間と数百ドルで会社は何を得るのか。
審査会に出た誰も手に取っていない部品を承認するとき、本当に承認しているのは何なのか。図面は完成して見えても、スナップでは外れ、ビスを受けない1.2ミリの壁で外れ、カバーとガスケットが接する角で外れる。
試作が実際に買うもの
試作は速さとして売られ、速さは最も面白くない部分である。一晩で部品を出す装置は便利だ。誤りの発見を六週目から二日目へ移すサイクルは、プロジェクトの経済性を変える。誤りは消えない。住所が変わる。CADなら修正はエンジニアの半日、金型の段階なら同じ修正が再加工と遅延になり、古い版の写真を見た顧客との難しい会話になることもある。
数字を置こう。社内の一サイクル、FDMのブラケットと外観用のレジンカバーで、中国のサービス工場なら概ね四十〜二百ドル、大きさと仕上げで変わる。比べるべきは部品の価格ではなく、その部品が防ぐ遅延の費用だ。四〜八週間遅れて届く金型は、発売も展示会もコンテナも引きずる。
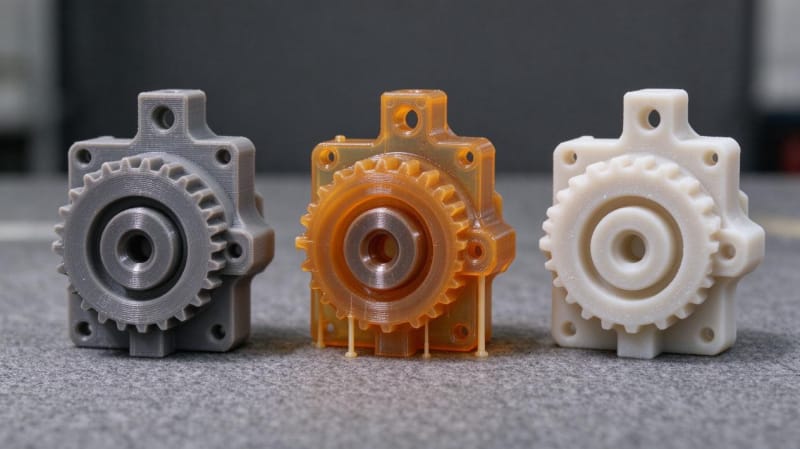
工法 | 標準納期 | 一個あたり標準価格 | 最も向く用途 |
FDM | 24〜72時間 | 10〜60 USD | 初期形状、嵌合、現場治具 |
SLAレジン | 24〜48時間 | 30〜120 USD | 外観、微細形状、小型カバー |
SLSナイロン | 2〜4日 | 40〜200 USD | 機能試験、ヒンジ |
MJF | 2〜5日 | 50〜220 USD | 小ロットの機能部品 |
CNC | 3〜5日 | 80〜400 USD | 厳しい公差、金属 |
射出成形金型 | 4〜8週 | 型で数千ドル | 交差点を超える数量 |
四日間の時計
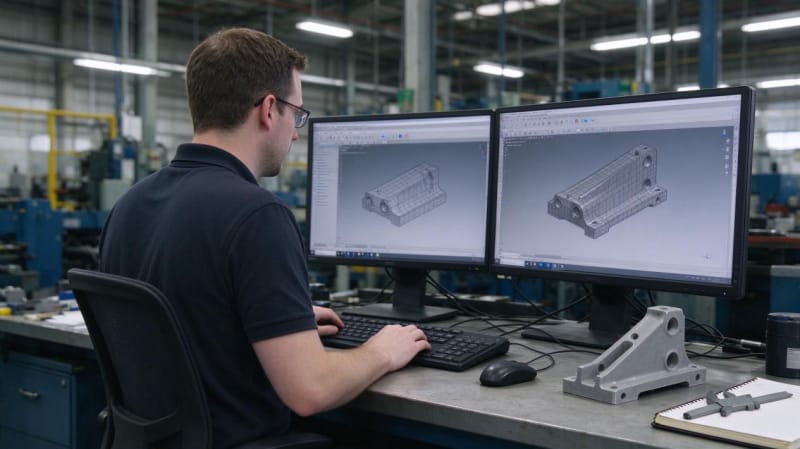
時計は機械より先に動く。3d プリント 代行では、最初の一時間は機械ではなくファイルに使う。FDMで0.8ミリ未満の壁、ノズルより細い形状、どの層方向でも保持できないねじ、動くはずの二部品の間に0.1ミリの隙間。CADで見つければ数分、三日目に見つければサイクル全体を失う。
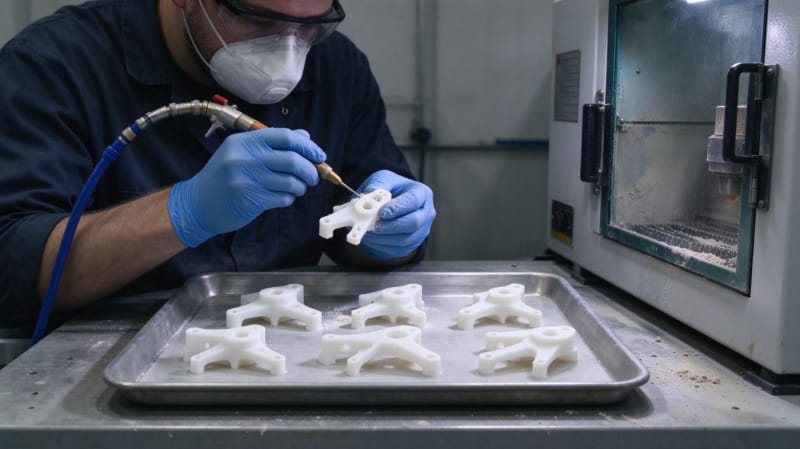
ファイルがきれいになると日程は退屈になる。それが狙いだ。レジンカバーは一晩、FDMブラケットは一日、ナイロンの機能部品は粉末の冷却を含めて二〜四日。約束した納期が実際に崩れるのは後処理で、サポートは手で外し、ブラスト前に行列ができる。
日 | 起きること | 手元に残るもの |
一日目午前 | ファイル確認、向き、サポート、面付け | きれいに刷れる仕事 |
一日目夕方 | 印刷開始 | ビルドプレート上の部品 |
二日目 | 印刷完了、サポート除去 | 素の部品 |
三日目 | 仕上げ、嵌合確認、測定 | 組めるサンプル |
四日目 | 組立試験、写真、審査資料 | 意見ではなく判断 |
サイクルを遅くするのは機械ではない。サポートがシール面に落ちる向きしか取れないモデル、在庫せず案件ごとに発注する材料、誰も予定に入れていない仕上げ工程、測らずに想定した寸法による再印刷。どれも一日を食い、どれも模型を読む外注先には事前に見える。
サンプルはどこから来るか
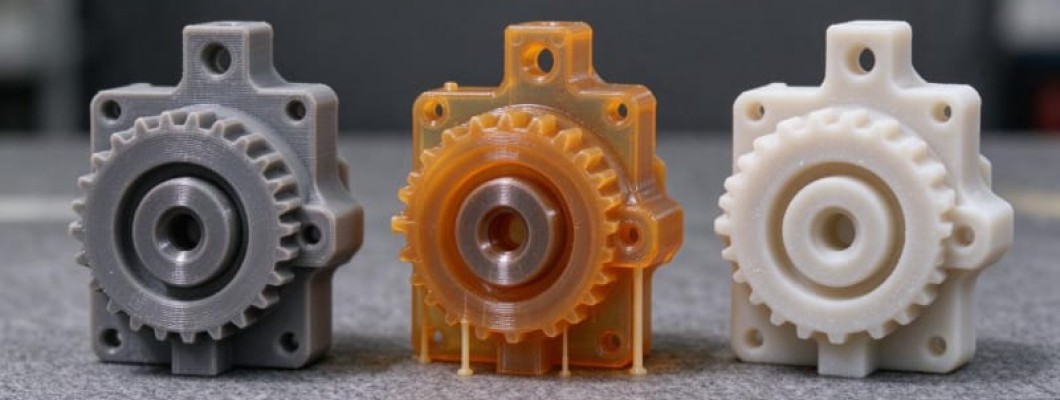
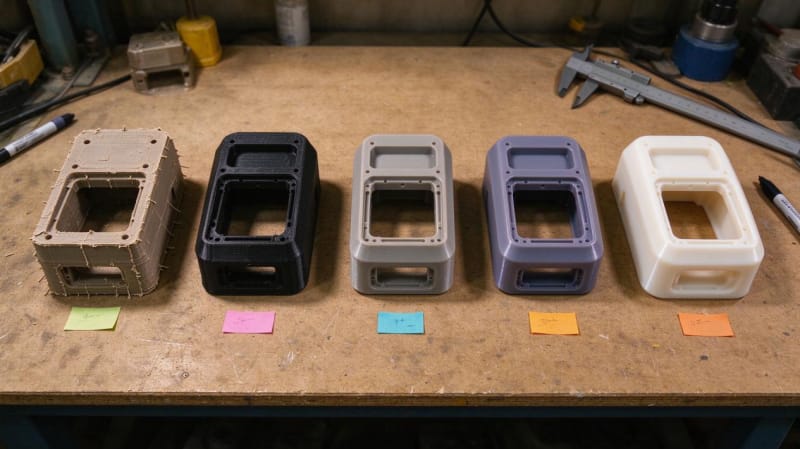
工法はサンプルが支える判断に従うべきで、逆ではない。外観審査は平滑な面と微細形状が要るのでレジン。機能試験は靱性と百回耐えるヒンジが要るのでナイロン粉末。組立確認と現場治具は大きさと剛性が要るのでFDMの出番。大きな外装カバーを継ぎ目なく一脚で出す 大判 3D プリント は、分割して組む前提そのものを消せる。形の合意だけが必要な設計審査はどれも要らず、レンダリングで足りる。印刷に金を払うのは一週間を捨てることだ。
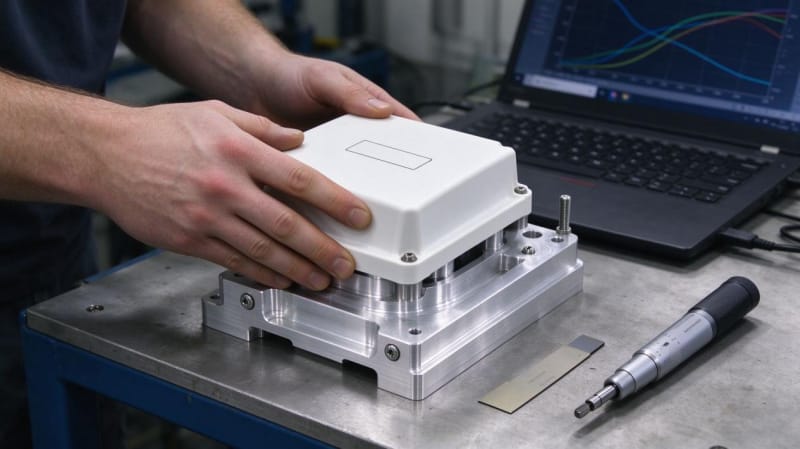
公差は工法の窓であって約束ではない。FDMは概ね±0.3〜0.5ミリ、レジンは±0.1〜0.2、SLSは±0.2〜0.3。表面粗さは工法と仕上げで3〜30マイクロメートル。一般的な試作材料の引張強さは35〜60メガパスカル程度。図面はどの寸法が本当に重要かを書くべきで、すべてを保証しろと言われた外注先は何も上手く保証できない。
材料 | 工法 | 壁の公差 | 引張強さ | 表面粗さRa |
PLA | FDM | ±0.3〜0.5ミリ | 35〜50 MPa | 10〜30 µm |
ABS | FDM | ±0.3〜0.5ミリ | 35〜45 MPa | 10〜30 µm |
標準レジン | SLA | ±0.1〜0.2ミリ | 40〜60 MPa | 3〜10 µm |
PA12 | SLS | ±0.2〜0.3ミリ | 45〜55 MPa | 8〜20 µm |
見積もりは固定分と変動分を分けて読む。機械時間で組んだ見積もりは、装置を何が占めているかを示すので正直だ。部品重量で組んだ見積もりは本当の driver を隠す近道である。ビルドを何個で分けたか、仕上げが手作業か、五十個と五百個で価格がどうなるかを聞く。この三つに答えられない外注先は工程ではなく数字を売っている。
サンプルが語らないこと
サンプルは尋ねた問いに答える。それ以外には黙る。23度で完璧なレジンカバーは60度近くで柔らかくなり、窓の光で数週間で黄変する。静的荷重を通過した印刷ブラケットは、定荷重の下で数か月かけてクリープする。金型は印刷機が知らない方向に縮むので、ナイロンで組めた壁が生産樹脂で噛むことがある。どれも試作を無用にはしない。範囲の明示された測定にするだけだ。
ある顧客が高い授業料で学んだ。外観用レジンカバーを承認し、熱を持つ機械の暫定カバーとして取り付けた。二週間後、熱源に近い角が反り白化し、保全班は設計を責めた。設計は正常だった。材料は、居るはずのない場所に住まわされた光硬化樹脂がすることを、正確にしていた。
試作を習慣にする
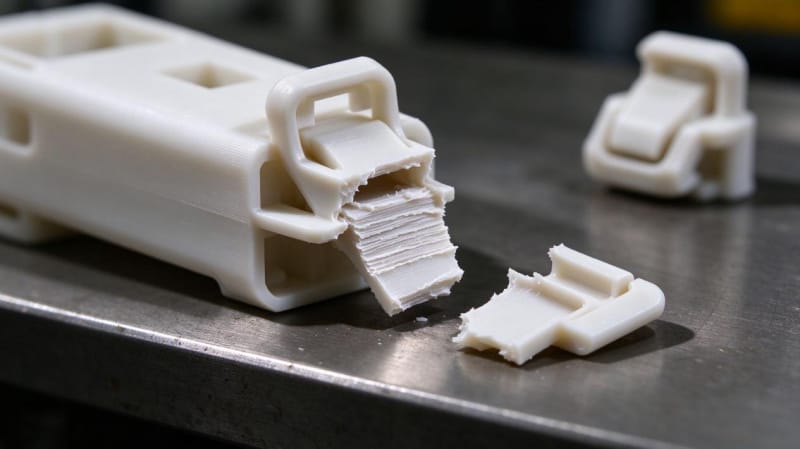
顧客審査の前の木曜、組立試験でスナップが三回目のクリックで割れた。破面は層線に沿って平らで、タブが縦向きに印刷され、耐えるはずの動きそのものに剥がされたことを示していた。形状の議論は起きなかった。モデルを九十度回し、根元を0.4ミリ厚くし、夜間に刷り直した。金曜の朝、同じ図面で通った。
これが作る価値のある習慣だ。版番号をファイル名に入れ、五版があるのに四版を刷らせない。一ビルドにつき変数は一つ、でなければ試験は何も語らない。ファイルだけでなく現物を残す。引き出しの部品はPDFが知らない問いに答える。袋に印刷の向きを書く。書かなければ次の技術者が同じ割れを繰り返す。 サンプルが試験を通ったら、次の一歩は別の試作ではなく同じ材料での小ロットだ。ナイロン部品で五十〜千個なら粉末烧结が通常の道で、外観カバーなら同じ表面と同じ挙動を保つ。チームは金型を決める前に本当の価格曲線を学ぶ。
HUANYAはカタログではなく、そのサイクルの入口として働く。ファイルは見積もり前に印刷可否と公差の観点で確認し、見積もりは提案工法と理由を示し、ロットは出荷前に検査する。3d プリント サービス として見積もりから検査までを一つの窓口で受けるので、途中で責任の所在が曖昧にならない。最初の案件では、組み立て全体より困っている一個を送る方が役に立つ。審査の可否を決めるのはその部品だからだ。
試作が予算に入るかまだ議論しているなら、議論をやめて痛む部品を刷ればいい。遅れて届くもの、ラインを止めるもの、誰も測れないもの。一週間使って数字を見る。そうやって 3d プリント サービス 価格 はスライドであることをやめ、計画の一行になる。


コメントを書く