 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
材料の選定が先で、装置の選定は後
食品工場の洗浄ラインで、ポンプのブラケットが塩素系洗剤で孔食した。純正品の納期は九週間、在庫は炭素鋼のみ。ここでステンレス 3Dプリントが現実的な選択肢になる。2024年の世界の積層造形体業は219億ドル、前年比9.1%増で、生産の35.3%は既に試作品ではなく最終部品に向かっている。現場が知りたいのは方式の優劣ではなく、どの鋼種で、どの公差で、どのロットで入るかである。
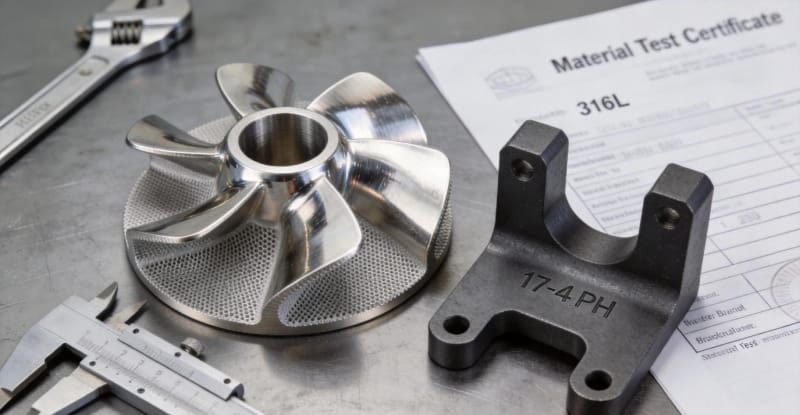
ステンレスは耐食性、洗浄性、構造強度を同時に満たす。主力は二鋼種だ。316Lはオーステナイト系でモリブデンを2〜3%含み、塩化物や酸性洗剤に強く、食品・医薬・海洋設備で使われる。17-4PHは析出硬化型マルテンサイト系で、時効処理後に引張強さ1,100〜1,300MPaに達し、316Lの約二倍になる。バルブボディやシャフト、治具のように荷重がかかる部位はこちらを選ぶ。粉末の単価で鋼種を決めると、同じ故障を半年後にもう一度迎えることになる。金属3Dプリントの現場でも、最初に確認すべきは方式ではなく鋼種だ。
証明書に実際に書かれていること
レーザー粉末床溶融方式の316Lは、造形ままの状態で引張強さ500〜600MPa、耐力400〜500MPa、伸び15%以上、密度99%以上が標準的な値だ。圧延材の316Lが引張480〜520MPa、耐力177〜205MPaであることを思えば、造形品は妥協ではなく、微細なセル状凝固組織によって降伏点ではむしろ高い。代償は伸びと疲労特性に出る。だからこそ熱処理、重要な部品ではHIP処理を後工程ではなく工程表の中に組み込む。
特性(造形まま) | 316L | 17-4PH(時効後) |
引張強さ | 500〜600MPa | 1,100〜1,300MPa |
耐力 | 400〜500MPa | 900〜1,100MPa |
伸び | 15%以上 | 6〜12% |
密度 | 99%以上 | 99%以上 |
主な用途 | マニホールド、食品設備、海洋機器 | バルブボディ、シャフト、治具 |
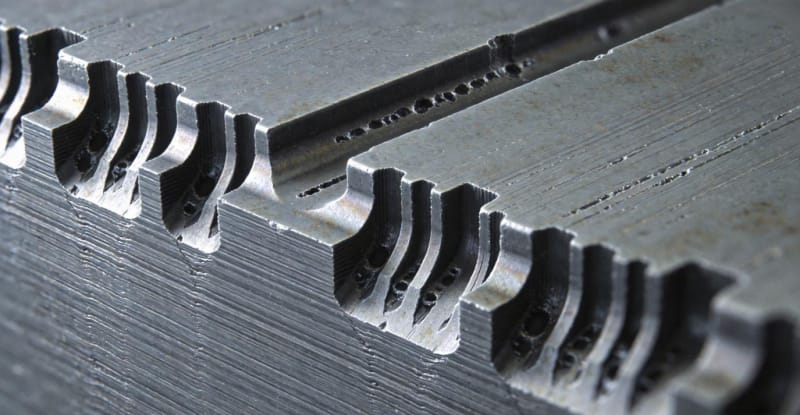
層厚は期待と現実がぶつかる場所だ。産業機の多くは20〜60μmで積層し、一層ごとに溶接しているのと同じである。気孔率が0.5%を超えると、航空や医療の仕様では不合格になる。原因はほぼ三つに絞られる。サテライトの多い再利用粉末、速度を優先したレーザーパラメータ、そしてルーズパウダー上に下面が架かる造形姿勢である。粉末の再利用回数とふるい分析の記録を出せない supplier は、自分の不良率を測っていない。
粉末から完成品までの流れ
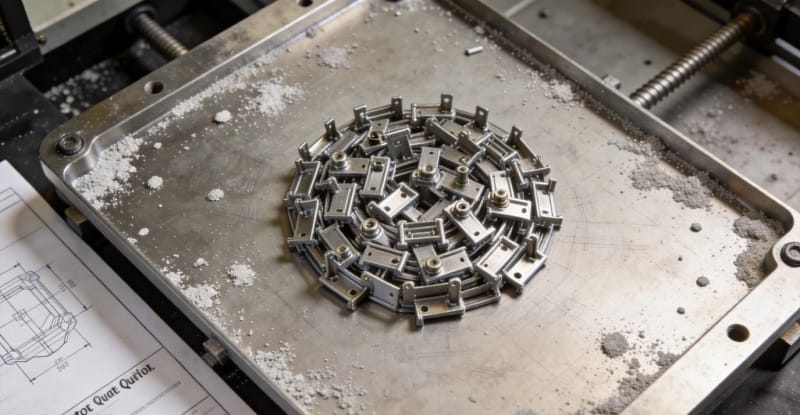
造形は仕事の半分にすぎない。部品はサポートが付いたまま、残留応力を抱えて、下面の粗さRa8〜12μmで取り出される。正しい流れは、切断前の応力除去、サポート除去とベース研削、そして熱処理——316Lは溶体化処理、17-4PHは480〜550℃の時効——を経て、ガラスビーズブラスト、バレル研磨、シール面にRa1.6が必要ならCNC仕上げへと続く。応力除去を省くと、薄肉インペラがワイヤ放電加工中に0.3mm反る。
検査は購買担当が最も見落とす部分だ。三次元測定は図面が定義したものを測る。産業用CTは定義されていないもの、つまり内部流路、残留粉末、気孔の分布を可視化する。同じビルドで造形したテストピースを引張試験に回せば、一般論のカタログ値ではなく、そのロットに紐づいた数値が手に入る。センサー筐体200個なら試験片三本と数万円の検査費で済む。市場回収のコストと比べれば安い。
価格と納期を決めるもの
コストはおおむね粉末と消耗品が30〜40%、装置時間が35〜45%、残りが後処理と検査である。だから粉末単価より段取りの詰め方のほうが効く。ビルドプレートの有効容積を70%まで埋めれば、18時間のサイクルをより多くの部品に配分でき、単価を三分の一近く下げられる場合もある。3Dプリント 依頼の際は、図面、年間数量、公差、表面性状、検査規格の五点を一度に送ること。五点揃えば比較できる見積もりが返り、STEPファイルだけでは推測値しか返らない。
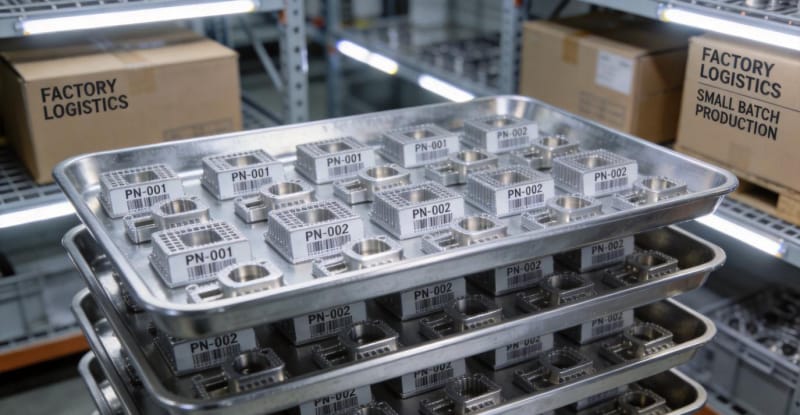
数量は第二のレバーだ。小ロット3Dプリントは一個から数千個まで成立するが、コスト曲線は直線ではない。50個未満は段取りが支配し、50〜500個は配置密度の向上とともに単価が急落し、2,000個を超えると鋳造やMIMが有利になる。ただし金型で造れない形状や、納期そのものが価値である場合は別だ。5,000個で鋳造を勧める supplier は、失注しているのではなく正直に話している。3Dプリント サービス 価格を粉末のキロ単価だけで比べると、判断を誤る。
発注前に確認する四つのこと
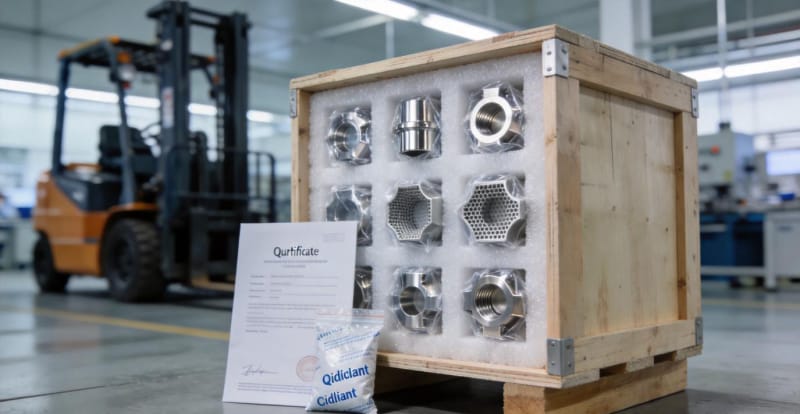
四つの質問で取引先はかなり絞れる。どの装置とどのパラメータで造形するのか、ビルドレポートを見せられるか。粉末のロット番号と再利用回数は何か。寸法検査報告に誰が署名し、どの図面リビジョンに対して判定するのか。そして最初のビルドが失敗した場合、粉末のコストは誰が負担するのか。この四つに文書で答える工場は、すでに何度も監査を受けている。HUANYAは400×400×400mmまでのLPBF装置をISO 9001の工程管理下で運用し、材料証明書、寸法報告、粉末トレーサビリティをロットごとに添付して出荷している。
最後に率直に言えば、ステンレス 3Dプリントは既存の切削工場を置き換えないし、置き換えるべきでもない。置き換えるのは、誰も在庫していないブラケットを四週間待つ時間であり、溶接で組んだ継ぎ目から漏れるユニットであり、300個では金型が償却できない鋳造品である。単純な304の角物なら町工場に電話すればいい。薄肉で内部流路があり、耐食性が求められる流体制御部品なら、話はまったく別だ。どちらが自分の設備停止報告書に頻繁に現れるか、もうご存じですよね。


コメントを書く