
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Was der Pulverbett 3D-Druck leistet
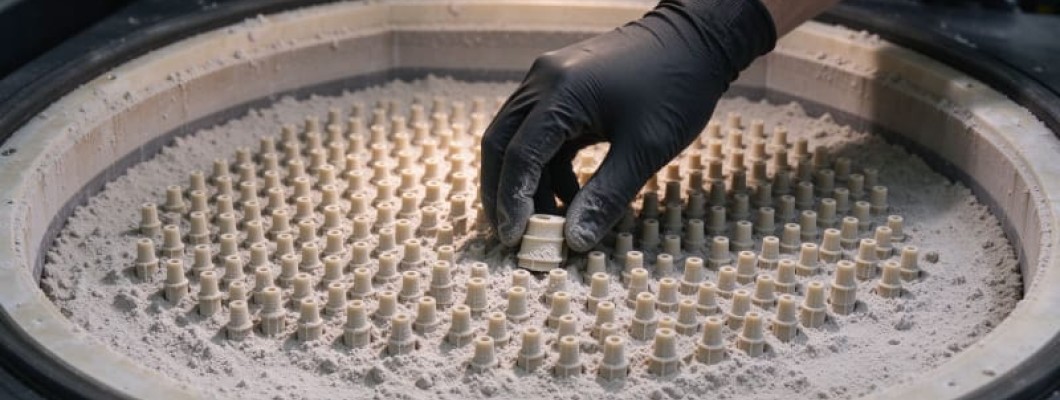
Pulverbett 3D-Druck baut Teile, indem eine dünne feine Pulverschicht aufgetragen und dort verschmolzen wird, wo ein Laser oder Bindemittel trifft. Für einen Käufer, der funktionale Kunststoffgeometrie oder belastbare Metallform sucht, ist diese Verfahrensfamilie der direkteste Weg von einer CAD-Datei zum tragenden Teil. Sie hält genestete Chargen effizient, erschließt Engineering-Werkstoffe und hält auf einer kalibrierten Linie Toleranzen, die für die meisten Produktionsaufgaben genügen.
Die Maschine beschichtet ein gleichmäßiges Pulverbett, dann zeichnt ein Energiebündel den Querschnitt des Teils nach. Die Bauplatte senkt sich um eine Schicht, ein neuer Pulverstrich wird über die Oberfläche gezogen, und die nächste Schicht verschmilzt mit der unteren. Ungeschmolzenes Pulver wirkt als eingebaute Stütze, weshalb Überhänge und Innenkanäle ohne separates Stützmaterial herauskommen.
Kunststoffpulver, meist Polyamid-Nylon PA12, wird im selektiven Laser-Sintern (SLS) von einem CO2- oder Faserlaser gesintert. Die Teile entstehen mit matter, leicht körniger Oberfläche und fast isotropischer Festigkeit, da jede Schicht in einem beheizten Bett verschmolzen wird. Dieser 3d druck sls Service, also ein sls 3d drucker, ist die Standardwahl für Schnapphaken, Halter, Gehäuse und kleine Funktionsserien.
Präzision und verlässliche Werkstoffe
Metallpulver wird im selektiven Laserschmelzen vollständig aufgeschmolzen statt gesintert. Ein Faserlaser verschmilzt Edelstahl 316L, Aluminium AlSi10Mg, Titan Ti6Al4V und Werkzeugstahl in einer inerten Argonkammer. Dieser metall 3d druck erreicht Zug- und Ermüdungswerte geschmiedeter Legierungen, weshalb Industrieller 3D-Druck für tragende Luftfahrt-, Automobil- und Werkzeugteile darauf zurückgreift. Die Tabelle unten stellt die vier Hauptpulververfahren nebeneinander.
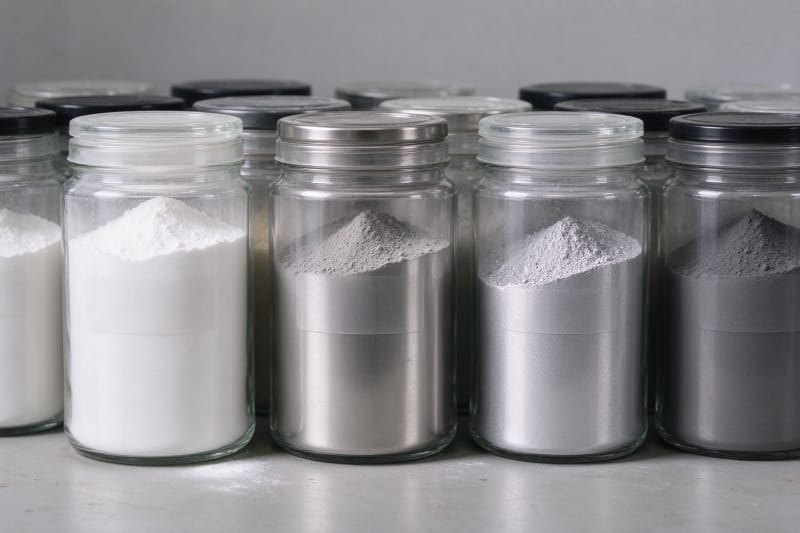
Die Pulverbibliothek entscheidet, was ein Teil tragen kann. Nylon PA12 bietet einen leichten, zähen und chemieresistenten Kunststoff; 316L bringt korrosionsbeständige Edelstahlfestigkeit; AlSi10Mg liefert die Thermikeigenschaften leichten Aluminiums; Ti6Al4V fügt Titanfestigkeit bei niedrigem Gewicht hinzu. Jedes Pulver wird auf eine enge Korngröße gesiebt, getrocknet und vor jedem Bau mit Frischpulver vermischt.
Die Wahl eines Pulververfahrens beginnt mit Material, Toleranz und Stützerfordernissen. Der Vergleich unten listet Verfahren, Vertretungsmaterial, Maßtoleranz und ob Stützen nötig sind, damit ein Käufer SLS, SLM, MJF oder Binder-Jetting vor dem Angebot und nicht nach einem Fehlversuch wählt.
Komplexe Geometrie ohne Stützen
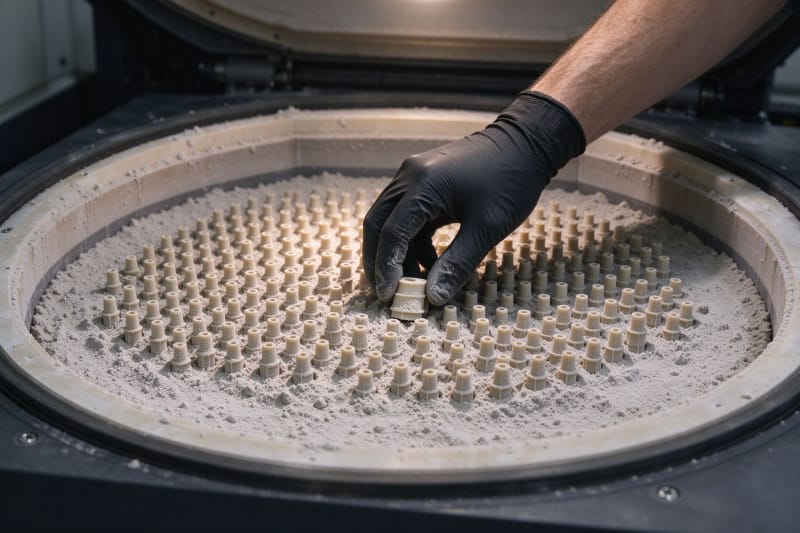
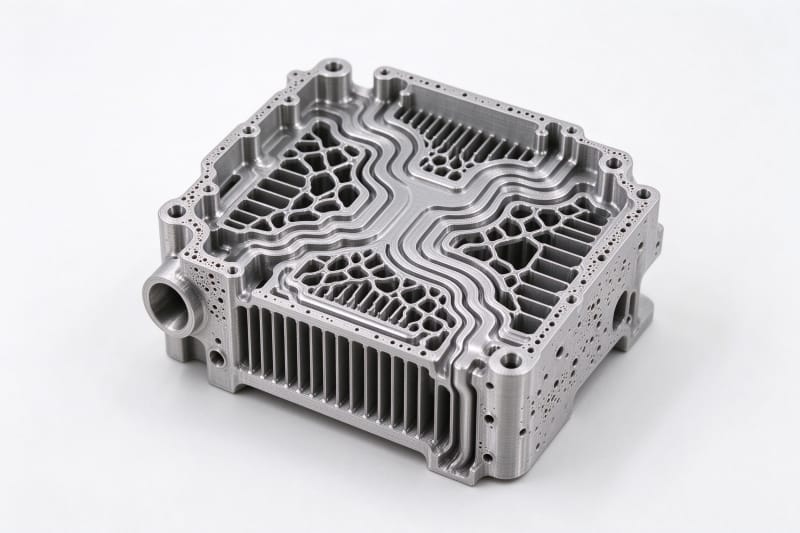
Weil loses Pulver während des Baus jeden Überhang stützt, erschließen Pulververfahren innere Kühlkanäle, Gitterstrukturen, Hohlwände und geneigte Halter, die Extrusion oder Harzsysteme kaum drucken könnten. Ein einziger Nest kann Hunderte loser Teile im Pulver stehen lassen, die erst nach dem Abkühlen des gesamten Kastens ausgegraben werden. Diese Geometriefreiheit ist der Grund, warum Käufer komplexe Gehäuse und Fluidverteiler aus der traditionellen Zerspanung verlagern.
Mechanische Werte trennen ein Serienteil von einem Prototyp. Die Tabelle unten listet Zugfestigkeit und E-Modul der gängigen Pulvergrade aus veröffentlichten Datenblättern. Nylon PA12 liegt bei etwa 45 bis 50 MPa, 316L erreicht 550 bis 690 MPa und Ti6Al4V nahe 900 MPa, sodass die Auslegung mit echten Zahlen statt mit Schätzung erfolgt.
Nachbearbeitung für einbaufertige Teile
Nach dem Bau durchlaufen die Teile eine definierte Finish-Linie. Sie werden mit Luft oder Glasperlen von unverschmolzenem Pulver gestrahlt, dampfgeglättet, und Metallteile werden spannungsarm geglüht oder heißisostatisch gepresst, um Eigenspannung abzubauen. Diese Sequenz macht aus einem rauen Sinterblock ein sauberes, maßstabiles Teil, das für Montage oder Beschichtung bereit ist.
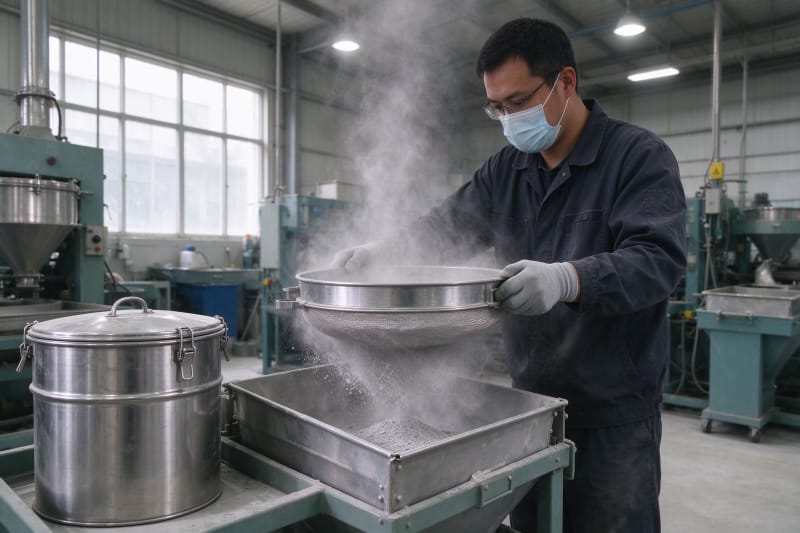
Pulver, das beim Bau nicht verschmolzen wurde, wird nicht weggeworfen. Es wird gesiebt, getrocknet und in kontrolliertem Verhältnis mit Frischpulver zurückgeführt, denn zu feines oder zu oxidiertes Altpulver verändert Oberfläche und Festigkeit. Jede Charge wird erfasst, sodass Pulvercharge, Maschine und Bau-Datei mit den daraus entstehenden Teilen verbunden bleiben.
Verneste Serienproduktion
Eine Pulvermaschine nestet Teile dreidimensional im gesamten Volumen, nicht nur auf einer flachen Platte. Hunderte Kunststoff- oder Metallteile stehen kompakt in einer einzigen Bau box, und der Stückpreis füllt, je voller das Nest wird. Deshalb sind kurze Pulverserien für Stückzahlen von zehn bis tausend wettbewerbsfähig, ohne die Rüstzeit des Spritzgießens.
Qualität wird an mehreren Stationen geprüft, nicht nur einmal am Ende. Kalibrierte Messschieber und KMG-Arme messen kritische Maße, Mikroskope untersuchen Oberflächendichte und Schichtverschmelzung, und die Sichtprüfung f Pulverrückstände ab. Metallteile durchlaufen außerdem Dichteprüfungen, und falls nötig wird der Wärmebehälterverlauf nachverfolgt.
Ökonomie kurzer Pulverläufe
Für kurze Serien ist die Pulverökonomie berechenbar: kein Werkzeug, keine lange Rüstung, und das Nest füllt die Kammer effizient. Wenige Teile kosten pro Stück etwas mehr, aber einige hundert Teile nähern sich den Kosten spritzgegossener Geometrie, was Kleinserien und Markttests realistisch macht, bevor ein Werkzeug geschnitten wird.
Weltweite Lieferung im Plan
Die Lieferzeiten bleiben kontrolliert. Ein Kunststoff-SLS-Prototyp ist oft in drei bis fünf Tagen versandbereit, ein Metall-SLM-Teil folgt einem festen Plan inklusive Wärmebehandlung, und jede Box wird mit Schaumstoffeinlagen und stoßdämpfendem Material für den weltweiten Frachtverkehr gepackt. Maßberichte und Pulverzertifikate reisen mit den Teilen.
Ein Pulverprojekt mit HUANYA starten
Ein Pulverprojekt mit HUANYA startet direkt: senden Sie eine STEP- oder STL-Datei, das Ingenieurteam prüft die Druckbarkeit, empfiehlt das richtige Pulver und Verfahren, orientiert das Teil für die Festigkeit und nennt ein transparentes Angebot mit Toleranz, Wärmebehandlung und Termin. Ein Prototyp, ein Metallhalter oder eine Kleinserie passen, und dieselbe Pulverlinie wächst mit Ihrem Volumen.


Kommentar hinterlassen