
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Was Schnelle Fertigung bedeutet
Schnelle Fertigung durch 3D Druck bedeutet die direkte Herstellung fertiger Endverbrauchsteile aus einer digitalen Datei, ohne den Bau von Werkzeugen, Formen oder Produktionslinien abzuwarten. Wo der 3D Druck anfangs vor allem Prototypen erzeugte, die nie verkauft wurden, stellen dieselben Maschinen heute Teile her, die in echten Produkten ausgeliefert werden. Die Teile werden in technischen Kunststoffen oder Metallen Schicht für Schicht aufgebaut, und die Geometrie ist nur durch das begrenzt, was das Verfahren formen kann. Diese additive fertigungsverfahren verwandeln eine Konstruktionsdatei für industrielle Einkäufer innerhalb weniger Tage in verkaufsfähigen Bestand und bewahren dasselbe digitale Rezept, damit spätere Chargen identisch ausfallen.
Der Unterschied zwischen Rapid Prototyping und Rapid Manufacturing liegt nicht in der Maschine, sondern im Anspruch, den das Teil erfüllen muss. Ein Prototyp dient der Erprobung einer Idee, und man sieht es ihm nach, wenn Material, Oberfläche oder Lebensdauer vom Endprodukt abweichen. Ein gefertigtes Teil muss bei jeder Nachbestellung dieselbe Zeichnung, Werkstoffspezifikation, Festigkeit und Oberfläche erfüllen, denn es trägt den Namen des Unternehmens, das es verkauft. Die Produktion wird daher mit festen Maschinenparametern, qualifizierten Materialien, definierter Nachbearbeitung und dokumentierter Prüfung gesteuert. Der Übergang vom Prototyp zur Fertigung ist damit ein Wandel der Prozessdisziplin und nicht nur der Bestellmenge.
Unternehmen wählen diesen Weg, weil er Kosten und Verzögerung beseitigt, die herkömmliche Werkzeuge mit sich bringen. Spritzgussformen und Druckgusswerkzeuge brauchen Wochen und mehrere tausend Euro und rechnen sich nur, wenn eine Konstruktion feststeht und die Stückzahlen hoch sind. Die additive Produktion benötigt kein Werkzeug, sodass ein Teil starten kann, bevor die Nachfrage gesichert ist, Konstruktionen ohne Schrottübernahme geändert werden und kleine regionale Märkte wirtschaftlich bedienbar werden. Einkäufer überbrücken damit die Lücke zwischen Markteinführung und Großserie, fertigen Ersatzteile, die sonst entfielen, und bauen komplexe Bauteile, die herkömmliche Verfahren überhaupt nicht erlauben.
Verfahren | Typische Materialien | Entstehung der Teile | Beste Produktionseignung |
SLS | PA12, PA11, TPU, gefüllte Nylone | Ein Laser sintert Polymerpulver, ohne gedruckte Stützen | Funktionale Nylonteile, Scharniere und Halter |
MJF | PA12, PA11, TPU | Fusionsmittel und Infrarotenergie auf dem Pulverbett | Wiederholbare, detaillierte Polymerchargen mit hohem Durchsatz |
SLM / DMLS | Ti6Al4V, 316L, AlSi10Mg, Inconel | Ein Laser schmilzt Metallpulver Schicht für Schicht auf | Metallische Endteile für Luftfahrt, Medizin und Werkzeug |
SLA / DLP | Photopolymer Harze | UV Licht härtet flüssiges Harz zu detaillierten Teilen | Detaillierte Gehäuse und Urformen |
Binder Jetting | Metalle und Sand | Binder verbindet Pulver, dann werden die Teile im Ofen gesintert | Höhere Metallmengen mit Nachbearbeitung |
Additive Verfahren in Produktionsqualität
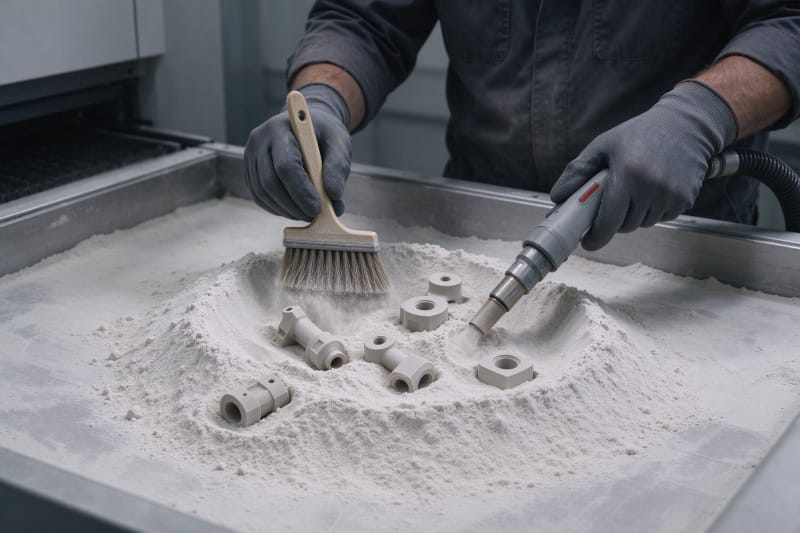
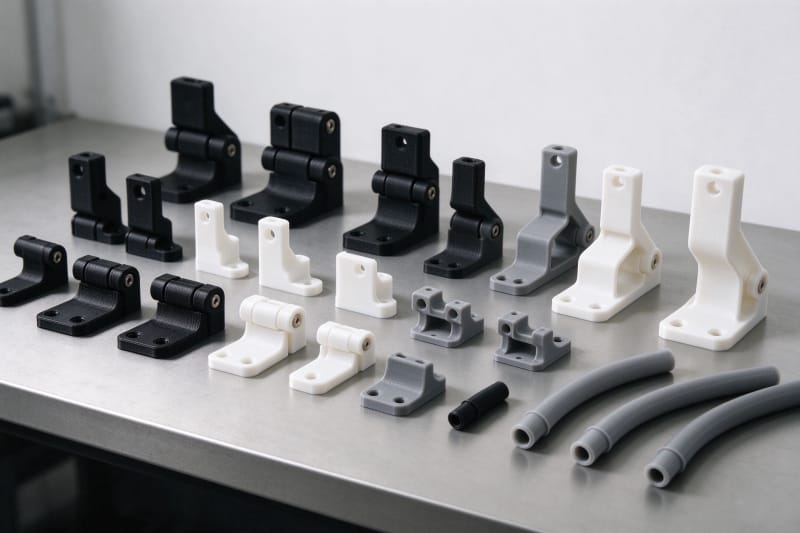
Für polymere Endverbrauchsteile ist das Pulverbettverfahren das Arbeitspferd, angeführt vom selektiven Lasersintern und der Multi Jet Fusion. Beim SLS sintert ein Laser Nylonpulver Schicht für Schicht, während MJF ein Fusionsmittel aufträgt und Infrarotenergie einsetzt; beide Verfahren bauen die Teile, eingebettet in loses Pulver, ohne gedruckte Stützstrukturen. So entstehen zähe Nylonkomponenten mit gleichmäßigem, nahezu isotropem Verhalten für Scharniere, Halter, Kanäle und Gehäuse. Weil ungenutztes Pulver die Teile umgibt, passen viele Bauteile in jeden Bau, was diesen industrie 3d druck auch in Produktionsstückzahlen zu einem wettbewerbsfähigen Stückpreis macht.
Muss das Endteil metallisch sein, schmilzt das Laserpulverbettverfahren Pulver aus Titan, Edelstahl, Aluminium oder Nickellegierung zu voll dichten Bauteilen. Ein Faserlaser fährt jeden Querschnitt nach und verschweißt die neue Schicht mit der vorherigen, sodass das fertige Teil in Baurichtung mechanische Werte erreicht, die dem gewalzten Werkstoff entsprechen oder ihn übertreffen. Metallteile kommen auf der Bauplatte befestigt aus der Maschine und durchlaufen Spannungsarmglühen, Stützentfernung und meist CNC Bearbeitung kritischer Flächen. So entstehen Luftfahrthalter, medizinische Implantate, Werkzeuge mit konturnaher Kühlung und leichte Motorsportteile.
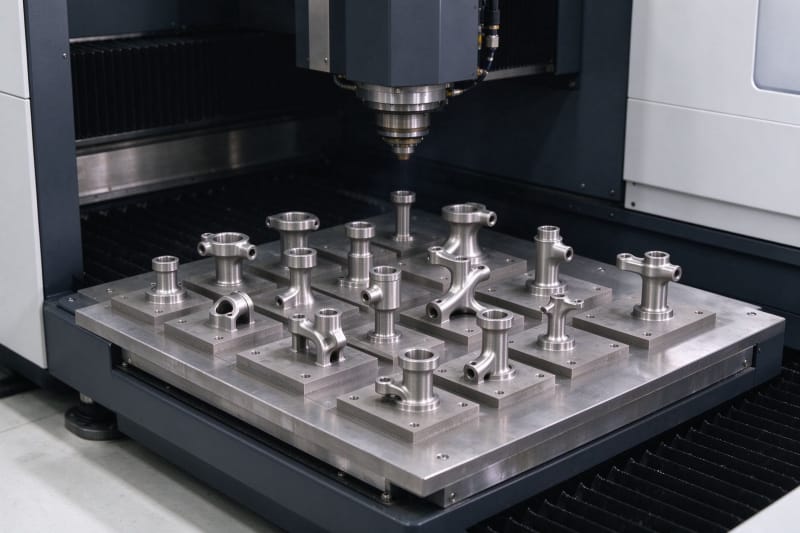
Stereolithographie und digitales Lichtverfahren bleiben wertvoll für detailreiche Gehäuse, Urformen und Teile, bei denen die Oberfläche mehr zählt als dauerhafte Hitze oder Last. Das Binder Jetting geht einen anderen Weg und trägt ein Bindemittel auf Metall oder Sandpulver auf, bevor die Teile im Ofen gesintert oder infiltriert werden, was höheren Stückzahlen entgegenkommt, wenn der zusätzliche Schritt akzeptabel ist. Die Wahl des Verfahrens bedeutet, Material, Geometrie, erwartete Last und Oberfläche dem Teil anzupassen, statt standardmäßig auf eine Technik zu setzen. Ein leistungsfähiger Lieferant betreibt mehrere Verfahren und empfiehlt das passende.
Werkstoffe für Endverbrauchsteile
Technische Nylone dominieren die Kunststoffproduktion, weil sie zäh, ermüdungsfest und gegenüber wiederholtem Biegen unempfindlich sind. PA12 ist die Standardeinstellung für funktionale Halter, Schnappverbindungen und Kanäle, PA11 bietet mehr Flexibilität und Schlagfestigkeit, und kohlenstoff oder glasgefüllte Einstellungen erhöhen die Steifigkeit für Vorrichtungen und Strukturteile. Thermoplastisches Polyurethan kommt dort zum Einsatz, wo Elastizität und Haftung gebraucht werden, etwa für Dichtungen, Rollen und Schutzpuffer. Jeder Werkstoff ist mit einem Datenblatt qualifiziert, und dieselbe Pulverspezifikation wird bevorratet, damit Nachbestellungen wie die erste ausfallen.
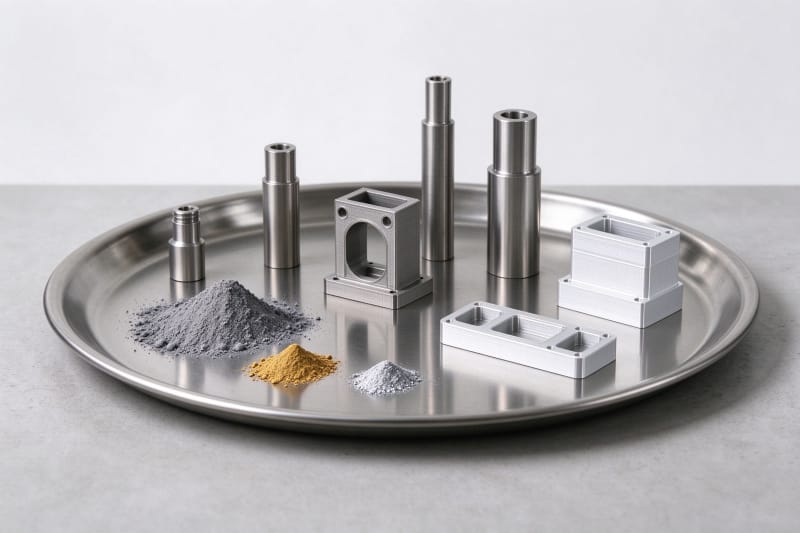
Die Metallfertigung greift auf dieselben Legierungen zurück wie die Lieferketten der Luftfahrt, Medizin und Automobilindustrie. Ti6Al4V bietet ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht und Korrosionsbeständigkeit, 316L Edelstahl dient korrosionsbeständigen Fluid und Medizinteilen, AlSi10Mg ist leicht und wärmeleitfähig, und Inconel 718 behält bei hoher Temperatur seine Festigkeit. Kobaltchrom und Maragingstahl bedienen Medizin und Werkzeugbau. Diese Werkstoffe werden mit Pulverzeugnissen und vollständiger Rückverfolgbarkeit geliefert, sodass ein Einkäufer die Zusammensetzung eines sicherheitskritischen Teils zweifelsfrei nachweisen kann.
Werkstoff | Typ | Wesentliche Eigenschaften | Typische Endteile |
PA12 | Polymer, SLS / MJF | Zäh, chemikalienbeständig, gute Ermüdungslebensdauer | Scharniere, Halter, Kanäle und Gehäuse |
PA11 | Polymer, SLS | Flexibel, schlagfest, biobasiert | Schutz, Sport oder tragbare Teile |
PA12 CF / glasgefüllt | Verstärktes Polymer | Hohe Steifigkeit bei geringem Gewicht | Vorrichtungen, Werkzeuge und Strukturhalter |
Ti6Al4V | Metall, SLM | Hohes Festigkeit-Gewicht-Verhältnis, korrosionsbeständig | Luftfahrthalter und medizinische Implantate |
316L Edelstahl | Metall, SLM | Korrosionsbeständig und schweißbar | Fluidteile, Armaturen und Medizinteile |
AlSi10Mg | Aluminium, SLM | Leicht, mit guter Wärmeleitfähigkeit | Wärmetauscher und Motorsportteile |
Konstruktion für additive Produktion
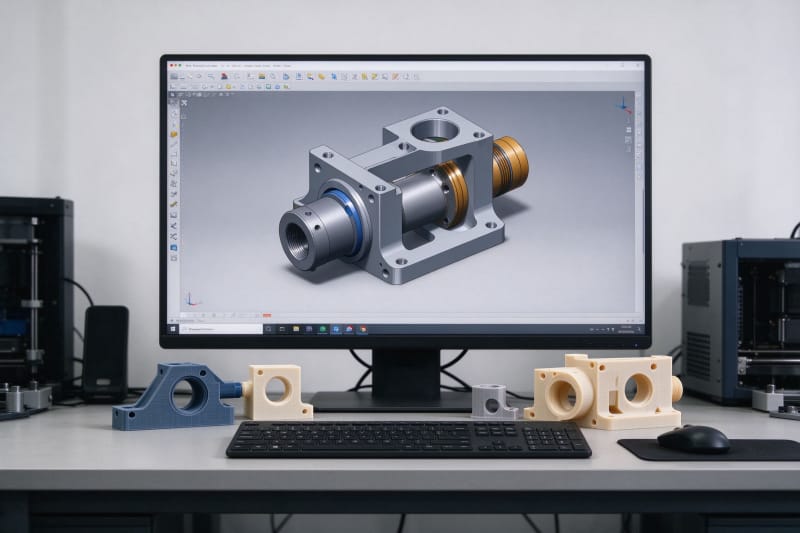
Die Konstruktion für die additive Produktion im Serienmaßstab ist der Punkt, an dem sich die Methode rechnet, denn Teile lassen sich formen, wie es Formen oder Fräsen nicht erlauben. Baugruppen aus vielen verschraubten Einzelteilen lassen sich zu einem gedruckten Teil zusammenfassen und dabei Fugen, Dichtungen, Befestiger und Montageaufwand entfernen. Gitterstrukturen und kontrollierte Wandstärken senken das Gewicht bei erhaltener Festigkeit, und Innenkanäle führen Fluid, Luft oder Kühlmittel durch einen einzigen Block. Diese Merkmale werden einmal konstruiert und in jeder Charge ohne Mehrkosten reproduziert, doch sie funktionieren nur, wenn die Geometrie mit dem Verfahren und seinen Grenzen entsteht.
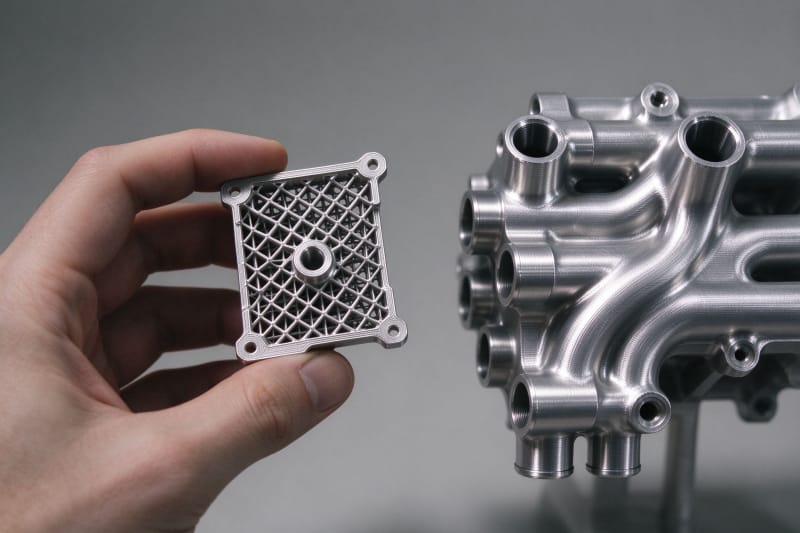
Eine wiederholbare Produktion folgt dennoch Konstruktionsregeln, und wer sie ignoriert, erhält Teile, die sich verziehen, versagen oder nicht geprüft werden können. Mindestwandstärken, Entleerungsöffnungen für unverschmolzenes Pulver, selbsttragende Überhangwinkel und Spiele für bewegliche Gelenke müssen alle eingehalten werden. Die Baurichtung beeinflusst Oberfläche, Festigkeit und Stützspuren, daher wird die Ausrichtung für die Produktion festgelegt und nicht pro Charge neu entschieden. Dichte Packung vieler Teile senkt Kosten, muss aber Raum für gleichmäßige Wärme und Pulverfluss lassen. Werden diese Regeln in der Entwurfsphase festgelegt, bleiben die Maßüberraschungen aus, die billige Anbieter liefern.
Qualitätskontrolle und Zertifizierung
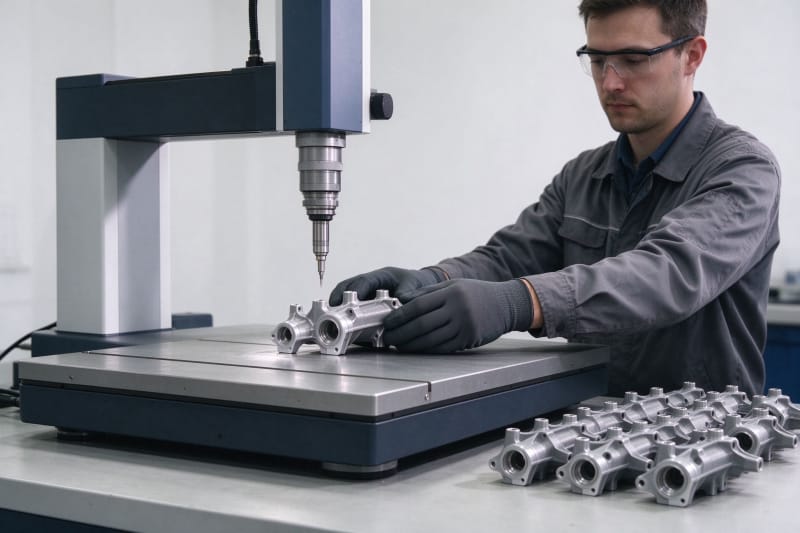
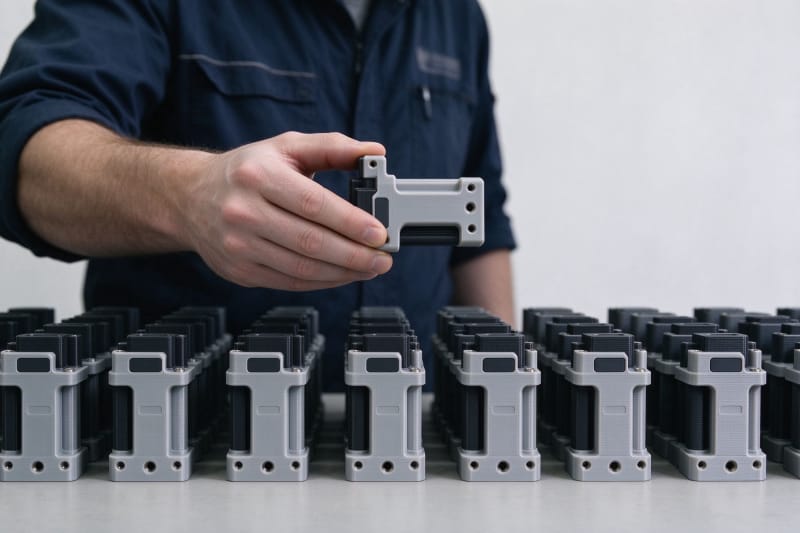
Zuverlässiger 3D Druck lebt von Prozesskontrollen, die jeden Bau mit dem vorherigen gleich machen. Maschinen werden mit festen Parametern qualifiziert, Umgebungsbedingungen überwacht, und statistische Prozesskontrolle verfolgt die Hauptmaße über die Zeit, sodass eine Abwanderung erkannt wird, bevor sie einen Kunden erreicht. Jeder Bau wird mit Maschine, Materialcharge, Parametern und Bediener erfasst, und eingehendes Pulver wird geprüft und beim Metall oft mit einer eindeutigen Charge rückverfolgt. Diese Dokumentation ermöglicht es, dass ein Monate später gefertigtes Teil dem Erstmuster entspricht, und genau darin unterscheidet sich eine Prototypwerkstatt von einem Fertigungspartner.
Genau hier hält HUANYA die drei von B2B Einkäufern gefürchteten Probleme aus jeder Produktionsbestellung heraus. Erstens die Maßhaltigkeit über Chargen und Überarbeitungen hinweg: Hauptmaße werden über denselben festgelegten Prozess und Veredelungsweg gehalten, damit eine Nachbestellung dem Erstmuster entspricht. Zweitens die termingerechte Lieferung: Bauplätze, Nachbearbeitung und Prüfung werden gegen die echte Kapazität geplant, sodass das zugesagte Datum ein Plan und keine Hoffnung ist. Drittens eine gleichbleibende Veredelung: Strahlen, Färben, Polieren und Stützentfernung folgen einem schriftlichen Standard, damit die Oberfläche nicht abdriftet. Teile, die ihr Maß verändern, zu spät kommen oder unterschiedlich fertig werden, soll dieses System verhindern.
Kosten und Lieferzeiten
Die additive Produktion kennt keine Werkzeugkosten und nur wenig Rüstaufwand, sodass das erste Teil weit günstiger ist als das erste geformte oder gegossene Teil, während der Stückpreis relativ flach bleibt. Spritzguss wird erst bei höheren Stückzahlen nach Amortisation der Form pro Stück günstiger, und der Schnittpunkt hängt von Größe, Geometrie und Material ab. Die 3d druck kosten werden vor allem von Bauhöhe, Maschinenzeit, Material und Veredelung getrieben, sodass das Aushöhlen nichtstruktureller Bereiche, geringere Höhe und optimierte Ausrichtung das Angebot deutlich senken. Ein transparenter Lieferant führt jede Stufe auf und nennt dem Einkäufer den tatsächlichen Break even zur herkömmlichen Werkzeugfertigung.
Digitales Lager und Wiederholproduktion
Einer der stärksten Gründe für die Technologie ist das digitale Lager, das sie schafft. Statt tausende Teile zu produzieren und jahrelang einzulagern, bewahrt ein Unternehmen die qualifizierte Datei und ruft kleine Chargen nach Bedarf ab. Ersatzteile längst eingestellter Produkte entstehen auf Anfrage, ohne Werkzeuge vorzuhalten, und regionale Lager können vor Ort fertigen statt Bestand weltweit zu verschiffen. Dieselbe Datei, Ausrichtung und Prüfplanung machen die zehnte Bestellung mit der ersten identisch. Wer 3d bauteile anfertigen lassen möchte, wandelt langsam drehenden Bestand in einen On Demand Service um und setzt gebundenes Kapital frei.
Mit HUANYA zusammenarbeiten
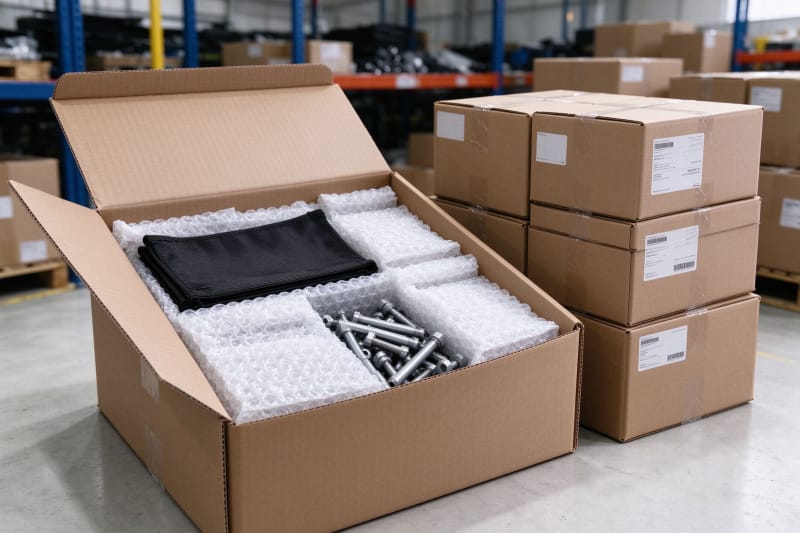
Rapid Manufacturing macht aus einer digitalen Konstruktion qualifiziertes Endproduktlager ohne Werkzeug, Verzögerung oder Rätselraten und wächst von einer einzelnen Charge zu einer wiederholbaren Versorgungslinie. Der passende Lieferant ist eine Fabrik, die Verfahren, Material und Veredelung im eigenen Haus beherrscht, jeden Bau dokumentiert und Wiederholbarkeit sowie Termintreue für nicht verhandelbar hält. HUANYA arbeitet mit industriellen Einkäufern aus Automobil, Luftfahrt, Medizin, Elektronik und Konsumgütern, vom ersten Produktionsteil bis zu wiederkehrenden zertifizierten Chargen. Senden Sie die CAD Datei und die gewünschte Menge, und erhalten Sie ein klares Angebot, eine realistische Lieferzeit und Teile, die jederzeit der Zeichnung entsprechen.


Kommentar hinterlassen