
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Qué aporta la Impresión 3D de metal
La Impresión 3D de metal construye componentes metálicos densos y funcionales directamente desde un archivo CAD fundiendo polvo metálico capa por capa con un láser de alta potencia, un proceso conocido como fusión de lecho de polvo o SLM. A diferencia de la impresión en plástico, la pieza final es de verdadero acero inoxidable, titanio, aluminio o aleación de níquel, con propiedades mecánicas cercanas al material forjado tras el tratamiento térmico adecuado. Los Servicios de impresión 3D cualificados gestionan el polvo, la estrategia de soportes, el alivio de tensiones y la inspección como una ruta controlada. Geometrías complejas como canales conformados, estructuras reticulares ligeras y conjuntos consolidados pasan a ser fabricables sin utillaje.
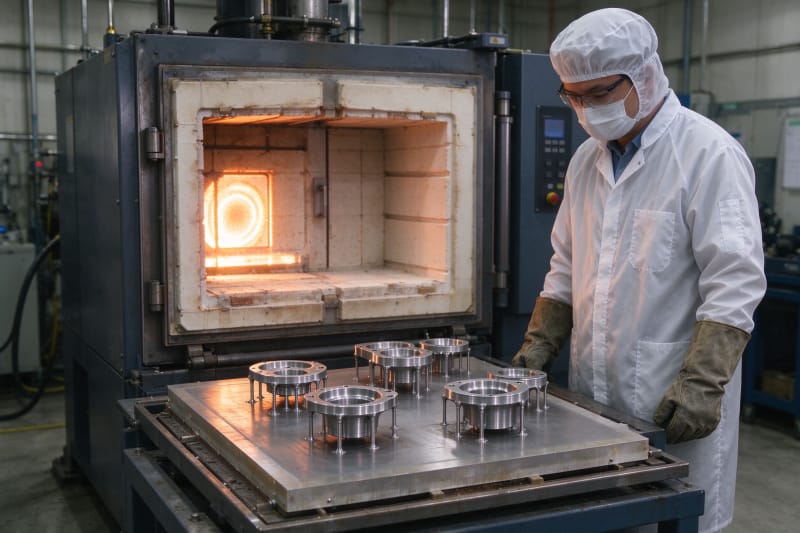
Las piezas no están terminadas cuando se detiene el láser. La placa de construcción con las piezas fijadas debe someterse a alivio de tensiones antes de retirarlas, los soportes se cortan o mecanizan, y las superficies críticas suelen necesitar acabado CNC para mantener tolerancias estrictas. Un proveedor serio planifica estos pasos antes de la primera capa, porque una pieza sin suficiente margen puede deformarse en el momento de cortarse. Los equipos que comprenden toda la ruta obtienen componentes listos para producción.
Cuándo el metal aditivo supera los métodos convencionales
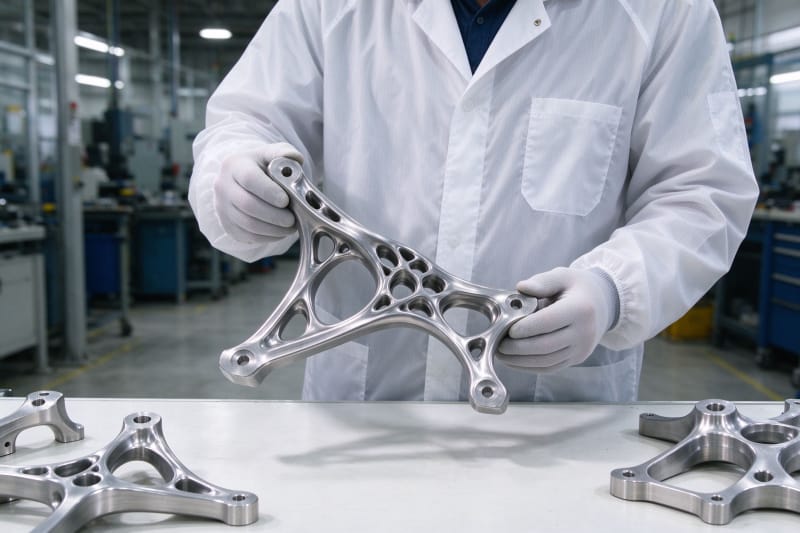
La fabricación aditiva metálica no sustituye universalmente al mecanizado CNC ni a la fundición, y un buen proveedor lo reconoce. Gana cuando la geometría es realmente compleja, como canales internos imposibles de mecanizar, soportes optimizados por topología que eliminan masa sin perder rigidez, o piezas que consolidan varios componentes soldados en uno. También gana para volúmenes bajos donde el utillaje de fundición no se justifica. Para piezas prismáticas sencillas y grandes volúmenes, el CNC sigue siendo más rápido y barato. La siguiente tabla compara las aleaciones aditivas metálicas más comunes y sus aplicaciones típicas.
Aleación | Características clave | Aplicaciones B2B típicas |
Acero inoxidable 316L | Buena resistencia a corrosión, dúctil | Colectores, utillajes, industria química |
Acero inoxidable 17-4PH | Alta resistencia tras endurecimiento | Utillajes, soportes, componentes mecánicos |
Titanio Ti6Al4V | Alta relación resistencia peso, biocompatible | Soportes aeroespaciales, implantes, automoción |
Aluminio AlSi10Mg | Ligero, buena conductividad térmica | Intercambiadores, carcasas, refrigeración |
Inconel 718 | Resistencia a alta temperatura y corrosión | Piezas de turbina, componentes de motor, utillajes |
Cobalto cromo CoCr | Resistente al desgaste, biocompatible | Implantes médicos, dental, piezas de desgaste |
Elegir la aleación metálica adecuada
La aleación debe seguir los requisitos de servicio, no la costumbre. El 316L es el valor por defecto para piezas generales resistentes a corrosión y es fácil de imprimir y mecanizar, mientras que el 17-4PH ofrece una resistencia bastante mayor tras el envejecimiento y conviene a soportes estructurales y utillajes. El Ti6Al4V se elige por su excepcional relación resistencia peso en aeroespacial y médico, pero es más caro y exigente. El AlSi10Mg sirve para piezas ligeras y térmicas, y el Inconel 718 se reserva a componentes que deben mantener resistencia a alta temperatura. Elegir la aleación imprimible más barata para un caso que no soporta es el error más común y evitable.
La certificación del material importa tanto como el nombre de la aleación. Para trabajos aeroespaciales, médicos e industriales regulados, los compradores necesitan trazabilidad de lotes de polvo, certificados de composición química y a menudo probetas construidas junto a la pieza. Una Empresa de impresión 3D seria o una Fábrica de impresión 3D indica qué certificados son estándar y cuáles son de pago, para que el comprador no se sorprenda tras la fabricación cuando un auditor pida los registros.
Reglas de diseño para piezas aditivas metálicas
La impresión metálica tiene límites geométricos estrictos provocados por la tensión térmica, e ignorarlos causa deformación, grietas o fallo de construcción. La primera regla es el espesor de pared, las características por debajo del mínimo de la aleación pueden no construirse o deformarse. La segunda son los soportes, que en metal no solo sostienen voladizos sino que anclan la pieza frente a las enormes fuerzas térmicas generadas al fundirse y enfriarse cada capa. La tercera es la orientación, las superficies críticas deben situarse lejos de los soportes. La Impresión 3D de metal premia las piezas diseñadas para aditivo en lugar de piezas tomadas simplemente de un plano CNC.
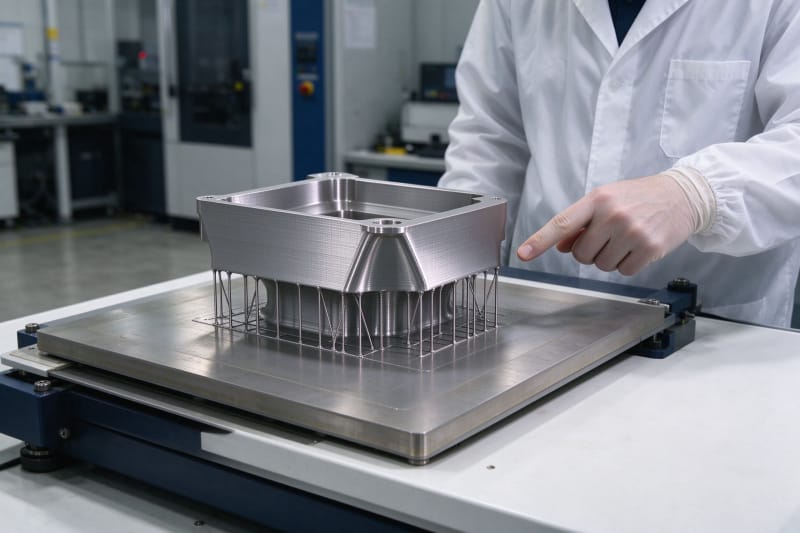
Los voladizos y canales internos necesitan planificación específica. La mayoría de aleaciones imprimen hasta unos 45 grados sin soportes, pero ángulos más bajos exigen estructuras que dejan marcas y requieren retirada. Los canales conformados y cavidades internas necesitan puntos de drenaje y retirada de polvo, porque el polvo atrapado añade peso y no puede inspeccionarse. Los agujeros por debajo de cierto diámetro pueden cerrarse o imprimirse grandes, así que los agujeros ajustados suelen imprimirse pequeños y escariarse o roscarse después. Los diseñadores que añaden estos márgenes por adelantado obtienen piezas que encajan.
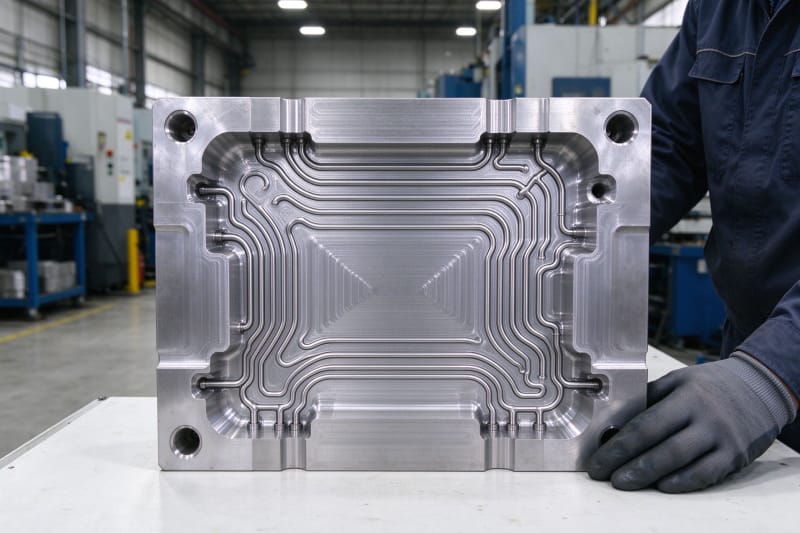
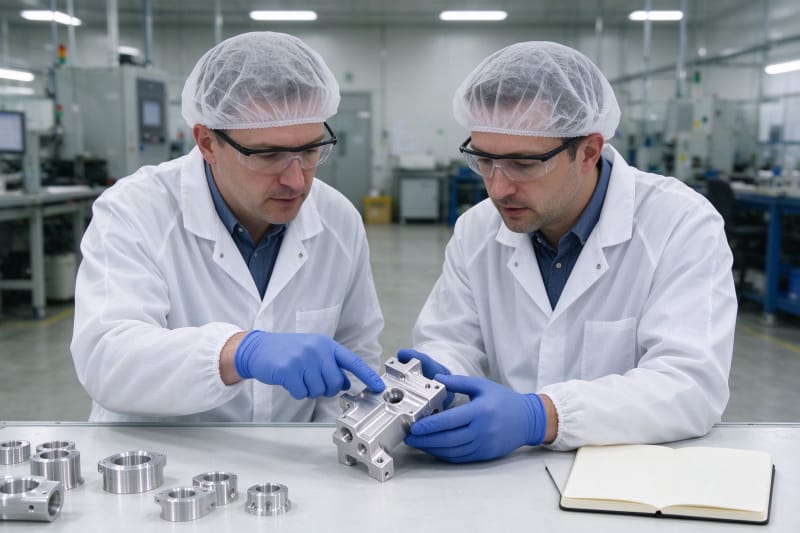
La mayoría de fallos aditivos metálicos son predecibles durante la revisión del presupuesto, no en la placa. Una pared demasiado fina, una sección masiva sin soporte, una cavidad sellada o una cara crítica enterrada en soportes fallarán igual independientemente de la marca de la máquina, por lo que un proveedor competente señala estos problemas con un informe DFM antes de dar un precio. La siguiente tabla resume las principales directrices DFM para los procesos aditivos metálicos habituales.
Característica de diseño | Directriz típica | Recomendación |
Espesor mínimo de pared | Aproximadamente 0,4 a 1,0 mm según aleación | Usar 1,0 mm o más en paredes estructurales |
Ángulo de voladizo sin soporte | Unos 45 grados para la mayoría de aleaciones | Rediseñar o añadir soportes extraíbles |
Diámetro mínimo de agujero | Unos 0,5 a 1,0 mm fiable | Imprimir pequeños y mecanizar después |
Necesidad de soportes | Bajo voladizos y en caras de anclaje | Permitir acceso para retirada y acabado |
Canales internos | Necesitan retirada de polvo y drenaje | Añadir tapones extraíbles o extremos abiertos |
Acabado superficial impreso | Habitualmente rugoso, unos 6 a 12 micrómetros Ra | Mecanizar o pulir caras de sellado críticas |
Post procesos y controles de calidad
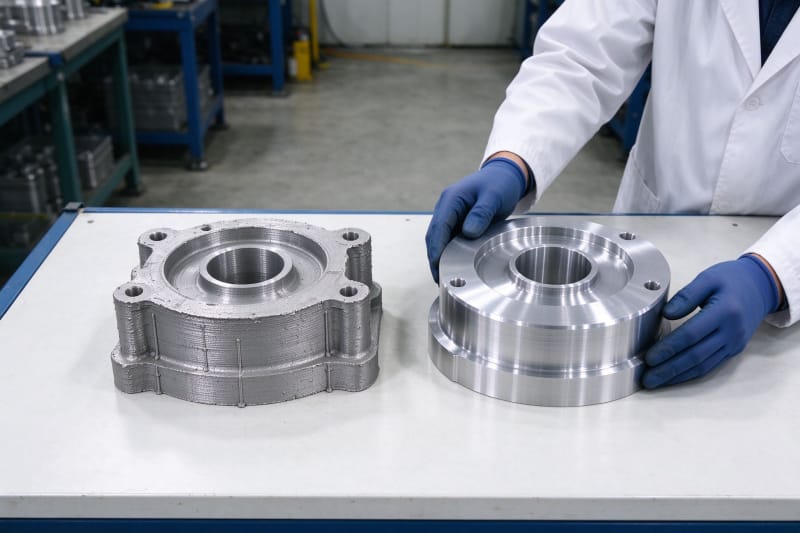
La superficie recién impresa de una pieza metálica es rugosa y no sirve para caras de sellado, rodadura o estéticas, por lo que el post proceso forma parte del proceso. Las rutas estándar incluyen alivio de tensiones aún en la placa, retirada de soportes, tratamiento térmico como recocido de solución o envejecimiento, mecanizado CNC de referencias y características críticas, y granallado para un acabado uniforme. Las piezas funcionales pueden necesitar prensado isostático en caliente para cerrar porosidad interna, pulido o recubrimiento. Los compradores deben definir qué superficies importan y qué acabado necesitan.
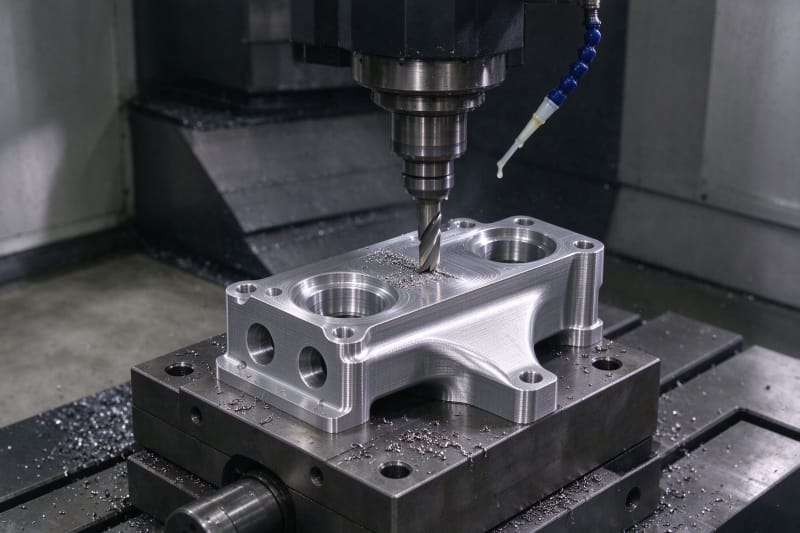
Aquí es donde HUANYA mantiene los tres problemas que temen los compradores B2B fuera de cada pedido. Primero, estabilidad dimensional entre lotes y revisiones, las cotas críticas se mantienen mecanizando tras el alivio de tensiones y se reutiliza la misma ruta bloqueada. Segundo, entrega puntual, los espacios de construcción, tratamientos térmicos y mecanizado se programan juntos según capacidad real. Tercero, acabado constante, el granallado y pulido siguen una única norma escrita. Los talleres baratos venden tiempo de láser, HUANYA entrega piezas cualificadas.
Factores de coste y plazos
El coste de la impresión metálica 3D lo impulsan sobre todo el volumen de construcción y el tiempo de máquina, no el peso de polvo de la pieza. Una pieza grande o alta ocupa una capacidad de máquina cara durante muchas horas, y los soportes densos añaden material y tiempo de retirada. Otros costes importantes son el precio del polvo, especialmente titanio e Inconel, los ciclos de tratamiento térmico y prensado, el mecanizado CNC, la inspección y certificación. Ahuecar volúmenes no estructurales, optimizar la orientación para reducir soportes y consolidar conjuntos puede reducir el coste sustancialmente, pero estas decisiones corresponden a la fase de diseño.
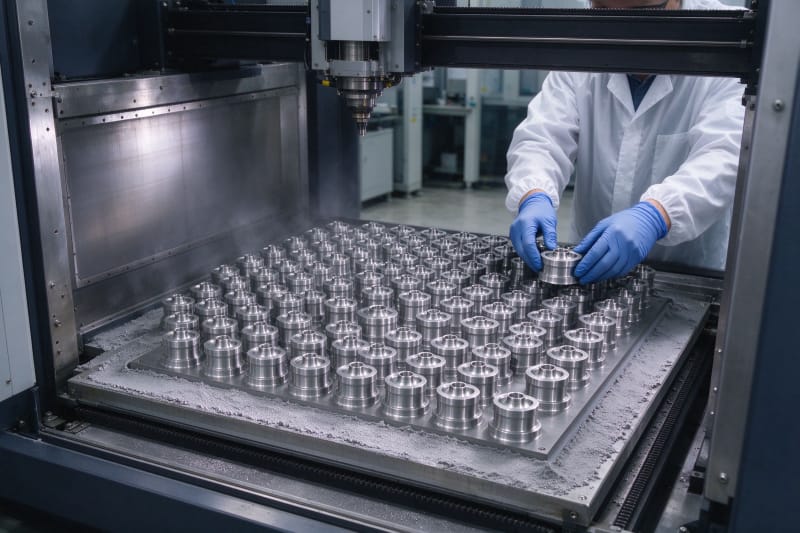
Los plazos de las piezas metálicas son más largos que la impresión plástica porque la ruta incluye varias etapas secuenciales. La construcción puede llevar de uno a varios días según la altura, seguida de alivio de tensiones, retirada de soportes, tratamiento térmico, mecanizado CNC e inspección, por lo que una pieza cualificada típica supera con creces una semana. Los compradores con fechas límite deben compartir la fecha al pedir presupuesto, porque un proveedor puede optimizar la orientación, pero no puede comprimir el tratamiento térmico una vez iniciado.
Del prototipo a la producción certificada
La fabricación aditiva metálica escala de un único prototipo a una producción en serie repetible cuando el proceso está controlado y documentado. La primera pieza demuestra la geometría, los pedidos repetidos demuestran al proveedor, y la producción seria requiere parámetros bloqueados, trazabilidad del polvo, registros de tratamiento térmico y planes de inspección idénticos en todas las construcciones. HUANYA revisa cada revisión para mejorar el anidamiento o reducir soportes sin cambiar la geometría aprobada, y avisa a los compradores cuando un pequeño cambio de diseño reduciría el coste sin afectar a la función.
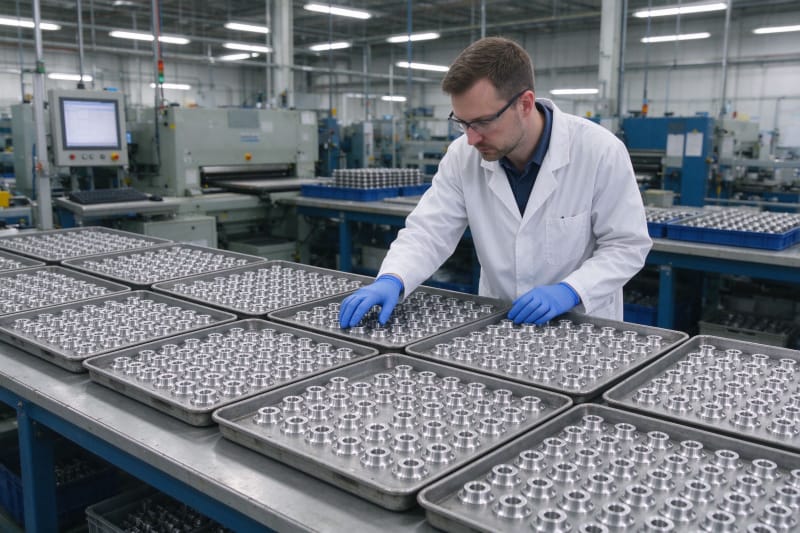
Los compradores que comparan proveedores deben comparar la ruta completa, no el precio de impresión destacado. Dos presupuestos para el mismo archivo pueden diferir mucho porque uno incluye tratamiento térmico y acabado CNC mientras el otro envía tal como se imprime, uno aporta certificados de material e informes de densidad mientras el otro no ofrece nada. La comparación justa abarca aleación, proceso, tratamiento térmico, mecanizado, inspección, certificación y plazo lado a lado. Una vez que las rutas coinciden, el proveedor cualificado más barato es la elección evidente.
Inicie su pieza metálica con HUANYA
Suba su archivo STEP o IGES a HUANYA, especifique la aleación, condiciones de servicio, cotas críticas, acabado requerido y necesidades de certificación, y reciba un presupuesto que detalla construcción, tratamiento térmico, mecanizado e inspección en lugar de un simple número. Compárelo en la misma ruta completa, y el socio adecuado para la Impresión 3D de metal queda claro desde la primera lectura.


Dejar un comentario