
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Cada semana un comprador nos pregunta cuál tecnología es mejor, y la respuesta honesta es que ninguna gana en todo. SLA produce superficies lisas y precisas; SLS produce piezas resistentes y funcionales sin soportes. La decisión depende de lo que deba hacer la pieza, cómo se probará y cuál sea su ventana de presupuesto. HUANYA opera ambos procesos, así que nuestros ingenieros comparan muestras reales en lugar de hojas de especificaciones.
La SLA, o estereolitografía, trabaja como una máquina de fotocurado de alta precisión. Un láser UV traza cada sección dentro de un tanque de resina líquida y el material se endurece justo donde pasa el haz. Capa a capa, la pieza emerge del baño. Como el punto del láser es fino y las capas delgadas, la SLA entrega bordes nítidos y detalles que difícilmente se logran con sistemas de polvo.
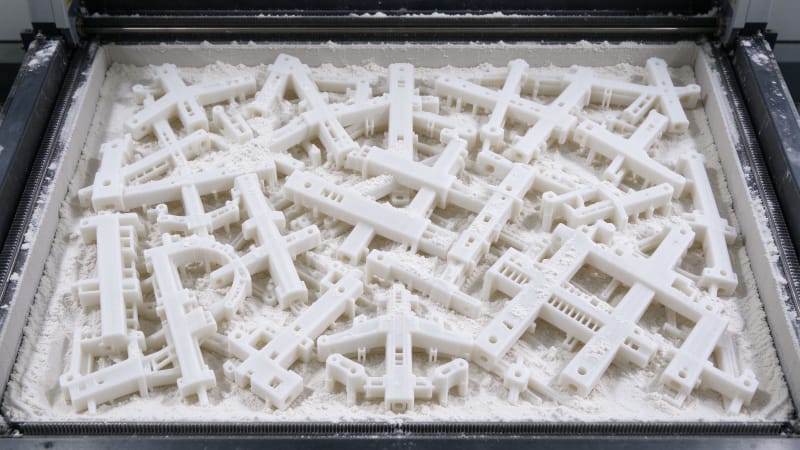
La SLS toma el camino opuesto. En lugar de resina líquida usa polvo fino de nylon extendido en la cámara de construcción, y un láser funde las partículas en puntos seleccionados. El polvo no fundido permanece como soporte natural, así que las piezas se apilan y anidan libremente dentro del lecho. Esa sola diferencia reorganiza toda la lógica de costos y diseño.
La precisión es la primera pregunta. Un servicio de SLA típico trabaja capas de 25 a 100 micrómetros con tolerancias de más o menos 0,1 a 0,2 milímetros. La SLS construye capas más gruesas, de 80 a 120 micrómetros, y mantiene tolerancias cercanas a más o menos 0,3 milímetros. Ambas son repetibles, pero la SLA gana cuando la pieza debe encajar con otro componente.
Proceso | Espesor de capa típico | Tolerancia típica | Rugosidad |
SLA | 25–100 µm | ±0,1–0,2 mm | Ra 0,2–0,5 µm |
SLS | 80–120 µm | ±0,3 mm | Ra 10–16 µm |
El acabado sigue el mismo patrón. Una pieza de resina sale con brillo casi de inyección, lo que hace de la SLA la opción natural para modelos maestros, moldes de silicona y maquetas de presentación. Una pieza de nylon sinterizado tiene textura mate, ligeramente granulada, que luce y se siente funcional. Para productos que se pintarán o se mostrarán al cliente final, la SLA ahorra horas de lijado.
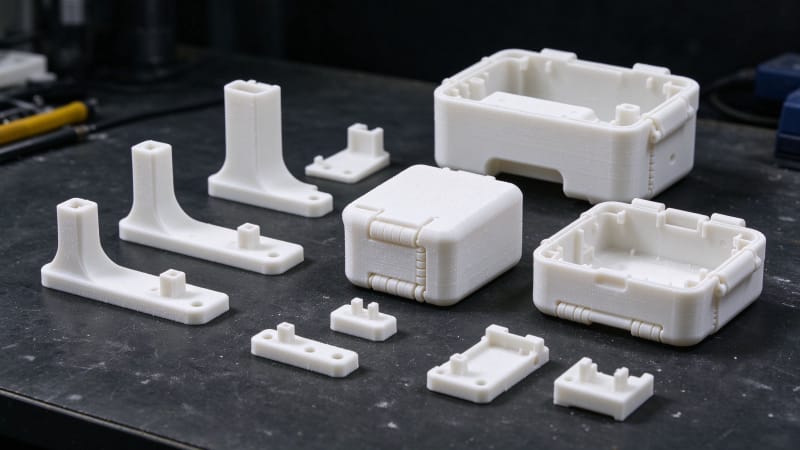
Los materiales deciden la historia mecánica. Los fotopolímeros estándar dan resistencias a la tracción de unos 30 a 60 MPa, pero siguen siendo frágiles ante impactos. El nylon PA12 de la SLS alcanza típicamente 45 a 50 MPa y, más importante, absorbe impactos y flexiona sin agrietarse. Si el prototipo se va a soltar, prensar o articular, la SLS es la apuesta más segura.
Material | Resistencia a tracción | Comportamiento al impacto | Temperatura de flexión |
Resina SLA estándar | ~30–60 MPa | Frágil, baja elongación | ~55–65 °C |
Nylon SLS PA12 | ~45–50 MPa | Dúctil, alta elongación | ~100–130 °C |
Los soportes son la variable oculta. Toda pieza de resina necesita soportes que luego se retiran a mano, lijando los puntos de contacto antes del curado final. La SLS no necesita soportes, porque el lecho de polvo sostiene cada forma. Esa diferencia explica por qué la Impresión 3D en pequeñas cantidades se mueve naturalmente hacia el sinterizado cuando crece el volumen.
El costo por pieza sigue una curva cruzada. Para un prototipo único, la SLA suele salir más barata, porque el tiempo de máquina y el volumen de resina son pequeños. Más allá de unas pocas piezas, la SLS reparte su volumen de construcción entre piezas anidadas y el precio unitario cae rápido. Los rangos siguientes son valores de referencia típicos de HUANYA para una carcasa de unos 100 por 60 por 40 milímetros.
Cantidad | SLA por pieza (USD) | SLS por pieza (USD) |
1–5 pzas | 20–80 | 50–150 |
10–50 pzas | 12–40 | 18–60 |
100+ pzas | 8–25 | 10–30 |
El postprocesado también tiene ritmos distintos. La resina se lava, se desprende de soportes y se cura con luz UV antes del envío, un flujo que encaja con prototipos en 24 a 72 horas. Las piezas de SLS se limpian de polvo y pueden ir directo a teñido, alisado por vapor o ensamble. Al comparar SLA o SLS, la línea de acabado suele decidir más que la ficha técnica.
Las aplicaciones se reparten con claridad. La SLA domina los prototipos visuales muy detallados, carcasas de audífonos, patrones de joyería y modelos de fundición. La SLS domina soportes funcionales, carcasas de clip, bisagras vivas, ductos y la Impresión 3D bajo demanda hasta unos cientos de piezas. Cuando se necesita el mismo diseño en ambas formas, HUANYA imprime un master SLA para aprobación y luego pasa a SLS para las piezas probadas.
La elección también depende de su plan de producción. Para una validación única antes del utillaje, la SLA da el camino más rápido hacia una muestra perfecta. Para 30 a 300 piezas funcionales sin trabajo de soportes, la SLS es la ruta más económica. Muchos clientes HUANYA usan una estrategia de dos etapas: SLA para la forma, SLS para la función.
HUANYA opera líneas SLA y SLS dedicadas en una fábrica controlada, con máquinas calibradas y lotes de material documentados. Cada pedido recibe una revisión DfM que detecta soportes, espesores de pared y orientación antes de imprimir. Nuestro motor de cotización muestra ambas opciones en la misma pantalla cuando un archivo puede producirse por las dos vías.
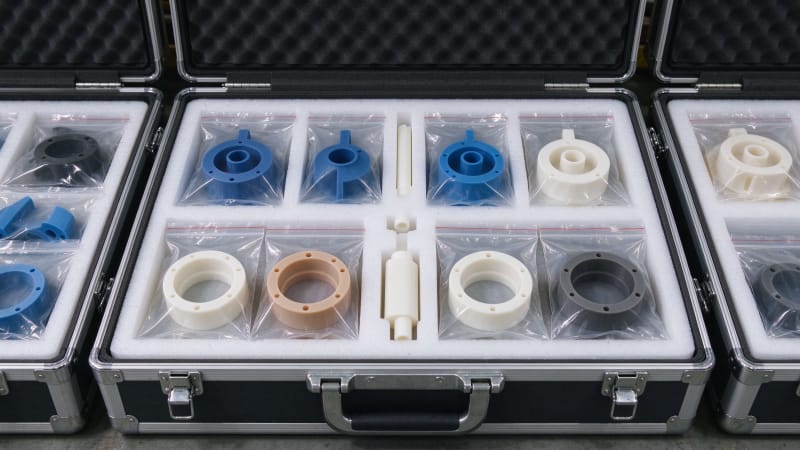
Suba su STEP o STL a HUANYA y pida una doble cotización, una para SLA y otra para SLS sobre la misma pieza. Verá precisión, plazo y precio lado a lado, y nuestros ingenieros añadirán una recomendación según lo que la pieza deba soportar. Esa comparación sobre su geometría real supera cualquier artículo genérico sobre impresiones 3d personalizadas.


Dejar un comentario