
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
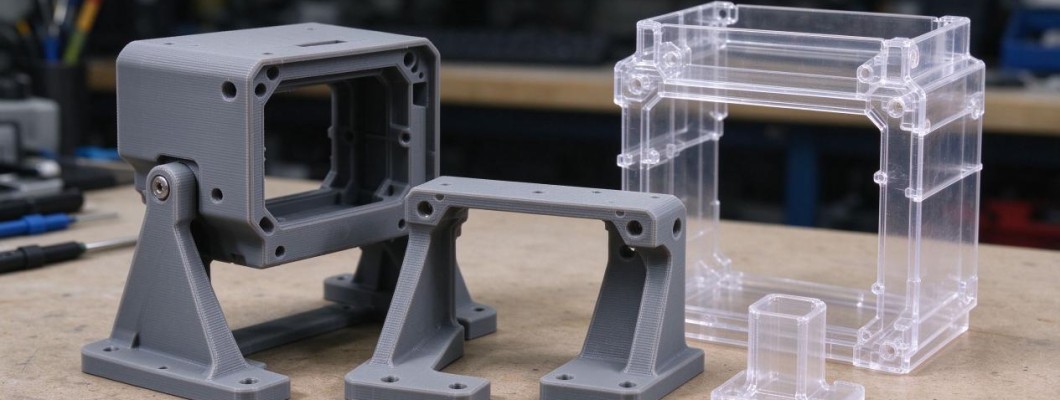
Un acheteur qui compare FDM et SLA cherche rarement la technologie la plus récente, mais celle qui livre la pièce que son test attend. FDM produit des pièces robustes en thermoplastiques techniques, SLA produit des géométries fines et lisses en résine photopolymère. Chacun a son territoire, défini par la précision, la résistance, la surface et le budget.
Le FDM, ou dépôt de filament fondu, alimente une buse chauffée avec un filament thermoplastique. La buse dépose la matière en couches fines sur un plateau chauffant, et la pièce se construit par empilement. Comme il s'agit de vrais plastiques d'ingénierie, les pièces supportent les chocs, la chaleur et les montages répétés. C'est pourquoi la plupart des commandes d'Impression 3D industrielle chez HUANYA portent sur des supports, des gabarits et des boîtiers, plutôt que sur des pièces de démonstration.
La SLA procède autrement. Un laser UV durcit de la résine liquide en sections précises, et la pièce sort du bac avec des surfaces lisses et nettes. La SLA n'égale pas la ténacité de l'ABS ou du nylon, mais elle gagne sur le détail : filetages fins, angles vifs et micro-formes que le FDM arrondirait. Pour la validation visuelle et le contrôle d'ajustement, la SLA reste le choix classique.
La précision tranche clairement. Un service FDM courant tient des tolérances autour de plus ou moins 0,3 à 0,5 millimètre, avec des couches de 100 à 300 micromètres. La SLA travaille des couches de 25 à 100 micromètres et tient des tolérances proches de plus ou moins 0,1 à 0,2 millimètre. Lorsqu'une pièce doit s'insérer dans un composant complémentaire, la SLA donne la réponse la plus ajustée.
Procédé | Hauteur de couche typique | Tolérance typique | Rugosité |
FDM | 100–300 µm | ±0,3–0,5 mm | Ra 20–60 µm (stries de couche) |
SLA | 25–100 µm | ±0,1–0,2 mm | Ra 0,2–0,5 µm (polissable) |
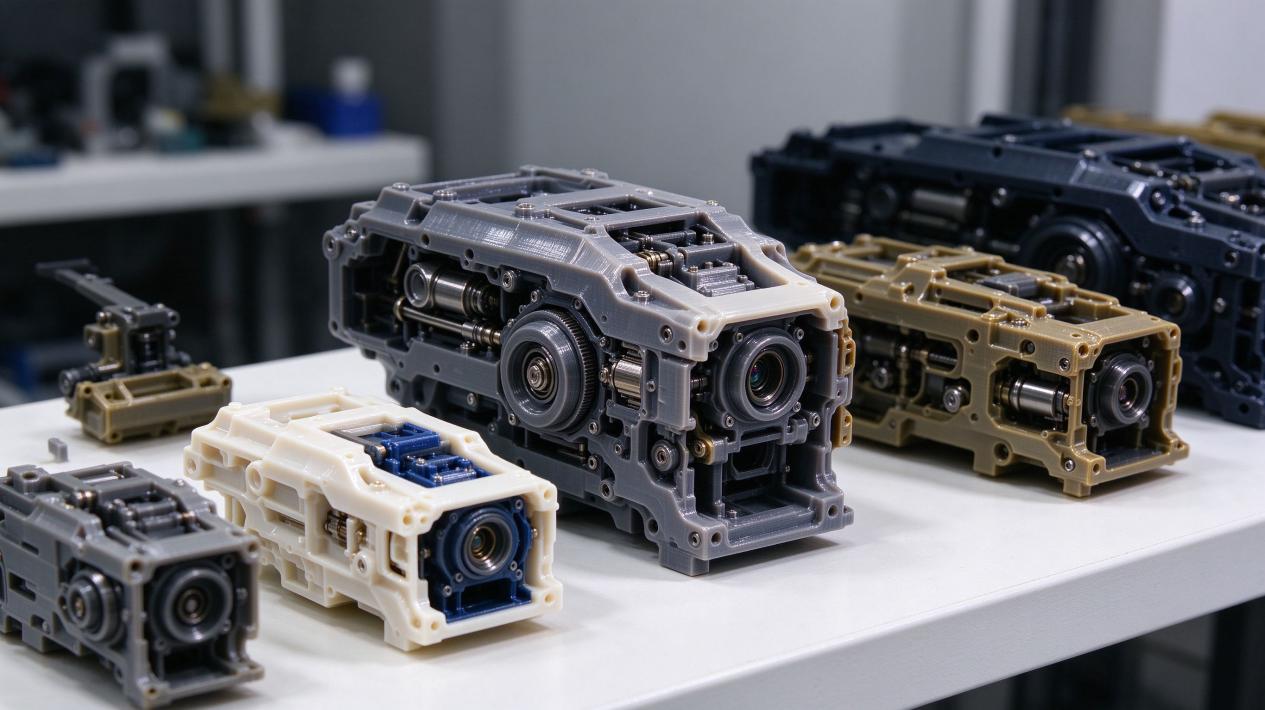
L'état de surface marque la plus grande différence visuelle. Les pièces FDM montrent des stries de couche visibles et demandent ponçage, enduit ou lissage vapeur avant de sembler finies. Les pièces SLA sortent avec une surface lisse, légèrement brillante, polissable jusqu'à un rendu proche de l'injection. Quand le client jugera la pièce à l'œil, cette différence pèse plus que toute fiche technique.
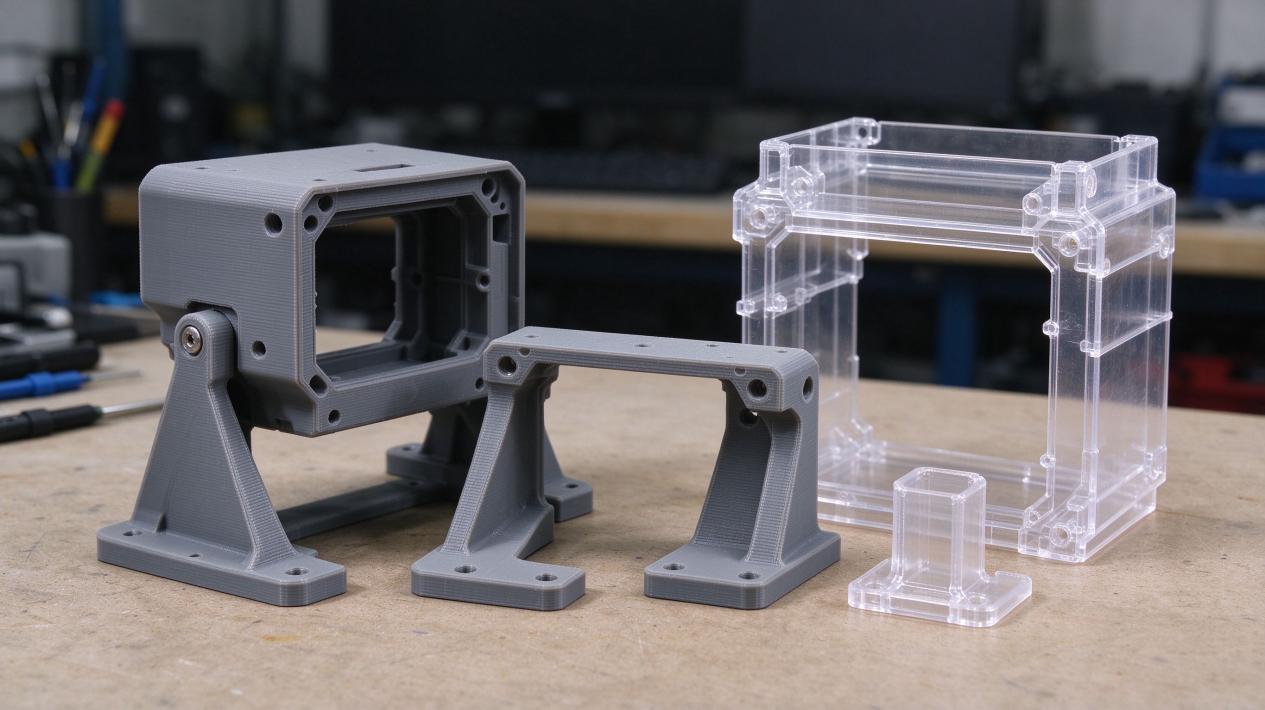
Les matériaux racontent l'histoire mécanique. Le FDM utilise ABS, PLA, PETG, PC et TPU, de vrais thermoplastiques avec des données connues. Le PLA atteint environ 40 à 60 MPa en traction, l'ABS 35 à 45 MPa, et les deux restent ductiles pour les tests fonctionnels. Les résines SLA standards délivrent 30 à 60 MPa mais restent fragiles aux chocs : elles conviennent mieux à la validation de forme qu'au travail en charge.
Matériau | Résistance à la traction | Comportement aux chocs | Usage typique |
FDM PLA | ~40–60 MPa | Ductile, rigide | Gabarits, boîtiers |
FDM ABS | ~35–45 MPa | Ductile, résistant aux chocs | Supports fonctionnels |
Résine SLA standard | ~30–60 MPa | Fragile, faible allongement | Modèles visuels, ajustements |
Le coût suit des courbes différentes. Pour une itération unique, le FDM est le plus économique : filament, temps machine et préparation coûtent peu. La SLA ajoute le coût de la résine, le lavage et la polymérisation, ce qui élève le prix unitaire en échange d'un détail plus fin. Les fourchettes ci-dessous sont des repères typiques HUANYA pour un petit boîtier d'environ 80 par 50 par 30 millimètres.
Quantité | FDM par pièce (€) | SLA par pièce (€) |
1–5 pièces | 5–28 | 14–56 |
10–50 pièces | 4–17 | 9–33 |
100+ pièces | 3–11 | 7–19 |
La résistance change encore la donne. Les pièces FDM remplies à fort taux se comportent comme des thermoplastiques moulés et portent des charges réelles, d'où leur usage dans les bancs d'essai et les gabarits d'exploitation. Les pièces SLA sont excellentes en cote mais faibles en section fine et sous charge ponctuelle. Chez HUANYA, la règle est simple : si la pièce porte, choisissez FDM ; si elle se regarde, choisissez SLA.
Supports et post-traitement diffèrent dans le flux. Le FDM imprime les porte-à-faux avec des supports amovibles et ne demande qu'un nettoyage rapide pour la plupart des pièces fonctionnelles. La SLA exige des supports presque partout, plus un lavage à l'alcool et une polymérisation UV, donc la ligne de finition est plus longue. Dans une comparaison FDM ou SLA, c'est souvent le délai total, plus que la vitesse de fabrication, qui tranche.
Le bon choix dépend de l'étape de validation. Les maquettes de concept et les contrôles d'ajustement profitent du détail SLA, surtout lorsqu'elles seront montrées au client. Les essais fonctionnels, les montages et les petites séries profitent de la robustesse et du coût unitaire du FDM. Beaucoup de clients HUANYA combinent les deux : master SLA approuvé, pièces FDM utilisées en service.
HUANYA exploite des lignes FDM et SLA calibrées dans une même usine, et les deux options sont cotées par la même équipe d'ingénieurs. Avant impression, la revue DfM vérifie épaisseurs de paroi, orientation et stratégie de supports, ce qui évite les échecs et les frais de finition cachés. Le moteur de cotation affiche FDM et SLA côte à côte dès qu'un fichier peut être produit des deux façons.
Déposez votre STEP ou STL chez HUANYA et demandez un double devis, un pour le FDM et un pour la SLA sur la même pièce. Vous verrez précision, résistance, délai et prix ensemble, plus une recommandation d'ingénieurs qui font tourner les deux machines chaque jour. Cette comparaison sur votre géométrie réelle est le chemin le plus rapide pour trancher entre FDM ou SLA et pour vos Services d'impression 3D au quotidien.


Laisser un commentaire