
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
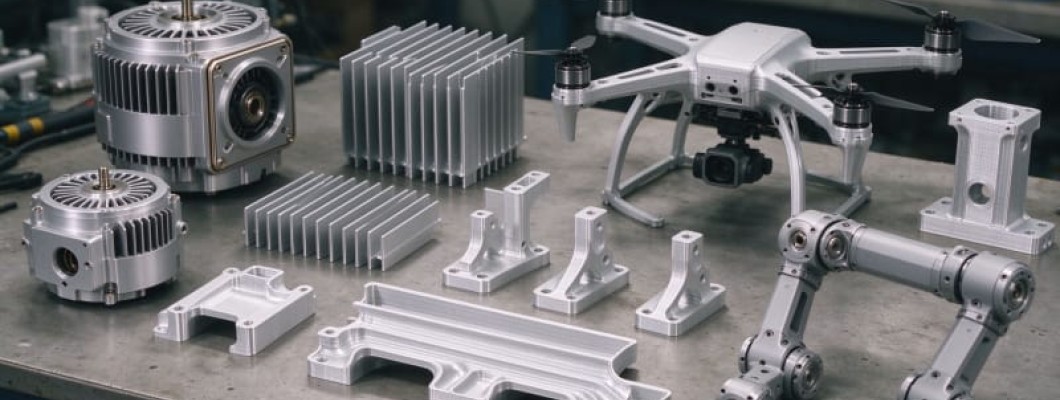
Des pièces en aluminium imprimées pour la production
Quand une équipe doit obtenir un support, une fixation moteur ou une pièce fluide en dizaines d'exemplaires plutôt qu'en milliers, une impression 3d metal transforme un fichier CAO en pièce fonctionnelle sans moule ni longue attente d'outillage. La pièce est construite couche par couche, ressort dense et stable, puis passe directement au traitement thermique et aux finitions attendues par un acheteur industriel.
Dans une machine SLM, un laser à fibre balaie une fine couche de poudre d'aluminium atomisée sous argon. Le plateau descend d'un pas, un râteau dépose une nouvelle couche, et la passe suivante se lie métallurgiquement à la couche inférieure. Chaque couche étant fondue et non collée, les pièces en AlSi10Mg atteignent une densité relative supérieure à 99,5 pour cent.
Comment le laser fusionne la poudre d'aluminium
Le plateau de fabrication accueille un nombre surprenant de pièces. Des dizaines de composants en aluminium se tiennent sur supports dans l'espace, et non sur une tôle plane, puis un technicien les sépare par électroérosion ou à la main. La poudre non utilisée est tamisée, séchée et mélangée à la poudre neuve dans une proportion documentée, pour garantir une entrée contrôlée.
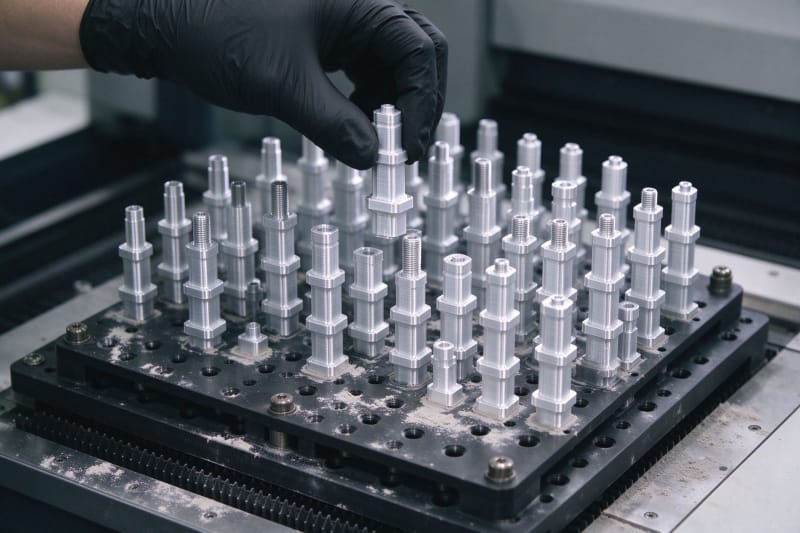
La précision dimensionnelle dépend du procédé et de l'orientation. Une ligne SLM bien calibrée répète des couches de 30 à 60 microns, et les alésages ou portées critiques sont repris par usinage après traitement thermique. Le tableau ci dessous compare les filières aluminium selon l'alliage, la tolérance et l'outillage, afin de choisir entre SLM, DMLS, fonderie sous pression et usinage.
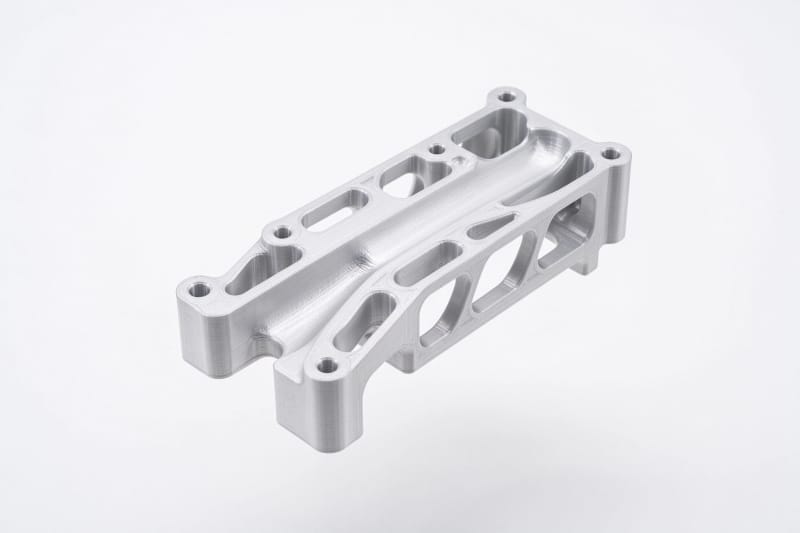
Choisir un alliage et un procédé aluminium
La bibliothèque d'alliages détermine les possibilités. L'AlSi10Mg associe bonne résistance et performance thermique pour les carters, dissipateurs et structures légères, tandis que l'AlSi7Mg offre un peu plus de ductilité et une réponse T6 bien documentée. Chaque poudre est tamisée dans une plage granulométrique étroite, séchée et suivie par lot.
Une Impression 3D en petites séries évite les frais de moule et les longs réglages. Le tableau ci dessous indique le procédé, les alliages représentatifs, la tolérance type et la nécessité d'un outillage dur, afin qu'un acheteur associe la géométrie à la bonne filière.
Des géométries complexes qui allègent
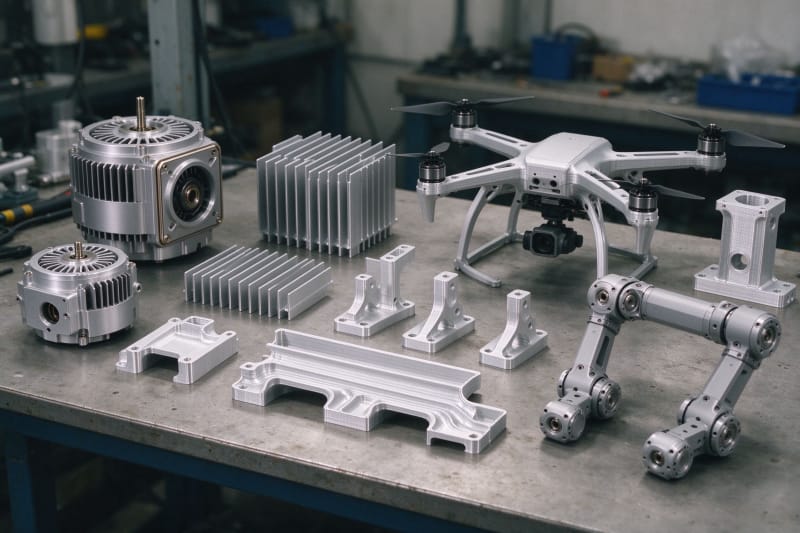
En Impression 3D métal, l'impression ouvre les canaux de refroidissement conformes, les cœurs en lattice, les supports optimisés par topologie et les collecteurs intégrés. Un support imprimé peut remplacer plusieurs pièces boulonnées par une seule nappe légère, en réduisant soudures, chemins de fuite et temps de montage.
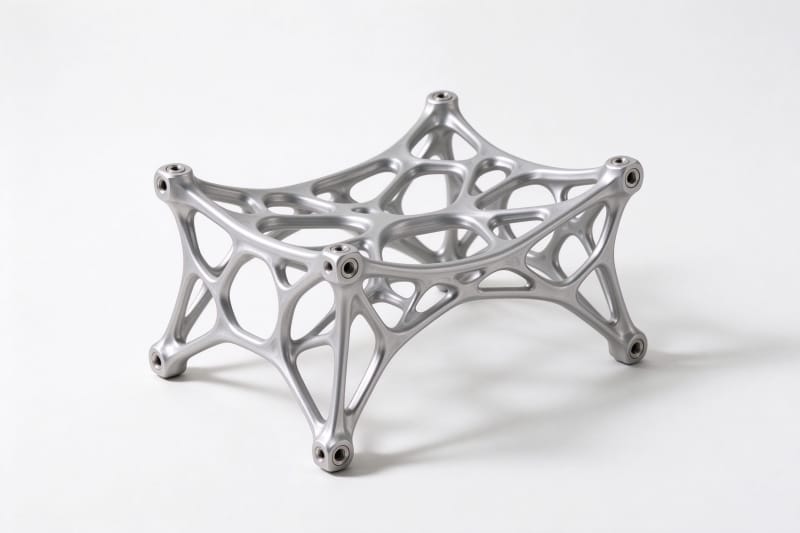
Des valeurs mécaniques réelles distinguent une pièce de production d'une pièce d'exposition. Le tableau ci dessous liste la limite élastique, la résistance à la traction et la densité issues des fiches publiées. L'AlSi10Mg brut atteint 240 à 280 MPa de limite élastique, l'AlSi10Mg T6 environ 460 MPa en traction, et l'AlSi7Mg T6 de 421 à 425 MPa.
Contrôles qualité à chaque poste
La qualité se confirme à plusieurs postes. Des pieds à coulisse et bras tridimensionnels mesurent les cotes critiques, des microscopes inspectent la fusion des couches et l'aspect visuel repère les traces de supports. Pour les pièces sensibles, les témoins de densité et la courbe de traitement sont enregistrés avant expédition.
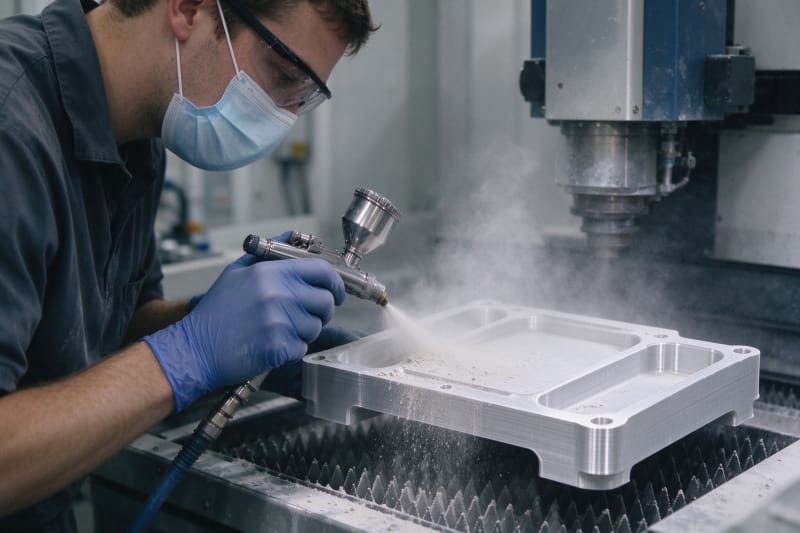
Le traitement thermique et les finitions parachèvent la pièce. Le détensionnement ou un cycle T6 stabilise la microstructure, le sablage crée une surface mate uniforme et le HIP peut refermer la porosité interne. La bonne conception imprime en quasi net puis n'usine que les trous et portées critiques.
Délais coûts et livraison mondiale
Pour les petites séries, les coûts restent prévisibles. Pas de moule ni long réglage, le nidage remplit la chambre efficacement, et la même ligne couvre du prototype à la série. Le prix par pièce est plus élevé sur quelques unités mais chute dès que le nid se remplit, avec une livraison souvent plusieurs semaines plus tôt.
Démarrer avec HUANYA est simple. Envoyez un fichier STEP ou STL, l'équipe d'ingénierie vérifie l'imprimabilité, conseille l'alliage et le procédé, oriente la pièce, puis renvoie un devis transparent avec traitement T6, rapport de densité et date ferme. Une Entreprise d'impression 3D comme HUANYA fait évoluer la même ligne du premier prototype aux commandes récurrentes.


Laisser un commentaire