
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Ce que l impression 3D métal apporte
L impression 3d metal fabrique des pièces métalliques denses et fonctionnelles directement depuis un fichier CAO en fusionnant de la poudre métallique couche par couche avec un laser puissant, un procédé appelé fusion sur lit de poudre. Contrairement à l impression plastique, la pièce finale est en vrai acier inoxydable, titane, aluminium ou alliage de nickel, avec des propriétés mécaniques proches du matériau corroyé après traitement thermique. Les Services d impression 3D sérieux gèrent la poudre, la stratégie de supports, le traitement et le contrôle comme une filière complète. Les géométries complexes comme les canaux conformes, les structures légères et les assemblages consolidés deviennent alors réalisables sans outillage.
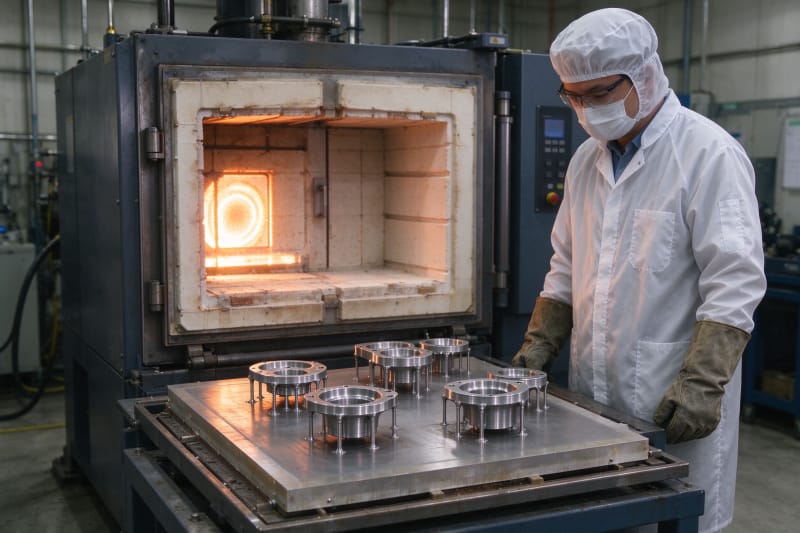
Les pièces ne sont pas finies quand le laser s arrête. Le plateau avec les pièces attachées doit subir un traitement de détensionnement avant la dépose, les supports sont coupés ou usinés, et les surfaces critiques nécessitent généralement une finition CNC pour tenir des tolérances serrées. Un fournisseur sérieux planifie ces étapes avant la première couche, car une pièce sans réserve suffisante peut se déformer au moment de la coupe. Les équipes qui comprennent cette filière obtiennent des pièces prêtes pour la production.
Quand le métal additif dépasse les méthodes classiques
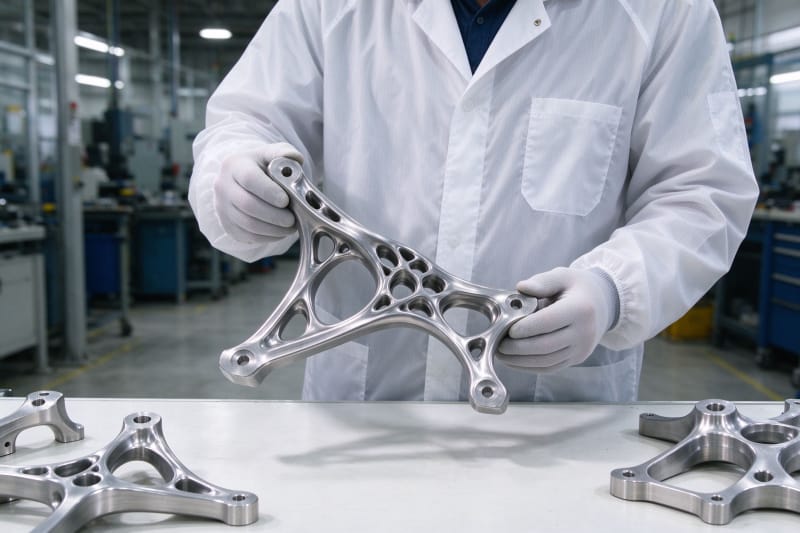
La fabrication additive métallique ne remplace pas partout l usinage CNC ou le moulage, et un bon fournisseur le dit clairement. Elle gagne quand la géométrie est réellement complexe, comme des canaux internes impossibles à usiner, des supports optimisés par topologie qui allègent sans perdre en rigidité, ou des pièces consolidant plusieurs composants soudés. Elle gagne aussi pour les faibles volumes où l outillage de fonderie ne se justifie pas. Pour les pièces prismatiques simples et les grands volumes, le CNC reste plus rapide et moins cher. Le tableau ci dessous présente les alliages additifs courants et leurs applications typiques.
Alliage | Caractéristiques clés | Applications B2B typiques |
Acier inoxydable 316L | Bonne résistance corrosion, ductile | Collecteurs, outillages, industrie chimique |
Acier inoxydable 17-4PH | Haute résistance après durcissement | Outillages, supports, composants mécaniques |
Titane Ti6Al4V | Excellent rapport résistance masse, biocompatible | Aéronautique, implants médicaux, sport auto |
Aluminium AlSi10Mg | Léger, bonne conduction thermique | Échangeurs, carters, composants de refroidissement |
Inconel 718 | Résiste à haute température et corrosion | Turbines, composants moteur, outillages |
Cobalt chrome CoCr | Résistant à l usure, biocompatible | Implants médicaux, dentaire, pièces d usure |
Choisir le bon alliage métallique
L alliage doit suivre les exigences de service, pas l habitude. Le 316L est le choix par défaut pour les pièces résistant à la corrosion et il est facile à imprimer et usiner, tandis que le 17-4PH offre une résistance bien supérieure après vieillissement pour les supports structurels. Le Ti6Al4V est retenu pour son rapport résistance masse exceptionnel en aéronautique et médical, mais il coûte plus cher. L AlSi10Mg sert les pièces légères et thermiques, et l Inconel 718 est réservé aux composants exposés à haute température. Choisir l alliage le moins cher pour un cas qu il ne peut pas supporter est l erreur la plus fréquente.
La certification des matériaux compte autant que le nom de l alliage. Pour l aéronautique, le médical et l industrie réglementée, les acheteurs ont besoin de traçabilité des lots de poudre, de certificats de composition et souvent d éprouvettes construites avec la pièce. Une Entreprise d impression 3D sérieuse indique quels certificats sont standards et lesquels sont facturés, afin que l acheteur ne soit pas surpris quand un auditeur demande les enregistrements après fabrication.
Règles de conception pour pièces additives
L impression métallique impose des limites géométriques strictes liées aux contraintes thermiques, et les ignorer provient déformations, fissures ou échecs. La première règle est l épaisseur de paroi, les caractéristiques sous le minimum de l alliage ne se construisent pas. La deuxième concerne les supports, qui en métal ancrent la pièce contre les forces thermiques considérables générées à chaque couche. La troisième est l orientation, les surfaces critiques doivent être éloignées des supports. L Impression 3D métal récompense les pièces conçues pour l additif plutôt que les dessins simplement repris du CNC.
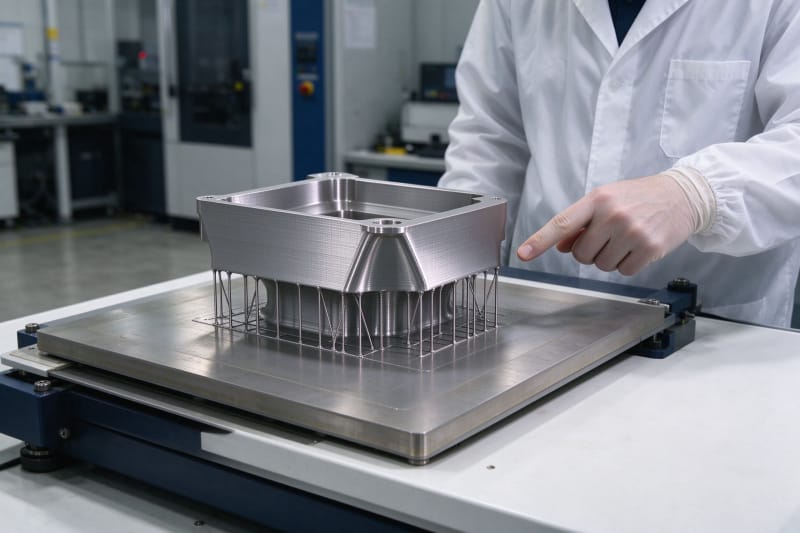
Les porte à faux et canaux internes nécessitent une planification précise. La plupart des alliages impriment environ 45 degrés sans supports, mais les angles plus bas exigent des structures qui laissent des traces. Les canaux conformes et cavités internes ont besoin de points de drainage et d extraction de poudre, car la poudre piégée ajoute du poids et ne peut être contrôlée. Les trous sous un certain diamètre peuvent se fermer, donc les trous serrés sont souvent imprimés plus petits puis alésés après. Les concepteurs qui ajoutent ces marges obtiennent des pièces qui s ajustent.
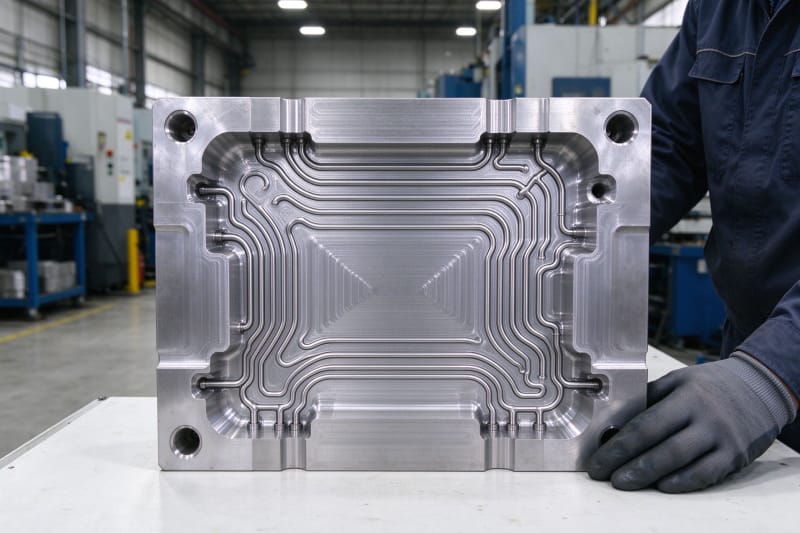
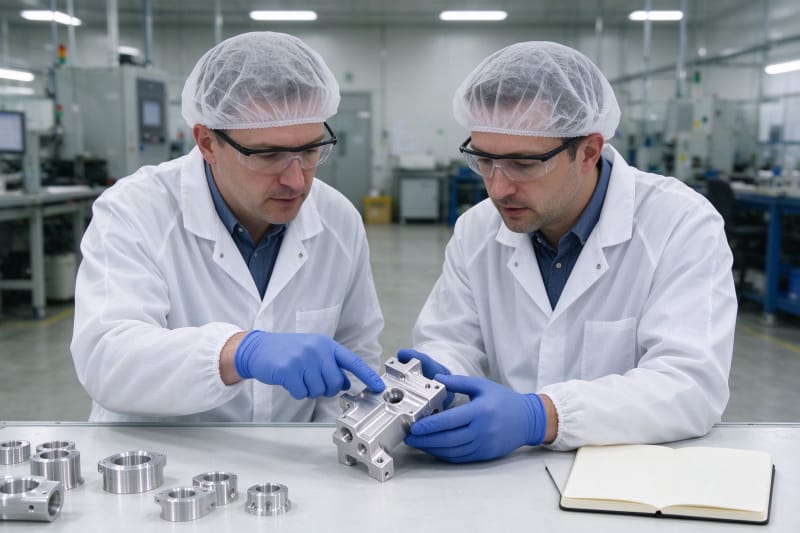
La plupart des échecs additifs sont prévisibles lors de l examen du devis, pas sur le plateau. Une paroi trop fine, une section massive sans support, une cavité fermée ou une face critique ensevelie sous les supports échoueront de la même façon quelle que soit la machine, donc un fournisseur compétent signale ces problèmes avec un rapport DFM avant de donner un prix. Le tableau ci dessous résume les principales règles DFM pour les procédés additifs métalliques courants.
Caractéristique | Règle typique | Recommandation |
Épaisseur minimale de paroi | Environ 0,4 à 1,0 mm selon alliage | Utiliser 1,0 mm ou plus pour parois structurelles |
Angle de porte à faux sans support | Environ 45 degrés pour la plupart alliages | Reconcevoir ou ajouter des supports amovibles |
Diamètre minimal de trou | Environ 0,5 à 1,0 mm fiable | Imprimer petit puis aléser après |
Besoin en supports | Sous les porte à faux et faces d ancrage | Prévoir l accès pour la dépose et finition |
Canaux internes | Besoin d extraction de poudre et drainage | Ajouter des bouchons amovibles ou extrémités ouvertes |
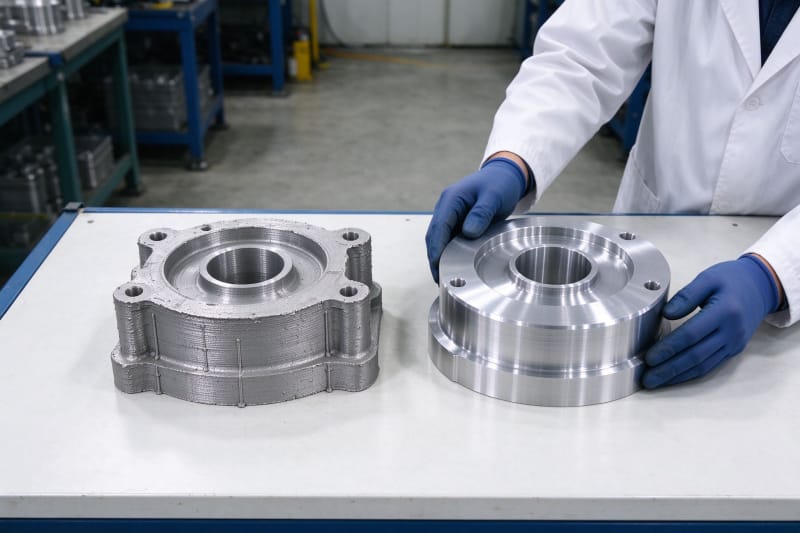
État de surface brut | Généralement rugueux, environ 6 à 12 micromètres Ra | Usiner ou polir les faces d étanchéité critiques |
Finitions et points de contrôle qualité
La surface brute d une pièce métallique est rugueuse et ne convient pas aux faces d étanchéité, de palier ou esthétiques, donc la finition fait partie du procédé. Les filières standards incluent le détensionnement sur plateau, la dépose des supports, le traitement thermique, l usinage CNC des références et caractéristiques critiques, et le microbillage pour une finition uniforme. Les pièces fonctionnelles peuvent nécessiter un pressage isostatique à chaud pour fermer la porosité, du polissage ou un revêtement. Les acheteurs doivent définir quelles surfaces comptent et quelle finition elles nécessitent.
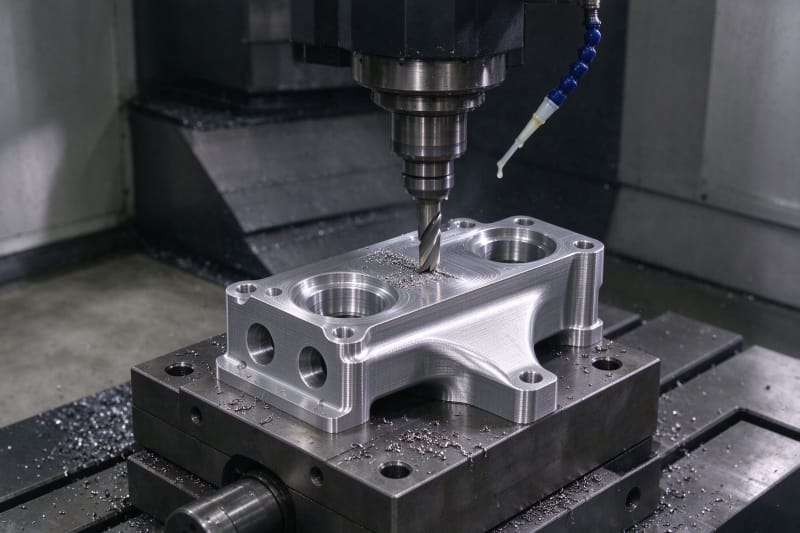
C est ici que HUANYA écarte les trois problèmes redoutés des acheteurs B2B de chaque commande. Premièrement, la stabilité dimensionnelle entre lots et révisions, les cotes critiques sont tenues par usinage après détensionnement et la même filière verrouillée est réutilisée. Deuxièmement, la livraison à l heure, les créneaux de fabrication, traitements et usinages sont planifiés ensemble selon la capacité réelle. Troisièmement, la finition constante, le microbillage et le polissage suivent une norme écrite unique. Les ateliers bon marché vendent du temps laser, HUANYA livre des pièces qualifiées.
Facteurs de coût et délais
Le coût de l impression métallique dépend surtout du volume de fabrication et du temps machine, pas du poids de poudre dans la pièce. Une pièce grande ou haute occupe une capacité coûteuse pendant de nombreuses heures, et les supports denses ajoutent matière et temps de dépose. Les autres coûts importants sont le prix de la poudre, surtout titane et Inconel, les cycles de traitement thermique, l usinage CNC, le contrôle et la certification. L allègement des volumes non structurels et l optimisation de l orientation réduisent sensiblement le coût, mais ces décisions se prennent en phase de conception.
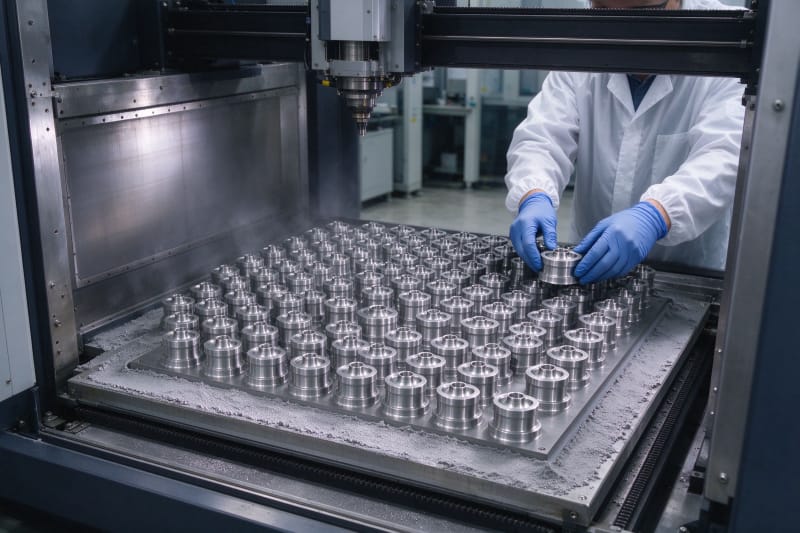
Les délais des pièces métalliques sont plus longs que l impression plastique car la filière comporte plusieurs étapes séquentielles. La fabrication peut prendre un à plusieurs jours selon la hauteur, suivie du détensionnement, de la dépose, du traitement thermique, de l usinage CNC et du contrôle, donc une pièce qualifiée type dépasse largement une semaine. Les acheteurs avec des dates impératives doivent partager le délai dès le devis, car un fournisseur peut optimiser l orientation, mais ne peut pas compresser le traitement thermique une fois lancé.
Du prototype à la production certifiée
La fabrication additive métallique passe du prototype unique à la production répétable quand le procédé est contrôlé et documenté. La première pièce prouve la géométrie, les commandes suivantes prouvent le fournisseur, et la production sérieuse exige des paramètres verrouillés, traçabilité de poudre, enregistrements de traitement et plans de contrôle identiques d une fabrication à l autre. HUANYA examine chaque révision pour améliorer le nid sans modifier la géométrie approuvée, et signale quand un petit changement de conception réduirait le coût sans toucher à la fonction.
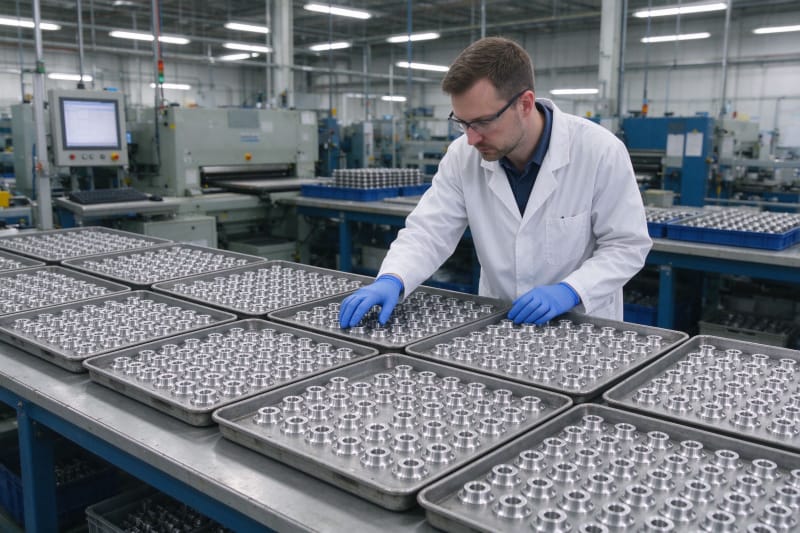
Les acheteurs comparant les fournisseurs doivent comparer la filière complète, pas le prix d impression affiché. Deux devis pour le même fichier peuvent différer fortement car l un inclut traitement thermique et finition CNC tandis que l autre livre brut, l un fournit certificats matière et rapports de densité tandis que l autre n offre rien. La comparaison équitable couvre alliage, procédé, traitement, usinage, contrôle, certification et délai côte à côte. Une fois les filières alignées, le fournisseur qualifié le moins cher devient un choix évident.
Démarrez votre pièce métallique avec HUANYA
Téléversez votre fichier STEP ou IGES chez HUANYA, précisez l alliage, les conditions de service, les cotes critiques, la finition requise et les besoins de certification, et recevez un devis listant fabrication, traitement thermique, usinage et contrôle plutôt qu un simple chiffre. Comparez le sur la même filière complète, et le bon partenaire pour l impression 3d metal devient clair dès la première lecture.


Laisser un commentaire