
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Was Metall 3D Druck liefert
3d druck metall erzeugt dichte, funktionsfähige Metallbauteile direkt aus einer CAD Datei, indem Metallpulver Schicht für Schicht mit einem Hochleistungslaser aufgeschmolzen wird, ein Verfahren namens Pulverbettschmelzen oder SLM. Anders als beim Kunststoffdruck besteht das fertige Bauteil aus echtem Edelstahl, Titan, Aluminium oder Nickellegierung mit mechanischen Eigenschaften nahe dem Schmiedewerkstoff nach korrekter Wärmebehandlung. Ein qualifizierter 3d druck service steuert Pulverhandling, Supportstrategie, Spannungsarmglühen und Prüfung als eine durchgängige Route. Komplexe Geometrien wie konturnahe Kühlkanäle, Leichtbaugitter und konsolidierte Baugruppen werden so ohne Werkzeug fertigbar.
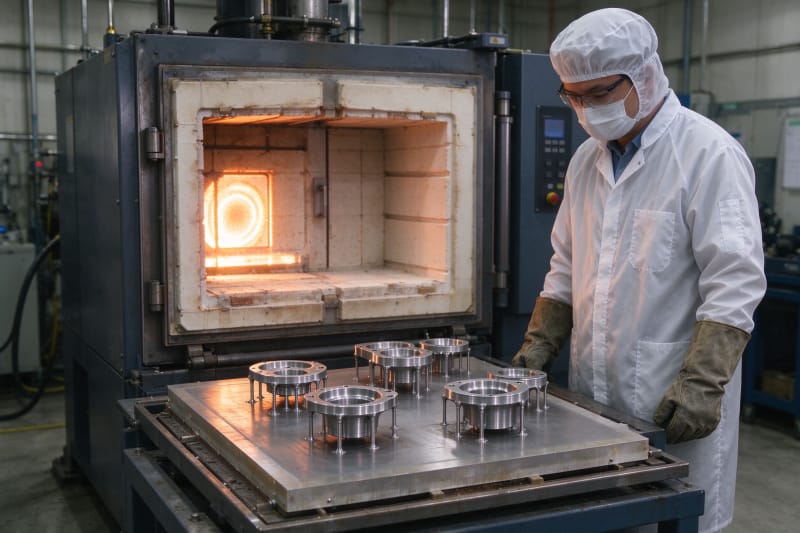
Die Bauteile sind nicht fertig, wenn der Laser stoppt. Die Bauplatte mit den befestigten Teilen muss vor dem Entfernen spannungsarm geglüht werden, Stützen werden abgetrennt oder abgefräst, und kritische Flächen brauchen meist eine CNC Endbearbeitung für enge Toleranzen. Ein seriöser Lieferant plant diese Schritte vor der ersten Schicht, denn ein Bauteil ohne ausreichende Bearbeitungszugabe verzieht sich beim Freischneiden. Teams, die diese gesamte Route verstehen, erhalten produktionsreife Komponenten.
Wann additiv Metall klassische Methoden schlägt
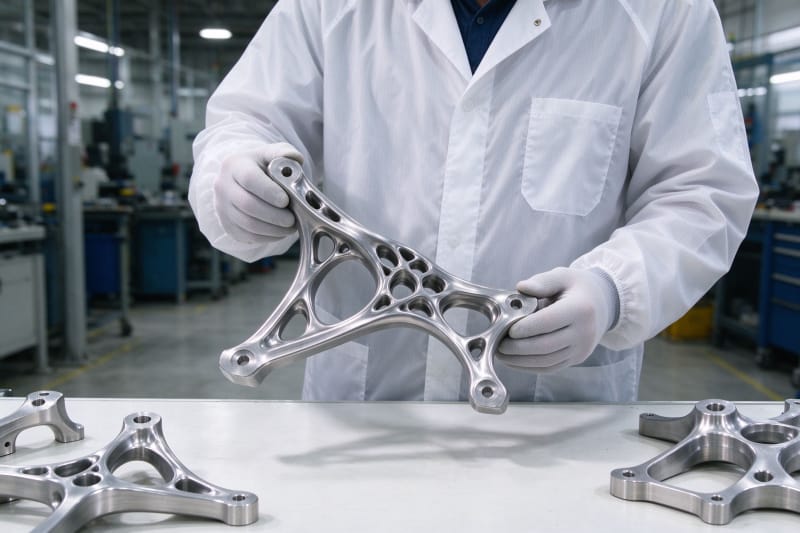
Additive Metallfertigung ersetzt nicht überall CNC Fräsen oder Guss, und ein guter Lieferant sagt das offen. Sie gewinnt, wenn die Geometrie wirklich komplex ist, etwa innenliegende, nicht fräsbare Kanäle, topologieoptimierte Halter, die Masse ohne Steifigkeitsverlust einsparen, oder Teile, die mehrere geschweißte Komponenten zu einem verschmelzen. Sie gewinnt auch bei Kleinstmengen, wo Gusswerkzeug nicht zu rechtfertigen ist. Bei einfachen prismatischen Teilen und hohen Stückzahlen bleibt CNC schneller und günstiger. Die folgende Tabelle zeigt gängige additive Metalllegierungen und ihre typischen Anwendungen.
Legierung | Wesentliche Merkmale | Typische B2B Anwendungen |
Edelstahl 316L | Gute Korrosionsbeständigkeit, duktil | Verteiler, Vorrichtungen, Chemieindustrie |
Edelstahl 17-4PH | Ausscheidungshärtbar, hochfest | Werkzeuge, Halter, Maschinenkomponenten |
Titan Ti6Al4V | Hohes Festigkeit Masse Verhältnis, biokompatibel | Luftfahrthalter, Implantate, Motorsport |
Aluminium AlSi10Mg | Leicht, gute Wärmeleitfähigkeit | Wärmetauscher, Gehäuse, Kühlteile |
Inconel 718 | Hochtemperatur und korrosionsbeständig | Turbinenteile, Motorkomponenten, Werkzeuge |
Cobaltchrom CoCr | Verschleißfest, biokompatibel | Implantate, Dental, Verschleißteile |
Die passende Metalllegierung wählen
Die Legierung muss den Einsatzanforderungen folgen, nicht der Gewohnheit. 316L ist der Standard für allgemeine korrosionsbeständige Teile und gut druck sowie zerspanbar, während 17-4PH nach dem Aushärten deutlich höhere Festigkeit für Strukturhalter und Werkzeuge bietet. Ti6Al4V wird wegen seines außergewöhnlichen Festigkeit Masse Verhältnisses in Luftfahrt und Medizintechnik gewählt, ist aber teurer und anspruchsvoller. AlSi10Mg dient Leichtbau und Wärmemanagement, Inconel 718 bleibt Bauteilen vorbehalten, die bei hoher Temperatur fest bleiben. Die billigste druckbare Legierung für einen nicht erfüllbaren Lastfall zu wählen ist der häufigste vermeidbare Fehler.
Materialzertifizierung zählt ebenso wie der Legierungsname. Für Luftfahrt, Medizintechnik und regulierte Industrie brauchen Käufer Pulverchargen Rückverfolgbarkeit, Zeugnisse der chemischen Zusammensetzung und oft mitgebaute Zugproben. Wer Teile 3d drucken lassen will und einem seriösen Anbieter vertraut, erhält Eigenschaften, die Konstrukteure freigeben können, während offenes Pulver ohne dokumentierte Parameter zwar richtig aussehende, aber nicht qualifizierbare Teile erzeugt. Ein seriöser Lieferant nennt, welche Zeugnisse Standard und welche kostenpflichtig sind.
Konstruktionsregeln für additive Metallteile
Metalldruck hat strenge, durch thermische Spannung bedingte Geometriegrenzen, und ihre Missachtung führt zu Verzug, Rissen oder Bauabbruch. Die erste Regel ist die Wandstärke, Merkmale unter dem Legierungsminimum bauen nicht oder verziehen. Die zweite betrifft Stützen, die im Metall nicht nur Überhänge sichern, sondern das Bauteil gegen die gewaltigen thermischen Kräfte beim Aufschmelzen jeder Schicht verankern. Die dritte ist die Ausrichtung, kritische Flächen gehören weg von Stützen. metall 3d druck belohnt additiv entworfene Teile statt bloß aus CNC Zeichnungen übernommener Geometrien.
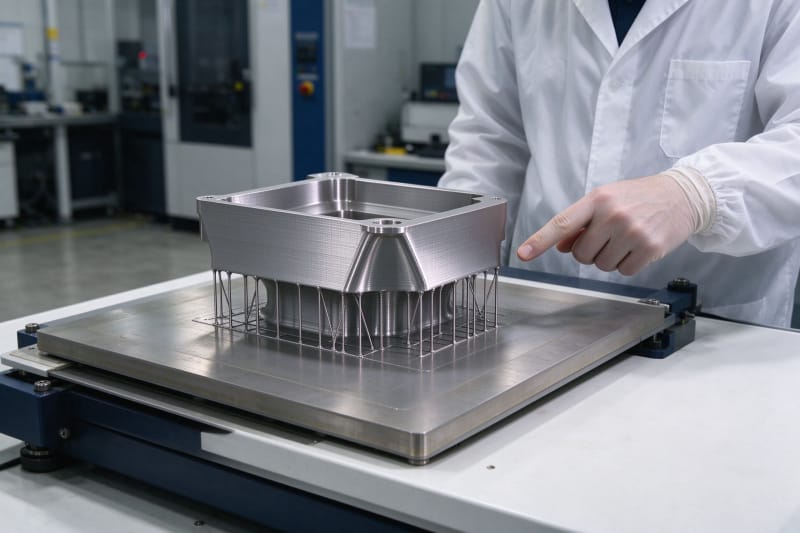
Überhänge und Innenkanäle brauchen gezielte Planung. Die meisten Legierungen drucken etwa 45 Grad ohne Stützen, flachere Winkel erfordern jedoch Stützstrukturen, die Spuren hinterlassen und entfernt werden müssen. Konturnahe Kanäle und Innenhohlräume brauchen Entleerungs und Pulverabzugspunkte, denn eingeschlossenes Pulver bringt Gewicht und ist nicht prüfbar. Löcher unter einem bestimmten Durchmesser können sich schließen oder zu groß geraten, daher werden enge Löcher oft untermaß gedruckt und danach aufgerieben oder geschnitten. Konstrukteure, die diese Zugaben vorsehen, erhalten passende Bauteile.
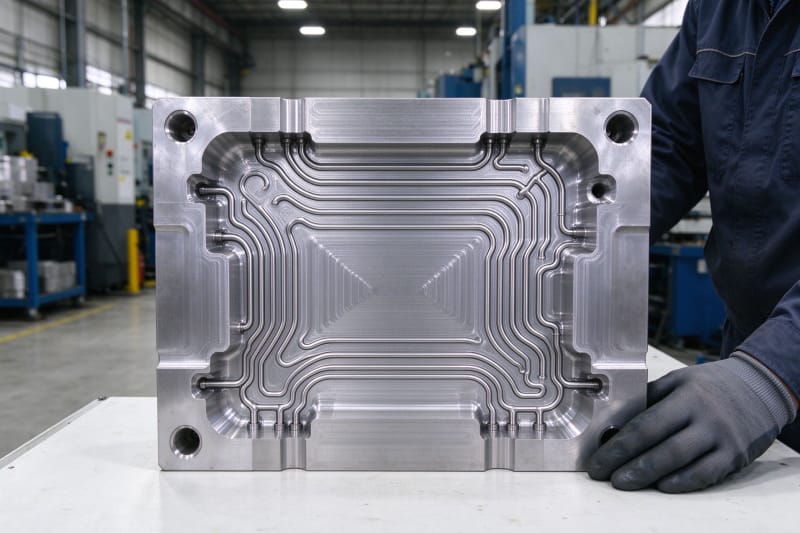
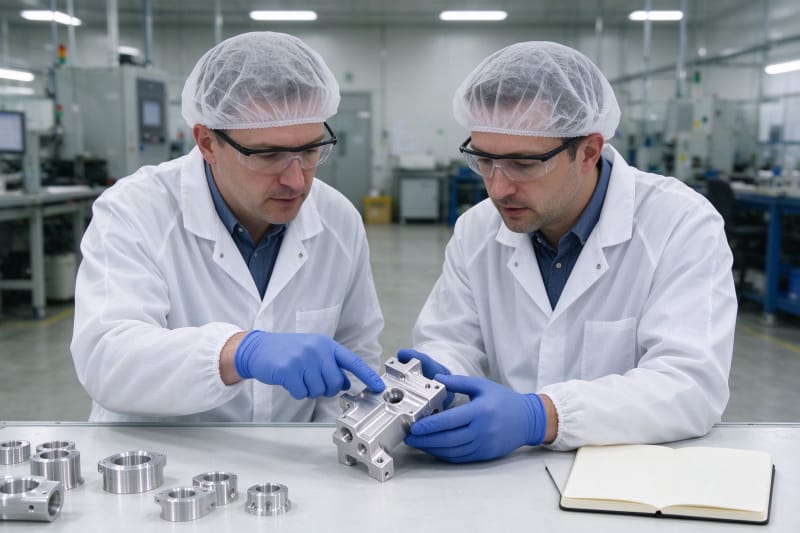
Die meisten additiven Ausfälle sind während der Angebotsprüfung vorhersehbar, nicht auf der Bauplatte. Eine zu dünne Wand, ein massiver ungestützter Bereich, ein abgeschlossener Hohlraum oder eine in Stützen eingebettete kritische Fläche scheitern unabhängig von der Maschinenmarke gleich, daher markiert ein kompetenter Lieferant diese Punkte mit einem DFM Bericht vor dem Preis. Die folgende Tabelle fasst die wesentlichen DFM Richtlinien für gängige additive Metallverfahren zusammen.
Konstruktionsmerkmal | Typische Richtlinie | Empfehlung |
Mindestwandstärke | Etwa 0,4 bis 1,0 mm je nach Legierung | Strukturwände ab 1,0 mm auslegen |
Ungestützter Überhangwinkel | Rund 45 Grad bei den meisten Legierungen | Umkonstruieren oder entfernbare Stützen vorsehen |
Mindestlochdurchmesser | Rund 0,5 bis 1,0 mm zuverlässig | Enge Löcher untermaß drucken und nachbearbeiten |
Stützbedarf | Unter Überhängen und an Verankerungsflächen | Zugang für Entfernung und Endbearbeitung sichern |
Innenkanäle | Brauchen Pulverabzug und Entleerung | Entfernbare Stopfen oder offene Enden vorsehen |
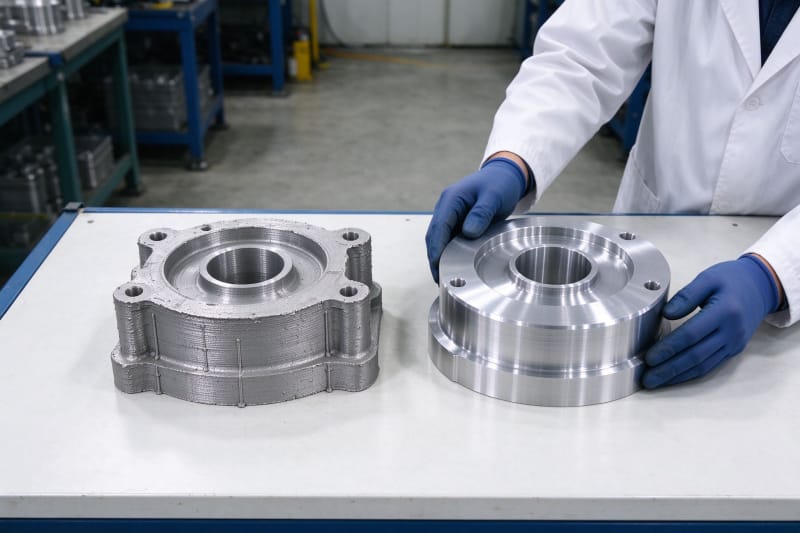
Oberfläche wie gedruckt | Meist rau, etwa 6 bis 12 Mikrometer Ra | Kritische Dichtflächen fräsen oder polieren |
Nachbearbeitung und Qualitätskontrollen
Die gedruckte Oberfläche eines Metallteils ist rau und für Dicht, Lager oder Sichtflächen ungeeignet, daher ist die Nachbearbeitung Teil des Verfahrens. Standardrouten umfassen Spannungsarmglühen auf der Platte, Stützentfernung, Wärmebehandlung wie Lösungsglühen oder Aushärten, CNC Bearbeitung von Bezügen und kritischen Merkmalen sowie Glasperlenstrahlen für ein gleichmäßiges Finish. Funktionsteile können heißisostatisches Pressen zum Schließen innerer Porosität, Polieren oder Beschichten brauchen. Käufer sollten festlegen, welche Flächen zählen und welches Finish sie brauchen.
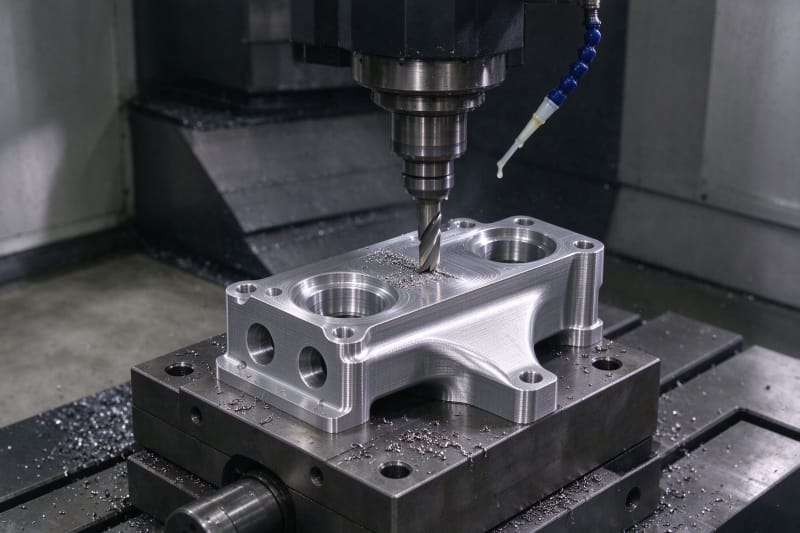
Genau hier hält HUANYA die drei von B2B Käufern gefürchteten Probleme aus jeder Bestellung heraus. Erstens Maßhaltigkeit über Chargen und Revisionen, kritische Maße werden nach dem Glühen zerspant und dieselbe gesperrte Route wiederverwendet. Zweitens termingerechte Lieferung, Bauschächte, Wärmebehandlung und Zerspanung werden gemeinsam gegen echte Kapazität geplant. Drittens gleichmäßiges Finish, Strahlen und Polieren folgen einem einzigen geschriebenen Standard. Billige Anbieter verkaufen Laserzeit, HUANYA liefert qualifizierte Teile.
Kostentreiber und Lieferzeiten
Die Kosten beim Metalldruck werden vor allem durch Bauvolumen und Maschinenzeit getrieben, nicht das Pulvergewicht im Teil. Ein großes oder hohes Bauteil belegt teure Maschinenkapazität über viele Stunden, und dichte Stützen bringen zusätzlich Material und Entfernungszeit. Weitere wesentliche Kosten sind Pulverpreise, besonders Titan und Inconel, Wärmebehandlungs und HIP Zyklen, CNC Endbearbeitung, Prüfung und Zertifizierung. Das Aushöhlen nicht struktureller Volumen, optimierte Ausrichtung zur Stützenreduktion und Bauteilkonsolidierung senken die Kosten deutlich, doch gehören diese Entscheidungen in die Konstruktionsphase.
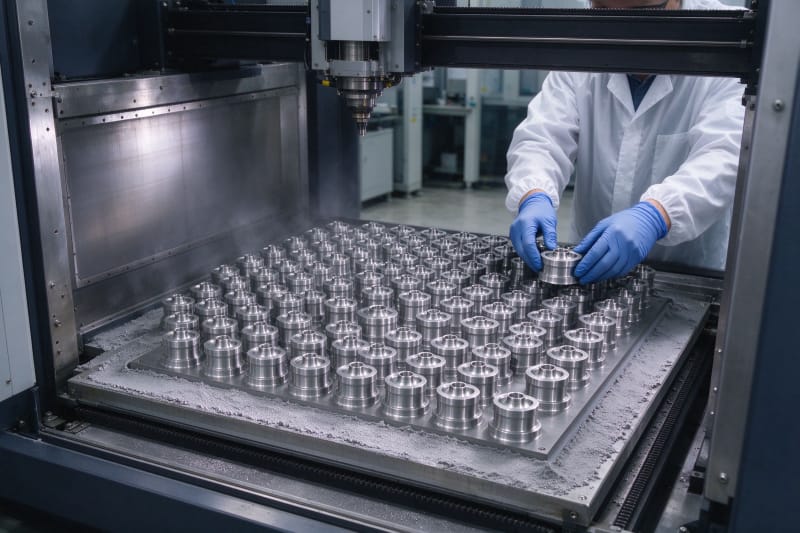
Die Lieferzeiten für Metallteile sind länger als beim Kunststoffdruck, weil die Route mehrere aufeinanderfolgende Stufen enthält. Der Bau selbst kann je nach Höhe ein bis mehrere Tage dauern, gefolgt von Glühen, Stützentfernung, Wärmebehandlung, CNC Bearbeitung und Prüfung, sodass ein typisches qualifiziertes Teil deutlich über eine Woche läuft. Käufer mit festen Terminen sollten das Datum schon beim Angebot nennen, denn ein Lieferant kann die Ausrichtung optimieren, aber die einmal gestartete Wärmebehandlung nicht verkürzen.
Vom Prototyp zur zertifizierten Serie
Additive Metallfertigung skaliert vom einzelnen Prototyp zur wiederholbaren Serienproduktion, wenn das Verfahren gesteuert und dokumentiert ist. Das erste Teil beweist die Geometrie, Wiederholbestellungen beweisen den Lieferanten, und seriöse Produktion erfordert gesperrte Parameter, Pulverrückverfolgbarkeit, Wärmebehandlungsaufzeichnungen und über alle Bauten identische Prüfpläne. HUANYA prüft jede Revision auf bessere Verschachtelung oder Stützenreduktion ohne genehmigte Geometrie zu ändern und nennt Käufern, wenn eine kleine Konstruktionsänderung Kosten senken würde, ohne die Funktion zu berühren.
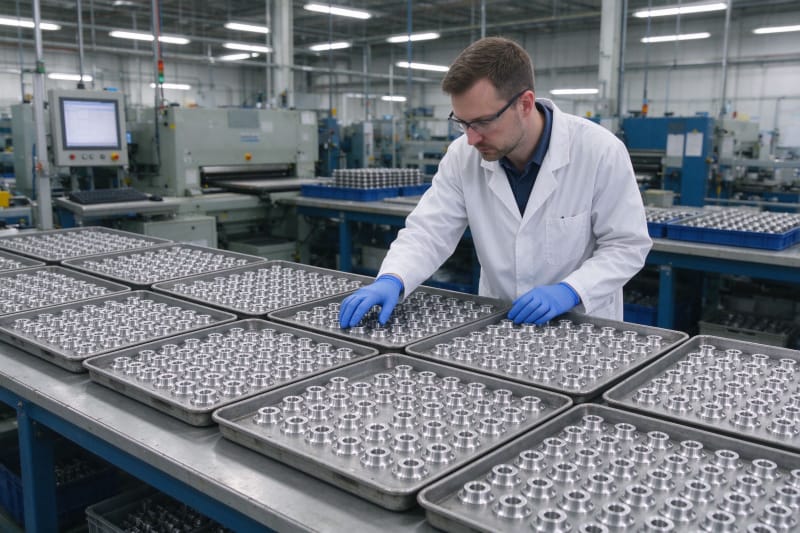
Käufer beim Lieferantenvergleich sollten die vollständige Route vergleichen, nicht den angezeigten Druckpreis. Zwei Angebote für dieselbe Datei können stark abweichen, weil eines Wärmebehandlung und CNC Finish einschließt, während das andere wie gedruckt liefert, eines Materialzeugnisse und Dichtebefunde bereitstellt, während das andere nichts bietet. Der faire Vergleich deckt Legierung, Verfahren, Wärmebehandlung, Zerspanung, Prüfung, Zertifizierung und Lieferzeit nebeneinander ab. Sobald die Routen übereinstimmen, ist der günstigste qualifizierte Lieferant die klare Wahl.
Starten Sie Ihr Metallteil mit HUANYA
Laden Sie Ihre STEP oder IGES Datei bei HUANYA hoch, nennen Sie Legierung, Einsatzbedingungen, kritische Maße, erforderliches Finish und Zertifizierungsbedarf, und erhalten Sie ein Angebot, das Bau, Wärmebehandlung, Zerspanung und Prüfung auflistet statt einer bloßen Zahl. Vergleichen Sie es auf derselben vollständigen Route, und der richtige Partner für 3d druck metall wird schon beim ersten Lesen klar.


Kommentar hinterlassen