
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
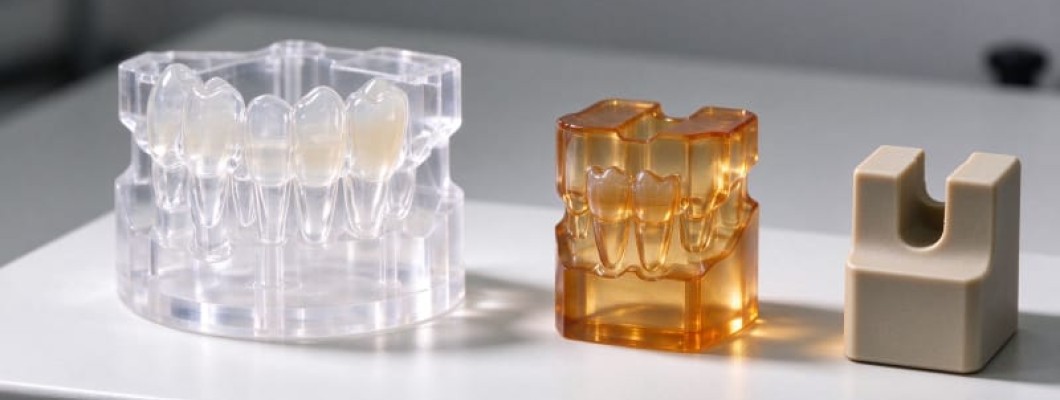
Warum SLA-Druck zählt
Ein SLA 3D-Druckservice verwandelt ein CAD-Modell ohne Formen und Mindestmengen in ein glattes, hochauflösendes Teil. Statt geschmolzenes Filament zu extrudieren, härtet SLA flüssiges Photopolymer Schicht für Schicht mit einem Laser oder einer LCD-Maske, sodass ein Auftrag einen Prototyp oder ein Los identischer Dentalmodelle abdeckt. Da kein Werkzeug abzuschreiben ist, wandert dieselbe Geometrie sauber vom Ersteil in die Serie.
Der Vorteil zeigt sich an der Oberfläche. Wo der Filamentdruck sichtbare Schichtlinien hinterlässt, hält die Stereolithografie Schichthöhen von 25 bis 100 µm und erzeugt eine fast glatte Oberfläche nahe am Spritzguss. Feine Details, scharfe Kanten und kleine Texte überstehen ohne Schleifen, weshalb hier die anspruchsvollsten Modelle landen.
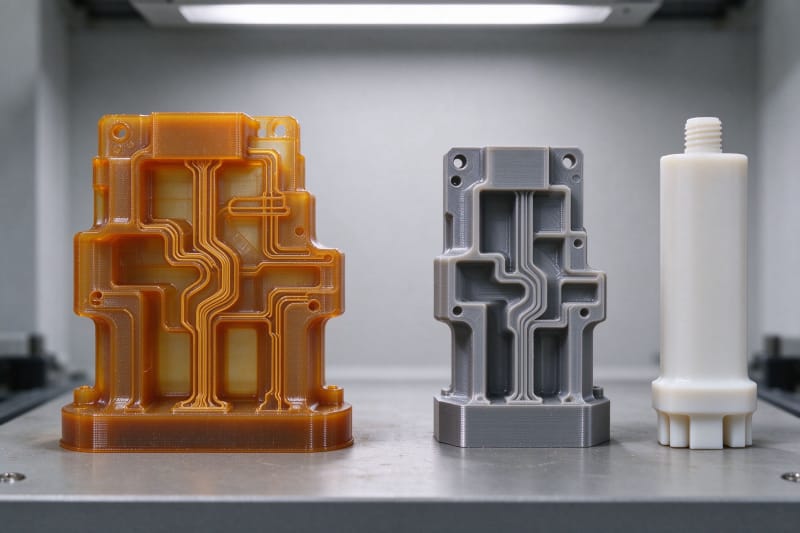
Die Anwendungen reichen von Dental, Schmuck und Konsumgütern bis zu Werkzeugen. Ein chirurgischer Führungsschlüssel, ein Schmuck-Master für den Guss, ein transparentes Strömungsgehäuse und eine konforme Spannvorrichtung verlassen sich auf die Genauigkeit des SLA. Wo ein Design präzise und präsentabel sein muss, ersetzt dieser Weg die Handfinish-Schritte durch einen gleichbleibenden Bau.
Eine SLA-Harzart wählen
Nicht alle Harze verhalten sich gleich, daher ordnet ein 3D-Druckunternehmen seine Arten nach Einsatz. Standardharze drucken schnell und sehen für Konzeptmodelle gut aus; Engineering-Harze addieren Zähigkeit und Wärmebeständigkeit für funktionale Teile; Dentalharze tragen Biokompatibilitätszulassungen; Klarharze polieren zur optischen Transparenz. Die Wahl bestimmt Festigkeit, Temperaturgrenze und Endoptik.
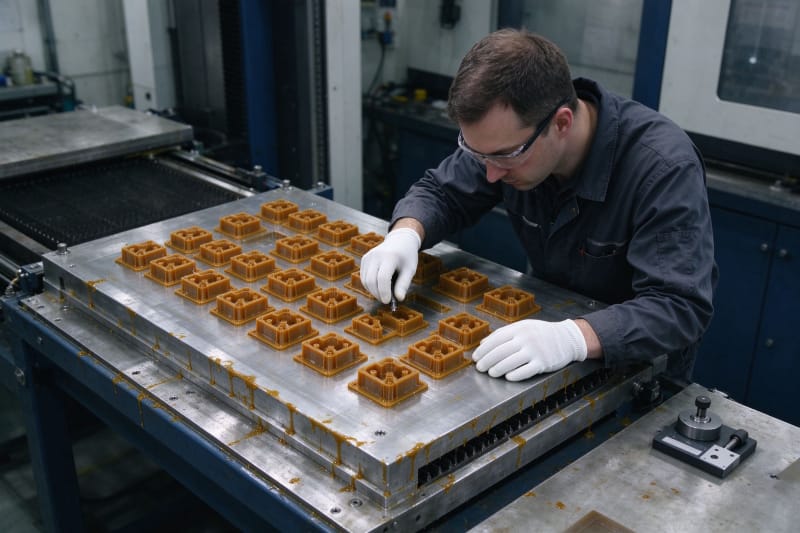
Für die tägliche Visualisierung liefert ein graues Standardharz scharfe Kanten zu geringen Kosten. Für Teile, die ständiger Handhabung ausgesetzt sind, bietet ein Engineering-Harz der tough-1500-Klasse eine deutlich höhere Bruchzähigkeit als die ersten Materialgenerationen. Berührt ein Teil die Haut oder muss es sterilisiert werden, darf nur ein zertifiziertes Dental- oder Medizinprodukt verwendet werden.
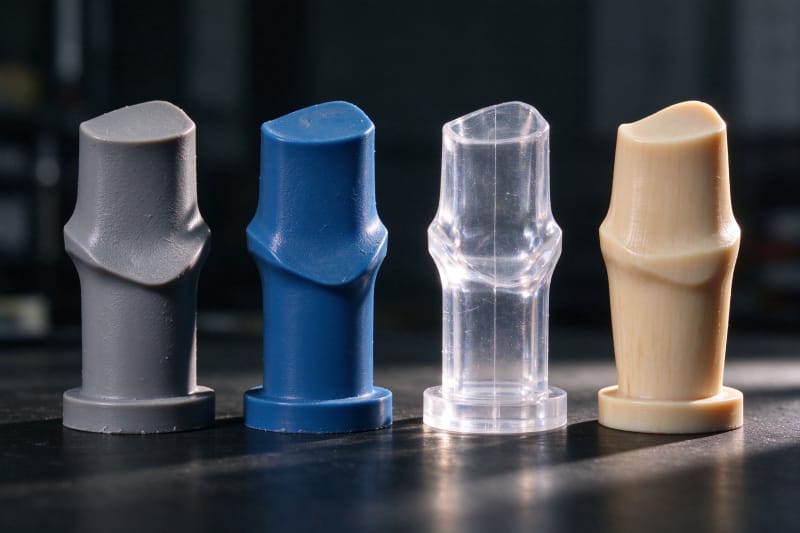
Materialkosten und Druckgeschwindigkeit setzen den Stückpreis, und beim 3d druck resin entscheidet die Harzart über Kosten und Eigenschaften. Photopolymere kosten meist etwa 30 bis 150 Dollar pro Liter, und feinere Schichten dauern länger, also ist ein 25-µm-Bau teurer als ein 100-µm-Bau. Die Tabelle unten vergleicht gängige Harzarten nach Schichthöhe und Einsatz, die zweite vergleicht Verfahren nach Toleranz und Oberfläche.
Harzart | Schichthöhe | Schlüsseleigenschaft | Einsatz |
Standard Resin | 25–100 µm | Balanced strength, fast print | Concept models, visual prototypes |
Engineering Resin | 25–100 µm | High toughness, heat resistance | Functional parts, jigs, fixtures |
Dental LT Clear | 50–100 µm | Biocompatible, ISO 13485 | Surgical guides, splints |
BioMed / Clear Resin | 25–100 µm | USP Class VI, sterilizable | Medical, transparent optics |
Quelle: Formlabs-Materialbibliothek und Proto3000 SLA-Harz-Datenblätter (2026)
So funktionieren SLA und MSLA
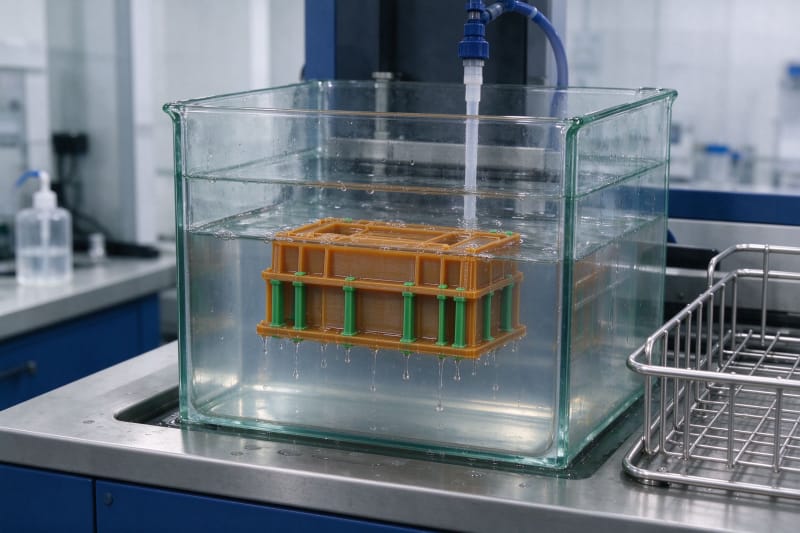
SLA arbeitet in einem Behälter mit flüssigem Harz. Ein Beschichter ebnet eine dünne Schicht, dann zeichnet ein Laser den Querschnitt oder ein LCD-Bildschirm projiziert ihn durch eine Maske, und das Harz härtet dort, wo Licht trifft. Nach tausenden Schichten steigt die Bauplattform, das Teil wird im Lösungsmittel gewaschen und schließlich unter UV-Licht bis zur vollen Festigkeit ausgehärtet.
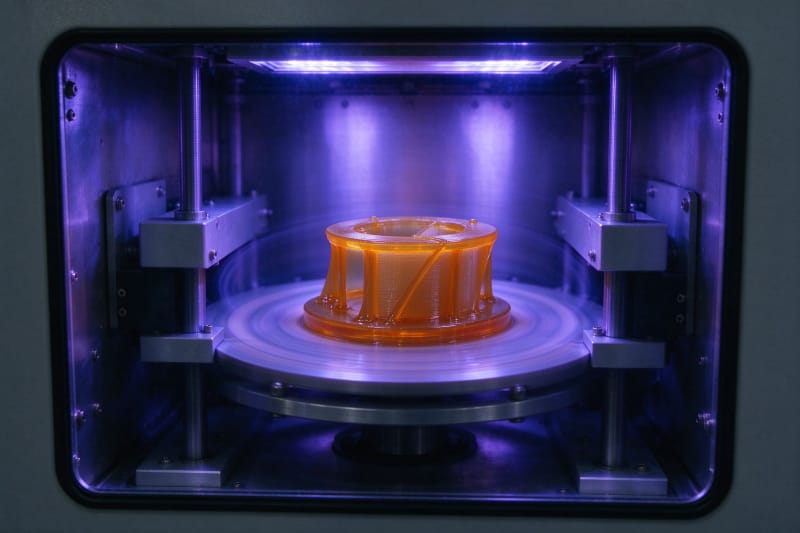
Die Tabelle unten vergleicht SLA mit anderen Desktop-Verfahren nach Toleranz, Schichthöhe und Oberfläche. Die Stereolithografie liefert die feinsten Details, während DLP, MSLA und FDM Genauigkeit gegen Geschwindigkeit oder Preis tauschen. Die richtige Wahl hängt davon ab, ob eine glatte Oberfläche, niedrige Kosten oder schnelle Iteration Priorität haben.
Verfahren | Toleranz | Schichthöhe | Oberfläche Ra | Kostenstufe | Einsatz |
SLA (laser) | ±0.05–0.1 mm | 25–100 µm | 1–3 µm | $$ | High detail and accuracy |
DLP (projector) | ±0.10 mm | 50 µm | 0.5–2.0 µm | $$ | Batch small parts fast |
MSLA / LCD | ±0.05–0.1 mm | 25–100 µm | ~2–5 µm | $ | Low cost, screen ~2000 h |
FDM | ±0.1–0.3 mm | 100–300 µm | Layer lines | $ | Low cost, low detail |
Quelle: MakerStage-Vergleich 2026 sowie Xometry- und SOVOL-Technologieguides (2026)
Auflösungs- und Maßkennwerte
Präzision macht den Ruf des SLA. Gut kalibrierte Maschinen halten Maßtoleranzen nahe plus/minus 0,1 mm, und die Genauigkeit von Merkmalen liegt bei gut 0,05 bis 0,1 mm, mit Schichthöhen bis 25 µm. Unabhängige Studien an Dentalmodellen berichten, dass der Großteil der Druckoberfläche innerhalb von etwa 100 µm zum digitalen Modell liegt.
Die Maßhaltigkeit hängt von Orientierung und Harzschwund ab. Lange, feine Formen sollten so ausgerichtet werden, dass kritische Maße in der XY-Ebene liegen, wo die Genauigkeit am besten ist. Harze schrumpfen beim Härten leicht, daher kompensiert ein erfahrener Service diese Abweichung in der Software und bestätigt das Ergebnis per kalibrierter Messung.
Konstruktionsregeln für SLA-Teile
Konstruktionsregeln für SLA sind großzügig, aber begrenzt. Halten Sie Mindestwände von etwa 0,5 bis 0,8 mm, setzen Sie Stützen bei Überhängen über etwa 45 Grad und entleeren Sie geschlossene Volumina, damit unausgehärtetes Harz entweicht. Lassen Sie einen kleinen Abstand zwischen Teilen, um ein Zusammenfrieren beim Bau zu verhindern.
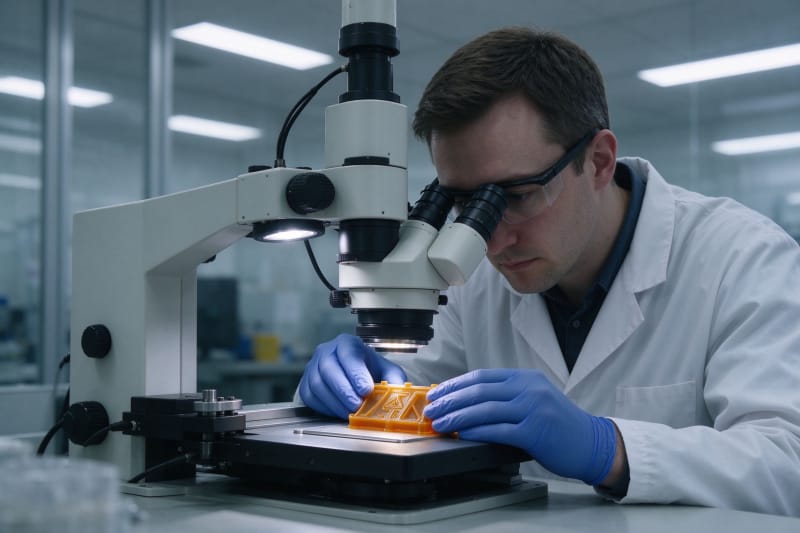
Qualität wird mit kalibrierten Messmitteln geprüft. Messschieber und Mikrometer kontrollieren kritische Maße, ein Mikroskop prüft Oberfläche und Kantenschärfe, und für Dental- oder Medizinteile hält die Chargendokumentation Harzlos und Härtungszeit fest. Eine dokumentierte Prüfkette hält die Teile von Auftrag zu Auftrag konstant.
Nachbearbeitung und Finishing
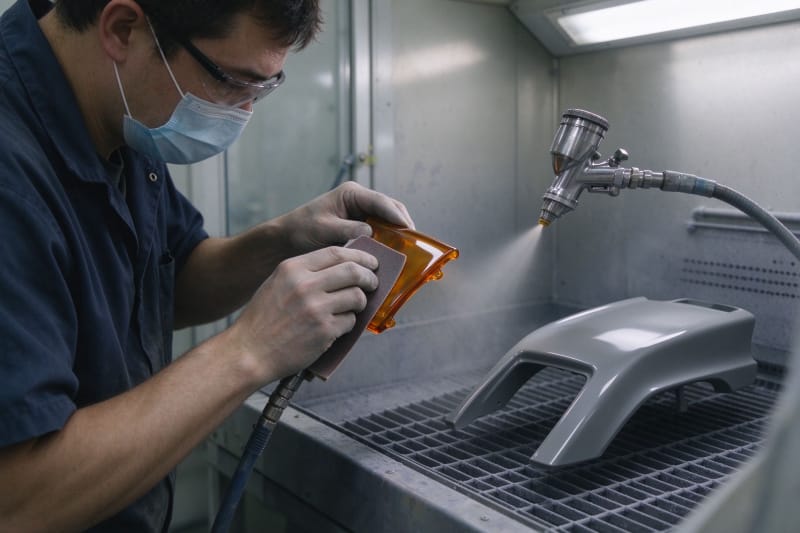
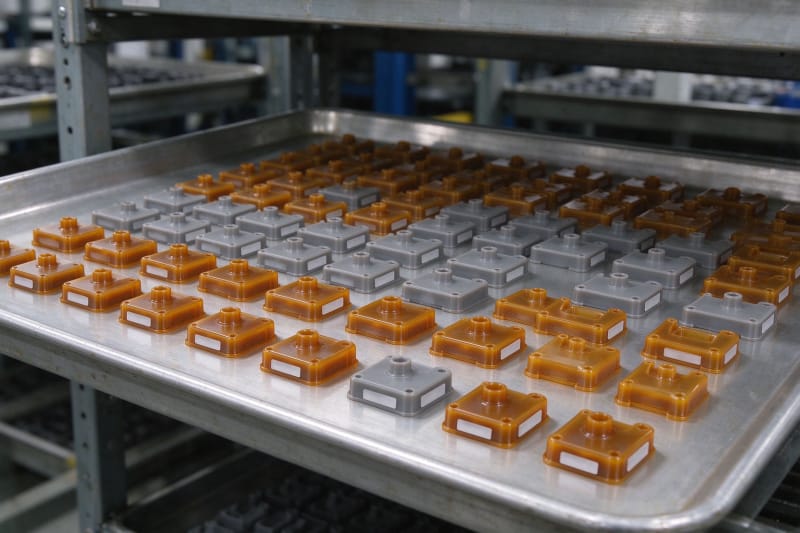
Die Finishkette macht aus einem rohen Grünling ein lieferbares Produkt. Nach dem Waschen werden Stützen mit Zangen entfernt, dann härtet das Teil unter UV, wird poliert, wo Dicht- oder Kosmetikflächen zählen, und optional lackiert, metallisiert oder gefärbt. Für den Guss verbrennt ein Gussharz sauber und lässt eine Kavität für das Metall zurück.
SLA gegenüber anderen Technologien
Die Stückzahl ändert die Rechnung, und SLA bleibt für kleine und mittlere Lose wettbewerbsfähig. Für wenige identische Teile oder komplexe Geometrien ist Drucken meist der schnellste Weg, während sehr große Mengen einfacher Formen nach Werkzeug eher den Spritzguss bevorzugen. Partner mit kontrollierter Harz- und Härtungsführung liefern wiederholbare Details und Maßhaltigkeit. Dieses additive fertigungsverfahren erlaubt flexible Stückzahlen ohne Umrüstung.
Mit HUANYA SLA bestellen
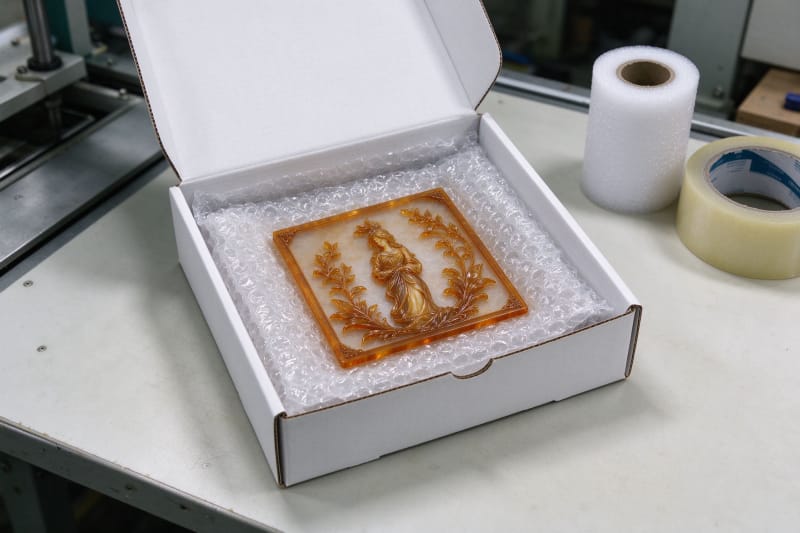
Der Start mit HUANYA ist direkt. Senden Sie eine STEP- oder STL-Datei, erhalten Sie ein sofortiges transparentes Angebot, wählen Sie Harzart und Schichthöhe, und das Ingenieurteam prüft die Druckbarkeit, bestätigt kritische Maße und liefert weltweit. Beginnen Sie mit einem kundenspezifischen 3D-Druck-Muster oder einer Kleinserie und skalieren Sie dieselbe Geometrie ohne Umrüstung. Ein kundenspezifischer 3D-Druck beginnt mit einer STEP- oder STL-Datei.


Kommentar hinterlassen