
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Ce que signifie la fabrication rapide
La fabrication rapide par impression 3D consiste à produire directement des pièces finies en usage final à partir d'un fichier numérique, sans attendre la création d'outillages, de moules ou de lignes de production. Au début, l'impression 3D servait surtout à fabriquer des prototypes jamais vendus, alors qu'aujourd'hui les mêmes machines produisent des pièces intégrées dans de vrais produits. Celles ci sont construites couche par couche dans des polymères techniques ou des métaux, et la géométrie n'est limitée que par ce que le procédé peut former. Pour les acheteurs industriels, cette Impression 3D industrielle transforme un fichier de conception en stock vendable en quelques jours, et elle conserve la même recette numérique pour que les séries suivantes soient identiques.
La différence entre prototypage rapide et fabrication rapide ne vient pas de la machine, mais du niveau d'exigence que la pièce doit atteindre. Un prototype sert à tester une idée et l'on pardonne si sa matière, sa surface ou sa durée de vie diffèrent du produit final. Une pièce fabriquée doit respecter le même plan, la même matière, les mêmes performances et le même état de surface à chaque nouvelle commande, car elle porte la marque de l'entreprise qui la vend. La production est donc encadrée par des paramètres machine fixes, des matériaux qualifiés, des finitions définies et un contrôle documenté. Passer du prototype à la fabrication relève donc d'une discipline de procédé, et non seulement d'une quantité commandée.
Les entreprises choisissent cette voie parce qu'elle supprime le coût et le retard imposés par l'outillage traditionnel. Un moule d'injection ou un outil de fonderie demande des semaines et des milliers d'euros, et il ne se justifie que lorsque la conception est figée et les volumes élevés. La production additive ne nécessite aucun outillage, donc une pièce peut être lancée avant que la demande soit prouvée, les conceptions peuvent évoluer sans mettre la ferraille au rebut et les petits marchés régionaux deviennent rentables. Les acheteurs l'utilisent pour faire la jonction entre le lancement et la grande série, pour fabriquer des pièces de rechange sinon obsolètes et pour réaliser des composants complexes que les procédés classiques ne permettent pas.
Procédé | Matériaux types | Formation des pièces | Meilleur usage production |
SLS | PA12, PA11, TPU, nylons chargés | Un laser fritte la poudre polymère, sans supports imprimés | Pièces nylon fonctionnelles, charnières et fixations |
MJF | PA12, PA11, TPU | Agent de fusion et énergie infrarouge sur le lit de poudre | Charges polymères répétables et détaillées, cadence rapide |
SLM / DMLS | Ti6Al4V, 316L, AlSi10Mg, Inconel | Un laser fait fondre la poudre métallique couche par couche | Pièces métalliques finales pour l aéronautique et le médical |
SLA / DLP | Résines photopolymères | La lumière UV durcit la résine liquide en pièces détaillées | Boîtiers détaillés et modèles maîtres |
Liage de poudre | Métaux et sable | Un liant joint la poudre puis les pièces sont frittées au four | Volumes métalliques plus élevés avec post traitement |
Des procédés additifs de qualité production
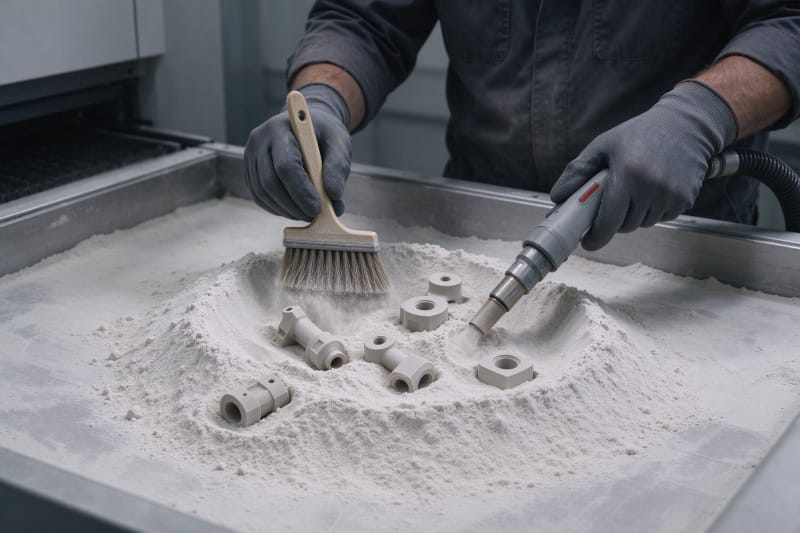
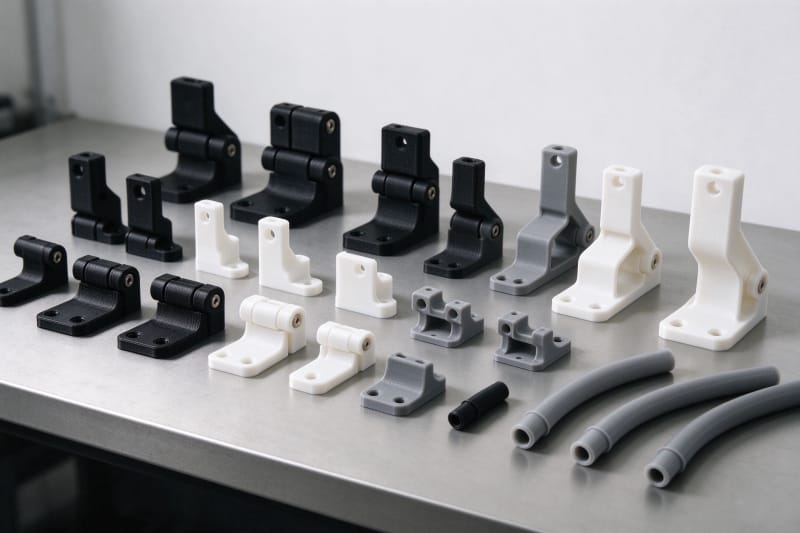
Pour les pièces polymères en usage final, la fusion sur lit de poudre est le cheval de bataille de la fabrication additive, avec le frittage laser sélectif et la fusion multi jets en tête. Le SLS utilise un laser pour fritter la poudre de nylon couche par couche, tandis que la MJF dépose un agent de fusion et applique une énergie infrarouge, et les deux procédés construisent les pièces noyées dans la poudre sans supports imprimés. Le résultat est des composants en nylon résistants, au comportement homogène, qui conviennent aux charnières, fixations, gaines et boîtiers. Comme la poudre non utilisée entoure les pièces, beaucoup de composants peuvent être rangés dans chaque fabrication, ce qui rend cette Impression 3D en petites séries compétitive au prix unitaire.
Lorsque la pièce finale doit être métallique, la fusion laser sur lit de poudre fait fondre de la poudre de titane, d'acier inoxydable, d'aluminium ou d'alliage de nickel en composants pleinement denses. Un laser à fibre trace chaque section et soude la nouvelle couche à la précédente, si bien que la pièce finale présente des propriétés mécaniques équivalentes ou supérieures à celles du matériau corroyé dans la direction de construction. Les pièces métalliques sortent de la machine fixées sur un plateau et passent par le détensionnement, la suppression des supports et généralement l'usinage CNC des surfaces critiques. C'est le procédé derrière les fixations aéronautiques, les implants médicaux, les outils à refroidissement conforme et les pièces légères du sport automobile.
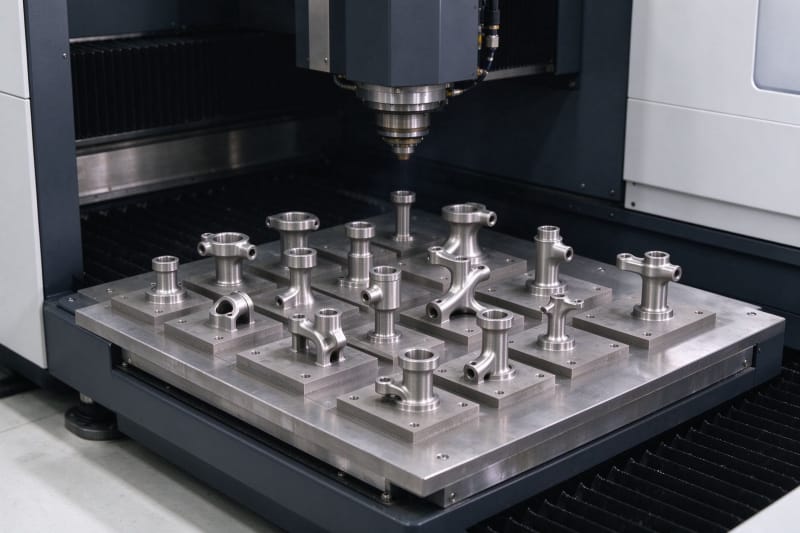
La stéréolithographie et la lumière numérique restent précieuses pour les boîtiers très détaillés, les modèles maîtres et les pièces pour lesquelles l'état de surface compte plus que la tenue à long terme à la chaleur ou à la charge. Le liage de poudre adopte une autre approche, en projetant un liant sur de la poudre métallique ou de sable puis en frittant ou en infiltrant les pièces dans un four, ce qui convient à des volumes plus élevés lorsque l'étape supplémentaire est acceptable. Choisir le procédé revient à faire correspondre la matière, la géométrie, la charge attendue et l'état de surface à la pièce, plutôt que de recourir par défaut à une seule technologie. Un fournisseur capable exploite plusieurs procédés et recommande celui qui convient vraiment.
Matériaux pour pièces en usage final
Les nylons techniques dominent la production polymère parce qu'ils sont résistants, insensibles à la fatigue et tolèrent des flexions répétées. Le PA12 est le choix par défaut pour les fixations fonctionnelles, les clips et les gaines, le PA11 offre plus de souplesse et de résistance aux chocs, et les grades chargés de fibre de verre ou de carbone ajoutent de la rigidité pour les gabarits et les pièces structurelles. Le polyuréthane thermoplastique est utilisé lorsque l'élasticité et l'adhérence sont nécessaires, comme pour les joints, les rouleaux et les butées de protection. Chaque matière est qualifiée par une fiche de caractéristiques, et la même poudre est gardée en stock pour que les commandes répétées se comportent comme la première.
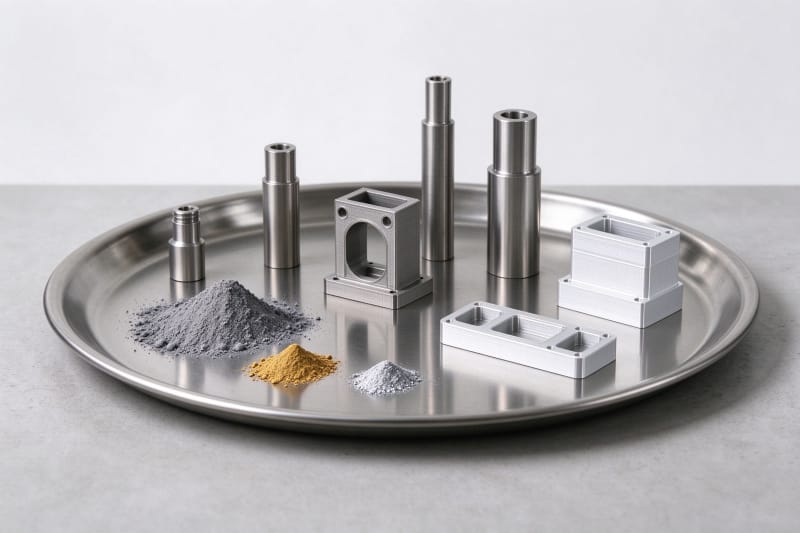
La production métallique s'appuie sur les mêmes alliages que dans les chaînes aéronautiques, médicales et automobiles. Le Ti6Al4V offre un rapport résistance masse exceptionnel et une bonne résistance à la corrosion, l'acier inoxydable 316L est utilisé pour les pièces fluides et médicales résistantes à la corrosion, l'AlSi10Mg est léger et conducteur thermique, et l'Inconel 718 conserve sa résistance à haute température. Le cobalt chrome et l'acier maraging servent les applications médicales et d'outillage. Ces matériaux sont livrés avec des certificats de lot et une traçabilité complète, afin que l'acheteur puisse prouver la composition exacte d'une pièce critique.
Matériau | Type | Propriétés clés | Pièces finales types |
PA12 | Polymère, SLS / MJF | Résistant, chimique, bonne tenue en fatigue | Charnières, fixations, gaines et boîtiers |
PA11 | Polymère, SLS | Souple, résistant aux chocs, biosourcé | Pièces de protection, sport ou portables |
PA12 CF / chargé verre | Polymère renforcé | Forte rigidité et faible masse | Gabarits, outillages et fixations structurelles |
Ti6Al4V | Métal, SLM | Fort rapport résistance masse, anti corrosion | Supports aéronautiques et implants médicaux |
316L inox | Métal, SLM | Résistant à la corrosion et soudable | Pièces fluides, raccords et pièces médicales |
AlSi10Mg | Aluminium, SLM | Léger, bonne conduction thermique | Échangeurs thermiques et pièces motorsport |
Conception additive à l échelle production
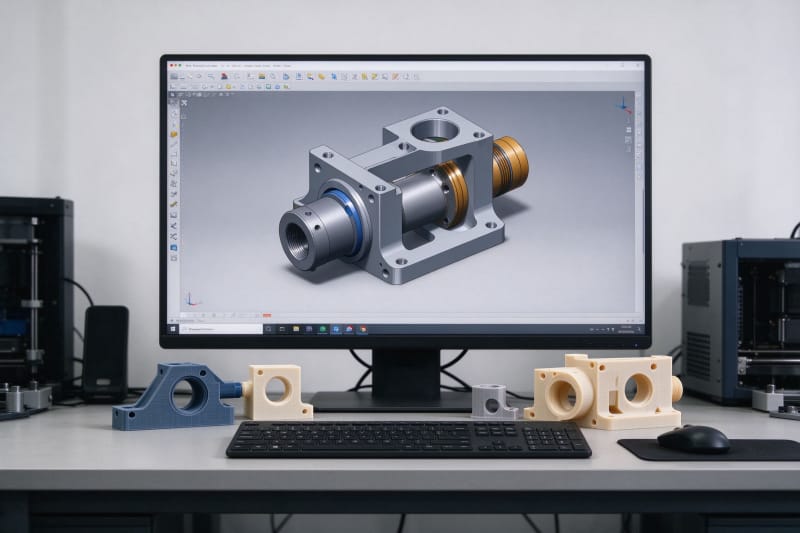
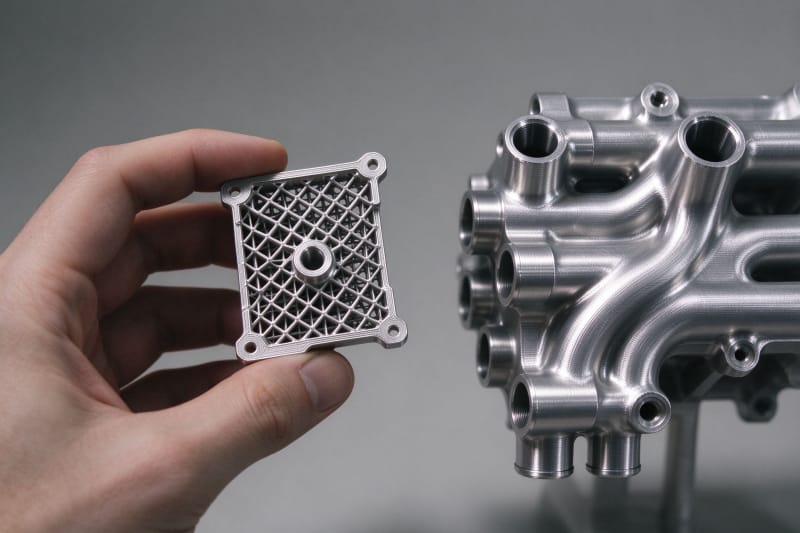
La conception pour la fabrication additive à l'échelle de la production est l'endroit où la méthode justifie son coût, car les pièces peuvent être façonnées d'une manière que le moulage ou l'usinage ne permettent pas. Des ensembles composés de nombreuses pièces assemblées peuvent être regroupés en une seule pièce imprimée, en supprimant les joints, les étanchéités, les fixations et le travail de montage. Des structures en treillis et des épaisseurs contrôlées réduisent la masse tout en conservant la résistance, et des canaux internes peuvent acheminer un fluide, de l'air ou un liquide de refroidissement dans un seul bloc. Ces caractéristiques sont conçues une fois et reproduites dans chaque série sans surcoût, mais elles ne fonctionnent que si la géométrie tient compte du procédé et de ses limites.
Une production répétable respecte néanmoins des règles de conception, et les ignorer produit des pièces qui se déforment, cèdent ou ne peuvent être contrôlées. L'épaisseur minimale des parois, les trous d'évacuation de la poudre non fondue, les angles de surplomb autoportants et les jeux pour les articulations mobiles doivent tous être respectés. L'orientation de construction influence l'état de surface, la résistance et les marques de supports, donc l'orientation est figée pour la production plutôt que décidée à chaque série. Le rangement de nombreuses pièces dans une fabrication réduit le coût, mais un empilement dense doit laisser la place à une chaleur et un écoulement de poudre réguliers. Fixer ces règles dès la conception évite les surprises dimensionnelles que les fournisseurs bon marché réservent.
Contrôle qualité et certification
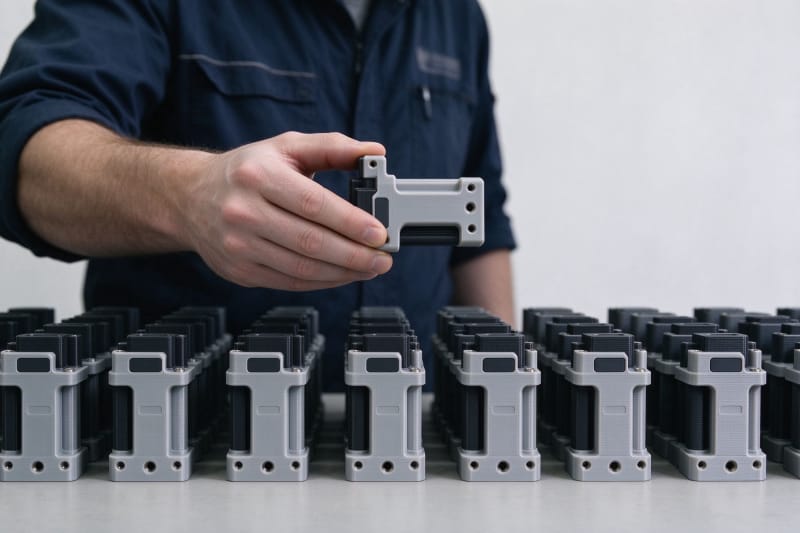
Une impression 3D fiable repose sur des contrôles de procédé qui rendent chaque fabrication identique à la précédente. Les machines sont qualifiées avec des paramètres fixes, les conditions ambiantes sont surveillées et une maîtrise statistique des procédés suit les dimensions clés dans le temps pour détecter toute dérive avant qu'elle n'atteigne un client. Chaque fabrication est enregistrée avec la machine, le lot de matière, les paramètres et l'opérateur, et la poudre entrante est testée et, pour le métal, souvent tracée avec un lot unique. Cette documentation permet à une pièce réalisée des mois plus tard d'être identique à la première, et c'est ce qui distingue un atelier de prototypes d'un partenaire de fabrication.
C'est là que HUANYA met les trois problèmes redoutés des acheteurs B2B hors de chaque commande de production. Premièrement, la stabilité dimensionnelle entre séries et révisions : les dimensions critiques sont tenues par le même procédé et la même finition figés, donc une recommande correspond à la première pièce. Deuxièmement, la livraison à l'heure : les créneaux de fabrication, les finitions et le contrôle sont planifiés en fonction de la capacité réelle, donc la date promise est un plan et non un vœu. Troisièmement, la finition constante : le sablage, la teinture, le polissage et la suppression des supports suivent une norme écrite, pour que l'état de surface ne dérive pas. En tant qu'Entreprise d'impression 3D, HUANYA construit son système pour empêcher les pièces qui changent de taille, arrivent en retard ou se finissent différemment.
Coûts et délais
La production additive n'a aucun coût d'outillage et peu de préparation, donc la première pièce coûte bien moins cher que la première pièce moulée ou coulée, tandis que le prix unitaire reste relativement stable. Le moulage par injection ne devient moins cher par pièce qu'à des volumes élevés une fois le moule amorti, et le point de bascule dépend de la taille, de la géométrie et de la matière. Le coût additif dépend surtout de la hauteur de fabrication, du temps machine, de la matière et des finitions, donc évider les volumes non structurels, réduire la hauteur et optimiser l'orientation peuvent abaisser le devis. Une Usine d'impression 3D transparente détaille chaque étape et indique à l'acheteur où se situe le point d'équilibre avec l'outillage traditionnel.
Inventaire numérique et production répétée
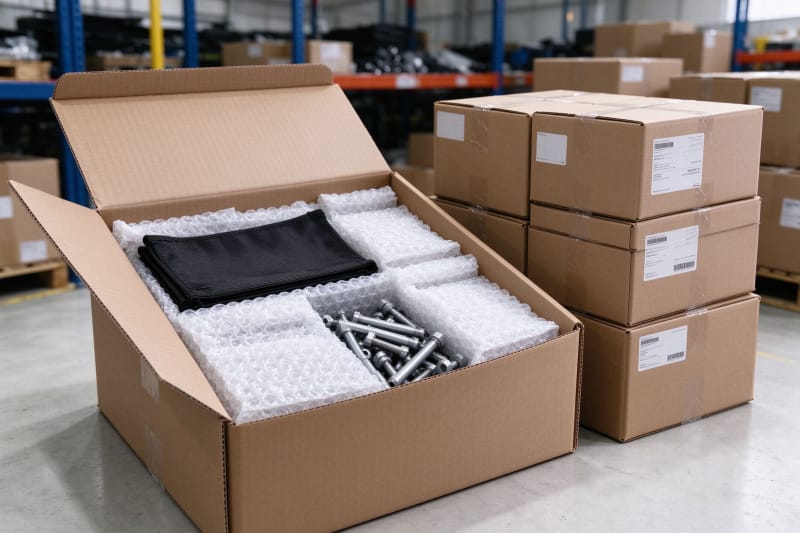
Une des raisons les plus fortes d'adopter la technologie est l'inventaire numérique qu'elle crée. Au lieu de produire des milliers de pièces et de les stocker en entrepôt pendant des années, une entreprise archive le fichier qualifié et commande de petits lots au rythme de la demande. Des pièces de rechange de produits arrêtés depuis longtemps peuvent être fabriquées à la demande sans garder l'outillage, et les entrepôts régionaux peuvent imprimer localement plutôt que de transporter du stock dans le monde. Le même fichier, la même orientation et le même plan de contrôle rendent la dixième commande identique à la première. Cela transforme le stock dormant en un service à la demande et libère du capital immobilisé dans les pièces entreposées.
Faire équipe avec HUANYA
La fabrication rapide transforme une conception numérique en stock final qualifié sans outillage, retard ni incertitude, et elle passe d'une seule série à une ligne d'approvisionnement répétable. Le bon fournisseur est une usine qui maîtrise en interne le procédé, les matières et les finitions, documente chaque fabrication et considère la répétabilité et la ponctualité comme non négociables. HUANYA accompagne les acheteurs industriels de l'automobile, de l'aéronautique, du médical, de l'électronique et des produits grand public, de la première pièce aux séries certifiées récurrentes. Envoyez le fichier CAO et la quantité requise, et recevez un devis clair, un délai réaliste et des pièces conformes au plan à chaque fois.


Laisser un commentaire