
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Ce que livre l'impression 3D par filament
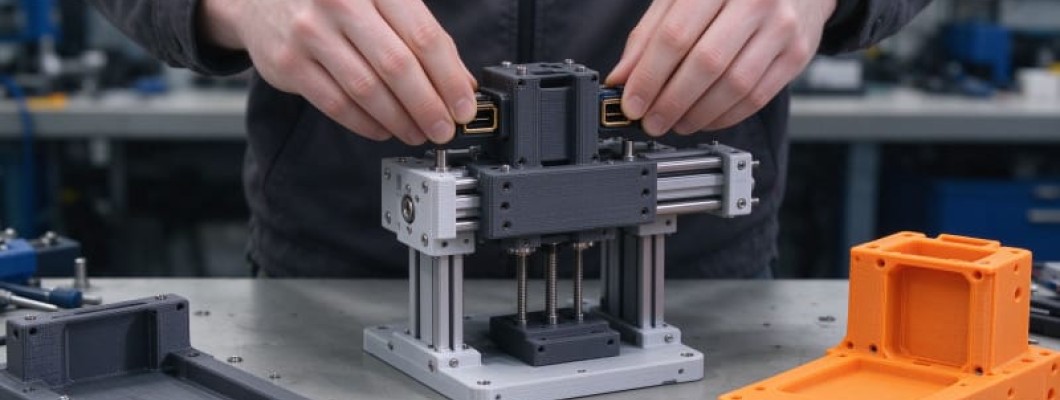
L'impression 3D par filament fabrique des pièces en fondant un fil thermoplastique et en le déposant couche par couche. Pour un acheteur qui a besoin de prototypes fonctionnels ou de courte production, ce procédé est souvent la voie la plus directe d'un fichier CAO vers une pièce utilisable. Il garde la préparation simple, ouvre une large gamme de matériaux et, sur une ligne industrielle, tient des tolérances adaptées à la plupart des travaux d'ingénierie. L'impression 3D industrielle repose sur des lignes calibrées et des lots suivis.
La machine alimente une buse chauffée avec une bobine de filament, fond la matière et l'extrude sur le plateau. Chaque passage dépose un fin ruban, le plateau descend d'une hauteur de couche et la ligne suivante se soude à celle du dessous. On obtient un corps plein dont la résistance dépend de l'adhérence des couches et de l'orientation des parois.
La précision du FDM est bien documentée. Avec une buse standard de 0,4 mm, la plupart des fournisseurs tiennent environ plus ou moins 0,5 % de la taille de la pièce, avec une limite basse pratique près de 0,5 mm, et des buses plus fines améliorent le détail. Les hauteurs de couche vont couramment de 0,1 à 0,3 mm, donc un acheteur peut échanger vitesse contre résolution.
Précision et tolérances fiables
La vraie force du FDM est la bibliothèque de filaments. Le PLA offre 50 à 65 MPa de résistance à la traction pour les prototypes rapides, le PETG tourne autour de 45 à 55 MPa avec un meilleur choc, l'ABS atteint environ 40 MPa avec une température de fléchissement près de 85 °C, et le nylon (PA6) monte à environ 70 MPa pour les pièces mobiles. Le tableau ci-dessous présente ces grades.
L'impression 3D par filament a toute sa place dans les prototypes d'ingénierie, les gabarits, les montages et les boîtiers. Sans outillage ni manipulation chimique, un design se vérifie en quelques jours et se révise du jour au lendemain. La même ligne d'impression répète ensuite la pièce pour un pilote ou une petite série.
Le choix du matériau détermine jusqu'où va une pièce. La comparaison ci-dessous liste résistance à la traction, résistance en flexion et résistance thermique des grades FDM courants, pour choisir le bon filament avant de commander. Là où la pièce subira chaleur, usure ou faible charge, le tableau évite les devinettes.
Des matériaux qui portent de vraies charges
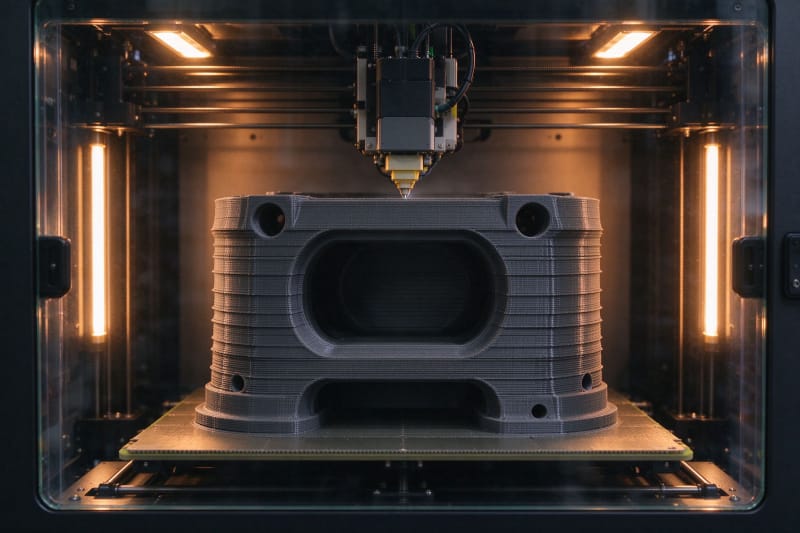
Contrairement aux systèmes résine ou poudre souvent limités par la taille de la cuve ou de la chambre, le FDM passe au très grand format. Les machines industrielles fabriquent des boîtiers, des gaines et des supports longs de près d'un mètre, ce qui compte pour l'automobile, la robotique et les machines.
Chaque procédé a ses compromis, et le tableau ci-dessous compare le FDM au SLA et au SLS sur tolérance, hauteur de couche, surface et support. Le FDM donne le plus bas coût par pièce et le plus grand volume de construction ; le SLA ajoute du détail fin ; le SLS supprime les supports. Le bon choix dépend de la pièce.
Grand format, pas seulement des pièces de bureau
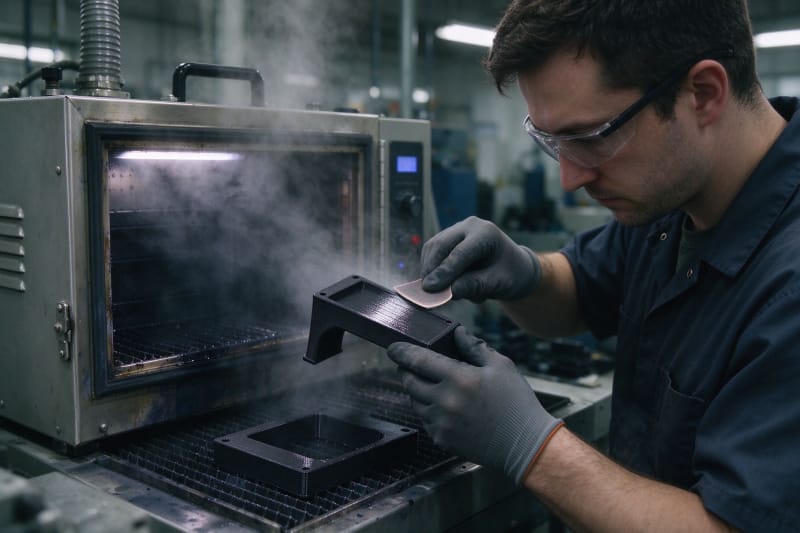
Le fini est là où une bonne pièce FDM prend son aspect final. Les lignes de couche sont poncées, l'ABS peut être lissé à la vapeur d'acétone, et certaines pièces sont recuites pour gagner en résistance. Le post-traitement transforme un prototype à lignes visibles en pièce présentable.
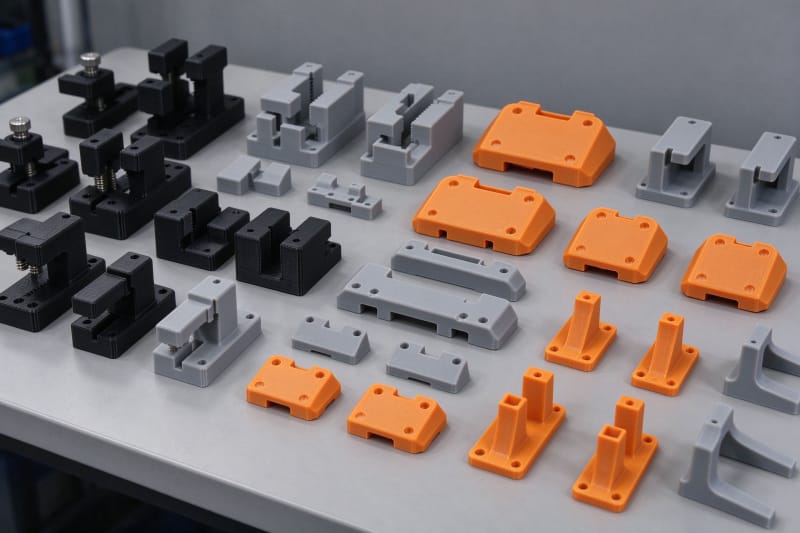
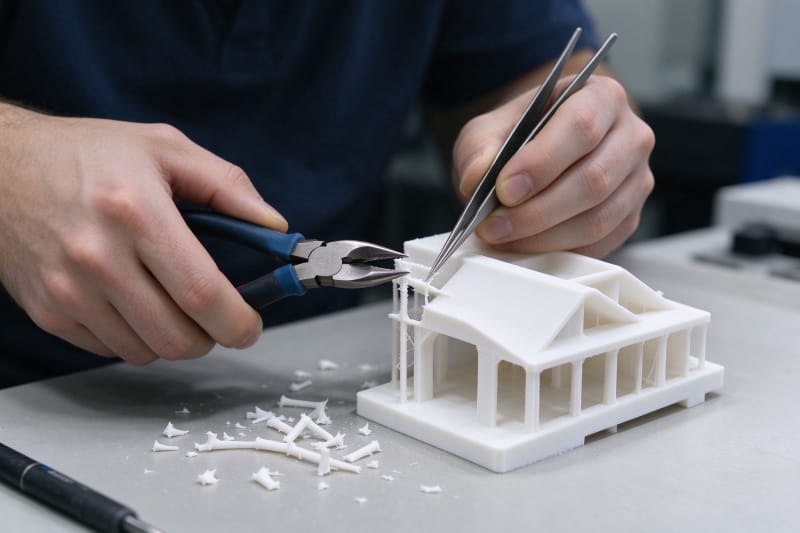
La conception des supports décide de la propreté d'une pièce. Les porte-à-faux et les ponts exigent un support retiré ensuite, donc l'ingénieur oriente la pièce pour minimiser les supports et les rendre accessibles. Cela réduit le nettoyage et garde propres les canaux internes et les surfaces d'assemblage.
Un post-traitement qui rend les pièces présentables
Pour les courtes séries, l'économie FDM est simple : pas de moule, pas de frais d'installation, et une pièce coûte à peine plus que dix. Empiler plusieurs pièces dans une construction fait encore baisser le prix unitaire, ce qui rend les petites séries compétitives et permet de tester le marché avant l'outillage.
La qualité se contrôle à chaque poste, pas seulement à la fin. Des pieds à coulisse calibrés mesurent les cotes critiques, des microscopes inspectent l'adhérence des couches et les bords, et les enregistrements lient chaque pièce à son lot de filament et à son travail. Cette discipline attrape les défauts pendant le job.
L'économie de courte série
L'adhérence des couches rend les pièces FDM plus fortes dans le plan des couches et un peu plus faibles à travers l'épaisseur. Une bonne orientation met la charge la plus dure dans le sens des couches, et des filaments renforcés ajoutent de la résistance là où il faut. Les ingénieurs le planifient avant de trancher.
Des contrôles qualité sur toute la ligne
Le FDM garde des délais courts. Un prototype standard peut partir en un jour ou deux, et une petite série suit un planning fixe. Avec un emballage adapté et un suivi documenté, les pièces voyagent sans se déformer, donc l'acheteur commande en confiance.
Lancer un projet FDM avec HUANYA
L'impression 3D à la demande avec HUANYA est directe : envoyez un fichier STEP ou STL, recevez un devis transparent avec filament, hauteur de couche et date, et l'équipe d'ingénierie vérifie l'imprimabilité et oriente la pièce. Un prototype ou une première série conviennent, et le service d'impression 3D par filament évolue avec votre volume pour des pièces utilisables en quelques jours, et l'impression de modèles 3D s'adapte aussi à vos séries.


Laisser un commentaire