
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Ce que livre l'impression 3D poudre
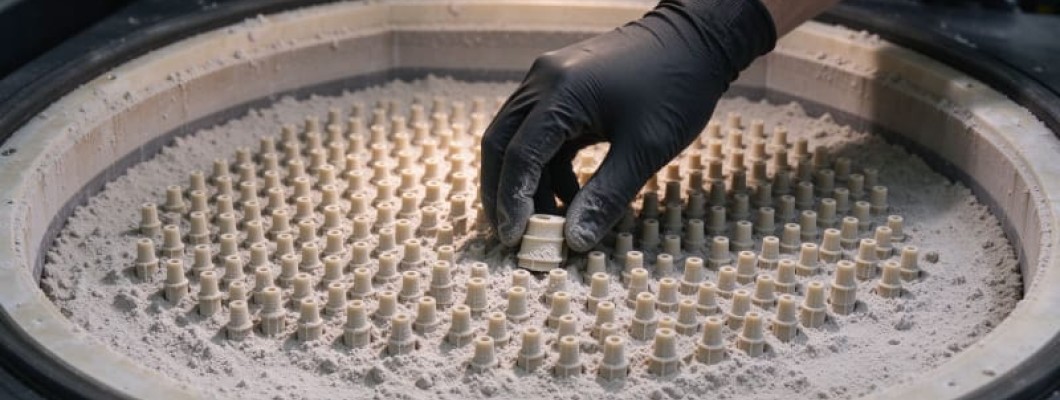
L'impression 3D poudre fabrique des pièces en étalant une fine couche de poudre fine et en la fusionnant là où un laser ou un liant pointe. Pour un acheteur qui cherche une géométrie plastique fonctionnelle ou métallique résistante, cette famille de procédés est la voie la plus directe d'un fichier CAO vers une pièce porteuse. Les Services d'impression 3D que nous tenons gardent les lots nichés efficaces, ouvrent des matériaux de grade industriel et, sur une ligne calibrée, des tolérances adaptées à la production.
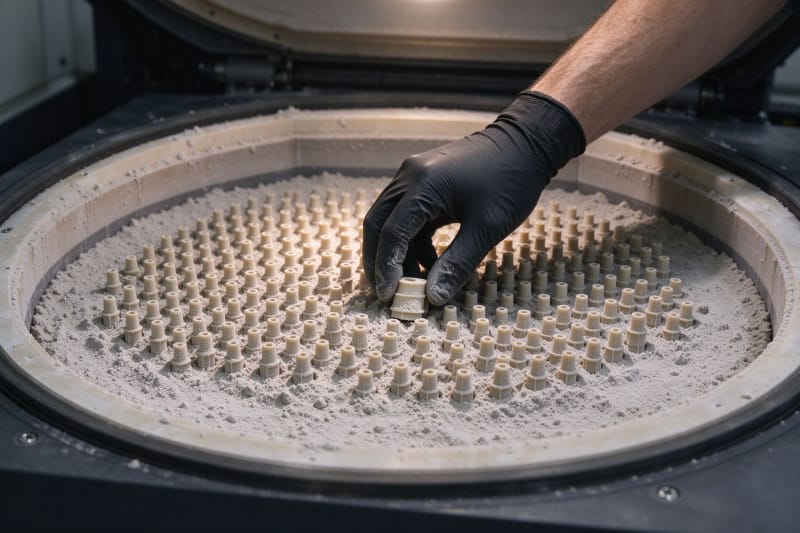
La machine recoate un lit uniforme de poudre, puis un faisceau d'énergie trace la section de la pièce. Le plateau descend d'une couche, une nouvelle couche de poudre est balayée, et la couche suivante fusionne avec celle du dessous. La poudre non fondue sert de support intégré, ce qui explique pourquoi les surépaisseurs et les canaux internes se retirent sans matériau de support séparé.
La poudre plastique, généralement du polyamide nylon PA12, est frittée par un laser CO2 ou fibre dans le procédé de frittage laser sélectif (SLS). Les pièces sortent avec une surface mate, légèrement granuleuse, et une résistance quasi isotrope, car chaque couche est fusionnée dans un lit chauffant qui maintient la pièce au chaud. Ce service d'impression 3D SLS est le choix standard pour les clips, supports, boîtiers et petites séries fonctionnelles.
Précision et matériaux fiables
La poudre métallique est entièrement fondue plutôt que frittée dans la fusion laser sélective. Un laser fibre fond l'acier inoxydable 316L, l'aluminium AlSi10Mg, le titane Ti6Al4V et l'acier à outils dans une chambre inerte à l'argon. Cette impression 3d metal atteint les valeurs de traction et de fatigue des alliages forgés, ce pourquoi l'Impression 3D industrielle s'y tourne pour les pièces porteuses aéronautiques, automobiles et outillage. Le tableau ci-dessous compare les quatre principaux procédés poudre.
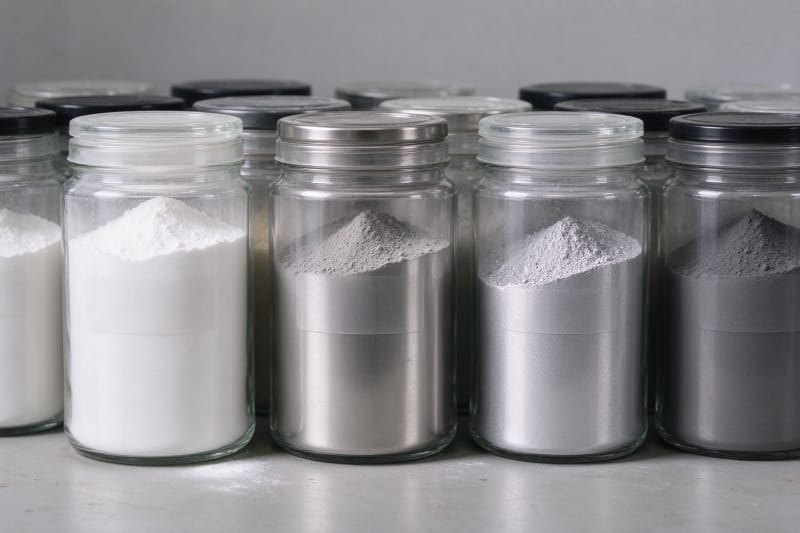
La bibliothèque de poudres décide de ce qu'une pièce peut porter. Le nylon PA12 donne un plastique léger, résistant et chimique ; le 316L apporte la force de l'inox anticorrosion ; l'AlSi10Mg livre les propriétés thermiques d'un aluminium léger ; le Ti6Al4V ajoute la force du titane à faible poids. Chaque poudre est tamisée à une granulométrie serrée, séchée et mélangée à de la poudre neuve avant chaque fabrication.
Choisir un procédé poudre commence par le matériau, la tolérance et les besoins en supports. La comparaison ci-dessous liste procédé, matériau représentatif, tolérance dimensionnelle et présence de supports, pour choisir SLS, SLM, MJF ou binder jetting avant de demander un devis plutôt qu'après un échec.
Géométrie complexe sans supports
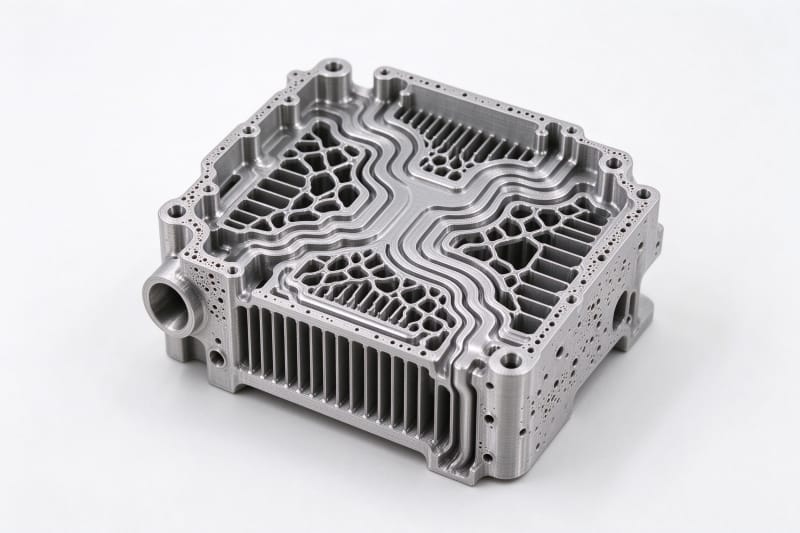
Comme la poudre libre soutient chaque surépaisseur pendant la fabrication, les procédés poudre libèrent des canaux de refroidissement internes, des structures alvéolaires, des parois creuses et des supports inclinés que l'extrusion ou la résine auraient du mal à imprimer. Un seul nid peut contenir des centaines de pièces debout dans la poudre, que l'on dégage seulement après refroidissement du coffre entier. Cette liberté géométrie est la raison pour laquelle les acheteurs déplacent boîtiers complexes et manifolds fluides hors usinage traditionnel.
Les valeurs mécaniques séparent une pièce de production d'un prototype. Le tableau ci-dessous liste résistance à la traction et module des grades poudre courants, tirés de fiches matériaux publiées. Le nylon PA12 se situe autour de 45 à 50 MPa, le 316L atteint 550 à 690 MPa et le Ti6Al4V approche 900 MPa, afin que le design soit dimensionné avec des chiffres réels.
Post-traitement qui rend les pièces prêtes
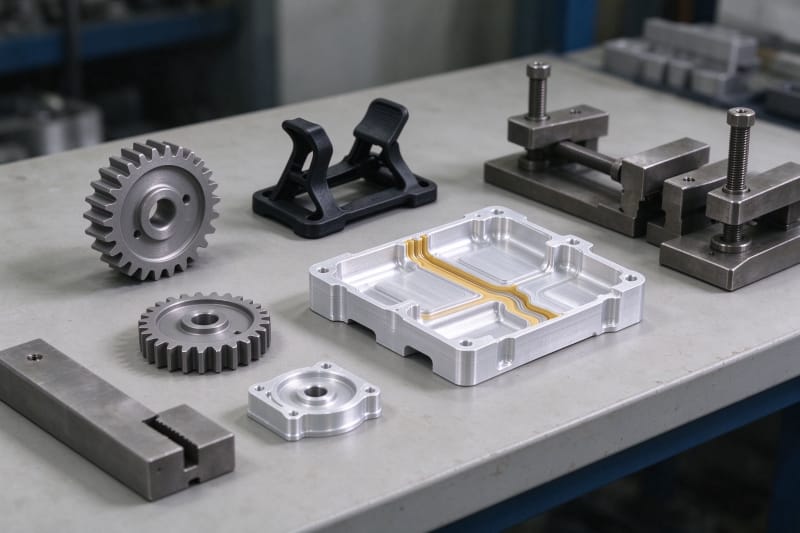
Après la fabrication, les pièces passent par une ligne de finition définie. Elles sont dépoussiérées à l'air ou au billage de verre, vapor honed pour la surface, et les pièces métalliques sont détendues ou traités par presse isostatique à chaud pour libérer les contraintes résiduelles. Cette séquence transforme un bloc fritté brut en pièce propre et dimensionnellement stable, prête au montage ou au placage.
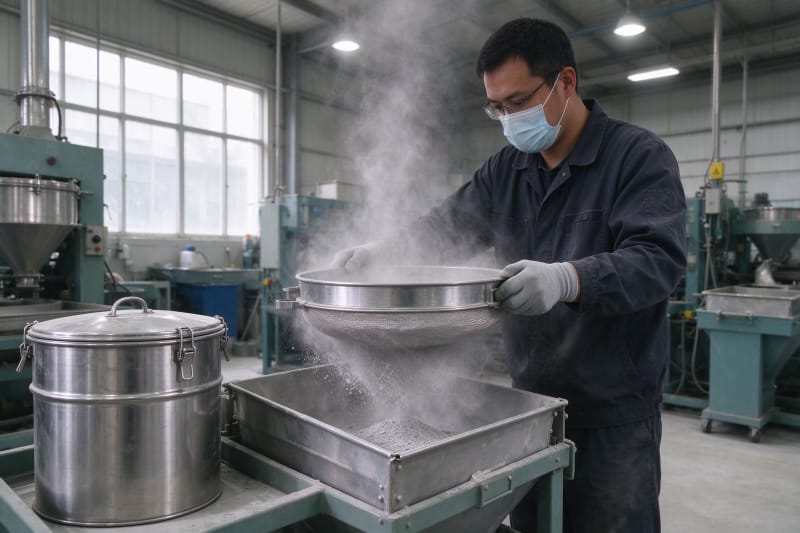
La poudre non fusionnée pendant la fabrication n'est pas perdue. Elle est tamisée, séchée et réintroduite avec de la poudre neuve selon un ratio contrôlé, car une poudre recyclée trop fine ou trop oxydée change la surface et la résistance. Chaque lot est enregistré, afin que la poudre, la machine et le fichier restent liés aux pièces qui en sortent.
Production nichée en série
Une machine poudre niche les pièces en trois dimensions dans tout le volume, et pas seulement sur une plaque plate. Des centaines de pièces plastique ou métal tiennent serrées dans un seul coffre de fabrication, et le prix unitaire baisse à mesure que le nid se remplit. C'est pourquoi les courtes séries poudre sont compétitives pour des volumes de dix à mille pièces, sans le délai d'outillage du moulage par injection.
La qualité est contrôlée à plusieurs postes plutôt qu'une seule fois à la fin. Des pieds à coulisse calibrés et des bras de CMM mesurent les cotes critiques, des microscopes inspectent la densité de surface et la fusion des couches, et un contrôle visuel dépose tout résidu de poudre. Les pièces métalliques subissent aussi des tests de densité et, si besoin, la courbe de traitement thermique est enregistrée.
Économie des courtes séries poudre
Pour les courtes séries, l'économie poudre est prévisible : pas de moule, pas de longue installation, et le nidage remplit la chambre efficacement. Quelques pièces coûtent un peu plus cher à l'unité, mais quelques centaines de pièces se rapprochent du coût d'une géométrie moulée, ce qui rend les petites séries et le test de marché réalistes avant de tailler un outil.
Livraison mondiale programmée
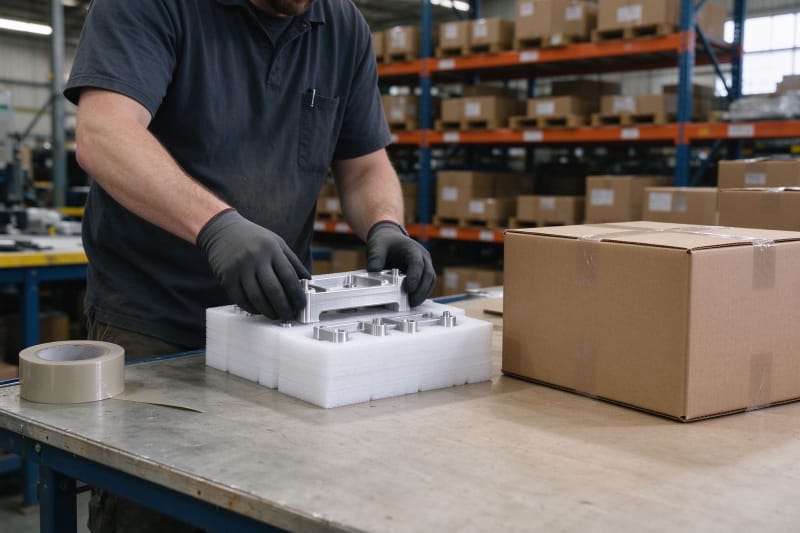
Les délais restent tenus. Un prototype SLS plastique part souvent en trois à cinq jours, une pièce SLM métal suit un planning fixe incluant le traitement thermique, et chaque coffre est calé avec des inserts mousse et un matériau amortissant pour le fret mondial. Les rapports dimensionnels et les certificats de lot de poudre accompagnent les pièces.
Lancer un projet poudre avec HUANYA
L'Impression 3D à la demande avec HUANYA est directe : envoyez un fichier STEP ou STL, l'équipe ingénierie vérifie l'imprimabilité, recommande la poudre et le procédé, oriente la pièce pour la force et renvoie un devis transparent avec tolérance, traitement thermique et date. Un prototype, un support métallique ou une petite série conviennent, et la même ligne poudre grandit avec votre volume.


Laisser un commentaire