
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
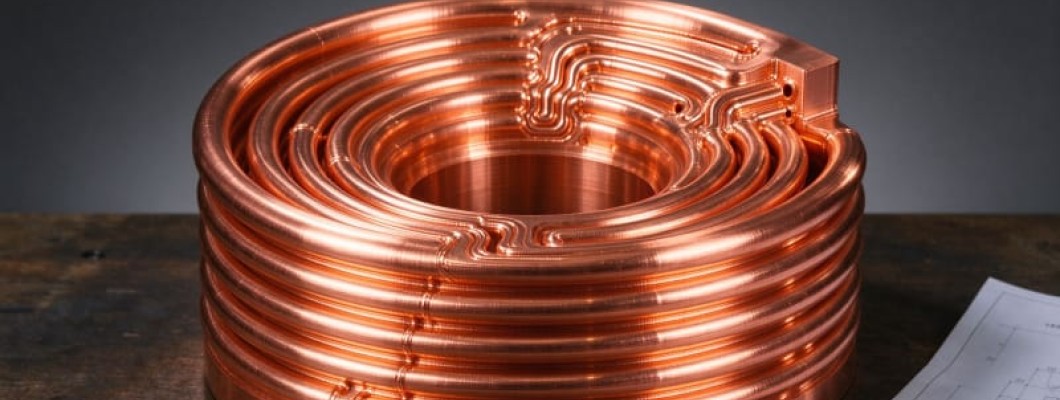
Pourquoi l'impression 3D cuivre compte
Un service d'impression 3D cuivre transforme un modèle CAO en pièce de cuivre dense, sans moule ni quantité minimale. La fusion sur lit de poudre construit du cuivre pur, du CuCrZr ou du GRCop-42 couche par couche, si bien qu'une seule opération couvre un prototype ou un lot d'ailettes identiques. Sans outillage à amortir, la géométrie passe naturellement du premier essai à la série.
La valeur apparaît partout où chaleur et électricité circulent. Les bobines d'induction refroidies par eau, les dissipateurs de l'électronique de puissance, les bornes de bobinage moteur et les inserts de refroidissement conformal reposent sur la conductivité du cuivre. L'impression permet de créer des canaux de refroidissement internes et des structures creuses qu'aucun brasage ni usinage ne peut atteindre.
Le cuivre est un métal exigeant car il réfléchit la lumière infrarouge. L'Impression 3D métal impose une gestion fine de cette réflectivité : un laser fibré à 1064 nm peine à coupler l'énergie dans le cuivre pur, c'est pourquoi les lignes de production utilisent des lasers verts ou bleus, ou des faisceaux d'électrons, que la poudre absorbe bien mieux. Maîtriser cette absorption rend possibles des pièces denses et étanches.
Choisir un alliage de cuivre imprimable
Le choix de l'alliage fixe l'équilibre entre résistance, conductivité et coût. Le CuCrZr, cuivre durci par précipitation, garde une conductivité proche de 80 pour cent IACS tout en résistant aux températures élevées. Le GRCop-42, développé par la NASA pour les chambres de combustion, ajoute chrome et niobium pour la résistance au fluage, tandis que le cuivre pur offre le maximum de performance électrique.
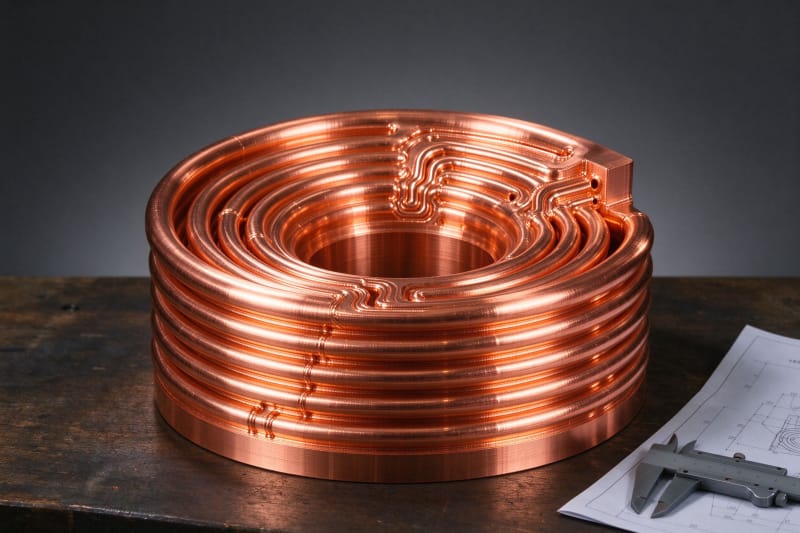
Les applications couvrent l'induction, l'électronique de puissance, les moteurs électriques et l'aérospatiale. Une bobine imprimée avec des canaux d'eau internes reste froide sous fort courant, et un échangeur conformal peut doubler la surface dans un volume compact. Ce sont des pièces où l'impression 3d metal remplace des assemblages brasés par un composant unique et robuste.
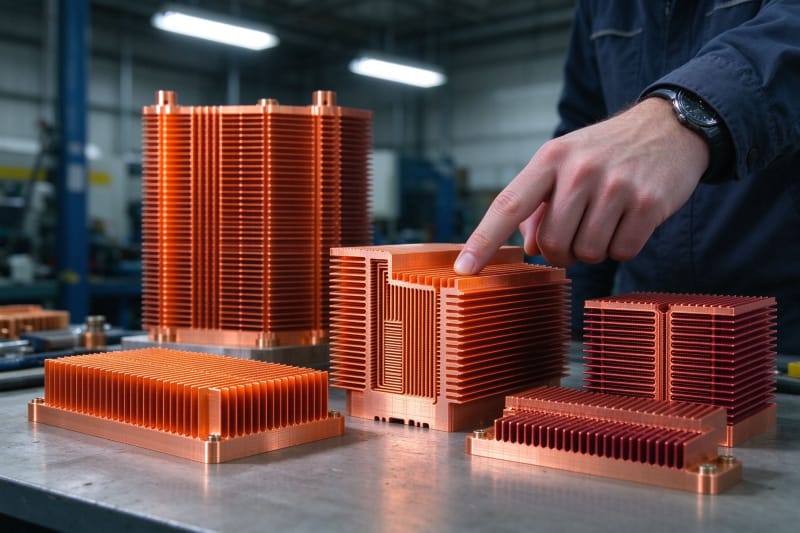
Le prix de l'impression cuivre dépend du poids, de la hauteur de construction, du volume de supports et du post-traitement, pas seulement de la géométrie. De petites bobines se situent souvent entre 200 et 600 dollars, tandis que les grandes pièces finies peuvent dépasser 2 000 dollars. La meilleure façon de maîtriser le coût est une conception dense qui nécessite peu de supports.
Alliage de cuivre | Conductivité %IACS | Conduct. therm. W/mK | Usage |
Pure Copper (printed) | 85-100 | 380-400 | Conductors, coils |
CuCrZr (C18150) | 75-85 | 320-360 | High-strength heat sinks |
GRCop-42 (Cu-4Cr-2Nb) | ~90 | ~370 | Combustion chambers |
CuSn10 (bronze) | 10-13 | 50-60 | Wear parts, bearings |
Source : fiches NASA GRCop-42, normes alliages cuivre (IACS) et données publiques poudres (2026)
Comment fonctionne la fusion sur lit de poudre
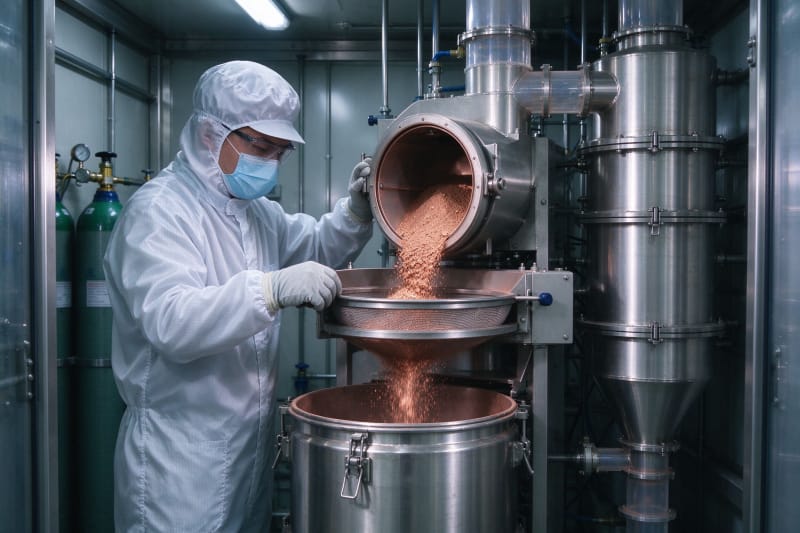
Chaque construction commence par un modèle étanche préparé pour le lit de poudre. Le racleur étale une couche fine, un laser vert haute puissance ou un faisceau d'électrons fond la section dans une atmosphère inerte, et des milliers de couches se répètent jusqu'à obtenir une pièce dense. Le cuivre s'imprime en couches fines de 0,02 à 0,05 mm.
Le tableau ci-dessous compare les nuances de cuivre imprimé sur la conductivité électrique, thermique et l'usage. L'Impression 3D industrielle maintient une densité supérieure à 99 pour cent, ce qui préserve la conductivité ; la porosité disperserait les électrons et hausserait la résistance. Le second tableau compare les voies de production sur la densité, la mise en place et le coût.
Voie | Densité | Mise en place | Coût 1-10 pcs | Coût 100+ pcs | Délai |
LPBF green laser | >99.5% | Low | $200-600 | $60-180 | 5-10 days |
EBM | >99.8% | Low | $250-700 | $70-200 | 1-2 weeks |
Binder jet + sinter | ~97-99% | Medium | $150-450 | $45-120 | 2-3 weeks |
CNC machining | solid | Medium | $100-300 | $20-80 | 1-3 weeks |
Source : devis publics représentatifs de services d'impression 3D cuivre (2026)
Repères de conductivité et de densité
L'état de surface compte autant que la géométrie. Le cuivre brut montre des marches et des particules de poudre frittée, si bien que la plupart des pièces fonctionnelles reçoivent un soulagement des contraintes, un usinage soigné des faces de contact et un polissage là où des surfaces d'étanchéité sont requises. Une chaîne de finition documentée maintient la régularité des surfaces.
Les règles de conception du cuivre sont plus strictes que pour le plastique. Gardez des parois d'au moins 0,5 mm, des porte-à-faux au-dessus de 40 degrés et au moins 0,5 mm entre pièces pour éviter le frittage. Pour les canaux internes, conservez des diamètres supérieurs à 1 mm et évitez les angles vifs afin que la poudre soit retirée proprement.
Règles de conception pour le cuivre
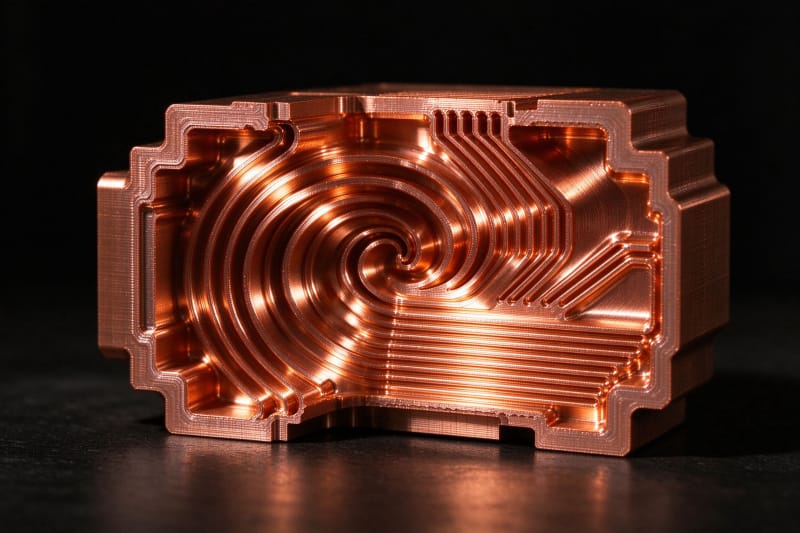
Le cuivre imprimé rivalise avec l'usinage et les assemblages de tubes brasés. L'usinage gaspille une large part du barreau de cuivre coûteux et ne peut produire de canaux internes ; le brasage crée des points faibles qui fuient. L'impression ajoute de la matière uniquement où le design en a besoin et élimine les joints, d'où les flux hybrides qui impriment au plus près et finissent les surfaces critiques.
La qualité est vérifiée avec des instruments étalonnés. La densité est confirmée par la méthode d'Archimède ou des coupes, et la conductivité électrique est contrôlée par sondes à courant de Foucault ou quatre pointes. Pour les pièces critiques, un contrôle par tomodensitométrie trouve la porosité interne qu'un examen de surface manquerait.
Post-traitement et contrôle qualité
Le volume change le calcul. Pour quelques pièces identiques ou des géométries complexes, l'impression est la voie la plus rapide et la plus souple. Pour de très grandes quantités de formes simples, la formation ou l'usinage classiques peuvent gagner sur le coût unitaire, mais seulement après outillage et délais plus longs. L'Impression 3D à la demande brille ici pour les petits et moyens volumes.
Cuivre imprimé face à l'usinage
Une pièce en cuivre fait ses preuves en service sévère. Une bobine imprimée survit aux cycles thermiques sans joints brasés, un dissipateur conformal tire la chaleur d'un petit boîtier et un chemisage de chambre de combustion résiste à des températures extrêmes. Des partenaires qui contrôlent la poudre et l'atmosphère livrent densité et conductivité répétables.
Commander du cuivre avec HUANYA
Démarrer avec HUANYA est direct. Envoyez un modèle STEP ou STL, obtenez un devis instantané et transparent, choisissez l'alliage de cuivre et la finition, et l'équipe d'ingénierie vérifie l'imprimabilité, confirme les dimensions critiques et expédie dans le monde entier. Commencez par un prototype ou une petite série et montez la même géométrie sans réoutiller.


Laisser un commentaire