
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Pourquoi l'impression SLA compte
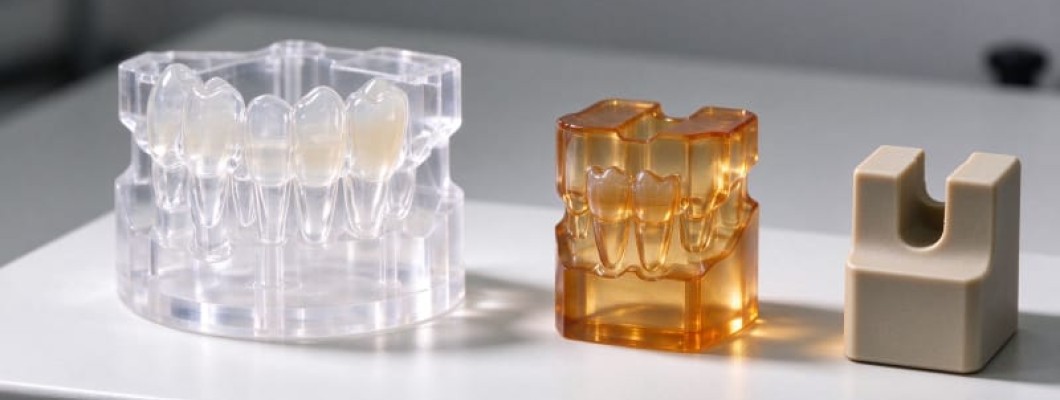
Un service d'impression 3d resine transforme un modèle CAO en pièce lisse et très résolue, sans moule ni quantité minimale. Plutôt que d'extruder un filament fondu, le SLA polymérise un photopolymère liquide couche par couche avec un laser ou un masque LCD, de sorte qu'une seule opération couvre un prototype ou un lot de modèles dentaires identiques. Sans outillage à amortir, la géométrie passe du premier essai à la série.
L'avantage se voit en surface. Là où l'impression par filament laisse des stries, la stéréolithographie maintient des couches de 25 à 100 µm et donne un rendu presque lisse, proche de l'injection. Les détails fins, les arêtes nettes et les petits textes survivent sans ponçage, ce qui attire ici les modèles les plus exigeants. L'impression de modèles 3D exige cette même rigueur.
Les applications couvrent le dentaire, la bijouterie, les biens de consommation et l'outillage. Un guide chirurgical, une ébauche de bijou pour coulée, un boîtier transparent d'écoulement et une empreinte conforme reposent tous sur la précision du SLA. Quand un design doit être à la fois précis et présentable, ces pièces remplacent la finition manuelle par une construction constante.
Choisir une nuance de résine SLA
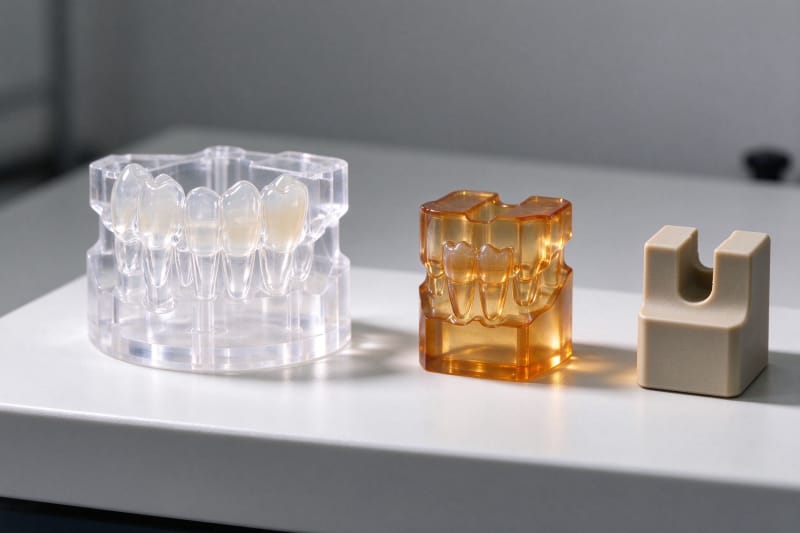
Toutes les résines ne se comportent pas pareil, donc une usine d'impression 3D organise ses nuances par usage. Les résines standard impriment vite et rendent bien pour les maquettes ; les nuances ingénierie ajoutent ténacité et résistance thermique pour les pièces fonctionnelles ; les résines dentaires portent des approbations de biocompatibilité ; les résines transparentes se polissent à l'optique. Le choix décide résistance, tenue en température et aspect final.
Pour la visualisation courante, une résine grise standard donne des arêtes nettes à faible coût. Pour des pièces manipulées sans cesse, une résine ingénierie comme une classe tough 1500 offre une ténacité nettement supérieure aux premières générations. Quand une pièce touche la peau ou doit être stérilisée, seule une nuance dentaire ou médicale certifiée convient, et ce choix oriente tout le flux.
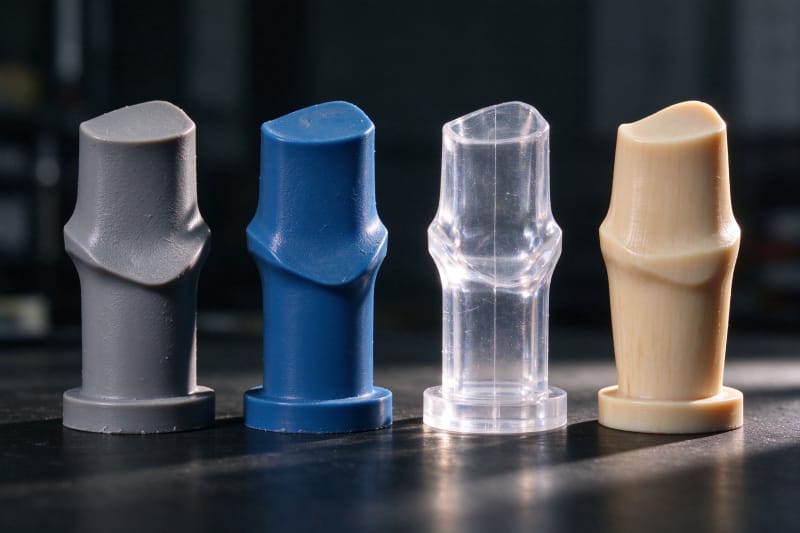
Le coût au litre et la vitesse d'impression fixent le prix unitaire. Les photopolymères coûtent en général de 30 à 150 dollars par litre, et des couches plus fines prennent plus de temps, donc un bâtiment à 25 µm coûte plus cher qu'un bâtiment à 100 µm. Le tableau ci-dessous compare les nuances courantes sur la hauteur de couche et l'usage, et le second compare les procédés sur tolérance et surface.
Nuance de résine | Hauteur de couche | Propriété clé | Usage |
Standard Resin | 25–100 µm | Balanced strength, fast print | Concept models, visual prototypes |
Engineering Resin | 25–100 µm | High toughness, heat resistance | Functional parts, jigs, fixtures |
Dental LT Clear | 50–100 µm | Biocompatible, ISO 13485 | Surgical guides, splints |
BioMed / Clear Resin | 25–100 µm | USP Class VI, sterilizable | Medical, transparent optics |
Source : bibliothèque de matériaux Formlabs et fiches de résine SLA Proto3000 (2026)
Comment fonctionnent SLA et MSLA
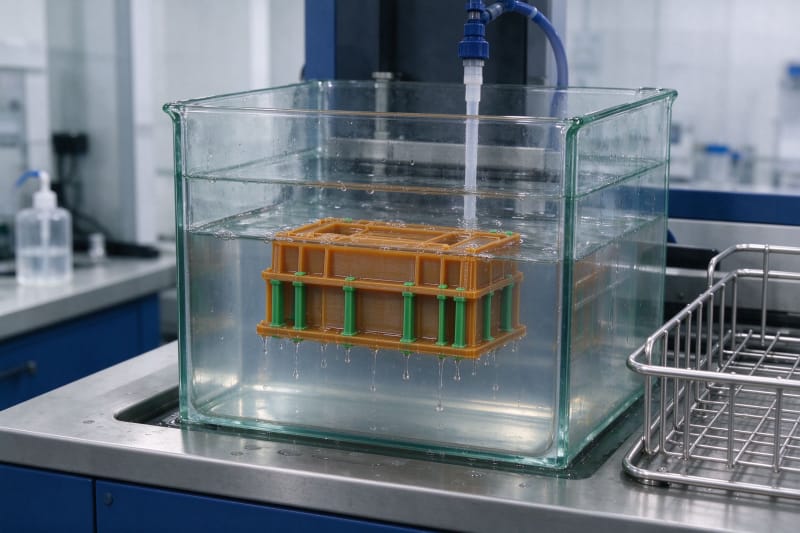
Le SLA travaille dans un bac de résine liquide. Un racleur égalise une couche fine, puis un laser trace la section ou un écran LCD la projette à travers un masque, et la résine polymérise là où la lumière frappe. Après des milliers de couches, la plateforme monte, la pièce est lavée dans un solvant pour retirer la résine non polymérisée, puis durcie sous UV jusqu'à pleine résistance.
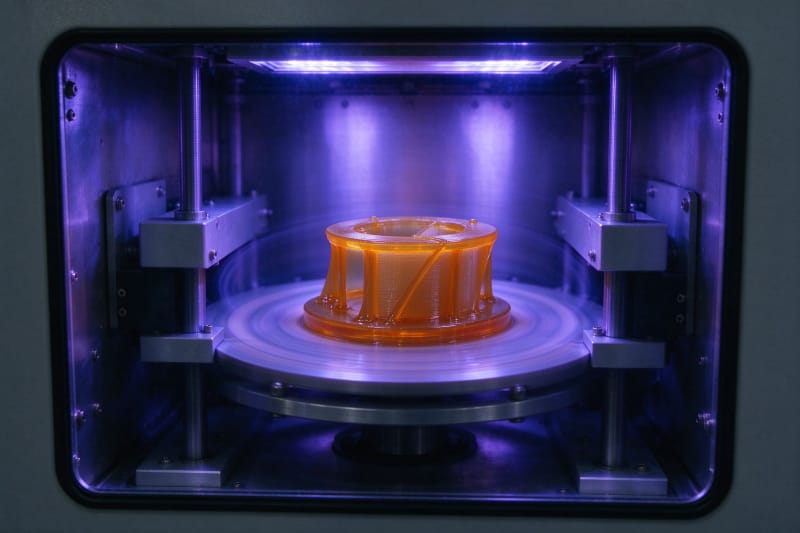
Le tableau ci-dessous compare SLA et autres procédés de bureau sur tolérance, hauteur de couche et état de surface. La stéréolithographie donne les détails les plus fins, tandis que DLP, MSLA et FDM échangent de la précision contre la vitesse ou le prix. Le bon choix dépend de la priorité : surface lisse, faible coût ou itération rapide d'un prototype.
Procédé | Tolérance | Hauteur de couche | État de surface Ra | Niveau coût | Usage |
SLA (laser) | ±0.05–0.1 mm | 25–100 µm | 1–3 µm | $$ | High detail and accuracy |
DLP (projector) | ±0.10 mm | 50 µm | 0.5–2.0 µm | $$ | Batch small parts fast |
MSLA / LCD | ±0.05–0.1 mm | 25–100 µm | ~2–5 µm | $ | Low cost, screen ~2000 h |
FDM | ±0.1–0.3 mm | 100–300 µm | Layer lines | $ | Low cost, low detail |
Source : comparaisons MakerStage 2026 et guides techniques Xometry et SOVOL (2026)
Repères de résolution et de dimensions
La précision fait la réputation du SLA. Des machines bien calibrées tiennent des tolérances proches de plus ou moins 0,1 mm, et la précision des caractéristiques tourne autour de 0,05 à 0,1 mm, avec des couches jusqu'à 25 µm. Des études indépendantes sur modèles dentaires rapportent que l'essentiel de la surface imprimée tombe à environ 100 µm du modèle numérique.
La stabilité dimensionnelle dépend de l'orientation et du retrait de la résine. Les formes longues et fines doivent être orientées pour que les cotes critiques reposent dans le plan XY, où la précision est la meilleure. Les résines se rétractent légèrement au durcissement, donc un service mûr compense ce décalage en logiciel et confirme le résultat par mesure étalonnée.
Règles de conception pour pièces SLA
Les règles de conception du SLA sont généreuses mais bornées. Gardez des parois minimales d'environ 0,5 à 0,8 mm, ajoutez des supports là où les porte-à-faux dépassent environ 45 degrés, et drainez les volumes fermés pour que la résine non polymérisée s'échappe. Laissez un petit écart entre pièces pour éviter leur fusion pendant le bâtiment.
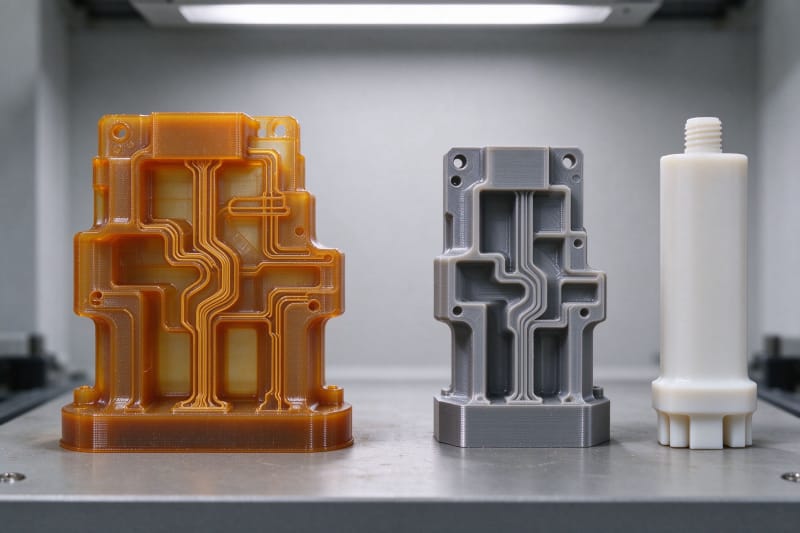
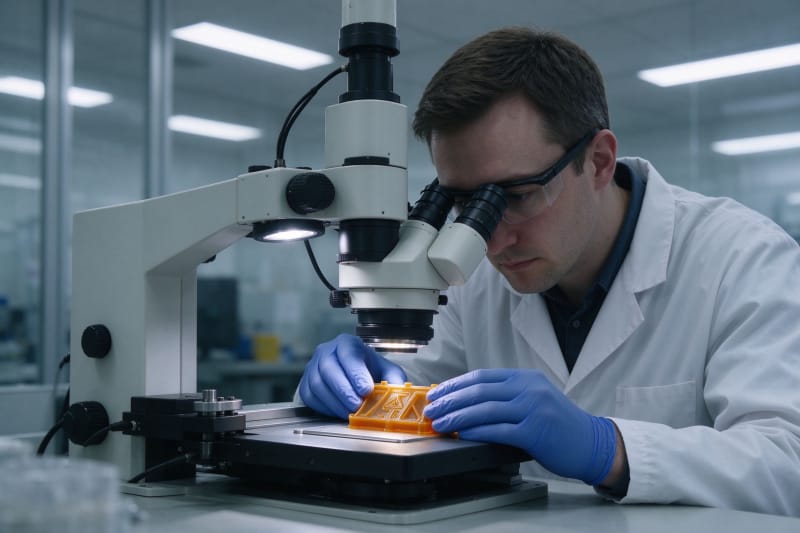
La qualité se vérifie avec des instruments étalonnés. Les pieds à coulisse et micromètres contrôlent les cotes critiques, un microscope inspecte l'état de surface et la netteté des arêtes, et pour les pièces dentaires ou médicales le lot garde la trace de la résine et du temps de durcissement. Une chaîne d'inspection documentée maintient la régularité.
Post-traitement et finition
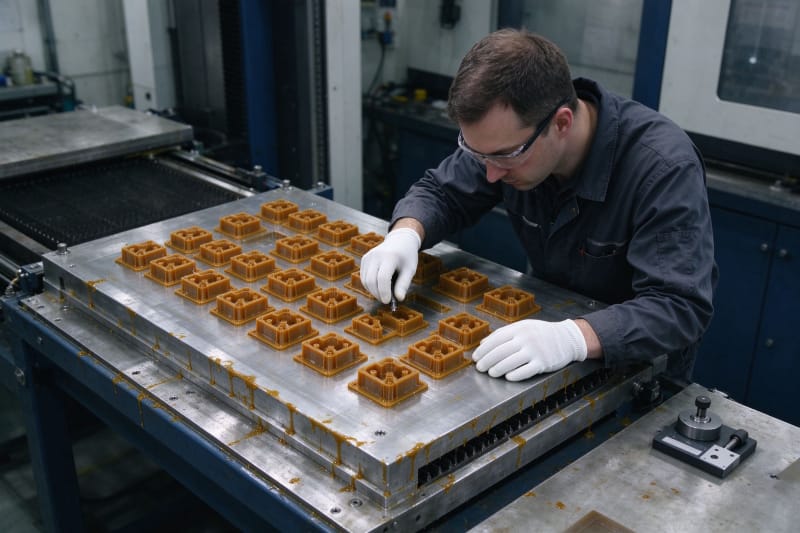
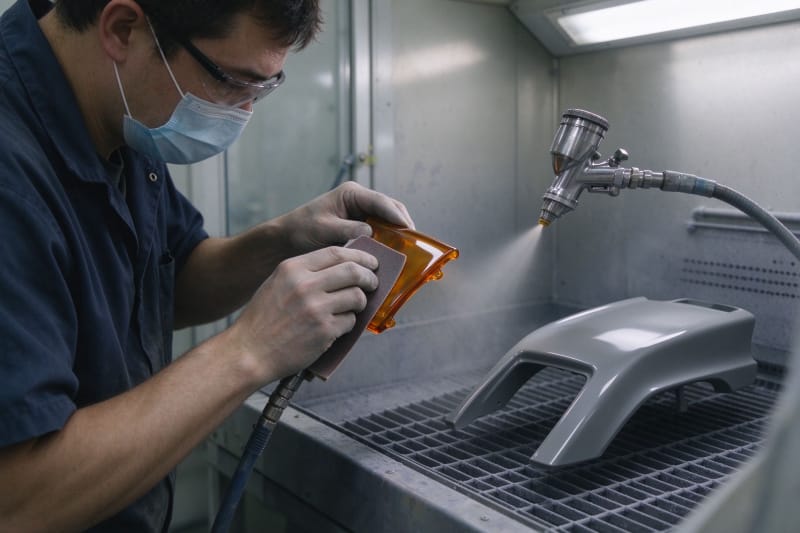
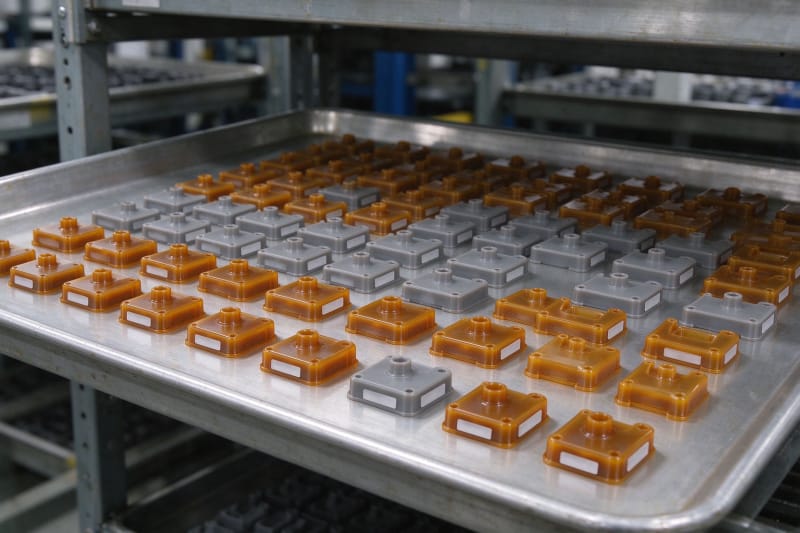
La chaîne de finition transforme une pièce verte brute en produit livrable. Après lavage, les supports sont retirés aux pinces, puis la pièce est durcie aux UV, polie là où les surfaces d'étanchéité ou cosmétiques comptent, et éventuellement peinte, métallisée ou teintée. Pour la coulée, une résine de fonderie s'élimine proprement et laisse une cavité pour le métal.
SLA face aux autres technologies
Le volume change le calcul, et le SLA reste compétitif pour les petits et moyens lots. Pour quelques pièces identiques ou des géométries complexes, l'impression est la voie la plus rapide, tandis que de très grandes quantités de formes simples favorisent l'injection après outillage. Des partenaires qui contrôlent la résine et le durcissement livrent un détail et une précision répétables.
Commander du SLA avec HUANYA
Démarrer avec HUANYA est direct. Envoyez un fichier STEP ou STL, obtenez un devis instantané et transparent, choisissez la nuance de résine et la hauteur de couche, et l'équipe d'ingénierie vérifie l'imprimabilité, confirme les cotes critiques et expédie partout. Commencez par un modèle 3D à façon ou une petite série et montez la même géométrie sans réoutiller. Une impression 3D personnalisée garde la même traçabilité à chaque commande.


Laisser un commentaire