
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Lorsqu'un bureau d'études français ou belge compare deux technologies de prototypage, il cherche d'abord la réponse à une question simple : laquelle me fait gagner du temps sans me coûter plus cher à la livraison. SLA et SLS répondent différemment à cette question. La stéréolithographie excelle sur la finesse, la fusion sur lit de poudre excelle sur la robustesse, et le bon choix dépend presque toujours de l'usage final de la pièce.
La SLA fonctionne par photopolymérisation. Un laser UV trace chaque couche dans un bac de résine liquide, la matière durcit au passage du faisceau, et une plateforme tire progressivement la pièce hors du liquide. Ce principe donne des parois lisses, des arêtes nettes et une excellente reprise des détails fins. Pour une impression 3d resine destinée à un client final, c'est souvent la référence en matière de rendu.
Le SLS procède autrement. Un laser fritte des particules de nylon dans un lit de poudre, et la poudre non fondue entoure la pièce pendant toute la construction. Il n'y a donc aucun support à concevoir ni à retirer. Cette liberté géométrique permet de loger des canaux internes, des contre-dépouilles et des structures en treillis sans pénalité de main-d'œuvre.
La précision explique le partage des rôles. Un service de SLA courant travaille avec des couches de 25 à 100 micromètres et des tolérances de plus ou moins 0,1 à 0,2 millimètre. Le SLS utilise des couches de 80 à 120 micromètres et tient des tolérances proches de plus ou moins 0,3 millimètre. Quand une pièce doit s'emboîter dans un autre composant, la SLA offre l'ajustement le plus serré.
Procédé | Épaisseur de couche typique | Tolérance typique | Rugosité |
SLA | 25–100 µm | ±0,1–0,2 mm | Ra 0,2–0,5 µm |
SLS | 80–120 µm | ±0,3 mm | Ra 10–16 µm |
L'état de surface suit la même logique. Une pièce en résine sort avec un aspect brillant proche du moulage par injection, ce qui en fait le premier choix pour les modèles maîtres, les moules silicone et les maquettes présentées aux clients. Une pièce en nylon fritté présente une texture mate légèrement granuleuse, typique d'un composant fonctionnel prêt à l'usage.
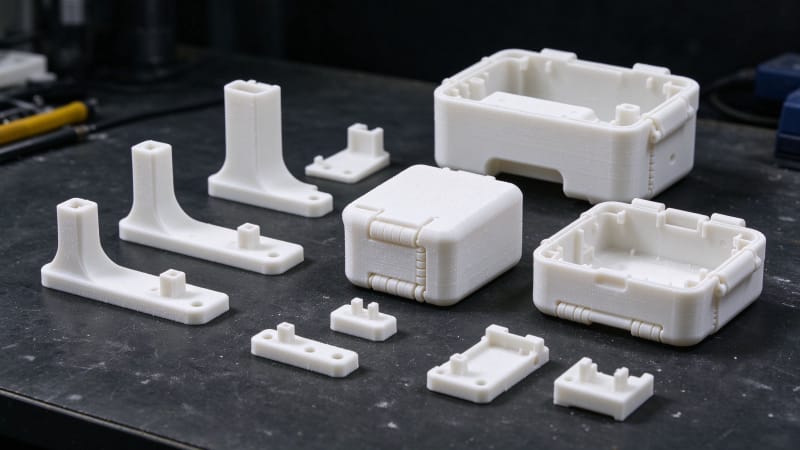
Les matériaux racontent l'histoire mécanique. Les photopolymères standards délivrent une résistance à la traction d'environ 30 à 60 MPa mais restent fragiles aux chocs. Le nylon PA12 atteint typiquement 45 à 50 MPa et, surtout, absorbe les chocs et fléchit sans se casser. Si le prototype doit être assemblé, serré ou articulé, le SLS est le choix prudent.
Matériau | Résistance à la traction | Comportement aux chocs | Température de fléchissement |
Résine SLA standard | ~30–60 MPa | Fragile, faible allongement | ~55–65 °C |
Nylon SLS PA12 | ~45–50 MPa | Ductile, fort allongement | ~100–130 °C |
Les supports sont la variable cachée. Toute pièce en résine doit être construite avec des supports que l'on retire ensuite à la main, en ponçant les points de contact avant polymérisation finale. Le SLS, lui, n'exige aucun support puisque la poudre retient chaque forme. Cette différence explique pourquoi l'Impression 3D en petites séries glisse naturellement vers le frittage dès que le volume augmente.
Le coût par pièce suit une courbe croisée. Pour un prototype unique, la SLA est souvent moins chère, car le temps machine et le volume de résine restent faibles. Au-delà de quelques pièces, le SLS répartit son volume de construction sur des pièces imbriquées et le prix unitaire chute vite. Les fourchettes ci-dessous reflètent des moyennes observées chez HUANYA pour un boîtier d'environ 100 par 60 par 40 millimètres.
Quantité | SLA par pièce (€) | SLS par pièce (€) |
1–5 pièces | 18–75 | 45–140 |
10–50 pièces | 11–37 | 17–55 |
100+ pièces | 7–23 | 9–28 |
Le post-traitement rythme les délais. La résine se lave, se détache de ses supports et se polymérise sous UV avant expédition, un flux adapté aux prototypes livrés en 24 à 72 heures. Le nylon fritté se dé-poudre par sablage et part directement vers la teinture, le lissage vapeur ou l'assemblage. Quand on compare SLA ou SLS, l'étape de finition compte parfois plus que la fiche technique.
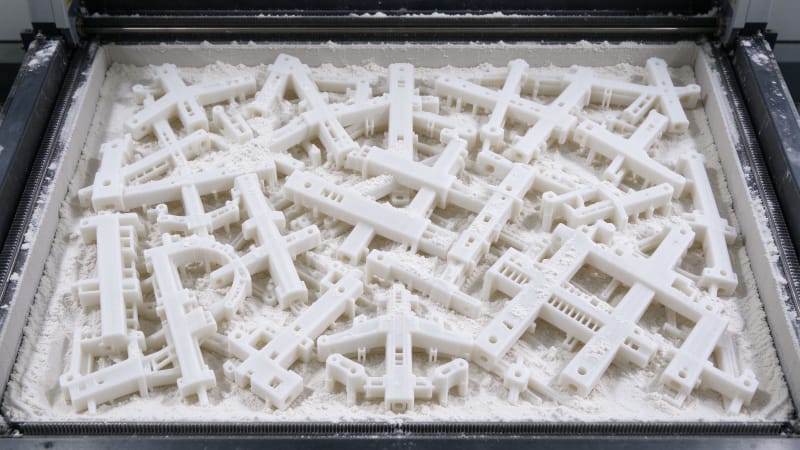
Les applications se répartissent clairement. La SLA domine les prototypes très détaillés, les coques d'aides auditives, les bijoux et les modèles de fonderie. Le SLS domine les supports fonctionnels, les boîtiers à clips, les charnières de matière, les conduits et l'Impression 3D à la demande jusqu'à quelques centaines d'exemplaires. HUANYA peut imprimer un master SLA pour validation puis basculer en SLS pour les pièces testées.
Le choix dépend aussi de votre plan de production. Pour une validation unique avant l'outillage, la SLA offre le chemin le plus rapide vers un échantillon impeccable. Pour 30 à 300 pièces fonctionnelles sans travail de supports, le SLS est plus économique. Beaucoup de clients HUANYA adoptent une stratégie en deux temps : SLA pour la forme, SLS pour la fonction.
HUANYA exploite des lignes SLA et SLS dédiées dans une même usine contrôlée, avec machines calibrées et lots de matière documentés. Chaque commande reçoit une revue DfM avant impression : supports, épaisseurs de paroi et orientation sont vérifiés pour éviter les échecs et les surcoûts cachés. Notre moteur de cotation affiche les deux options quand un fichier peut être produit dans les deux procédés.
Déposez votre STEP ou STL chez HUANYA et demandez un double devis, un pour la SLA et un pour le SLS sur la même pièce. Vous verrez précision, délai et prix côte à côte, et nos ingénieurs ajouteront une recommandation fondée sur l'usage réel de la pièce. Cette comparaison, calculée sur votre géométrie, vaut mieux que tous les articles génériques sur les Services d'impression 3D.


Laisser un commentaire