
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
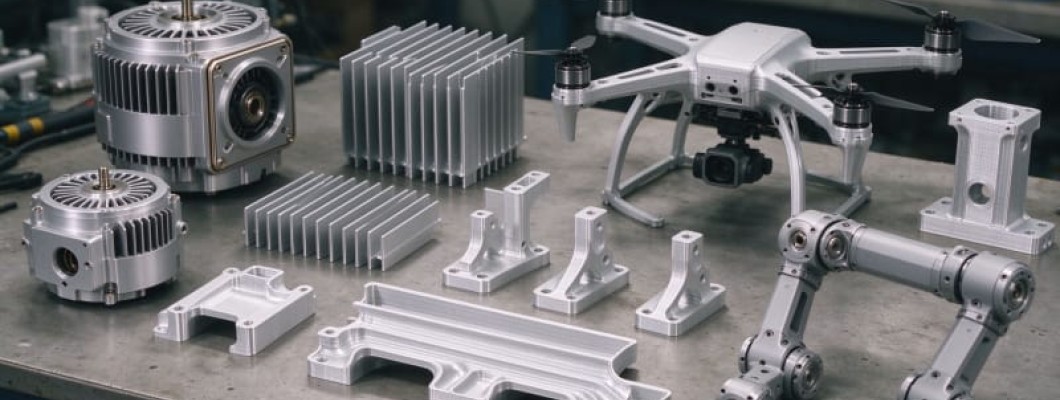
Алюминиевые детали для производства
Когда команде нужен кронштейн, опора двигателя или гидравлическая деталь в десятках, а не тысячах экземпляров, 3D-печать на заказ превращает CAD файл в функциональную деталь без пресс-формы и долгого ожидания оснастки. Деталь строится слой за слоем, выходит плотной и стабильной, затем проходит термообработку и финишную обработку.
В установке SLM волоконный лазер сканирует тонкий слой распылённого алюминиевого порошка под аргоном. Платформа опускается на шаг, рекоатер наносит новый порошок, и следующий проход металлургически связывается с нижним слоем. Поскольку каждый слой полностью проплавляется, детали AlSi10Mg достигают относительной плотности свыше 99,5 процента.
Как лазер плавит алюминиевый порошок
Платформа построения вмещает удивительно много деталей. Десятки алюминиевых компонентов стоят на опорах в трёхмерном пространстве, а не на плоском листе, и техник отделяет их электроэрозией или инструментом. Неиспользованный порошок просеивают, сушат и смешивают с новым в задокументированной пропорции.
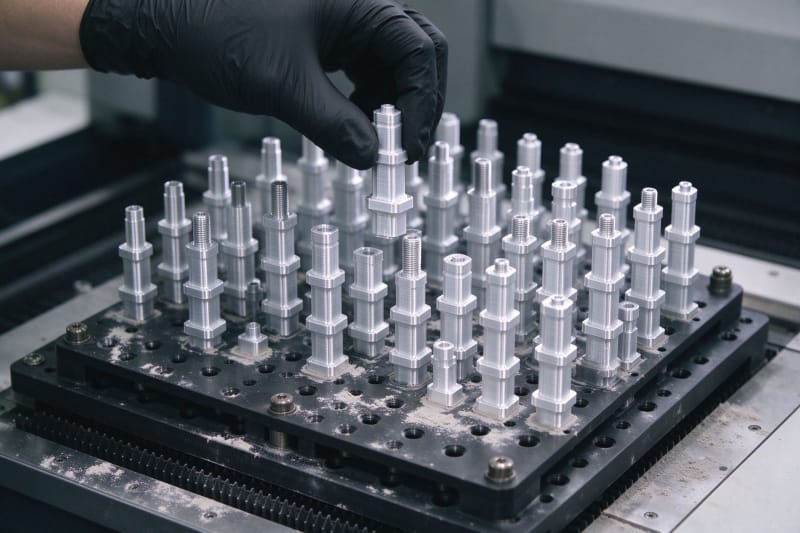
Точность slm печать по размерам зависит от технологии и ориентации. Хорошо откалиброванная линия SLM повторяет слои 30–60 микрон, а критические отверстия или поверхности обрабатываются резанием после термообработки. Таблица ниже сравнивает маршруты для алюминия по сплаву, допуску и оснастке.
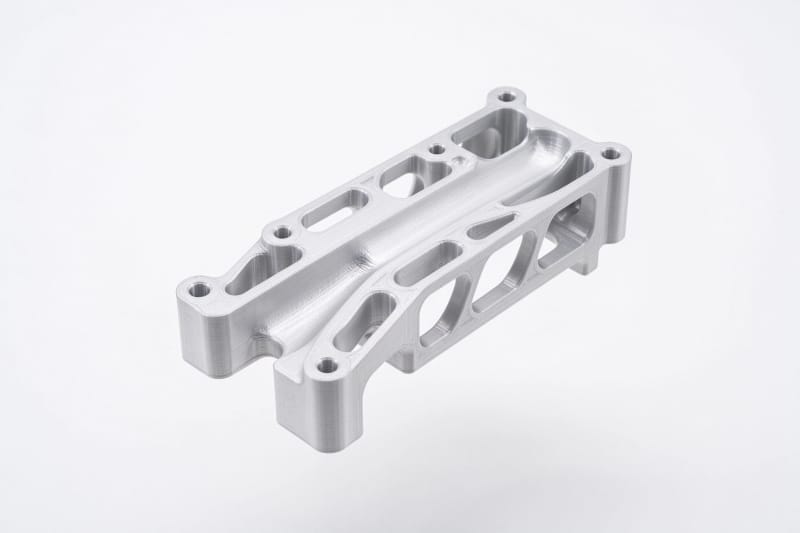
Выбор сплава и технологии для алюминия
Библиотека сплавов определяет возможности детали. AlSi10Mg сочетает хорошую прочность и тепловые характеристики для корпусов, радиаторов и лёгких конструкций, а AlSi7Mg даёт немного больше пластичности и задокументированный отклик на T6. Каждый порошок просеивают в узком диапазоне, сушат и отслеживают по партии.
3D-печать небольшими партиями исключает затраты на пресс-форму и долгую наладку. В таблице ниже указаны технология, типовые сплавы, типовой допуск и потребность в жёсткой оснастке.
Сложные геометрии для снижения веса
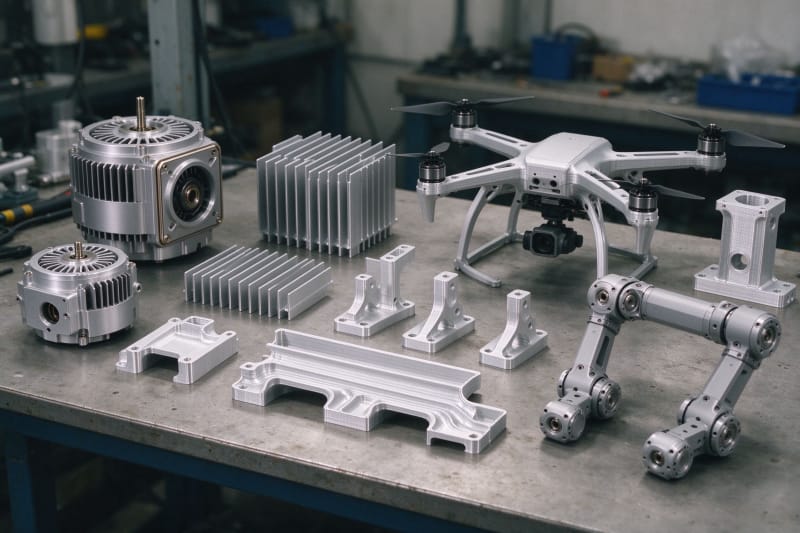
Печать открывает конформные каналы охлаждения, решётчатые ядра, топологически оптимизированные кронштейны и интегрированные коллекторы. Один печатный кронштейн может объединить несколько болтовых деталей в одно лёгкое тело, сокращая сварные швы, пути утечки и труд сборки.
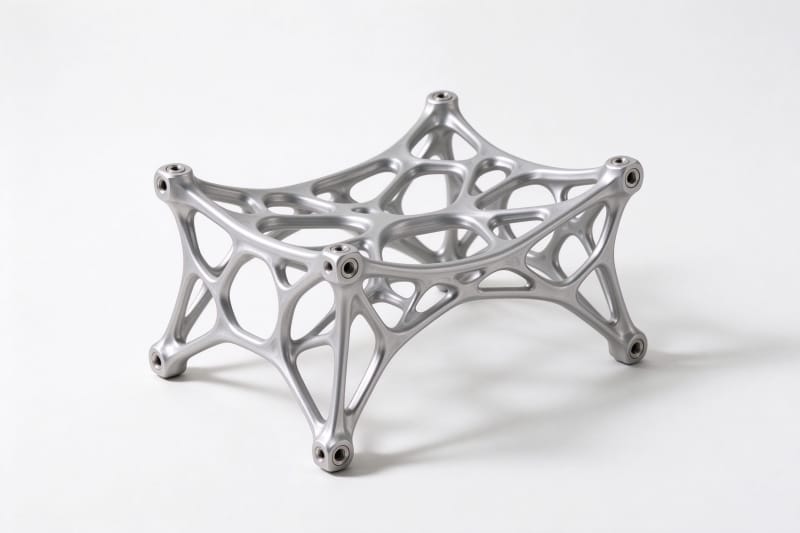
Реальные механические значения отличают серийную деталь от выставочного образца. Таблица ниже приводит предел текучести, предел прочности и плотность из опубликованных спецификаций. В состоянии печати AlSi10Mg имеет предел текучести 240–280 МПа, T6 AlSi10Mg — около 460 МПа прочности, а T6 AlSi7Mg — 421–425 МПа.
Контроль качества на каждом участке
Качество подтверждают на нескольких участках. Штангенциркули и КИМ измеряют критические размеры, микроскопы проверяют сплавление слоёв, а визуальный контроль находит следы опор. Для ответственных деталей образцы плотности и кривую термообработки фиксируют до отгрузки.
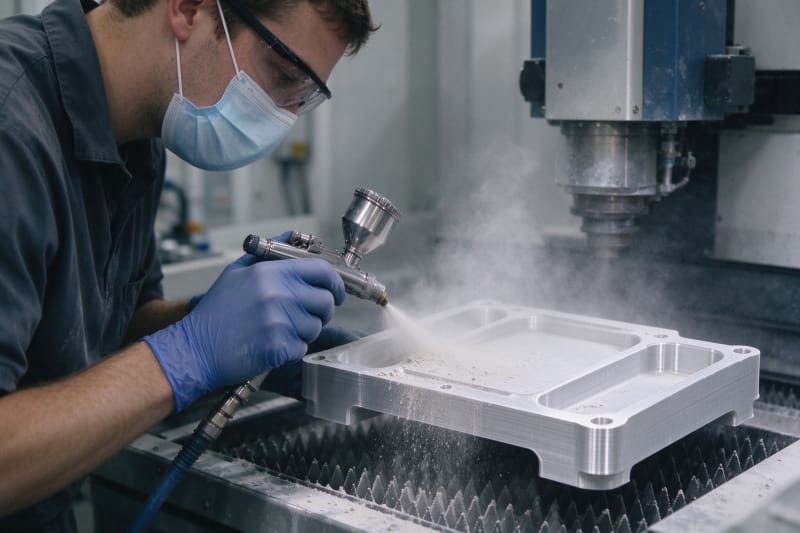
Термообработка и финиш завершают деталь. Снятие напряжений или полный цикл T6 стабилизирует микроструктуру, дробеструйная обработка даёт равномерную матовую поверхность, а HIP может закрыть внутреннюю пористость при необходимости.
Сроки цены и доставка по миру
Для коротких партий экономика предсказуема. Нет пресс-формы и долгой наладки, вложение плотно заполняет камеру, и одна линия закрывает прототип и серию. Цена за деталь выше при малых объёмах, но быстро снижается по мере заполнения построения.
Начать с HUANYA просто. Пришлите STEP или STL файл, инженерная команда проверит печатаемость, порекомендует сплав и технологию, сориентирует деталь и вернёт прозрачное предложение с обработкой T6, отчётом о плотности и твёрдой датой. Компания по 3D-печати HUANYA масштабирует одну линию от прототипа до повторных заказов.


Оставить комментарий