
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Что даёт 3D-печать порошком
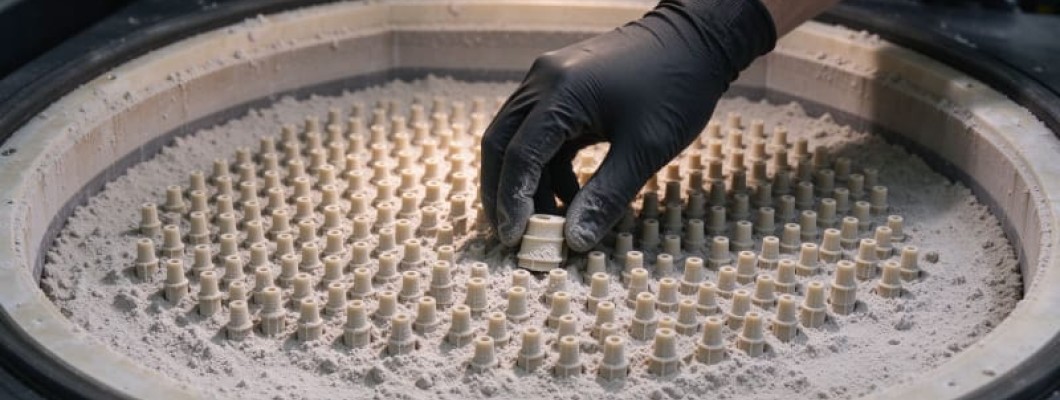
3D-печать порошком строит детали, нанося тонкий слой мелкого порошка и сплавляя его там, куда направлен лазер или связующее. Для покупателя, которому нужна функциональная пластиковая геометрия или прочная металлическая форма, это семейство процессов — самый прямой путь от CAD-файла к несущей детали. Услуги 3D-печати, которые мы ведём, делают вложенные партии эффективными, открывают инженерные материалы и на откалиброванной линии держат допуски для большинства производственных задач.
Машина покрывает ровный слой порошка, затем энергетический луч обрисовывает сечение детали. Платформа опускается на один слой, по поверхности прокатывается новый слой порошка, и следующий слой сплавляется с нижним. Несплавленный порошок работает как встроенная опора, поэтому нависания и внутренние каналы выходят без отдельного опорного материала.
Пластиковый порошок, обычно полиамидный нейлон PA12, спекается CO2- или волоконным лазером в процессе селективного лазерного спекания (SLS). Детали получаются с матовой, слегка зернистой поверхностью и почти изотропной прочностью, поскольку каждый слой сплавляется в нагретом слое, поддерживающем деталь тёплой. Этот SLS-принтер — стандартный выбор для защёлок, кронштейнов, корпусов и небольших функциональных партий.
Точность и надёжные материалы
Металлический порошок в селективном лазерном плавлении полностью расплавляется, а не спекается. Волоконный лазер плавит нержавеющую сталь 316L, алюминий AlSi10Mg, титан Ti6Al4V и инструментальную сталь в инертной аргоновой камере. Эта slm печать достигает значений прочности на растяжение и усталость кованых сплавов, Поэтому 3D-печать в промышленности и 3D-печать металлом обращаются к ней для несущих деталей авиации, автомобилестроения и оснастки. Таблица ниже сравнивает четыре основных порошковых процесса.
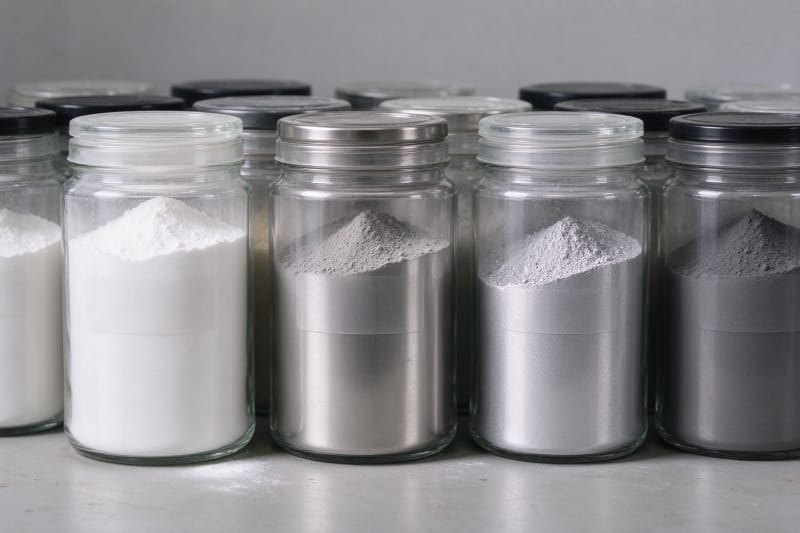
Библиотека порошков решает, что выдержит деталь. Нейлон PA12 даёт лёгкий, вязкий и химически стойкий пластик; 316L приносит прочность коррозионностойкой нержавеющей стали; AlSi10Mg даёт тепловые свойства лёгкого алюминия; Ti6Al4V добавляет прочность титана при малом весе. Каждый порошок просеивается по узкому размеру частиц, сушится и смешивается со свежим перед каждой сборкой.
Выбор порошкового процесса начинается с материала, допуска и потребности в опорах. Сравнение ниже перечисляет процесс, представительский материал, размерный допуск и наличие опор, чтобы покупатель выбрал SLS, SLM, MJF или binder jetting до запроса цены, а не после неудачной сборки.
Сложная геометрия без опор
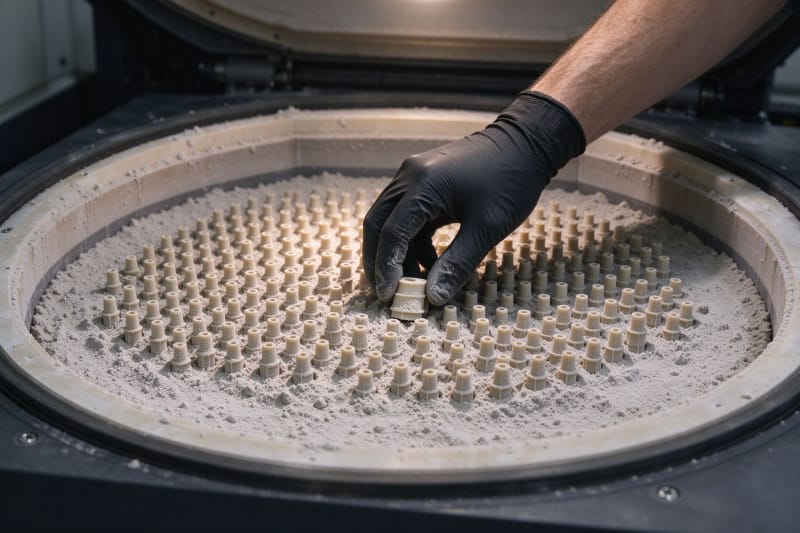
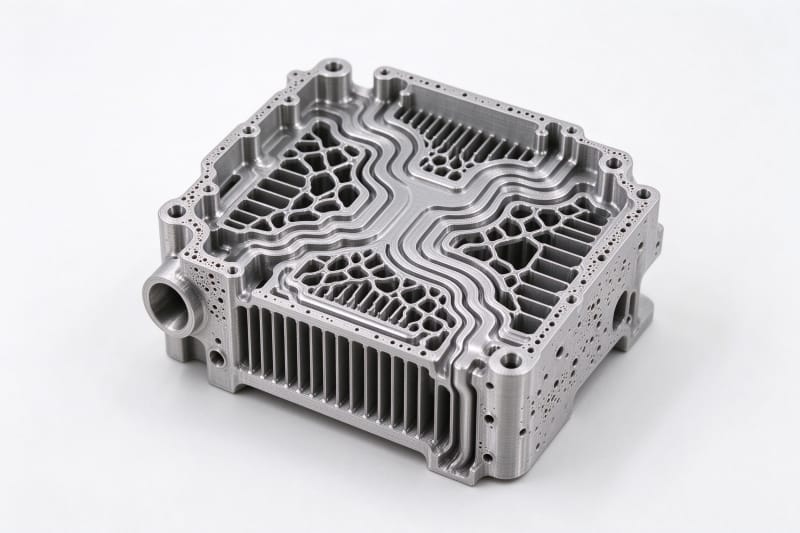
Поскольку свободный порошок поддерживает каждое нависание во время сборки, порошковые процессы открывают внутренние охлаждающие каналы, решётчатые структуры, полые стенки и наклонные кронштейны, которые экструзия или смола едва ли смогут напечатать. Одно гнездо может вместить сотни свободных деталей в порошке, откопываемых только после остывания всего ящика. Эта геометрическая свобода — причина, по которой покупатели переносят сложные корпуса и жидкостные коллекторы с традиционной обработки.
Механические значения отделяют серийную деталь от прототипа. В таблице ниже прочность на растяжение и модуль распространённых порошковых марок по опубликованным даташитам. Нейлон PA12 находится около 45–50 МПа, 316L достигает 550–690 МПа, а Ti6Al4V приближается к 900, поэтому конструкция рассчитывается реальными числами, а не догадками.
Постобработка для готовых деталей
После сборки детали проходят заданную финишную линию. Их обдувают воздухом или стеклянными шариками от несплавленного порошка, обрабатывают паровым бластингом, а металлические детали отжигают или подвергают горячеизостатическому прессованию для снятия остаточных напряжений. Эта последовательность превращает грубый спечённый блок в чистую и размерно устойчивую деталь, готовую к сборке или покрытию.
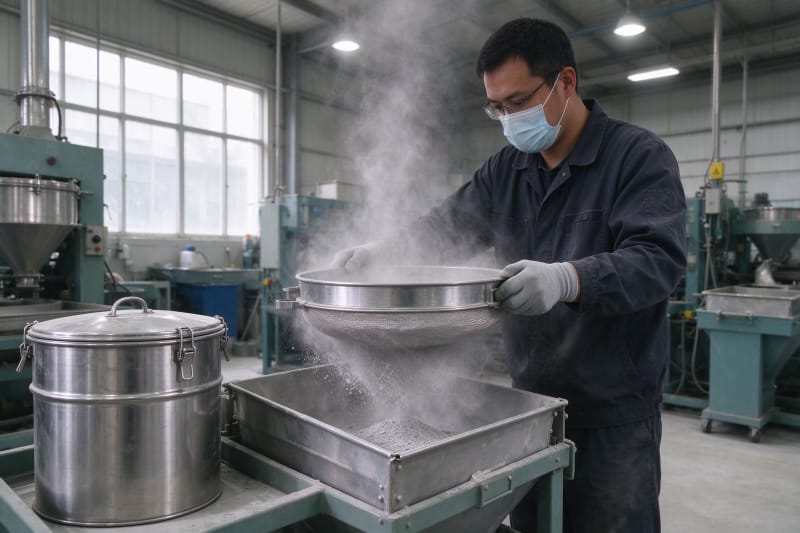
Порошок, не сплавившийся во время сборки, не пропадает. Его просеивают, сушат и возвращают в смесь со свежим порошком в контролируемой пропорции, поскольку слишком мелкий или окисленный повторный порошок меняет поверхность и прочность. Каждая партия регистрируется, так что партия порошка, машина и файл сборки остаются связанными с выходящими деталями.
Вложенное серийное производство
Порошковая машина укладывает детали в трёх измерениях по всему объёму, а не только на плоской плите. Сотни пластиковых или металлических деталей стоят плотно в одной сборочной коробке, и цена за штуку падает по мере заполнения гнезда. Поэтому короткие порошковые серии конкурентоспособны для объёмов от десяти до тысяч деталей без оснастки литья под давлением.
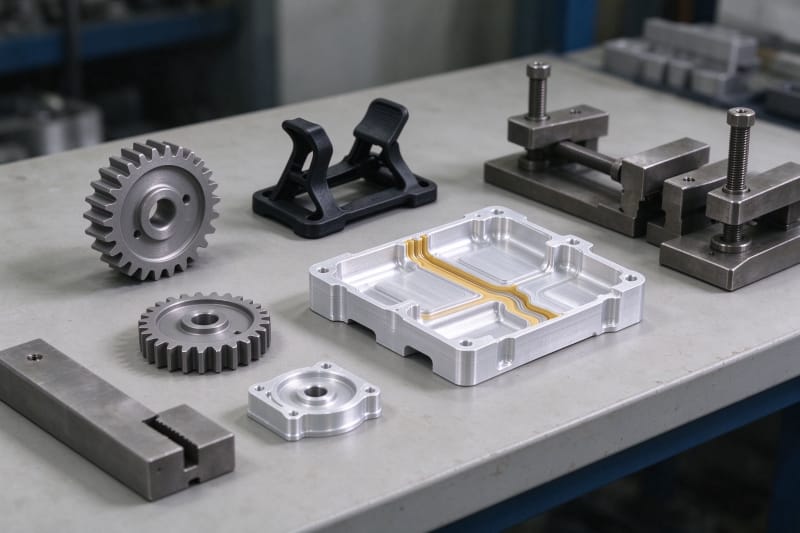
Качество проверяется на нескольких станциях, а не один раз в конце. Калиброванные штангенциркули и координатные руки измеряют критические размеры, микроскопы осматривают плотность поверхности и сплавление слоёв, а визуальный контроль удаляет остатки порошка. Металлические детали дополнительно проходят проверки плотности, и при необходимости кривая термообработки фиксируется для прослеживаемости.
Экономика коротких порошковых серий
Для коротких серий экономика порошка предсказуема: нет формы, нет долгой наладки, и гнездо эффективно заполняет камеру. Горстка деталей стоит чуть дороже за штуку, но несколько сотен приближаются к стоимости литой геометрии, что делает малые серии и проверку рынка реальными до изготовления оснастки.
Мировая поставка по графику
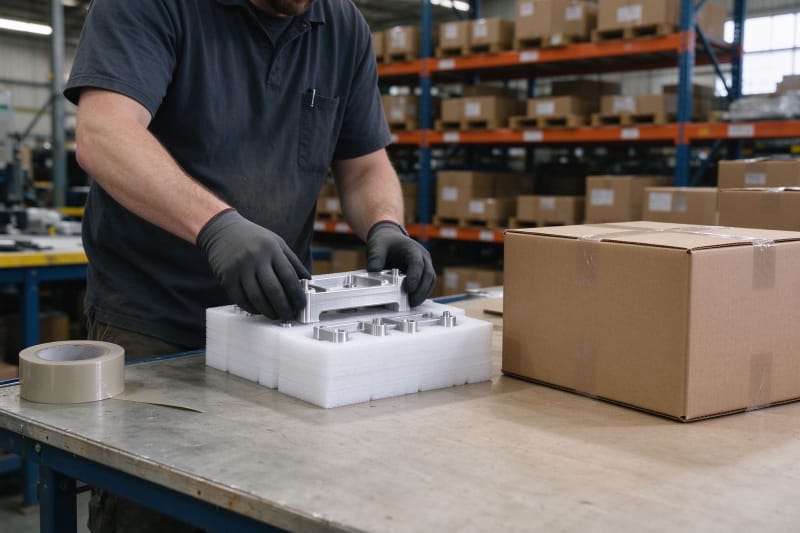
Сроки остаются контролируемыми. Пластиковый SLS-прототип часто отгружается за три–пять дней, металлическая SLM-деталь следует фиксированному графику с термообработкой, и каждый ящик упаковывается пенопрокладками и амортизирующим материалом для мирового фрахта. Размерные отчёты и сертификаты партии порошка едут вместе с деталями.
Начать порошковый проект с HUANYA
Порошковый проект с HUANYA начинается просто: отправьте файл STEP или STL, инженерная команда проверит печатаемость, порекомендует порошок и процесс, сориентирует деталь под прочность и вернёт прозрачное предложение с допуском, термообработкой и сроком. Прототип, металлический кронштейн или малая серия — всё подходит, и та же порошковая линия растёт с вашим объёмом для прототипов и производства по запросу.


Оставить комментарий