
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
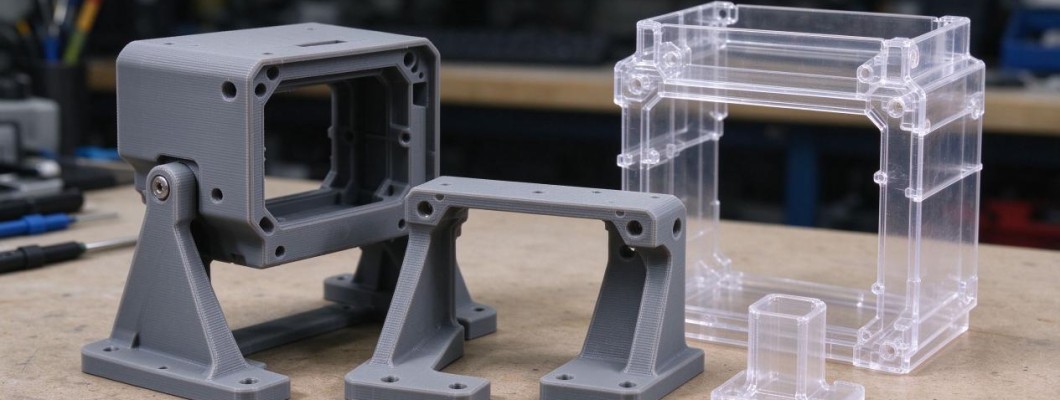
Инженер, выбирающий между FDM и SLA, обычно начинает с неверного вопроса. Дело не в новизне технологии, а в том, какая из них даст деталь, которую ждёт ваш тест. FDM строит прочные функциональные детали из инженерных термопластов, SLA — гладкие точные формы из фотополимерной смолы. У каждой технологии своя зона, определяемая точностью, прочностью, поверхностью и бюджетом.
FDM, или послойное наплавление, подаёт термопластичный филамент в нагретое сопло. Сопло укладывает расплавленный пластик тонкими линиями, слой за слоем, на нагретую платформу. Поскольку это настоящий инженерный пластик, детали выдерживают удары, нагрев и многократную сборку. Поэтому большинство заказов 3d печати от промышленных клиентов HUANYA — это функциональные кронштейны, приспособления и корпуса, а не выставочные образцы.
SLA идёт другим путём. УФ-лазер отверждает жидкую смолу точными сечениями, и деталь растёт из ванны с гладкими чёткими поверхностями. SLA не достигает прочности ABS или нейлона, но выигрывает в детализации: мелкая резьба, острые углы и микроформы, которые FDM сглаживает. Для визуальной проверки и контроля посадки SLA — классический выбор.
Точность разделяет технологии отчётливо. Типичная FDM-печать держит допуски около плюс-минус 0,3–0,5 мм при слоях 100–300 мкм. SLA работает со слоями 25–100 мкм и допусками около плюс-минус 0,1–0,2 мм. Если деталь должна сесть в ответный компонент, SLA даёт более точный ответ.
Процесс | Типичная высота слоя | Типичный допуск | Шероховатость |
FDM | 100–300 мкм | ±0,3–0,5 мм | Ra 20–60 мкм (слоистые линии) |
SLA | 25–100 мкм | ±0,1–0,2 мм | Ra 0,2–0,5 мкм (полируемая) |
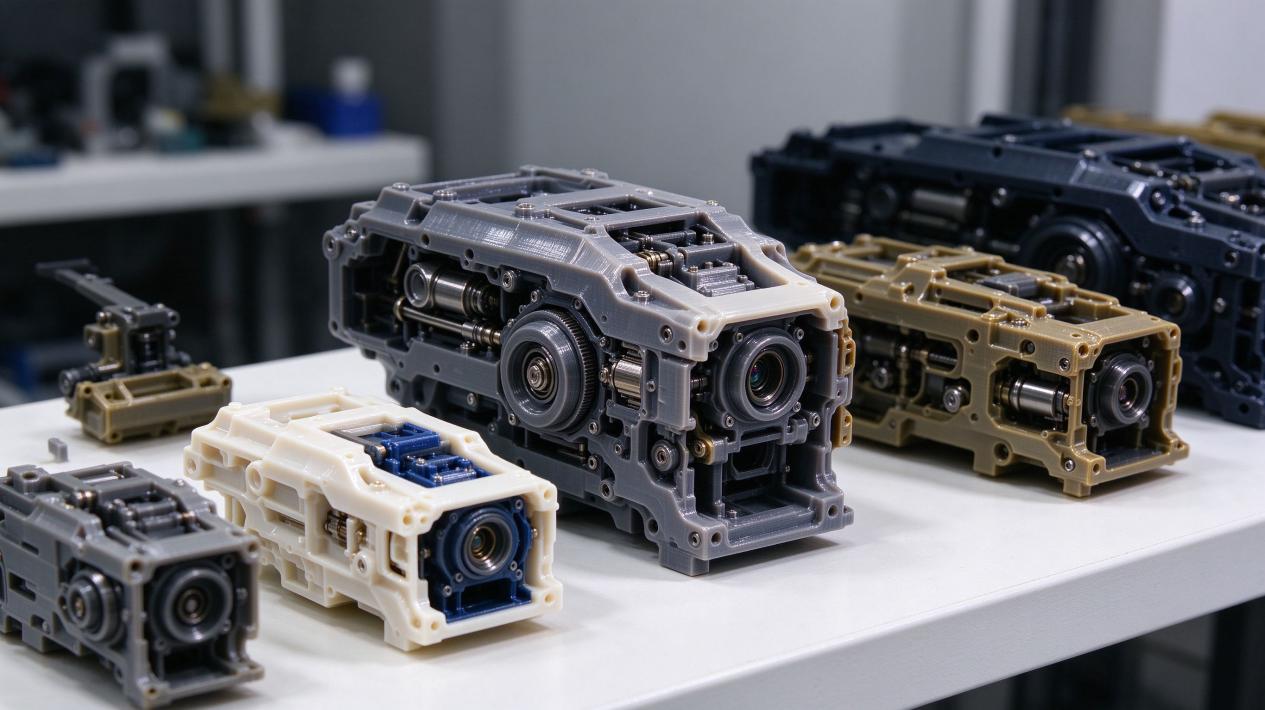
Поверхность — самое заметное различие. FDM-детали несут видимые линии слоёв и требуют шлифовки, шпатлёвки или парового сглаживания, прежде чем выглядеть готовыми. SLA-детали выходят с гладкой, слегка глянцевой поверхностью и полируются почти до качества литья под давлением. Когда заказчик оценивает деталь глазами, это различие значит больше любого паспорта.
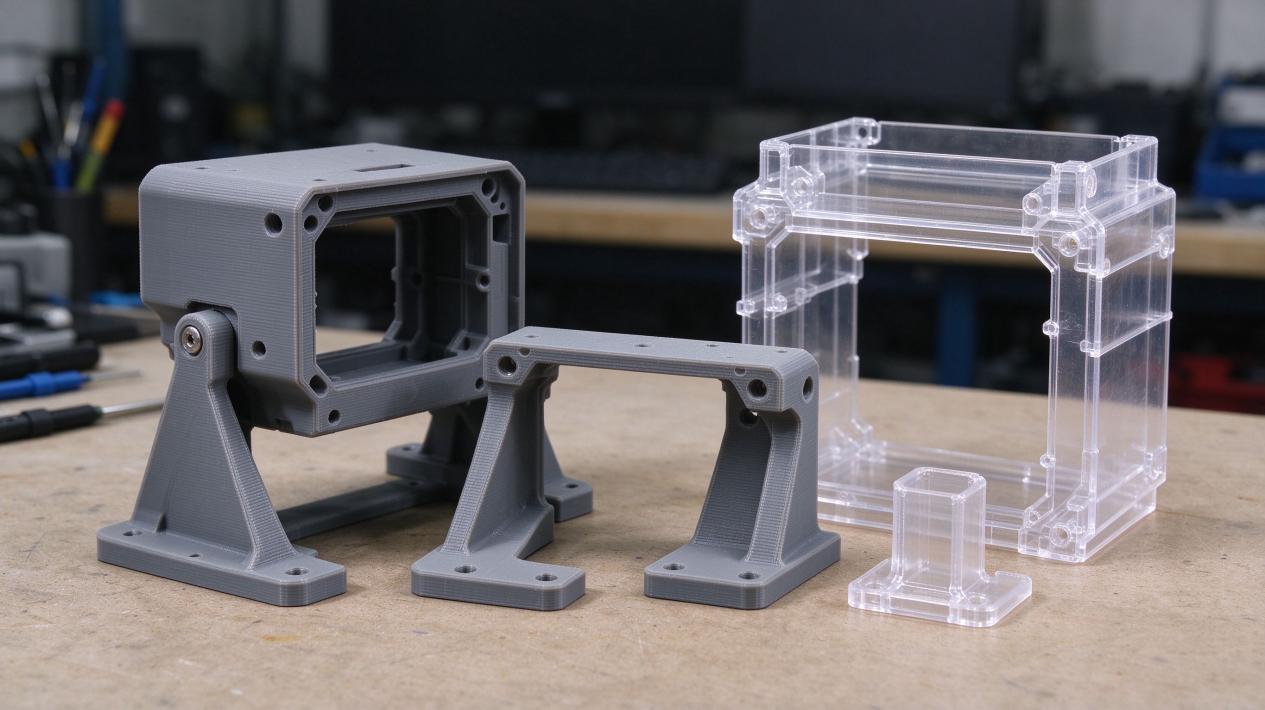
Материалы определяют механику. FDM использует ABS, PLA, PETG, PC и TPU — настоящие термопласты с известными характеристиками. PLA достигает примерно 40–60 МПа на разрыв, ABS — 35–45 МПа, оба достаточно пластичны для функциональных испытаний. Стандартные SLA-смолы дают 30–60 МПа, но остаются хрупкими при ударе, поэтому годятся скорее для проверки формы, чем для работы под нагрузкой.
Материал | Предел прочности | Поведение при ударе | Типичное применение |
FDM PLA | ~40–60 МПа | Пластичный, жёсткий | Приспособления, корпуса |
FDM ABS | ~35–45 МПа | Пластичный, ударопрочный | Функциональные кронштейны |
Стандартная смола SLA | ~30–60 МПа | Хрупкое, низкое удлинение | Визуальные модели, посадки |
Стоимость детали следует разным кривым. Для единичной быстрой итерации FDM обычно дешевле: филамент, время машины и подготовка стоят немного. SLA добавляет стоимость смолы, промывку и постотверждение, поднимая цену за штуку в обмен на более тонкую детализацию. Ниже — типичные ориентиры HUANYA для небольшого корпуса размером примерно 80×50×30 мм.
Количество | FDM за деталь (USD) | SLA за деталь (USD) |
1–5 шт | 5–30 | 15–60 |
10–50 шт | 4–18 | 10–35 |
100+ шт | 3–12 | 8–20 |
Прочность снова меняет расклад. FDM-детали с высоким заполнением ведут себя как литые термопласты и несут реальные нагрузки, поэтому их используют в испытательных стендах и рабочих приспособлениях. SLA-детали отличны по размерам, но слабы в тонких сечениях и под точечными нагрузками. Правило HUANYA простое: если деталь нагружают — выбирайте FDM; если её рассматривают — выбирайте SLA.
Поддержки и постобработка различаются по потоку. FDM печатает нависания со съёмными поддержками и для большинства функциональных деталей требует лишь быстрой очистки. SLA требует поддержек почти везде, плюс спиртовую промывку и УФ-отверждение, поэтому финишная линия длиннее. При сравнении FDM и SLA чаще решает общий срок, а не скорость печати.
Правильный выбор зависит от этапа валидации. Концептуальные модели и проверки посадки выигрывают от детализации SLA, особенно когда их покажут клиенту. Функциональные испытания, сборочные пробы и короткие серии выигрывают от прочности и меньшей цены FDM. Многие клиенты HUANYA комбинируют: утверждённый мастер SLA, работающие детали FDM.
HUANYA ведёт калиброванные линии FDM и SLA на одном контролируемом заводе, и оба варианта считает одна инженерная команда. Перед печатью DfM-ревью проверяет толщину стенок, ориентацию и стратегию поддержек, исключая срывы и скрытые расходы на финиш. Расчётный движок показывает FDM и SLA рядом, когда файл можно произвести обоими способами.
Загрузите STEP или STL в HUANYA и запросите двойную котировку: одну для FDM и одну для SLA на одну и ту же деталь. Вы увидите точность, прочность, срок и цену вместе, плюс рекомендацию инженеров, ежедневно работающих на обеих машинах. Такое сравнение на вашей геометрии — самый быстрый способ выбрать между FDM и SLA и заказать 3d печать по запросу с уверенностью.


Оставить комментарий