
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Что даёт 3D-печать металлом
3D-печать металлом создаёт плотные функциональные металлические компоненты прямо из CAD файла, сплавляя металлический порошок слой за слоем мощным лазером, процесс называется селективным лазерным плавлением или SLM. В отличие от печати пластиком, готовая деталь выполнена из настоящей нержавеющей стали, титана, алюминия или никелевого сплава, с механическими свойствами близкими к деформируемому материалу после правильной термообработки. Квалифицированные Услуги 3D-печати управляют работой с порошком, стратегией опор, снятием напряжений и контролем как единым маршрутом. Сложные геометрии, такие как конформные каналы, облегчённые решётки и объединённые сборки, становятся изготавливаемыми без оснастки.
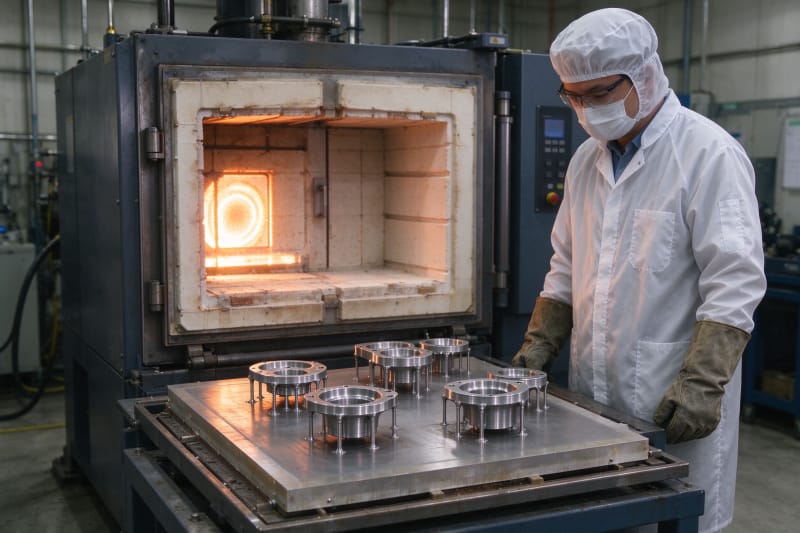
Детали не готовы, когда лазер останавливается. Платформа с закреплёнными деталями должна пройти снятие напряжений до отделения, опоры отрезаются или фрезеруются, а критические поверхности обычно нуждаются в CNC обработке для удержания жёстких допусков. Серьёзный поставщик планирует эти шаги до первого слоя, потому что деталь без достаточного припуска может деформироваться в момент отрезки. Команды, понимающие весь маршрут, получают компоненты, готовые к производству.
Когда аддитивный металл превосходит классические методы
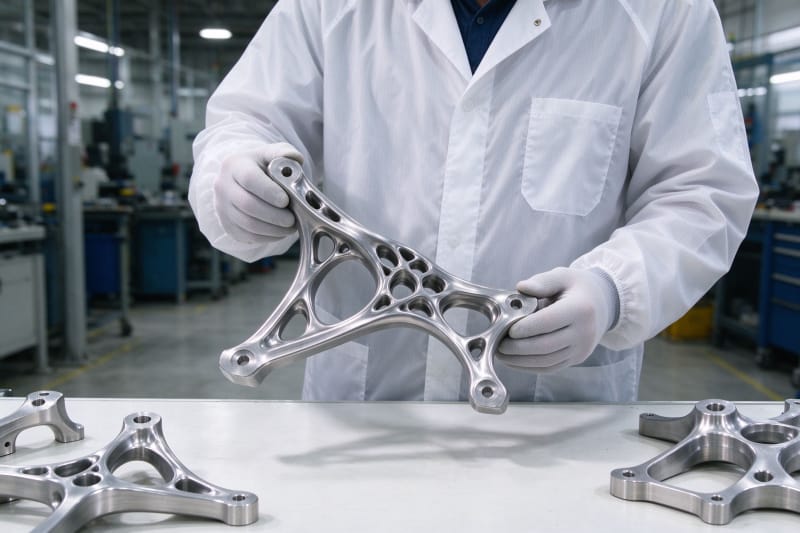
Аддитивное металлическое производство не является универсальной заменой CNC обработки или литья, и хороший поставщик это признаёт. Оно выигрывает, когда геометрия действительно сложна, например внутренние каналы, невозможные для фрезерования, топологически оптимизированные кронштейны, убирающие массу без потери жёсткости, или детали, объединяющие несколько сварных компонентов в один. Оно выигрывает и для малых объёмов, где литейная оснастка не оправдана. Для простых призматических деталей и больших объёмов CNC остаётся быстрее и дешевле. В таблице ниже сравниваются распространённые аддитивные сплавы и их типовые применения.
Сплав | Ключевые характеристики | Типовые B2B применения |
Нержавеющая сталь 316L | Хорошая коррозионная стойкость, пластичная | Коллекторы, приспособления, химпром |
Нержавеющая сталь 17-4PH | Высокая прочность после старения | Оснастка, кронштейны, механические узлы |
Титан Ti6Al4V | Высокое соотношение прочности и массы, биосовместим | Авиакронштейны, импланты, автоспорт |
Алюминий AlSi10Mg | Лёгкий, хорошая теплопроводность | Теплообменники, корпуса, охлаждение |
Inconel 718 | Стойкость к высокой температуре и коррозии | Детали турбин, компоненты двигателя, оснастка |
Кобальт-хром CoCr | Износостойкий, биосовместимый | Медицинские импланты, стоматология, износ |
Выбор подходящего металлического сплава
Сплав должен следовать требованиям эксплуатации, а не привычке. 316L это значение по умолчанию для общих коррозионностойких деталей, он лёгок в печати и обработке, тогда как 17-4PH даёт значительно большую прочность после старения и подходит для структурных кронштейнов и оснастки. Ti6Al4V выбирают за исключительное соотношение прочности и массы в авиации и медицине, но он дороже и сложнее. AlSi10Mg служит лёгким и тепловым деталям, а Inconel 718 зарезервирован для компонентов, которые должны сохранять прочность при высокой температуре. Выбор самого дешёвого печатаемого сплава для случая, который он не выдержит, самая частая и устранимая ошибка.
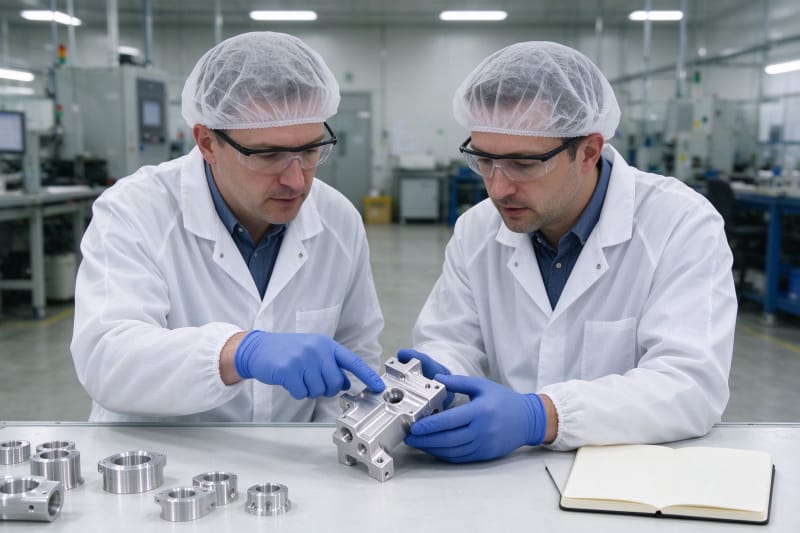
Сертификация материала важна не меньше названия сплава. Для авиационных, медицинских и регулируемых промышленных работ покупателям нужна прослеживаемость партий порошка, сертификаты химического состава и часто образцы, построенные вместе с деталью. Компания по 3D-печати, которой можно доверять, заранее сообщает, какие сертификаты стандартны, а какие платны, чтобы покупателя не ждал сюрприз после сборки, когда аудитор запросит записи.
Правила проектирования аддитивных металлических деталей
Металлическая печать имеет строгие геометрические пределы, обусловленные термическими напряжениями, и их игнорирование вызывает коробление, трещины или срыв печати. Первое правило это толщина стенки, элементы ниже минимума сплава могут не построиться или деформироваться. Второе это опоры, которые в металле не просто поддерживают свесы, но и удерживают деталь против огромных термических сил, возникающих при плавлении и охлаждении каждого слоя. Третье это ориентация, критические поверхности должны располагаться вдали от опор. И 3d печать металлом, и 3D-печать металлом вознаграждает детали, спроектированные под аддитивный метод, а не просто перенесённые из чертежа CNC.
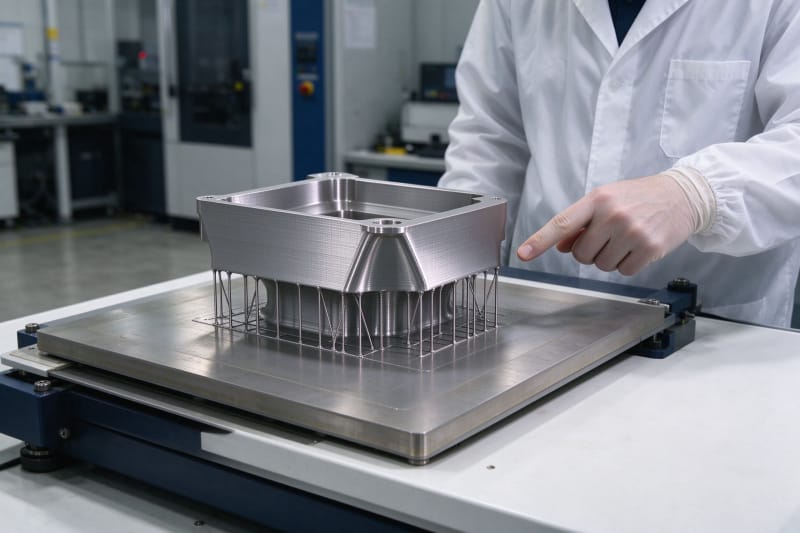
Свесы и внутренние каналы требуют отдельного планирования. Большинство сплавов печатают примерно до 45 градусов без опор, но более пологие углы требуют структур, оставляющих следы и нуждающихся в удалении. Конформные каналы и внутренние полости нуждаются в точках дренажа и удаления порошка, поскольку застрявший порошок добавляет вес и не может быть проверен. Отверстия ниже определённого диаметра могут закрыться или получиться крупнее, поэтому точные отверстия часто печатают меньше и затем развёртывают или нарезают. Конструкторы, заранее закладывающие эти припуски, получают подходящие детали.
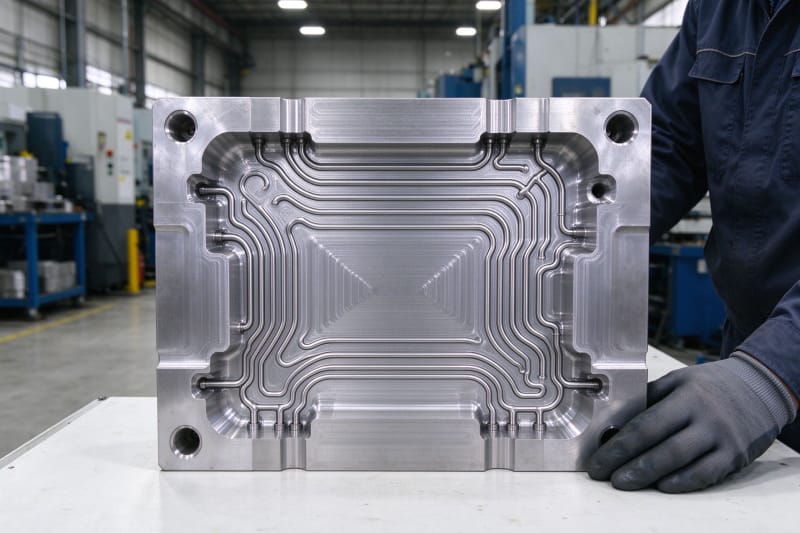
Большинство отказов металлической печати предсказуемы при проверке предложения, а не на платформе. Слишком тонкая стенка, массивный неопёртый участок, закрытая полость или критическая поверхность, погружённая в опоры, откажут одинаково независимо от марки машины, поэтому грамотный поставщик отмечает эти проблемы DFM отчётом до объявления цены. В таблице ниже собраны ключевые DFM рекомендации для распространённых аддитивных металлических процессов.
Элемент конструкции | Типовая рекомендация | Совет |
Минимальная толщина стенки | Примерно 0,4 до 1,0 мм в зависимости от сплава | Использовать 1,0 мм или больше для несущих стенок |
Угол свеса без опор | Около 45 градусов для большинства сплавов | Переделать или добавить съёмные опоры |
Минимальный диаметр отверстия | Около 0,5 до 1,0 мм надёжно | Печатать меньше и обрабатывать после |
Потребность в опорах | Под свесами и на якорных поверхностях | Обеспечить доступ для удаления и финиша |
Внутренние каналы | Нужны удаление порошка и дренаж | Добавить съёмные заглушки или открытые концы |
Поверхность как напечатано | Обычно шероховатая, около 6 до 12 микрометров Ra | Фрезеровать или полировать критические уплотнительные поверхности |
Постобработка и контроль качества
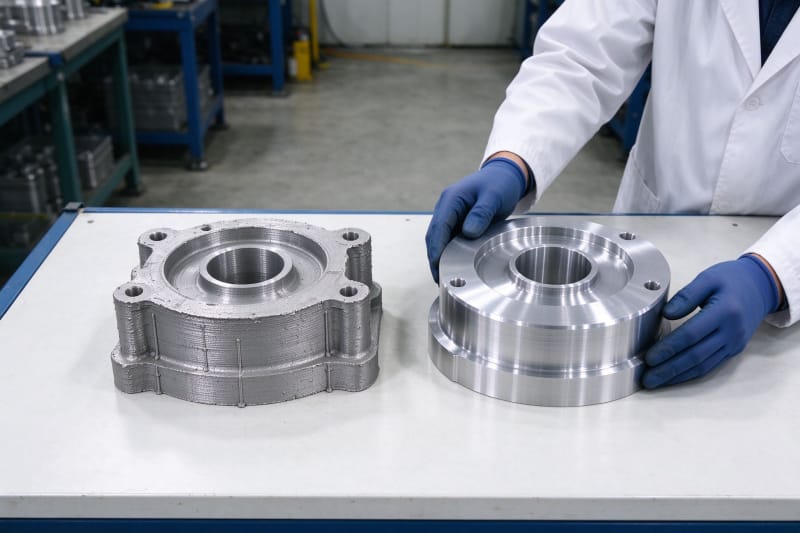
Напечатанная поверхность металлической детали шероховата и не подходит для уплотнительных, подшипниковых или косметических поверхностей, поэтому постобработка это часть процесса, а не опция. Стандартные маршруты включают снятие напряжений ещё на платформе, удаление опор, термообработку такую как отжиг или старение, CNC обработку баз и критических элементов и дробеструйную обработку для равномерного финиша. Функциональные детали могут нуждаться в горячем изостатическом прессовании для закрытия внутренней пористости, полировке или покрытии. Покупатели должны определить, какие поверхности важны и какой финиш им нужен.
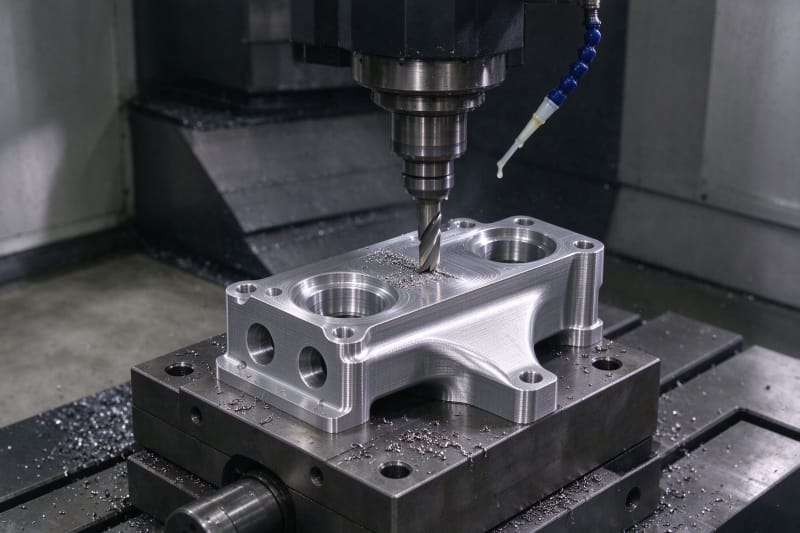
Именно здесь HUANYA удерживает три проблемы, которых боятся B2B покупатели, вне каждого заказа. Во-первых, стабильность размеров между партиями и ревизиями, критические размеры удерживаются обработкой после снятия напряжений, и тот же заблокированный маршрут используется повторно. Во-вторых, своевременная поставка, слоты печати, термообработка и обработка планируются вместе по реальной мощности. В-третьих, постоянный финиш, струйная обработка и полировка следуют единому письменному стандарту. Дешёвые мастерские продают лазерное время, HUANYA поставляет квалифицированные детали.
Факторы стоимости и сроки
Стоимость металлической 3D-печати определяется в основном объёмом печати и временем машины, а не весом порошка в детали. Крупная или высокая деталь занимает дорогостоящую мощность машины на много часов, а плотные опоры добавляют материал и время удаления. Другие существенные затраты это цена порошка, особенно титана и Inconel, циклы термообработки и прессования, CNC обработка, контроль и сертификация. Облегчение неструктурных объёмов, оптимизация ориентации для сокращения опор и объединение сборок могут существенно снизить стоимость, но эти решения принадлежат фазе проектирования.
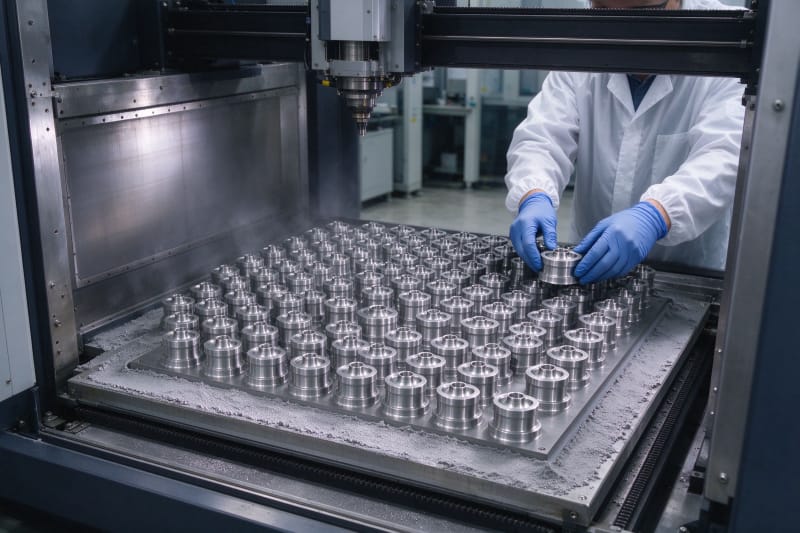
Сроки металлических деталей длиннее печати пластиком, поскольку маршрут включает несколько последовательных стадий. Сама печать может занять от одного до нескольких дней в зависимости от высоты, за чем следуют снятие напряжений, удаление опор, термообработка, CNC обработка и контроль, поэтому типовая квалифицированная деталь занимает значительно больше недели. Покупатели с жёсткими сроками должны сообщить дату на этапе предложения, поскольку поставщик может оптимизировать ориентацию, но не может сжать термообработку после её начала.
От прототипа к сертифицированному производству
Аддитивное металлическое производство масштабируется от единственного прототипа к повторяемому серийному производству, когда процесс контролируется и документируется. Первая деталь доказывает геометрию, повторные заказы доказывают поставщика, а серьёзное производство требует заблокированных параметров, прослеживаемости порошка, записей термообработки и планов контроля, остающихся идентичными во всех сборках. HUANYA проверяет каждую ревизию на лучшую упаковку или сокращение опор без изменения утверждённой геометрии и сообщает покупателям, когда небольшое изменение дизайна снизит стоимость, не затрагивая функцию.
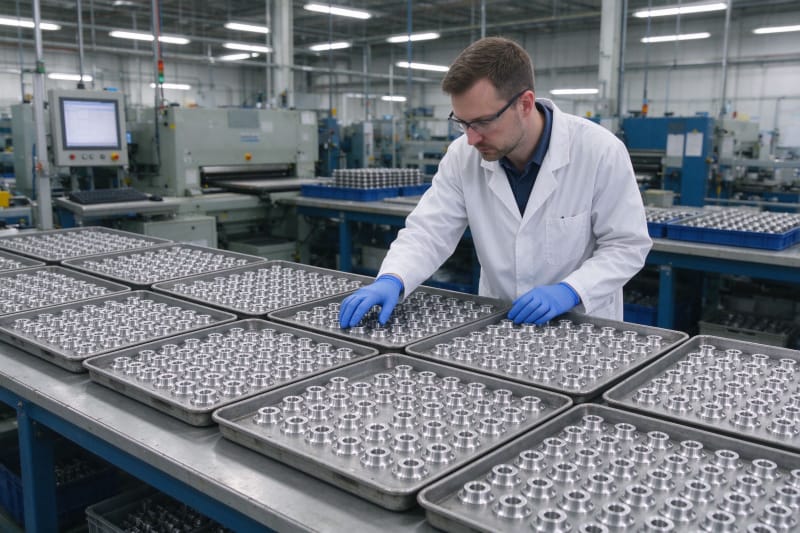
Покупатели, сравнивающие поставщиков, должны сравнивать полный маршрут, а не заявленную цену печати. Два предложения для одного файла могут сильно различаться, потому что одно включает термообработку и CNC финиш, а другое отгружает как напечатано, одно предоставляет сертификаты материалов и отчёты о плотности, а другое не предлагает ничего. Справедливое сравнение охватывает сплав, процесс, термообработку, обработку, контроль, сертификацию и срок бок о бок. Как только маршруты совпадут, самый дешёвый квалифицированный поставщик становится очевидным выбором.
Начните металлическую деталь с HUANYA
Загрузите ваш STEP или IGES файл в HUANYA, укажите сплав, условия эксплуатации, критические размеры, требуемый финиш и потребности в сертификации, и получите предложение, перечисляющее печать, термообработку, обработку и контроль вместо одной голой цифры. Сравните его по тому же полному маршруту, и правильный партнёр для 3D-печати металлом станет ясен уже при первом чтении.


Оставить комментарий