
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Что значит быстрое производство
Быстрое производство через 3D печать это прямой выпуск готовых деталей конечного применения из цифрового файла, не дожидаясь создания оснастки, пресс форм или производственных линий. Если раньше 3D печать применялась в основном для изготовления прототипов, которые не продавались, то сегодня те же машины выпускают детали, которые отгружаются в составе реальных изделий. Детали выращиваются слой за слоем из технических полимеров или металлов, а геометрия ограничена только тем, что способен сформировать процесс. Для промышленных закупщиков это аддитивное производство превращает конструкторский файл в товарный запас за считанные дни и сохраняет тот же цифровой рецепт, чтобы следующие партии были идентичны.
Разница между быстрым прототипированием и быстрым производством заключается не в машине, а в уровне требований к детали. Прототип нужен для проверки идеи, и ему прощается, если материал, поверхность или срок службы отличаются от конечного изделия. Произведенная деталь должна соответствовать одному чертежу, спецификации материала, механическим свойствам и финишу при каждом повторном заказе, потому что она несет бренд продающей компании. Поэтому производство управляется фиксированными параметрами машины, квалифицированными материалами, заданной постобработкой и документированным контролем. Переход от прототипа к производству это, таким образом, смена дисциплины процесса, а не только объема заказа.
Компании выбирают этот путь, потому что он устраняет затраты и задержки, которые налагает традиционная оснастка. Литьевые формы и инструмент для литья под давлением требуют недель и тысяч долларов и оправданы только тогда, когда конструкция зафиксирована, а объемы велики. Аддитивное производство не нуждается в оснастке, поэтому деталь можно запустить до подтверждения спроса, менять конструкцию без списания стали и экономично обслуживать малые и региональные рынки. Закупщики используют его, чтобы закрыть разрыв между запуском продукта и массовым производством, делать запасные части, которые иначе устарели бы, и выпускать сложные компоненты, недоступные традиционным процессам.
Процесс | Типичные материалы | Формирование деталей | Лучшее производственное применение |
SLS | PA12, PA11, TPU, наполненные нейлоны | Лазер спекает полимер без печатных опор | Функциональные нейлоновые детали, петли и кронштейны |
MJF | PA12, PA11, TPU | Спекающий агент и инфракрасная энергия в камере | Повторяемые детальные полимерные партии с высокой выработкой |
SLM / DMLS | Ti6Al4V, 316L, AlSi10Mg, Inconel | Лазер полностью плавит металлический порошок слой за слоем | Металлические конечные детали для авиации и медицины |
SLA / DLP | Фотополимерные смолы | UV свет отверждает жидкую смолу в детали | Детальные корпуса и мастер модели |
Струйное связующее | Металлы и песок | Связующее соединяет порошок, затем спекание в печи | Большие объемы металла с постобработкой |
Аддитивные процессы производственного качества
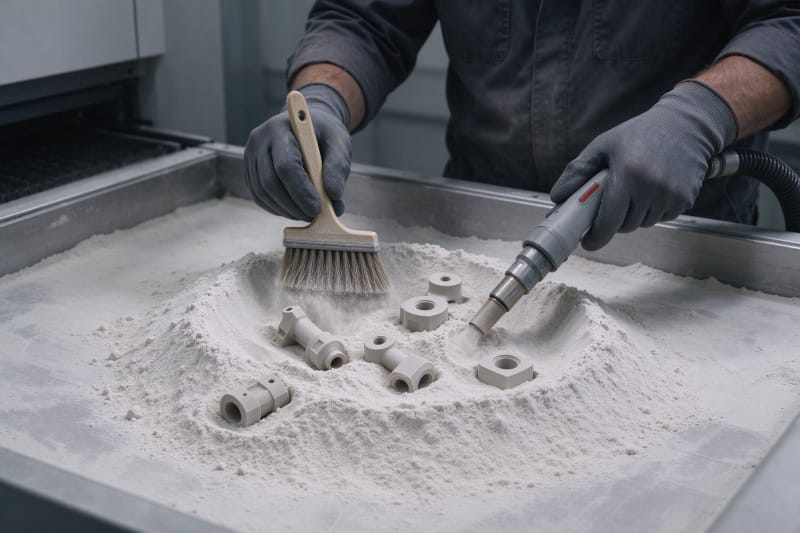
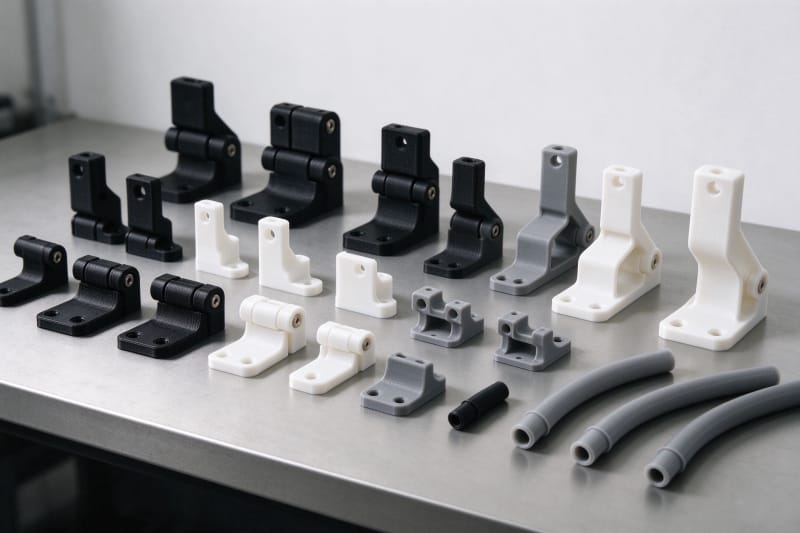
Для полимерных деталей конечного применения рабочей лошадкой является сплавление в порошковой камере, во главе с селективным лазерным спеканием и многоструйным сплавлением. В SLS лазер спекает нейлоновый порошок слой за слоем, а MJF наносит спекающий агент и воздействует инфракрасной энергией, и оба процесса выращивают детали, погруженные в свободный порошок, без печатных опор. В результате получаются прочные нейлоновые компоненты с почти изотропным поведением, пригодные для петель, кронштейнов, каналов и корпусов. Поскольку неиспользованный порошок окружает детали, в каждую сборку помещается много компонентов, что делает эту 3D-печать в промышленности конкурентоспособной по цене за единицу.
Когда конечная деталь должна быть металлической, лазерное сплавление в порошковой камере расплавляет порошок титана, нержавеющей стали, алюминия или никелевого сплава в полностью плотные компоненты. Волоконный лазер обводит каждое сечение и приваривает новый слой к предыдущему, поэтому готовая деталь имеет механические свойства, не уступающие или превосходящие деформируемый материал в направлении печати. Металлические детали выходят из машины прикрепленными к платформе и проходят снятие напряжений, удаление опор и обычно ЧПУ обработку критических поверхностей. Так создаются авиационные кронштейны, медицинские импланты, инструменты с конформным охлаждением и легкие детали для автоспорта.
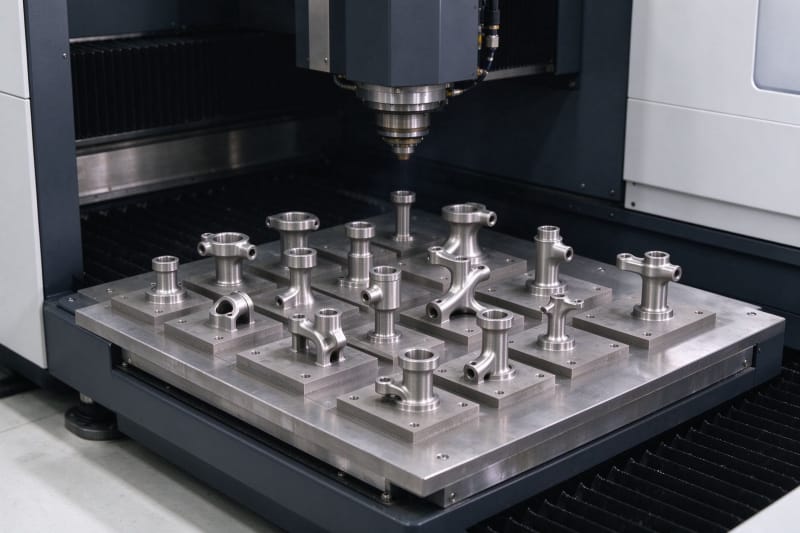
Стереолитография и цифровая обработка света остаются ценными для детальных корпусов, мастер моделей и деталей, где качество поверхности важнее долгосрочной нагрузки или тепла. Струйное нанесение связующего идет другим путем, напыляя агент на металлический или песчаный порошок, а затем спекая или инфильтрируя детали в печи, что подходит для больших объемов, если дополнительный шаг приемлем. Выбор процесса означает подгонку материала, геометрии, ожидаемой нагрузки и поверхности под деталь, а не использование по умолчанию одной технологии. Грамотный поставщик работает с несколькими процессами и рекомендует подходящий.
Материалы для готовых деталей
Технические нейлоны доминируют в полимерном производстве, потому что они прочны, устойчивы к усталости и переносят повторяющиеся изгибы. PA12 является выбором по умолчанию для функциональных кронштейнов, защелок и каналов, PA11 дает больше гибкости и стойкости к ударам, а разновидности с углеволокном или стеклонаполнением добавляют жесткость для кондукторов и структурных деталей. Термопластичный полиуретан используется там, где нужны эластичность и сцепление, например для уплотнений, роликов и защитных буферов. Каждый материал квалифицирован листом данных, а та же спецификация порошка хранится на складе, чтобы повторные заказы вели себя как первый.
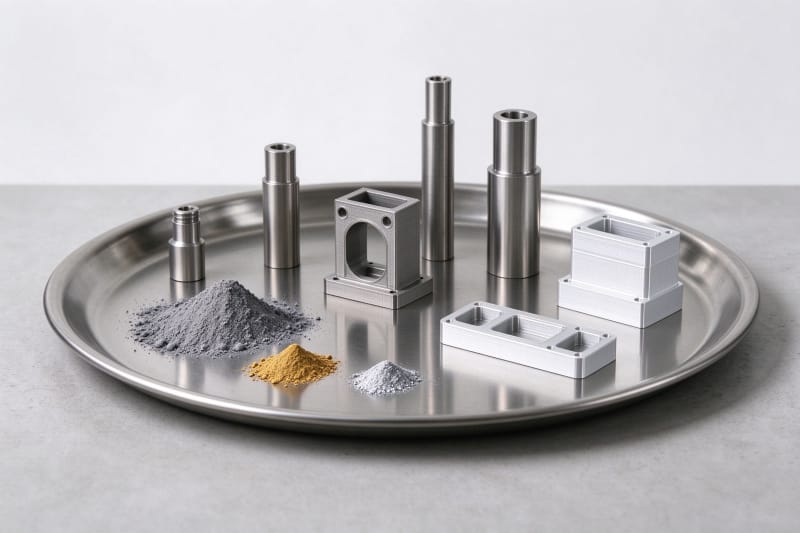
Металлическое производство опирается на те же сплавы, что и в авиационных, медицинских и автомобильных цепочках поставок. Ti6Al4V дает исключительное соотношение прочности и массы и коррозионную стойкость, нержавеющая сталь 316L используется для коррозионностойких жидкостных и медицинских деталей, AlSi10Mg легок и теплопроводен, а Inconel 718 сохраняет прочность при высокой температуре. Кобальт хром и мартенситно стареющая сталь служат медицине и инструменту. Эти материалы поставляются с сертификатами порошка и полной прослеживаемостью, чтобы закупщик мог доказать состав критической детали.
Материал | Тип | Ключевые свойства | Типичные конечные детали |
PA12 | Полимер, SLS / MJF | Прочный, химстойкий, хорошая усталость | Петли, кронштейны, каналы и корпуса |
PA11 | Полимер, SLS | Гибкий, стойкий к ударам, биооснован | Защита, спорт или носимые детали |
PA12 CF / стеклонаполненный | Усиленный полимер | Высокая жесткость и малый вес | Кондукторы, инструмент и структурные кронштейны |
Ti6Al4V | Металл, SLM | Высокое соотношение прочности и массы, антикоррозия | Авиационные кронштейны и медицинские импланты |
316L | Металл, SLM | Коррозионностойкий и свариваемый | Жидкостные детали, арматура и медицинские детали |
AlSi10Mg | Алюминий, SLM | Легкий, хорошая теплопроводность | Теплообменники и детали автоспорта |
Проектирование под аддитивное производство
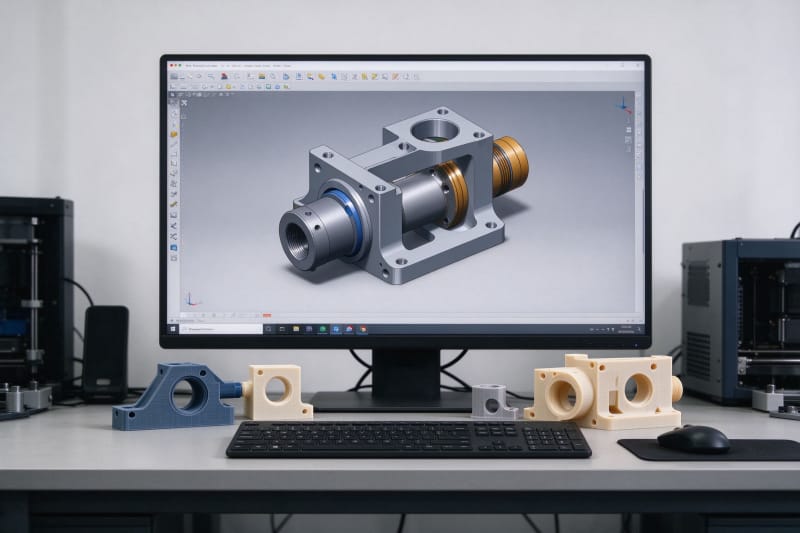
Проектирование под аддитивное производство в промышленном масштабе это тот момент, когда метод оправдывает свою стоимость, потому что детали можно формировать способами, недоступными литью или обработке. Узлы из множества скрепленных деталей можно объединить в одну печатную деталь, убрав стыки, уплотнения, крепеж и сборочный труд. Решетчатые структуры и контролируемые толщины снижают вес при сохранении прочности, а внутренние каналы могут проводить жидкость, воздух или хладагент через один блок. Эти особенности проектируются один раз и воспроизводятся в каждой партии без дополнительных затрат, но работают только при разработке геометрии с учетом процесса и его пределов.
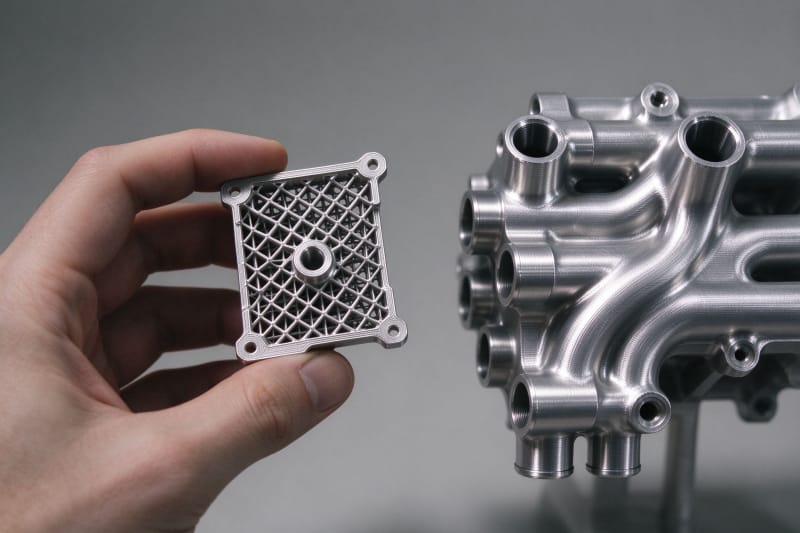
Повторяемое производство все же следует правилам проектирования, и их игнорирование дает детали, которые коробит, которые разрушаются или не могут быть проверены. Должны соблюдаться минимальная толщина стенки, отверстия для выхода несплавленного порошка, углы самонесущих свесов и зазоры для подвижных соединений. Ориентация печати влияет на финиш, прочность и следы опор, поэтому ориентация фиксируется для производства, а не выбирается для каждой партии. Плотное размещение многих деталей снижает затраты, но плотная упаковка должна оставлять место для стабильного тепла и потока порошка. Закрепление этих правил на этапе проектирования избавляет от размерных сюрпризов, которые поставляют дешевые поставщики.
Контроль качества и сертификация
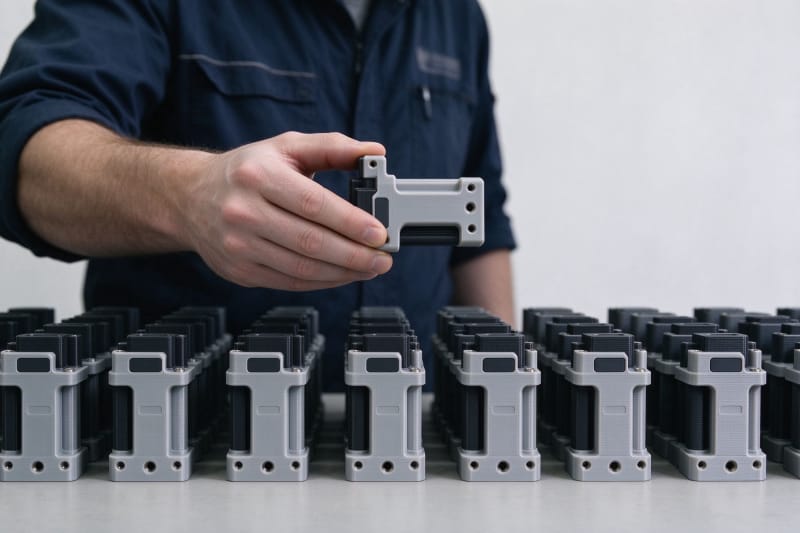
Надежная печать зависит от процессного контроля, который делает каждую сборку такой же, как предыдущая. Машины квалифицируются фиксированными параметрами, условия среды контролируются, а статистический контроль процесса отслеживает ключевые размеры во времени, чтобы выявить дрейф до попадания к заказчику. Каждая сборка записывается с указанием машины, партии материала, параметров и оператора, а входящий порошок проверяется и для металла часто отслеживается уникальной партией. Именно эта документация позволяет детали, изготовленной месяцы спустя, совпадать с первым образцом, и в этом разница между прототипной мастерской и производственным партнером.
Именно здесь HUANYA не допускает три проблемы, которых боятся B2B закупщики, в каждый производственный заказ. Во первых, стабильность размеров по партиям и ревизиям: критические размеры удерживаются одним зафиксированным процессом и финишным маршрутом, поэтому повторный заказ совпадает с первым образцом. Во вторых, поставка в срок: окна сборки, постобработка и контроль планируются по реальной мощности, чтобы обещанная дата была планом, а не надеждой. В третьих, постоянный финиш: дробеструйная обработка, окраска, полировка и удаление опор следуют одному письменному стандарту, чтобы качество поверхности не дрейфовало. Как Компания по 3D-печати, система HUANYA предотвращает детали, которые меняют размер, опаздывают или финишируют по разному.
Затраты и сроки поставки
Аддитивное производство не имеет затрат на оснастку и требует небольшой подготовки, поэтому первая деталь намного дешевле первой литой или формованной детали, тогда как цена за единицу остается почти ровной. Литье под давлением становится дешевле за деталь только при больших объемах после оплаты формы, а точка пересечения зависит от размера, геометрии и материала. Аддитивные затраты определяются в основном высотой сборки, машинным временем, материалом и финишем, поэтому выдалбливание неструктурных объемов, снижение высоты и оптимизация ориентации могут заметно снизить расчет. Прозрачная Фабрика 3D-печати расписывает каждый этап и говорит закупщику, где реальный порог окупаемости по сравнению с традиционной оснасткой.
Цифровой склад и повторное производство
Одна из самых сильных причин внедрить технологию это создаваемый ею цифровой склад. Вместо того чтобы производить тысячи деталей и годами хранить их на складе, компания хранит квалифицированный файл и заказывает малые партии по мере спроса. Запасные части для давно снятых изделий можно изготовить по запросу, не сохраняя оснастку, а региональные склады могут печатать локально вместо перевозки запаса по миру. Тот же файл, ориентация и план контроля делают десятый заказ идентичным первому. Это превращает медленно оборачиваемый запас в сервис по требованию и высвобождает капитал, связанный в хранимых деталях.
Сотрудничество с HUANYA
Быстрое производство превращает цифровую конструкцию в квалифицированный конечный запас без оснастки, задержек и догадок и масштабируется от одной партии до повторяемой линии снабжения. Правильный поставщик это фабрика, которая владеет процессом, материалами и финишем внутри компании, документирует каждую сборку и считает повторяемость и своевременность не обсуждаемыми. HUANYA работает с промышленными закупщиками в автомобильной, авиационной, медицинской, электронной и потребительской отраслях, от первой производственной детали до повторяющихся сертифицированных партий. Отправьте CAD файл и нужное количество и получите четкий расчет, реалистичный срок и детали, соответствующие чертежу каждый раз.


Оставить комментарий