
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Инженер из России или Казахстана, выбирающий между SLA и SLS, обычно хочет не «лучшую технологию», а предсказуемый результат под конкретную задачу. SLA даёт самую гладкую поверхность, SLS — самую работоспособную деталь. Правильный выбор определяется нагрузкой, способом испытаний и бюджетом. HUANYA запускает оба процесса параллельно, поэтому наши инженеры сравнивают реальные образцы, а не таблицы характеристик.
SLA работает как установка фотополимеризации. УФ-лазер обводит каждое сечение детали в ванне с жидкой смолой, и материал затвердевает точно по траектории луча. Слой за слоем деталь поднимается из резервуара. Благодаря тонкому пятну лазера и малым толщинам слоя SLA даёт чёткие кромки и мелкие детали, недостижимые для порошковых систем.
SLS действует наоборот. Вместо жидкой смолы используется мелкий нейлоновый порошок, распределяемый по камере построения, а лазер спекает частицы в выбранных точках. Неспечённый порошок остаётся на месте и служит естественной опорой, поэтому детали свободно укладываются и вкладываются друг в друга. Одно это различие меняет всю экономику и логику проектирования.
Точность — первый вопрос. Типичная SLA-печать ведёт слои 25–100 мкм с допусками плюс-минус 0,1–0,2 мм. SLS строит более толстые слои, 80–120 мкм, и держит допуски около плюс-минус 0,3 мм. Обе технологии повторяемы, но SLA выигрывает, когда деталь должна плотно сопрягаться с другим компонентом.
Процесс | Типичная толщина слоя | Типичный допуск | Шероховатость |
SLA | 25–100 мкм | ±0,1–0,2 мм | Ra 0,2–0,5 мкм |
SLS | 80–120 мкм | ±0,3 мм | Ra 10–16 мкм |
Качество поверхности следует той же логике. Деталь из смолы выходит с глянцевой, почти литьевой поверхностью, что делает SLA естественным выбором для мастер-моделей, силиконовых форм и презентационных образцов. Спечённая нейлоновая деталь имеет матовую, слегка зернистую текстуру, которая выглядит и ощущается как функциональное изделие.
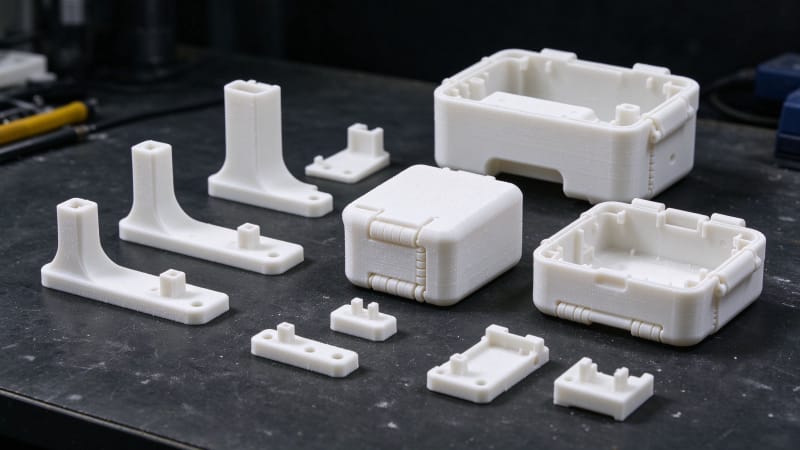
Материалы определяют механику. Стандартные фотополимеры дают предел прочности около 30–60 МПа, но остаются хрупкими при ударе. Нейлон PA12 из SLS обычно достигает 45–50 МПа и, главное, поглощает удары и гнётся без трещин. Если прототип будут ронять, зажимать или использовать как шарнир, SLS безопаснее.
Материал | Предел прочности | Поведение при ударе | Температура изгиба |
Стандартная смола SLA | ~30–60 МПа | Хрупкое, низкое удлинение | ~55–65 °C |
Нейлон SLS PA12 | ~45–50 МПа | Вязкое, высокое удлинение | ~100–130 °C |
Поддержки — скрытая переменная. Каждая деталь из смолы требует опор, которые затем снимают вручную и шлифуют точки контакта перед окончательным отверждением. SLS не нуждается в поддержках вовсе, потому что порошковая подушка удерживает любую форму. Поэтому 3D-печать небольшими партиями при росте объёма естественно смещается к спеканию.
Стоимость детали следует перекрёстной кривой. Для единичного визуального прототипа SLA часто дешевле, так как время машины и объём смолы невелики. При росте количества SLS распределяет объём построения по множеству вложенных деталей, и цена за штуку быстро падает. Ниже — типичные ориентиры HUANYA для корпуса размером примерно 100×60×40 мм.
Количество | SLA за деталь (USD) | SLS за деталь (USD) |
1–5 шт | 20–80 | 50–150 |
10–50 шт | 12–40 | 18–60 |
100+ шт | 8–25 | 10–30 |
Постобработка тоже различается по ритму. Смолу моют, снимают с опор и отверждают под УФ перед отгрузкой — поток, подходящий для прототипа за 24–72 часа. Спечённые детали очищают от порошка и отправляют сразу на окрашивание, паровое сглаживание или сборку. При выборе между SLA и SLS строка финишной обработки решает чаще, чем технический паспорт.
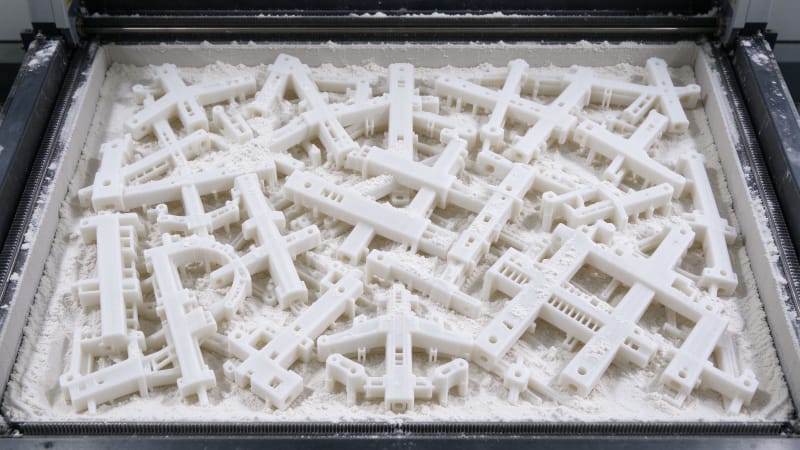
Применения распределяются чётко. SLA доминирует в высокодетальных визуальных прототипах, корпусах слуховых аппаратов, ювелирных моделях и литейных мастер-моделях. SLS доминирует в функциональных кронштейнах, защёлкивающихся корпусах, живых шарнирах, воздуховодах и печати по запросу до нескольких сотен штук. Когда нужны обе версии, HUANYA печатает мастер SLA на утверждение, а затем переходит на SLS для испытанных деталей.
Выбор зависит и от производственного плана. Для разовой валидации перед оснасткой SLA — самый быстрый путь к идеальному образцу. Для 30–300 рабочих деталей без опорной обработки экономичнее SLS. Многие клиенты HUANYA используют двухэтапную стратегию: SLA для формы, SLS для функции.
HUANYA ведёт отдельные линии SLA и SLS на одном контролируемом заводе, с откалиброванными машинами и документированными партиями материала. Каждый заказ проходит DfM-ревью, которое выявляет проблемы опор, толщину стенок и ориентацию до печати. Наш расчётный движок показывает оба варианта на одном экране, когда файл можно произвести обоими способами.
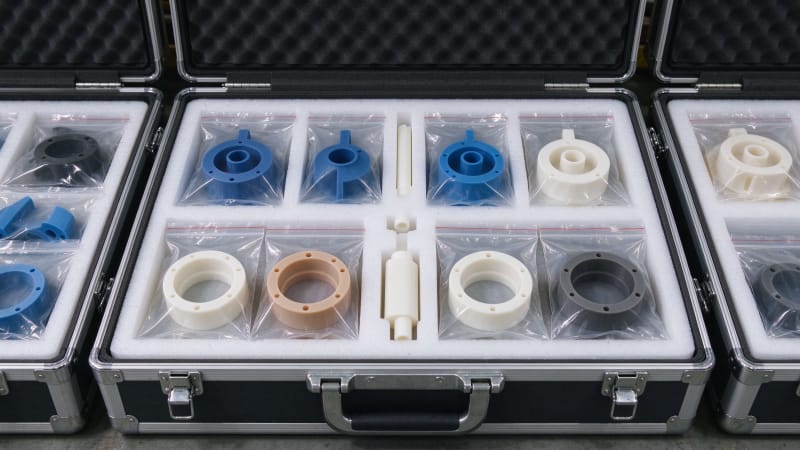
Загрузите STEP или STL в HUANYA и запросите двойную котировку: одну для SLA и одну для SLS на одну и ту же деталь. Вы увидите точность, срок и цену рядом, а наши инженеры добавят рекомендацию исходя из реальной нагрузки. Такое сравнение на вашей геометрии лучше любой общей статьи про аддитивное производство.


Оставить комментарий