
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
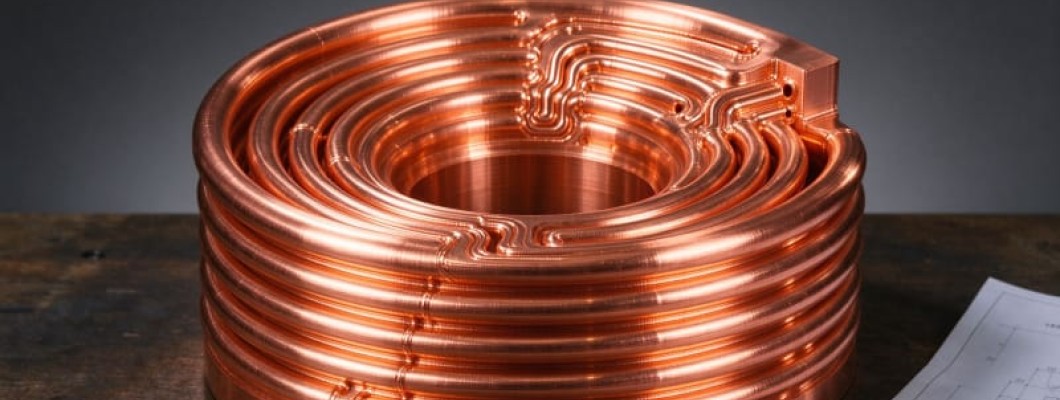
Почему важна 3D-печать медью
Услуга 3D-печати медью превращает CAD-модель в плотную медную деталь без пресс-форм и минимальных партий. Сплавление на порошковой подушке строит чистую медь, CuCrZr или GRCop-42 слой за слоем, поэтому один заказ закрывает и прототип, и партию одинаковых рёбер. Раз нет инструмента для окупаемости, геометрия чисто переходит от первого образца к серии.
Ценность видна там, где текут тепло и электричество. Водоохлаждаемые индукционные катушки, радиаторы силовой электроники, клеммы обмоток двигателей и конформные охлаждающие вставки опираются на проводимость меди. Печать позволяет делать внутренние каналы охлаждения и полые структуры, недоступные ни пайке, ни фрезеровке.
Медь — капризный металл, потому что отражает инфракрасный лазер. Волоконный лазер 1064 нм плохо связывает энергию с чистой медью, поэтому линии используют зелёные или синие лазеры либо электронные пучки, которые порошок поглощает куда лучше. Управление этим поглощением и делает плотные герметичные медные детали возможными.
Выбор печатного медного сплава
Выбор сплава задаёт баланс прочности, проводимости и стоимости. CuCrZr, дисперсионно-упрочнённая медь, держит проводимость около 80 процентов IACS и выдерживает высокие температуры. GRCop-42, созданный NASA для камер сгорания, добавляет хром и ниобий для стойкости к ползучести, а чистая медь даёт максимум электрических свойств.
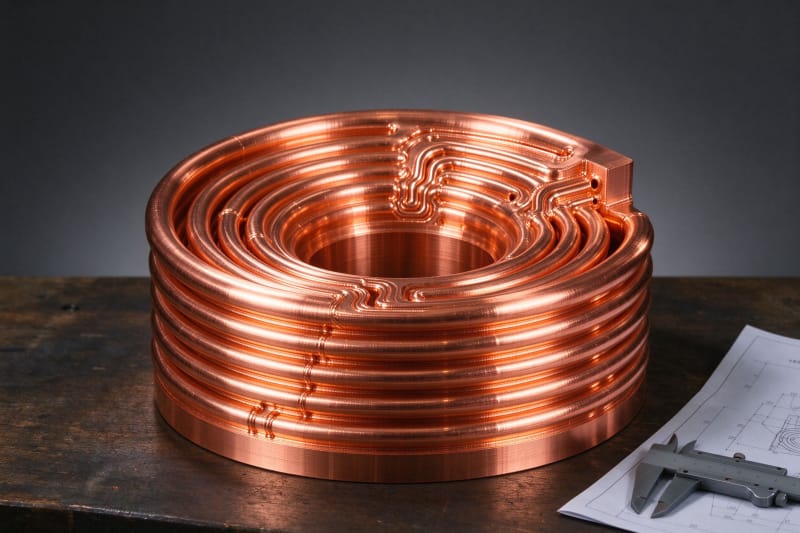
Применения охватывают индукцию, силовую электронику, электродвигатели и авиакосмос. Печатная медная катушка с внутренними водяными каналами остаётся холодной под большим током, а конформный теплообменник способен удвоить поверхность в компактном объёме. Это детали, где 3d печать металлом заменяет паяные узлы одним надёжным компонентом.
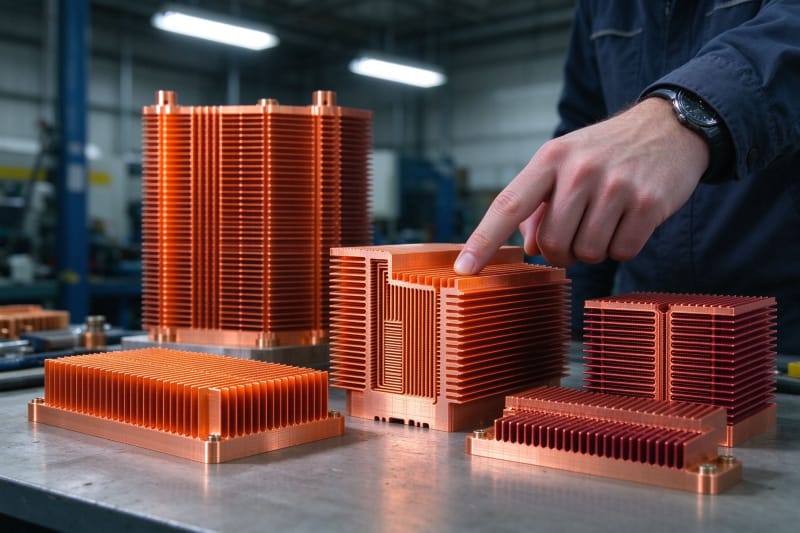
Цена печати медью зависит от веса, высоты построения, объёма опор и постобработки, а не только от геометрии. Малые катушки часто стоят от 200 до 600 долларов, а крупные детали с полной отделкой превышают 2000. Лучший способ удержать стоимость — плотная конструкция с малым числом опор.
Медный сплав | Проводимость %IACS | Теплопров. Вт/мК | Применение |
Pure Copper (printed) | 85-100 | 380-400 | Conductors, coils |
CuCrZr (C18150) | 75-85 | 320-360 | High-strength heat sinks |
GRCop-42 (Cu-4Cr-2Nb) | ~90 | ~370 | Combustion chambers |
CuSn10 (bronze) | 10-13 | 50-60 | Wear parts, bearings |
Источник: паспорта NASA GRCop-42, стандарты медных сплавов (IACS) и открытые данные порошков (2026)
Как работает сплавление на порошковой подушке
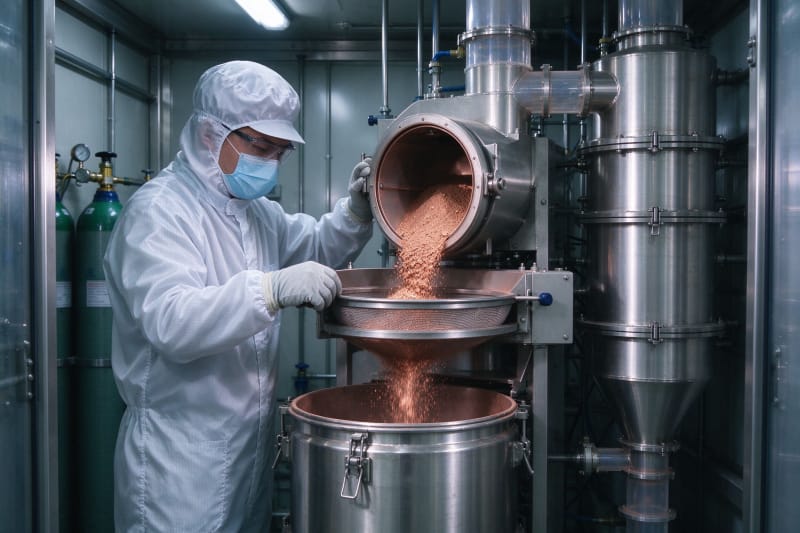
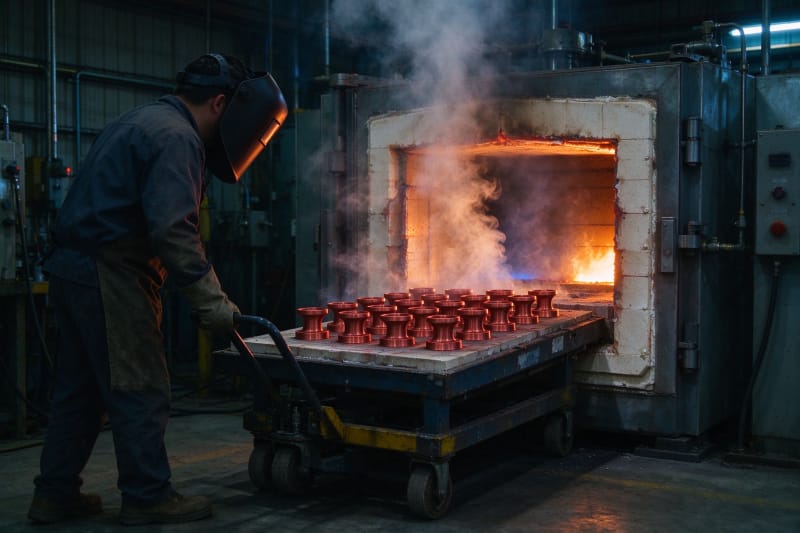
Каждое построение начинается с герметичной модели для порошковой подушки. Ракель распределяет тонкий слой, зелёный лазер высокой мощности или электронный пучок плавит сечение в инертной атмосфере, и тысячи слоёв повторяются до плотной детали. Медь печатается тонкими слоями 0,02–0,05 мм.
Таблица ниже сравнивает печатные медные марки по электрической и тепловой проводимости и применению. 3D-печать в промышленности держит плотность выше 99 процентов, что и сохраняет проводимость; пористость рассеяла бы электроны и повысила сопротивление. Вторая таблица сравнивает способы по плотности, настройке и цене.
Способ | Плотность | Настройка | Цена 1-10 шт. | Цена 100+ шт. | Срок |
LPBF green laser | >99.5% | Low | $200-600 | $60-180 | 5-10 days |
EBM | >99.8% | Low | $250-700 | $70-200 | 1-2 weeks |
Binder jet + sinter | ~97-99% | Medium | $150-450 | $45-120 | 2-3 weeks |
CNC machining | solid | Medium | $100-300 | $20-80 | 1-3 weeks |
Источник: репрезентативные публичные расценки на 3D-печать медью (2026)
Ориентиры проводимости и плотности
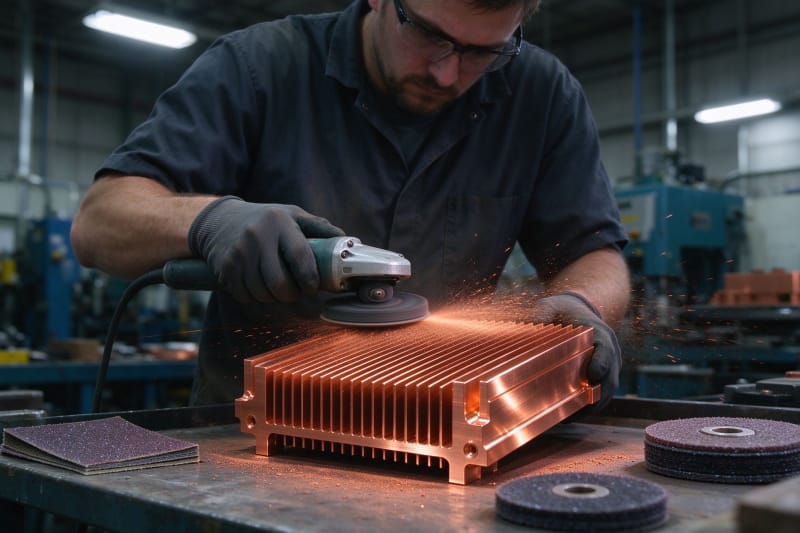
Поверхность важна не меньше геометрии. Сырая медь показывает ступенчатость и спёкшиеся частицы порошка, поэтому функциональные детали получают снятие напряжений, аккуратную фрезеровку контактных поверхностей и полировку там, где нужны уплотнительные поверхности. Документированная цепочка финиша держит поверхности стабильными.
Правила проектирования меди строже, чем пластика. Держите стенки не тоньше 0,5 мм, свесы выше 40 градусов и зазор не менее 0,5 мм между деталями. Для внутренних каналов охлаждения держите диаметры больше 1 мм и избегайте острых углов, чтобы порошок удалялся чисто.
Правила проектирования медных деталей
3D-печать металлом конкурирует с фрезеровкой и паяными трубными узлами. Фрезеровка тратит большую часть дорогого медного прутка и не может создать внутренние каналы; пайка создаёт слабые места, которые текут. Печать добавляет материал только туда, где он нужен, и убирает соединения, поэтому гибридные схемы печатают близко к контуру.
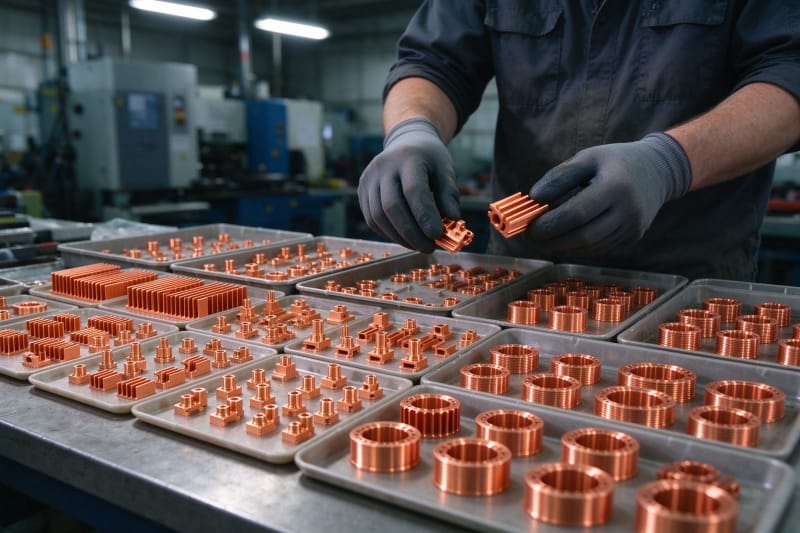
Качество проверяется калиброванными приборами. Плотность подтверждается методом Архимеда или разрезами, а электрическая проводимость измеряется вихретоковыми или четырёхточечными щупами. Для ответственных деталей КТ-контроль находит внутреннюю пористость, которую поверхностный осмотр пропустил бы.
Постобработка и контроль качества
Объём меняет расчёт. Для нескольких одинаковых деталей или сложной геометрии печать — самый быстрый и гибкий путь. Для очень больших партий простых форм классические методы могут выиграть по цене за штуку, но лишь после оснастки и долгих сроков. 3D-печать небольшими партиями здесь незаменима для малых и средних объёмов.
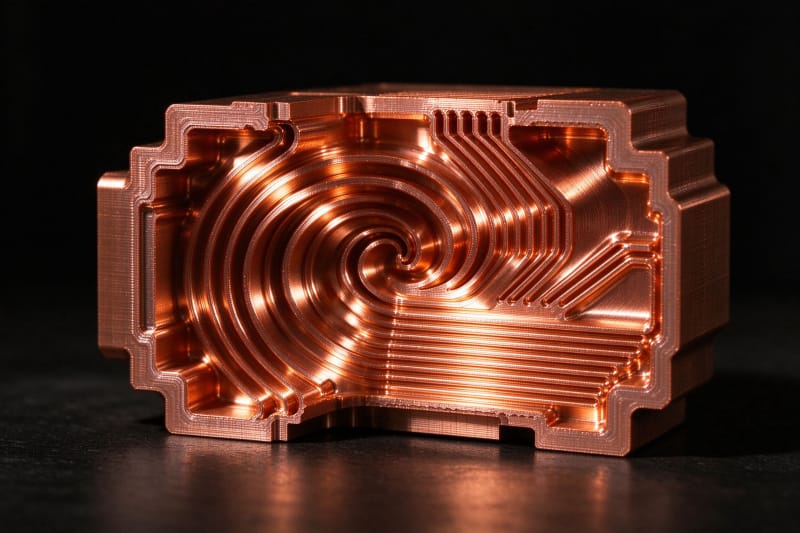
Печатная медь против фрезеровки
Медная деталь доказывает себя в жёсткой службе. Печатная катушка переживает тепловые циклы без паяных соединений, конформный радиатор вытягивает тепло из малого корпуса, а вкладыш камеры сгорания выдерживает экстремальные температуры. Партнёры, контролирующие порошок и атмосферу, обеспечивают повторяемую плотность и проводимость.
Заказ меди в HUANYA
3D-печать по запросу начинается с простой модели, а старт с HUANYA прямой. Отправьте модель STEP или STL, получите мгновенный прозрачный расчёт, выберите медный сплав и финиш, и инженерная команда проверит печатаемость, подтвердит критичные размеры и отправит по миру. Начните с прототипа или малой партии и масштабируйте ту же геометрию без переналадки.


Оставить комментарий