
 English
 French
 Deutsch
 العربية
 Español
 Русский
 にほんご
 Português
 한국어
Почему важна SLA-печать
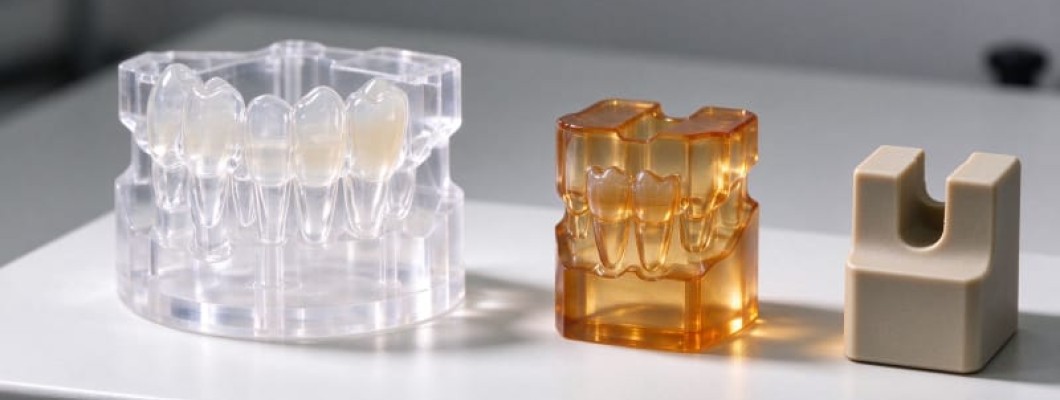
Услуга SLA-печати превращает CAD-модель в гладкую высокоточную деталь без пресс-форм и минимальных партий. Вместо экструзии расплавленной нити SLA отверждает жидкий фотополимер слой за слоем лазером или LCD-маской, поэтому один заказ закрывает и прототип, и партию одинаковых стоматологических моделей. Раз нет инструмента для окупаемости, геометрия чисто переходит от первого образца к серии.
Преимущество видно на поверхности. Там, где филаментная печать оставляет видимые слои, фотополимерная печать держит слои 25–100 мкм и даёт почти гладкую поверхность, близкую к литью. Мелкие детали, острые кромки и мелкий текст переживают без шлифовки, поэтому сюда первыми отправляют самые требовательные модели.
Применения охватывают стоматологию, ювелирку, товары и оснастку. Хирургический шаблон, ювелирный мастер для литья, прозрачный корпус для визуализации потока и конформная оснастка опираются на точность SLA. Когда дизайн должен быть и точным, и презентабельным, эти детали заменяют ручную доводку постоянным построением.
Выбор марки смолы SLA
Не все смолы ведут себя одинаково, поэтому компания по 3D-печати делит марки по применению. Стандартные смолы печатают быстро и хорошо выглядят для концепт-моделей; инженерные марки добавляют прочность и термостойкость для функциональных деталей; стоматологические смолы несут биосовместимые сертификаты; прозрачные полируются до оптической прозрачности. Выбор определяет прочность, температурный предел и внешний вид.
Для повседневной визуализации серая стандартная смола даёт острые кромки при низкой цене. Для деталей, выдерживающих постоянную эксплуатацию, инженерная марка класса tough 1500 предлагает заметно более высокую вязкость разрушения, чем первые поколения. Когда деталь касается кожи или требует стерилизации, допустима только сертифицированная стоматологическая или медицинская марка.
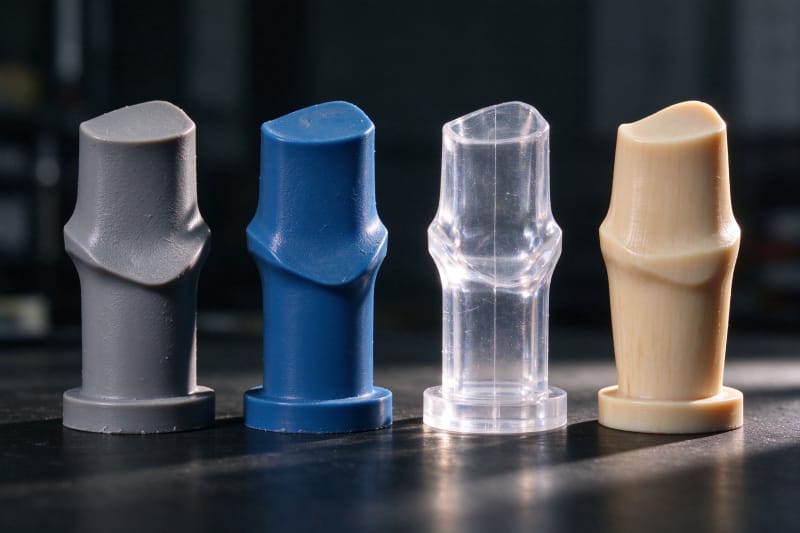
Цена литра и скорость печати задают цену за деталь. Фотополимеры обычно стоят от 30 до 150 долларов за литр, а более тонкие слои занимают больше времени, поэтому построение в 25 мкм дороже построения в 100 мкм. Таблица ниже сравнивает распространённые марки по высоте слоя и применению, а вторая сравнивает процессы по допуску и поверхности.
Марка смолы | Высота слоя | Ключевое свойство | Применение |
Standard Resin | 25–100 µm | Balanced strength, fast print | Concept models, visual prototypes |
Engineering Resin | 25–100 µm | High toughness, heat resistance | Functional parts, jigs, fixtures |
Dental LT Clear | 50–100 µm | Biocompatible, ISO 13485 | Surgical guides, splints |
BioMed / Clear Resin | 25–100 µm | USP Class VI, sterilizable | Medical, transparent optics |
Источник: библиотека материалов Formlabs и паспорта смол SLA от Proto3000 (2026)
Как работают SLA и MSLA
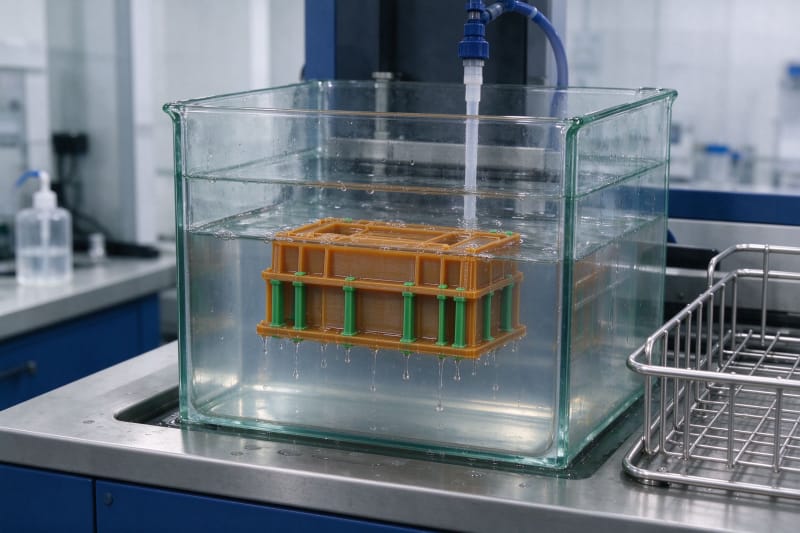
SLA работает в ванне жидкой смолы. Ракель выравнивает тонкий слой, затем лазер вычерчивает сечение или LCD-экран проецирует его через маску, и смола отверждается там, куда попадает свет. После тысяч слоёв платформа поднимается, деталь промывается в растворителе, чтобы удалить неотверждённую смолу, и окончательно отверждается под УФ-светом до полной прочности.
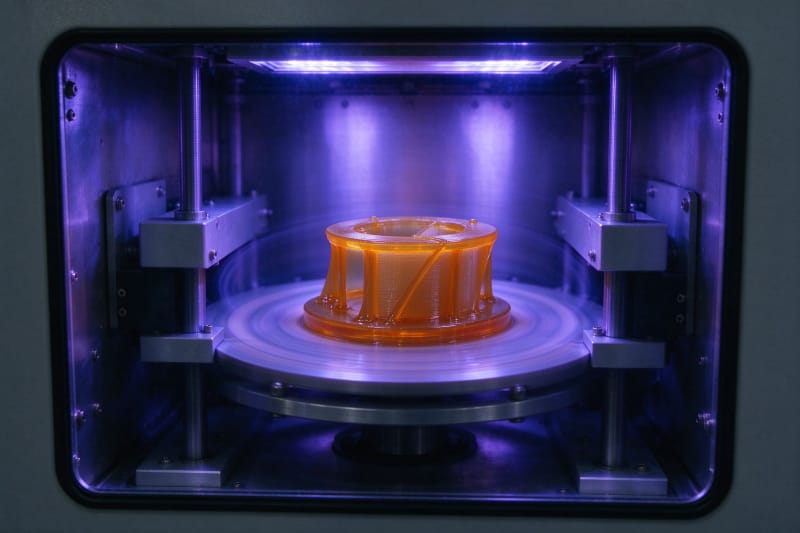
Таблица ниже сравнивает SLA с другими настольными процессами по допуску, высоте слоя и поверхности. Стереолитография даёт самые тонкие детали, а DLP, MSLA и FDM меняют точность на скорость или цену. Правильный выбор зависит от приоритета: гладкая поверхность, низкая цена или быстрая итерация рабочего прототипа.
Процесс | Допуск | Высота слоя | Шероховатость Ra | Уровень цены | Применение |
SLA (laser) | ±0.05–0.1 mm | 25–100 µm | 1–3 µm | $$ | High detail and accuracy |
DLP (projector) | ±0.10 mm | 50 µm | 0.5–2.0 µm | $$ | Batch small parts fast |
MSLA / LCD | ±0.05–0.1 mm | 25–100 µm | ~2–5 µm | $ | Low cost, screen ~2000 h |
FDM | ±0.1–0.3 mm | 100–300 µm | Layer lines | $ | Low cost, low detail |
Источник: сравнения MakerStage 2026 и технические руководства Xometry и SOVOL (2026)
Ориентиры разрешения и размеров
Точность — визитная карточка SLA. Хорошо откалиброванные машины держат размерные допуски около плюс/минус 0,1 мм, а точность элементов составляет 0,05–0,1 мм, со слоями до 25 мкм. Независимые исследования стоматологических моделей сообщают, что большая часть напечатанной поверхности попадает в пределы около 100 мкм от цифровой модели.
Размерная стабильность зависит от ориентации и усадки смолы. Длинные тонкие формы следует ориентировать так, чтобы критичные размеры лежали в плоскости XY, где точность лучшая. Смолы слегка усаживаются при отверждении, поэтому зрелый сервис компенсирует это смещение в ПО и подтверждает результат калиброванным измерением.
Правила проектирования деталей SLA
Правила проектирования SLA щедры, но ограничены. Держите минимальные стенки около 0,5–0,8 мм, ставьте опоры там, где свесы превышают около 45 градусов, и дренируйте закрытые объёмы, чтобы выходила неотверждённая смола. Оставьте небольшой зазор между деталями, чтобы они не слипались при построении.
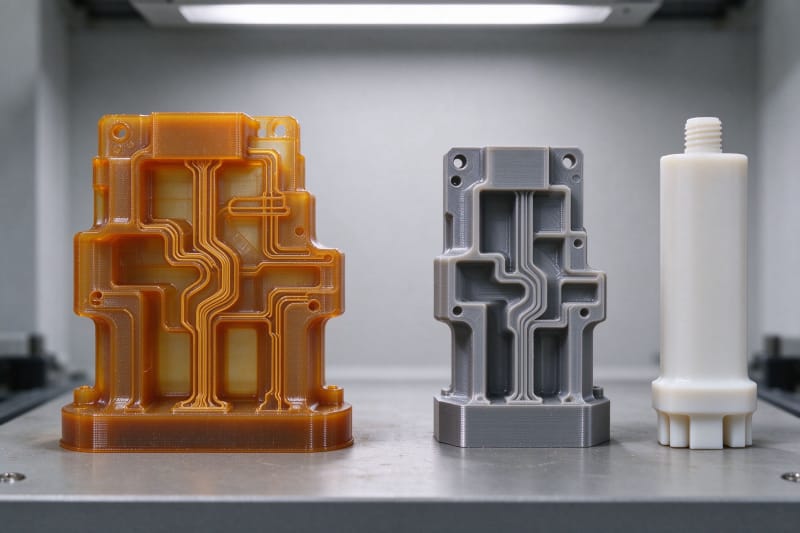
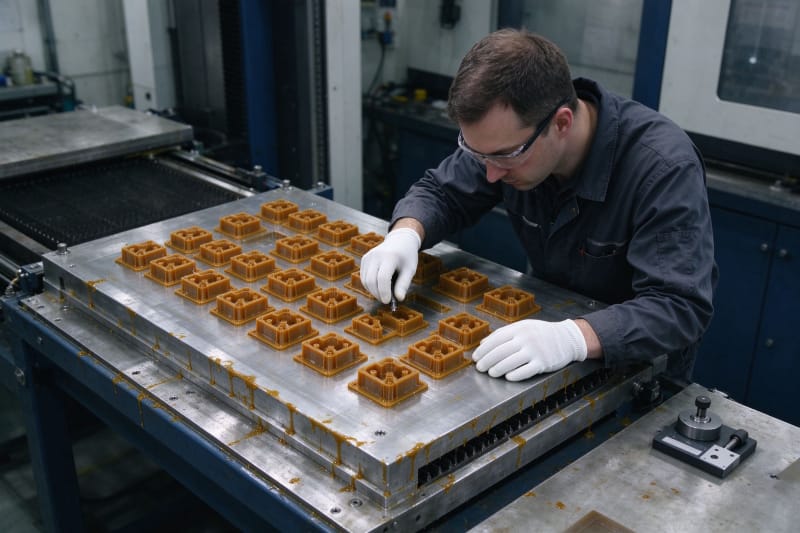
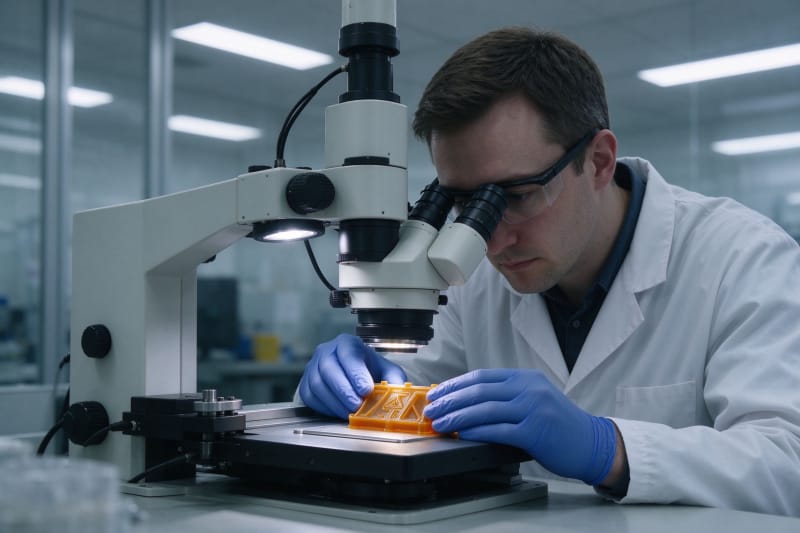
Качество проверяется калиброванными приборами, и sla печать с контролем процесса держит детали стабильными. Штангенциркули и микрометры контролируют критичные размеры, микроскоп осматривает поверхность и резкость кромок, а для стоматологических или медицинских деталей партия фиксирует смолу и время отверждения. Документированная цепочка контроля держит детали стабильными.
Постобработка и финиш
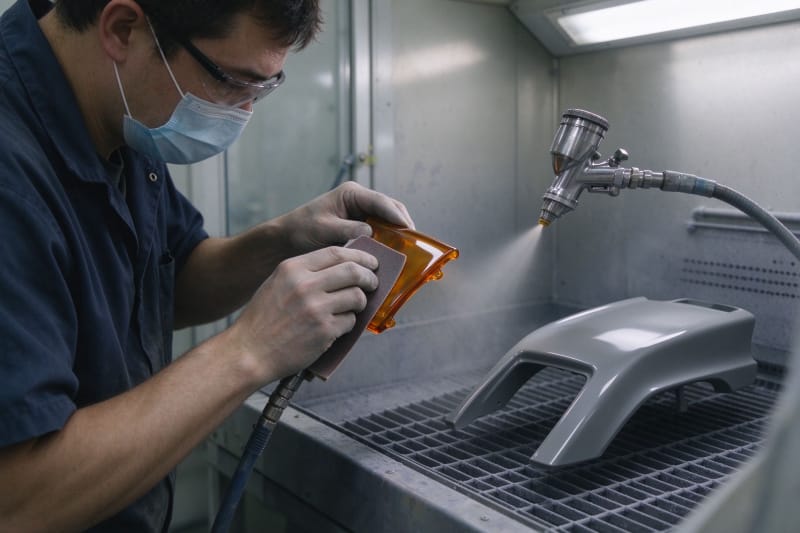
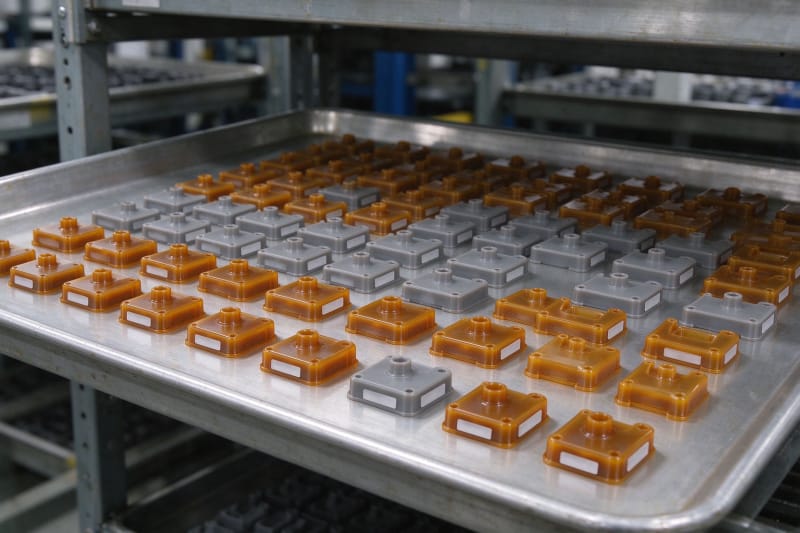
Цепочка финиша превращает сырую зелёную деталь в готовый продукт. После промывки опоры снимаются кусачками, затем деталь отверждается под УФ, полируется там, где важны уплотнительные или косметические поверхности, и по желанию красится, металлизируется или тонируется. Для литья смола для выплавляемых моделей сгорает чисто, оставляя полость для металла.
SLA против других технологий
Объём меняет расчёт, и SLA остаётся конкурентоспособным для малых и средних партий. Для нескольких одинаковых деталей или сложной геометрии печать — самый быстрый путь, а очень большие партии простых форм после оснастки скорее отдают предпочтение литью. Партнёры, контролирующие смолу и отверждение, обеспечивают повторяемый детализм и точность. Аддитивное производство остаётся гибким способом для точных партий.
Заказ SLA в HUANYA
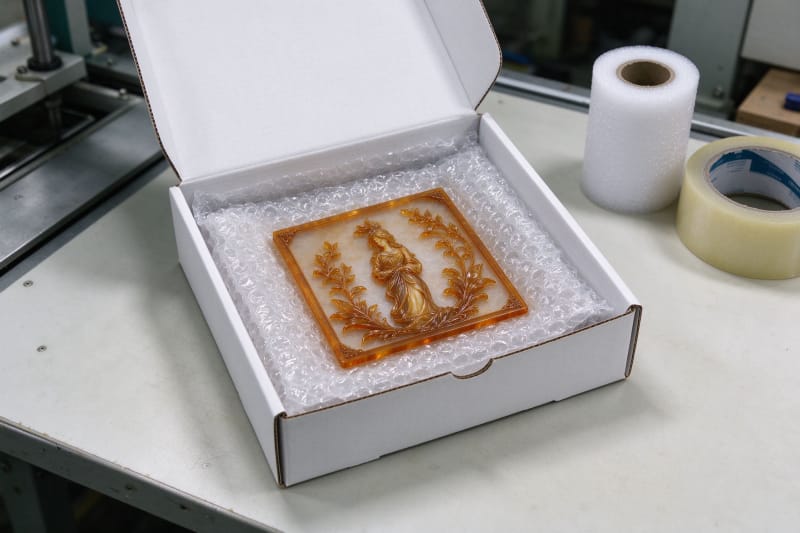
SLA-печать начинается с простой модели, а старт с HUANYA прямой. Отправьте файл STEP или STL, получите мгновенный прозрачный расчёт, выберите марку смолы и высоту слоя, и инженерная команда проверит печатаемость, подтвердит критичные размеры и отправит по миру. Начните с образца аддитивного производства или малой партии и масштабируйте ту же геометрию без переналадки.


Оставить комментарий